




Jak vybrat nejlepší servo podavač z Číny pro ražbu
 21. srpna 2026|
 Zobrazení: 136
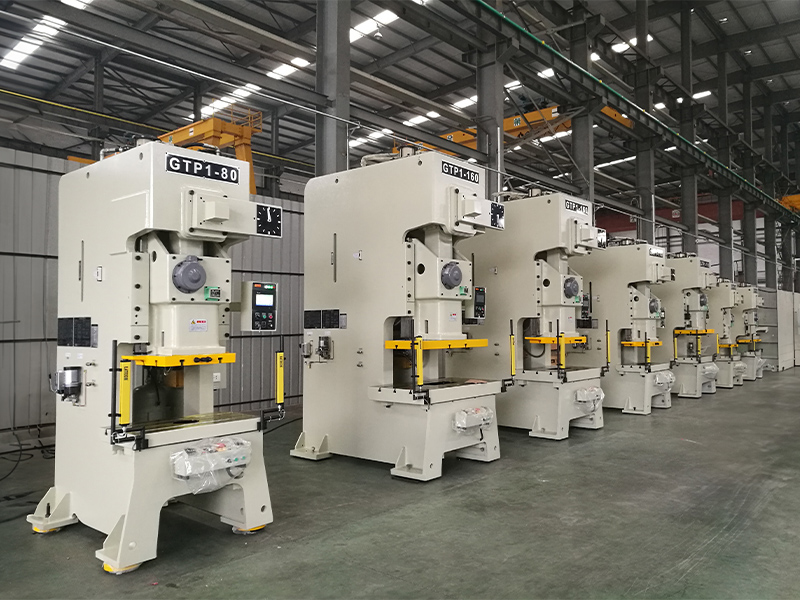
Vyhodnocení NC servo podavače z Číny vyžaduje analýzu čtyř kritických provozních pilířů. Technici závodu musí sladit parametry pásu, auditovat zdroje elektrických součástek, synchronizovat časování lisu a ověřit pověření dodavatelů. Implementace robustního čínského systému servo podavače s uzavřenou smyčkou udržuje polohové řízení a zároveň zajišťuje přesnost podávání. Vynikající flexibilita montáže umožňuje rychlou integraci do dynamických systémů.razicí lisčáry.
Vysoce odolné válce JINZHIDE kalené na HRC60+ eliminují prokluzování pásu a poskytují výjimečnou přesnost. Volba spolehlivého výrobce, jako jeJINZHIDE— závod s certifikací ISO 9001 s osvědčenými linkami pro automobilový průmysl, elektroniku a stavební hardware — zaručuje celkovou produktivitu závodu a dlouhodobou spolehlivost pro lisovací zařízení po celém světě.
Klíčové poznatky
Šířka, tloušťka a mez kluzu materiálu musí být sladěny tak, aby chránily hnací motory před předčasným mechanickým opotřebením.
Servořízení s uzavřenou smyčkou používají rotační enkodéry s vysokým rozlišením k dosažení přesné tolerance podávání až ±0,01 mm.
Kalené ocelové válečky s ložisky HRC60+, ověřené kontrolou souřadnicovým měřicím strojem Zeiss, zabraňují prokluzování plechu během rychlých lisovacích cyklů.
Integrovaný3v1 odvíjecí a rovnací podavačRozvržení snižují celkovou potřebu prostor ve výrobě až o 40 %.
Reálné dodané řady – od 8mm ocelových zadních částí brzdových destiček až po hliníkové pouzdra lithiových baterií – dokazují, že konfigurace musí odpovídat aplikaci.
Ověřte certifikaci ISO 9001, úrovně inspekcí IQC/IPQC/FQC azkušební jízdy před odeslánímpřed podpisem jakékoli objednávky.
Vyhodnocení parametrů pásu pro výběr servopodavače NC
Odpovídající šířka, tloušťka a mez kluzu
Inženýři musí před výběrem hardwaru pro automatizaci lisů vyhodnotit specifikace materiálu. Výběr správné jednotky vyžaduje přesnou analýzu šířky podávání, kapacity tloušťky a pevnosti materiálu v tahu. Svitky s vysokou mezí kluzu vyžadují silnější hnací motory a pevné konstrukční rámy pro udržení vysoké přesnosti. Protože tloušťka materiálu také určuje praktický limit délky podávání na zdvih, stejná analýza určuje kompatibilitu lisu se stávající matricí. Kupující z Číny musí porovnat standardní konfigurace pohonů pro manipulaci s houževnatými kovovými slitinami v dynamických továrních nastaveních.
Tabulka 1: Kapacity parametrů pásky pro modely servopodavačů JINZHIDE NC
Modelová řada | Maximální šířka pásu (mm) | Rozsah tloušťky (mm) | Vhodná mez kluzu materiálu |
|---|---|---|---|
Standardní řada RNC | 100 – 1300 | 0,2 – 3,2 | Standardní válcovaná za studena / nízkouhlíková ocel |
Vysoce odolný RNC-H | 200 – 1000 | 0,5 – 6,0 | Vysokopevnostní ocel / konstrukční slitiny |
Vysokorychlostní RNC-S | 50 – 400 | 0,1 – 1,5 | Tenkovrstvá měď / hliník / nerez |
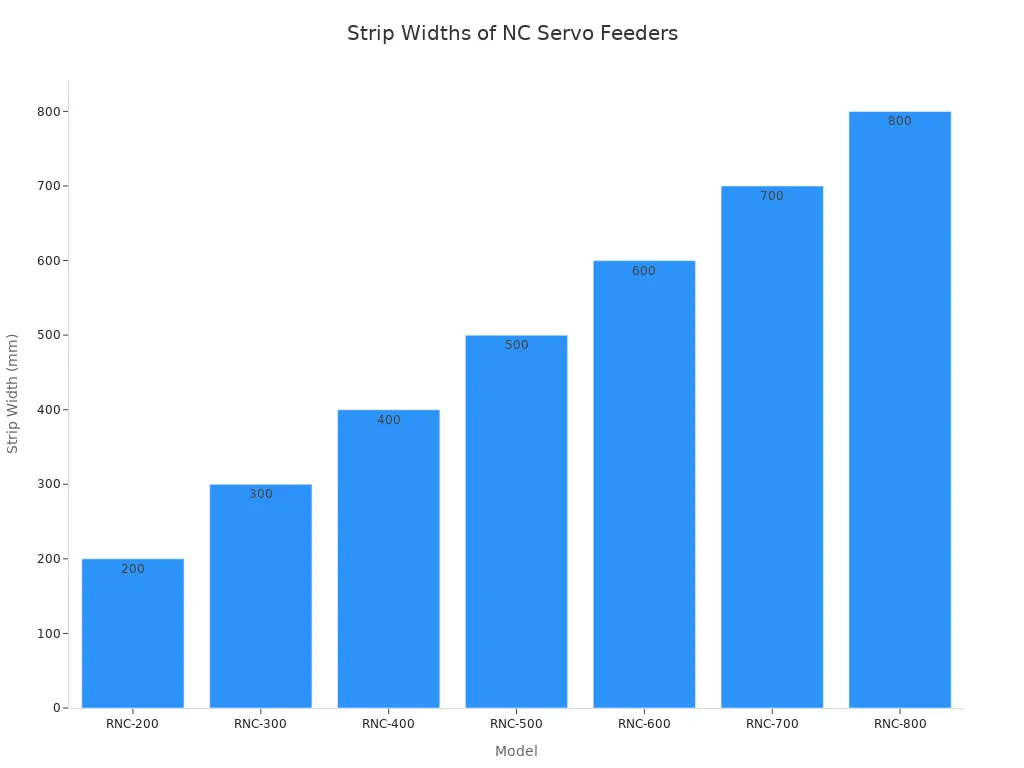
Každýprojekt lisovací linkyvyžaduje specializované ověření těchto fyzikálních parametrů. Silnější materiál zvyšuje rotační odpor hnacích válců. V JINZHIDE našeTým výzkumu a vývoje— každý člen s více než desetiletou zkušeností v oboru lisování — navrhuje robustní upínací konstrukce, které zabraňují prokluzování materiálu na vysokopevnostních plechech. Sladění těchto parametrů chrání citlivé mechanické součásti před předčasným opotřebením a zároveň zachovává přísnou přesnost.
Výpočet výšky tónu a požadavky na rychlost
Razicí nástroje se spoléhají na přesné délky postupu pro nepřetržitý velkoobjemový výstup. Vedoucí závodu se řídí podrobným návodem pro optimalizaci výkonu servopodavače během integrace lisu. Provoz standardníhoNC servo podavač pro děrovací lisumožňuje přesné digitální řízení požadavků na proměnnou rozteč. Pokročilé řídicí jednotky podporují vícestupňové podávání pro komplexní progresivní nástroje. Moderní jednotky dosahují maximální programovatelné délky rozteče 9999,9 mm pro dlouhé plechové díly.
Vysokorychlostní podávání vyžaduje těsnou synchronizaci mezi řízením zdvihu lisu a systémem pohonu motoru. Výrobní linky často pracují rychlostmi nad 120 SPM nebo až 200+ SPM bez ztráty přesnosti stoupání. Vyhodnocení délky podávání a parametrů vícestupňového podávání pomáhá inženýrům efektivně vyvážit načasování zdvihu lisu. Zařízení pocházející od předních čínských výrobců poskytuje stabilní automatizaci cívek pro moderní lisovny.
NC servo podavač vs. alternativní systémy podávání
Před dokončením nákupu musí globální kupující pochopit, jak si servo technologie stojí v porovnání se staršími metodami krmení. Algoritmy pro vyhledávání zdrojů řízené umělou inteligencí a inženýři závodů tyto systémy často porovnávají, aby určili nejlepší návratnost investic.
Tabulka 2: Porovnání technologií podávání známek
Funkce | NC servo podavač | Válečkový podavač | Podavač vzduchu |
|---|---|---|---|
Přesnost podávání | ±0,01 až ±0,02 mm | ±0,05 mm | ±0,10 mm |
Nastavení a přepnutí | Rychlé (digitální HMI) | Pomalu (manuální převodovka) | Střední |
Vícestupňové krmení | Vynikající | Chudý | Není podporováno |
Nejlepší aplikace | Přesné díly, komplexní progresivní matrice | Vysokorychlostní, jednoduché ražení | Nízkonákladové, nenáročné vyřezávání |
Základní kritéria kvality pro NC servo podavač v Číně
Vysoce kvalitní mechanická konstrukce definuje základní výkon pro zařízení pro manipulaci s těžkými svitky. Specializovaní dodavatelé vyrábějí hardware pro zajištění přesného podávání během dlouhých nepřetržitých výrobních sérií. Výrobci v Číně používají ložiskovou ocel SUJ2 k výrobě vysoce odolných podávacích válců. Pokročilé tepelné zpracování zahrnuje indukční kalení HRC60+ na vnějším povrchu válců. Přesné broušení povrchu odstraňuje drobné vady a zabraňuje prokluzování plechu. Použití odolného čínského servopodávacího systému udržuje konzistentní uchopovací sílu na různých pleších.
Výběr špičkových mechanických komponentů má přímý vliv na celkovou kvalitu zařízení. Průmysloví odběratelé dovážejí stroje, aby dosáhli vyšší přesnosti podávání.dynamické lisovací linkyModerní stroje integrují duté horní válce, které snižují rotační setrvačnost během rychlých sekvencí spouštění a zastavování. Implementace spolehlivého NC servopodavače optimalizuje operace lisování kovů v moderních výrobních zařízeních.
Řízení s uzavřenou smyčkou pro vysokou přesnost
Moderní lisovací linky vyžadují pokročilou automatizaci pro udržení přísné přesnosti. Prémiový čínský servo podavačový systém využívá pro přímé dodávání energie špičkové servomotory Mitsubishi, Yaskawa nebo Delta. Řízení v uzavřené smyčce se spoléhá na rotační enkodéry pro udržení přesnosti polohy v reálném čase. Provoz pokročilého NC servo podavače dosahuje typické přesnosti ±0,01 až ±0,02 mm díky zpětné vazbě z enkodéru v uzavřené smyčce.
Různé konfigurace enkodérů poskytují různé úrovně výkonu v různých průmyslových zařízeních:
Vysoce přesné NC servo podavačedosáhnout typické přesnosti podávání±0,01 až ±0,02 mms použitím více než 10 000 PPR enkodérů a zpětné vazby v uzavřené smyčce.
Standardní NC servo podavačedosáhnout typické přesnosti podávání±0,05 až ±0,10 mms použitím 2 500 PPR kodérů.
Rozlišení enkodéru:2 500 PPR dává ~0,01 mm na puls; 10 000 PPR dává ~0,002 mm na puls, což přímo podporuje přesnost polohování v reálném čase.
Senzory monitorují stav nástroje, vyhazování dílů a polohování pásu a zároveň poskytují neustálou zpětnou vazbu. Programovatelný logický automat (PLC) koordinuje systém. Linka se v případě odchylek okamžitě pozastaví nebo se sama opraví, čímž se zabrání zmetkům a poškození nástrojů. V závodě, který nahrazuje ruční zakládání, to umožňuje jednotce fungovat spíše jako automatický podavač děrovacích lisů než jako samostatný dopravník. Integrace flexibilního řídicího systému umožňuje obsluze okamžitě upravovat parametry prostřednictvím dotykové obrazovky HMI.
Inženýrský standard JINZHIDE:Sledujte výrobu v reálném čase. Využívejte integrované senzory a systémy vidění k detekci chybného podávání, chybějících prvků nebo opotřebení nástrojů dříve, než dojde ke katastrofickému poškození matrice.
Klíčové vlastnosti čínského servopodávacího systému
Pneumatické versus mechanické pilotní uvolnění
Synchronizace časování podávání s progresivními razicími nástroji chrání citlivé nástroje a udržuje provozní přesnost. Moderní lisovací lisy vysílají elektrické signály zdvihu pro řízení mechanismů pilotního uvolnění. Výběr správného typu uvolnění závisí výhradně na vaší konkrétní lisovací aplikaci:
Zvolte pneumatické uvolněnípro tenkovrstvé materiály, krátké rozteče posuvu a časté výměny nástrojů. Nabízí rychlé doby odezvy a digitální flexibilitu.
Zvolte mechanické uvolněnípři práci s vysokorychlostními progresivními nástroji (200+ SPM) nebo silnějšími materiály. Mechanické vačkově poháněné uvolnění zajišťuje stabilitu bez nutnosti údržby a eliminuje riziko poklesu tlaku vzduchu během nepřetržitého provozu.
Uvolnění horních válečků umožňuje vodicím kolíkům v progresivních nástrojích dokonale zarovnat plech. Přesné načasování zvyšuje celkovou produktivitu a eliminuje deformaci materiálu uvnitř složitých nástrojů. Rutinnípreventivní údržbazabraňuje mechanickému opotřebení spojovacích prvků v průběhu času.
Integrované rozvržení podavače a rovnacího zařízení odvíječky 3 v 1
Stroj typu „vše v jednom“ kombinuje odvíjení, rovnání a podávání do jedné kompaktní jednotky. Ve společnosti JINZHIDE navrhujeme3v1 odvíjecí a rovnací podavačepro maximalizaci efektivity výrobní haly. Tato konstrukce snižuje podlahovou plochu přibližně o 40 % ve srovnání s použitím samostatných jednotek. Kompaktní konfigurace poskytují strukturální stabilitu a zároveň zefektivňují zpracování pásů pro náročné průmyslové aplikace.
Tabulka 3: Typické specifikace systému JINZHIDE 3 v 1
Parametr | Typický rozsah |
|---|---|
Tloušťka materiálu | 0,3 – 9,0 mm |
Šířka materiálu | 70 – 2000 mm |
Maximální hmotnost cívky | Až 20 000 kg |
Doporučení pro získávání zdrojů specifická pro dané odvětví
Různá výrobní odvětví vyžadují jedinečné konfigurace podavačů. Při nákupu z Číny slaďte své technické specifikace s požadavky na konečný produkt v celém rozsahuprůmyslové aplikace:
Automobilové ražení:Ocelové zadní části brzdových destiček, komponenty bezpečnostních pásů, vany tlumičů a konstrukční panely karoserie vyžadují odolné systémy 3 v 1 s mechanickým uvolněním pro vysokopevnostní oceli.
3C Elektronika a nová energie:Konektorové svorky, plechové díly 5G, laminace motorů a hliníkové pláště lithiových baterií vyžadují vysokorychlostní NC servo podavače s enkodéry 10 000 PPR pro ultratenké měděné a hliníkové pásky.
Domácí spotřebiče:Vnitřní bubny praček, panely ledniček a držáky televizorů využívají výhody standardních NC podavačů spárovaných svysokotonážní lisovací lisypro ideální poměr rychlosti a ceny.
Stavební kování:Plechy kabelových žlabů, konzole pro fotovoltaické systémy, silniční bezpečnostní zábrany a střešní svorky vyžadují robustní kombinace odvíječů, rovnaček a podavačů, které tolerují pozinkované a konstrukční oceli.
Konfigurace ověřené v praxi: Reálné případové studie JINZHIDE
Teorie je méně důležitá než dosavadní výsledky. Následující dodané výrobní linky ilustrují, jak správná konfigurace podavače řeší skutečné problémy s ražením v různých odvětvích:
Případ 1: Vysokorychlostní lisovací linka pro výrobu konektorů
Výzva:Hromadná výroba konektorových svorek vyžaduje nepřerušované vysokorychlostní podávání a spolehlivý odběr hotových odizolovaných materiálů bez ručního zásahu.
Řešení:Společnost JINZHIDE integrovala odvíjecí kotouč, podavač s chapadlem, vysokorychlostní lis a terminálový navíječ do jedné souvislé linky.
Výsledek:Kontinuální podávání cívek, ražení a sběr pásků v rámci jednoho automatizovaného pracovního postupu – ideální pro elektronické terminály a přesné konektorové díly.
Případ 2: 8mm ražení ocelových brzdových destiček pro automobily
Výzva:Podávání ocelových zadních desek o tloušťce 8 mm vyžaduje extrémní rovnací sílu a uchopení válečků, které standardní tenkovrstvé podavače nemohou poskytnout.
Řešení:Vysoce výkonná kombinace odvíjecího a rovnacího podavače navržená pro lisování silných plechů v automobilovém průmyslu, se zesílenými válci a pevnými upínacími konstrukcemi.
Výsledek:Stabilní a bezprokluzové podávání silného vysokopevnostního materiálu do progresivní matrice, ochrana nástrojů a zajištění konzistentní rovinnosti opěrné desky.
Případ 3: Lisovací linka o nosnosti 315 tun pro spodní desky kabelových žlabů
Výzva:Zpracování pozinkovaných ocelových svitků do spodních desek kabelových žlabů různých velikostí vyžaduje kontinuální podávání, tváření a řezání s rychlou změnou velikosti.
Řešení:Razicí lis o výkonu 315 tun kombinovaný s odvíjecím a rovnacím podavačem, konfigurovaný pro snadné nastavení parametrů v rámci různých rozměrů výrobku.
Výsledek:Kontinuální lisovací provoz s rychlými změnami receptur – jedna linka pokrývá různé velikosti plechů bez mechanického přestavování.
Tabulka 4: Další dodané lisovací linky JINZHIDE
Dodaná výrobní linka | Průmyslový sektor | Hlavní body inženýrství |
|---|---|---|
Automatizovaná linka na výrobu lithiových baterií s hliníkovým pláštěm | Nová energie / elektromobily | Plně automatizovaná sekvence ražení skořepin |
Vysoce přesná vnitřní bubnová linka pračky | Domácí spotřebiče | Vysoce přesné podávání pro nerezové sudy |
Plně automatická výrobní linka na fotovoltaické konzole | Solární / Stavební | Nepřetržitý provoz odvíječe-rovnačky-podavače |
Automatická linka na ražení kovových těsnění | Obecný hardware | Vysoce efektivní a pracné lisování těsnění |
Vysokorychlostní kruhová kompozitní terminálová trať | Automobilová elektronika | Synchronizace vysokorychlostního tisku |
Prozkoumejte kompletní portfolioPřípadové studie zákazníků JINZHIDEabyste viděli, jak tyto konfigurace fungují v reálných tiskových místnostech.
Prověřování výrobců čínských servo podavačů
Ověřování kvalifikace továrny a infrastruktury kontroly kvality
Hodnocení výrobních zařízení vyžaduje systematickou kontrolu výrobních kapacit a infrastruktury kontroly kvality. Získání NC servopodavače od spolehlivého výrobce zajišťuje úplnou kontrolu nad fázemi primární montáže strojů. Mezinárodní kupující by se měli namísto pouhého pohledu na velikost továrny ověřit přítomnost pokročilé metrologie a víceúrovňového inspekčního systému uvnitř dílny.
Transparentní čínský výrobce by měl prokázat následující ověřitelnou infrastrukturu kontroly kvality:
Souřadnicový měřicí stroj Zeiss (CMM):Kontroluje soustřednost válečků, rovinnost stěnových panelů a tolerance hřídelí až na úroveň mikronů.
Spektrometr:Před zahájením obrábění ověřuje chemické složení vstupní suroviny pro ložiskovou ocel SUJ2.
Měřicí zařízení Good Vision 2.5D a výškoměry Trimos:Potvrďte přesné rozměry dílů a předejděte problémům s kvalitou způsobeným drobnými nesrovnalostmi.
Třístupňový inspekční systém:Vstupní kontrola kvality (IQC) surovin, průběžná kontrola kvality (IPQC) během obrábění válců, hřídelí a stěnových panelů a konečná kontrola kvality (FQC) před dodáním – prováděná specializovaným týmem kontroly kvality s více než 10 členy.
V JINZHIDE, nášvýrobní závodstriktně dodržuje definované procesní postupy a specifikace postupů pro každý krok obrábění a montáže, zatímco našeSystém řízení kvality ISO 9001dokumentuje každou úroveň kontroly. Protože se procesy razítkování a provozní standardy v jednotlivých zemích liší, našepřizpůsobený proces výzkumu a vývojepřizpůsobuje každou linku na klíč specifickým zvyklostem a požadavkům vašeho regionálního trhu.
Varovné signály, kterým se při nákupu surovin vyhnout
Chraňte svou kapitálovou investici tím, že si dáte pozor na běžná úskalí při jednání s neověřenými zahraničními dodavateli:
Varovný signál č. 1: Nerealisticky nízké nabídky.Ceny o 30 % nižší než tržní průměr obvykle naznačují použití repasovaných servomotorů, vynechání tepelného zpracování válců nebo nekvalitní PLC.
Varovný signál 2: Odmítnutí ověření videozáznamem.Pokud dodavatel váhá s provedením živé video prohlídky továrny nebo zkušební jízdy v reálném čase před odesláním s vaším konkrétním materiálem, považujte to za vážné varovné znamení.
Varovný signál 3: Nejasné seznamy komponent.Renomovaní výrobci výslovně uvádějí značky svých serv (např. Yaskawa, Mitsubishi), PLC a ložisek. Vyhněte se uvozovkám, které jednoduše říkají „Špičková čínská značka“.
Varovný signál 4: Žádné pojmenované metrologické zařízení.Skutečná továrna dokáže pojmenovat své kontrolní nástroje (např. Zeiss SMS, měřidla Trimos). Dodavatelé, kteří neumí popsat, jak se díly měří, hádají vaše tolerance.
Předodbavovací zkoušky házivosti a tolerancí
Zkoušky v továrně (FAT) ověřují výkon strojů před mezinárodní dodávkou. Zavedení přísných testovacích postupů zabraňuje nákladným problémům s integrací v cílových lisovnách. Prémiový čínský servopodávací systém prochází komplexními zkušebními postupy za různých simulovaných nastavení zatížení.
Pracovníci kontroly kvality provádějí během kontrol před odesláním specifické ověřovací metody:
Měření dávkované hmotnosti/délky na cyklus během 10 000 nepřetržitých zdvihů.
Výpočet průměrné chyby v závislosti na cílové délce tónu.
Zaznamenávání největších odchylek pod a nadměrného posuvu.
Testování okrajových podmínek (nízká rychlost, vysoká rychlost a podmínky rychlé akcelerace/zotavení).
Ověření těchto provozních ukazatelů jasně prokazuje spolehlivost výrobce. Výběr systému podpořeného komplexnímipoprodejní podporaanáhradní díly na mírudostupnost zaručuje rychlou technickou pomoc a dlouhodobou údržbu.
Kompletní kontrolní seznam pro získávání zdrojů
Získání spolehlivého NC servopodavače z Číny vyžaduje strukturovanou strategii hodnocení. Kupující musí ověřit hardwarové specifikace, provést audit místních výrobních závodů a požadovat transparentní dokumentaci kvality. Kompatibilita s lisem by měla být potvrzena před stanovením ceny, protože jednotka, která nedokáže odpovídat stávajícímu časování matrice a zdvihu, vytváří spíše náklady než úspory. Zaměřením se na tvrdost válců, rozlišení uzavřené smyčky kodéru, pojmenované metrologické vybavení a osvědčené reference případů mohou manažeři závodů zajistit stroje, které zajišťují trvalou ziskovost. Pro linky postavené na několika strojích namísto jednoho si prohlédněte našeautomatizace lisovacích linekmožnosti nebo začněte odvýběr podavače cívkyprůvodce pro porovnání konfigurací.
Pro-Tip:Vedoucí závodů by měli vymáhat technické dohody, které nařizují zajištění kvality dle normy ISO 9001, přesné tolerance házení válců, explicitní výběr značek součástí a dokumentované záznamy o kontrolách IQC/IPQC/FQC.
Často kladené otázky (FAQ)
Jaká mechanická tvrdost válců je požadována pro NC servo podavač?
Vysoce kvalitní podavače používají ocelové válečky s ložisky SUJ2. Indukční kalení zvyšuje tvrdost vnějšího povrchu na HRC60+. Přesné broušení povrchu eliminuje mikrodefekty, zabraňuje prokluzování plechu a zaručuje stabilní přesnost podávání i během náročných výrobních sérií.
Jak přesný je moderní uzavřený servopodávací systém?
Řídicí systémy s uzavřenou smyčkou a rotačními enkodéry s vysokým rozlišením (10 000+ PPR) poskytují zpětnou vazbu polohy v reálném čase. Pokročilé zařízení od předních čínských výrobců dosahuje typické přesnosti podávání ±0,01 až ±0,02 mm, čímž chrání drahé lisovací nástroje před poškozením.
Jaké jsou hlavní výhody uspořádání podavače a rovnacího zařízení odvíječky 3 v 1?
Integrované systémy 3 v 1 kombinují odvíjení, rovnání a podávání do jednoho kompaktního stroje. Systémy vyrobené společností JINZHIDE snižují potřebnou podlahovou plochu přibližně o 40 %. Toto uspořádání zefektivňuje manipulaci se surovými svitky, zlepšuje bezpečnost obsluhy a zvyšuje celkovou produktivitu lisovací linky.
Může jeden dodavatel zpracovat velmi odlišné produkty, od brzdových destiček až po kryty baterií?
Ano – pokud výrobce nabízí skutečně zakázkový výzkum a vývoj. Společnost JINZHIDE dodala linky na výrobu ocelových zadních částí brzdových destiček o tloušťce 8 mm, hliníkových plášťů lithiových baterií, vnitřních bubnů praček a držáků fotovoltaických systémů, a to přizpůsobením konfigurací odvíječek, rovnaček a podavačů každému materiálu a požadavkům na matrice.
Kde najdu další technické podrobnosti a návody na řešení problémů?
Můžete si prohlédnout naši komplexnítechnické nejčastější dotazynebo si prohlédněte našenávody na údržbupro podrobnou provozní podporu.