




Серво-фидерді орнату және конфигурациялау бойынша нұсқаулық
 2026 жылғы 17 шілде|
 Көрулер саны: 193
Баспа машиналарына арналған сервоберлдік жетегі орнату және конфигурациялау нұсқаулығы
Сервожетекті престеу машинасына орнату және конфигурациялау үздіксіз жұмыс істеуді қамтамасыз етудің маңызды қадамы болып табылады. Чанчжоу Цзиньчжиде компанияларға сервожетектерді тиімді және қауіпсіз орнатуға және конфигурациялауға көмектесетін практикалық нұсқаулық дайындады.
Серво жетегі бар қоректендіргішті қалай орнату керек: қадамдық нұсқаулық
Жұмысты бастамас бұрын, бекіту тақтасын прес үстелінің астына орналастырыңыз және бұрғылау орындарын анық белгілеңіз. Содан кейін, белгіленген орындарда тесіктер бұрғылау үшін бұрғыны пайдаланыңыз және бұранда тесіктерін тесіңіз. Соңында, сенімді бекітуді қамтамасыз ету үшін бекіту тақтасын преске M16 алтыбұрышты бұрандалармен бекітіңіз.
Негізді орнатқаннан кейін, беру басын бекітуге және реттеуге дайындалу үшін биіктігі реттелетін бұранда шыбықтарын орнатыңыз. Көтергішті немесе жүк көтергішті пайдаланып, серво жетегімен басқарылатын беру басын бекіту тақтасына көтеріңіз, содан кейін оны M12 алтыбұрышты бұрандалармен және жалпақ шайбалармен бекітіңіз. Бұл қадам беру басының тұрақты жұмыс істеуі үшін преске мықтап бекітілгенін қамтамасыз етеді.
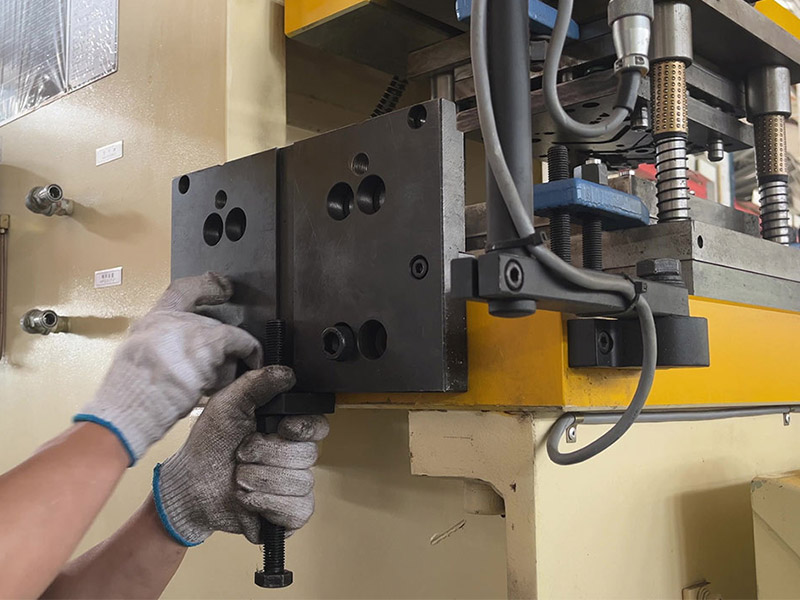
Электрлік компоненттер де мұқият конфигурациялауды қажет етеді. Фидерді басқару блогын фидер басының жанына қойып, серво қозғалтқыш қосқышын, импульстік кабельді және соленоидты клапан желілерін нұсқауларға сәйкес қосыңыз. Барлығын ретке келтіріп, қауіпсіз ұстау үшін кабель арналарын ашып, сымдарды белгіленген ойықтарға бекіту арқылы сымдардың таза екеніне көз жеткізіңіз.
Импульстік кабель баспа соққысының сигналын береді, сондықтан дәл осы қосылым баспа синхрондауын қамтамасыз етеді. Егер сигнал фидерге кідіріспен келсе, әрбір соққы дұрыс емес позициядан басталады және ешқандай механикалық реттеу дәлдікті қалпына келтірмейді.

Соңында, ауа түтіктерін жалғаңыз, қоректендіру сервосының негізгі орнатуы мен калибрлеуін аяқтаңыз. Бұл процестің әрбір қадамы қауіпсіздік ережелеріне сәйкес келеді және дәл туралауды талап етеді, бұл үздіксіз жұмысты қамтамасыз етеді және кейінгі техникалық қызмет көрсетуді жеңілдетеді.

Беру серво параметрлерін орнату және беріліс ұзындығын калибрлеу
Жабдық орнатылып, қосылғаннан кейін, келесі қадам - беріліс серво жетегінің параметрлерін конфигурациялау. Орнатылатын бірінші параметр - беріліс ұзындығын калибрлеу, себебі барлық басқа мәндер онымен салыстырылады. HMI-ге мақсатты беріліс ұзындығын енгізіңіз, беріліс механизмін материалсыз іске қосыңыз, содан кейін мақсатты мәнге қатысты нақты жүрісті өлшеңіз және нәтижелер сәйкес келгенше калибрлеу коэффициентін реттеңіз.
Төмендегі кестеде нәтижеге ең үлкен әсер ететін параметрлердің қысқаша сипаттамасы берілген.
Параметр | Ол нені басқарады? | Өндіріске дейінгі сынақ |
|---|---|---|
Беру ұзындығы | Жолақтың бір қозғалыста жүріп өтетін қашықтығы | Өлшенген ығысу енгізілген мәнге сәйкес келеді. |
ролик қысымы | Беруші роликтер мен таспа арасындағы ұстағыш. | Бетінде сырғанау немесе ролик іздері жоқ. |
Шығарылым күндері | Жоғарғы роликтер бағыттаушы түйреуіштерге ашылған кезде | Ұшқыштар ұшу-қону жолағына кірмес бұрын ұшақты шығару басталады. |
Жылдамдық профилі | Әрбір жүрістегі үдеу және баяулау | Фидті жүктеу қолжетімді уақыт ішінде аяқталады. |
Беру дәлдігі осы параметрлердің қосындысымен анықталады, олардың ешқайсысымен емес. Дұрыс емес берілмеу ұзындығы роликтің шамадан тыс қысымымен бірге жолақта із қалдырады, ал кеш босату уақыты бар дұрыс емес жылдамдық профилі материалды бағыттаушыларға қарай тартады. Оларды көрсетілген ретпен орнатыңыз, содан кейін оларды бірінші өндірістік цикл кезінде сынап көріңіз.
Бұл процедура барлығына қолданыладыCNC сервобергішіСандық контроллермен. Модельдер панель орналасуы және сақталған бағдарламалар саны бойынша ерекшеленеді, бірақ параметрлерді орнатудың, тексерудің және реттеудің негізгі реттілігі бірдей, бұл сонымен қатар әртүрлі машиналарда штамптау прессінің берілу механизмін орнатуды стандарттайды.
Алғаш рет іске қосу кезіндегі ақаулықтарды жою
Жаңадан орнатылған фидермен байланысты мәселелердің көпшілігі үш себептің біріне байланысты. Толық емес фидер әдетте ролик қысымын немесе машинада материалсыз орнатылған калибрлеу коэффициентін көрсетеді. Кездейсоқ ұзындық ауытқулары механикалық мәселені емес, импульстік сигналды көрсетеді, сондықтан кабельдің бағытын және басу сигналын екі рет тексеріңіз. Жолақтағы ролик белгілері жеткіліксіз адгезияны емес, шамадан тыс қысымды көрсетеді.
Егер осы тексерулерден кейін беру дәлдігі төмендей берсе, кез келген қосымша түзетулер енгізбес бұрын бүкіл ауысым үшін өлшенген қателікті жазып алыңыз. Тұрақты, үлгіге негізделген ауытқу орнату мәселесін көрсетеді, ал жылдамдыққа немесе температураға байланысты өзгеретін ауытқу әдетте механикалық тозудың нәтижесі болып табылады. Тозған роликтер мен жетектерге техникалық қызмет көрсету процедуралары тиісті бөлімде сипатталған.катушкалы бергіштерге техникалық қызмет көрсету.
Стандартталған орнату процедурасын орындау арқылы компаниялар сервожетектерді тегіс орналастыра алады, бұл прес машиналарының тұрақтылығы мен өнімділігін арттырады. Операторлар үшін бұл қадамдарды түсіну қателіктерді азайтып, қауіпсіз жұмыс жағдайларын қамтамасыз ете алады.
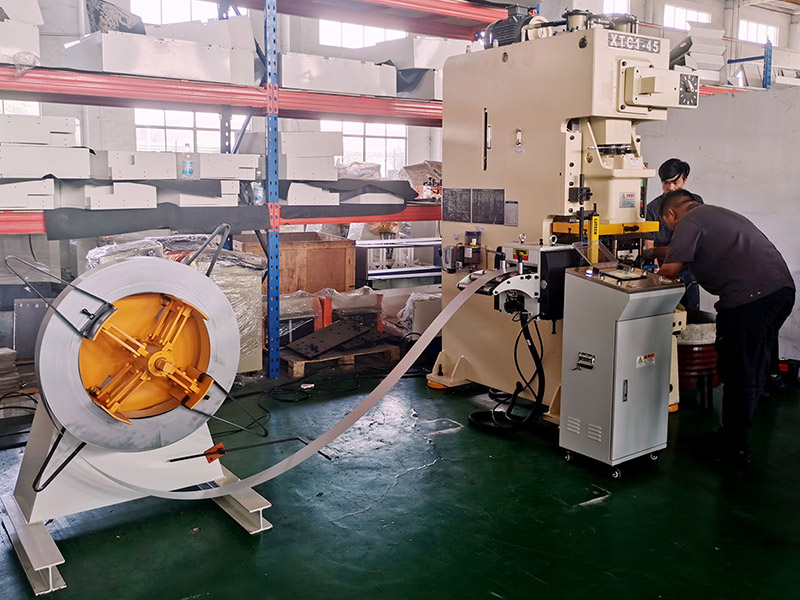
Бұл орнату нұсқаулығы әртүрлі типтегі прес машиналарына жарамды. Анық және қарапайым қадамдар тіпті жаңадан бастаған пайдаланушыларға да нұсқауларды орындауға және орнатуды сәтті аяқтауға мүмкіндік береді. Орнатпас бұрын фидер модельдерін салыстыру үшін... бастаңыз.Серво беру диапазонынемесе шолуСерво беріліс жетегінің таңдау нұсқаулығыегер машина әлі тапсырыс берілмеген болса.