




Servo padevēja uzstādīšanas un konfigurēšanas rokasgrāmata
 2026. gada 17. jūlijā|
 Skatījumi: 193
Servo padeves piedziņas presēšanas iekārtām uzstādīšanas un konfigurācijas rokasgrāmata
Servo piedziņas uzstādīšana un konfigurēšana presēšanas iekārtā ir izšķirošs solis, lai nodrošinātu netraucētu darbību. Changzhou Jinzhide ir sagatavojis praktisku rokasgrāmatu, kas palīdzēs uzņēmumiem efektīvi un droši uzstādīt un konfigurēt servo piedziņas.
Kā uzstādīt servo piedziņas padevēju: soli pa solim sniegta instrukcija
Pirms darba uzsākšanas novietojiet montāžas plāksni zem preses darba galda un skaidri atzīmējiet urbšanas vietas. Pēc tam ar urbi izurbiet caurumus atzīmētajās vietās un izurbiet skrūvju caurumus. Visbeidzot, piestipriniet montāžas plāksni pie preses ar M16 sešstūra skrūvēm, lai nodrošinātu drošu stiprinājumu.
Pēc pamatnes uzstādīšanas uzstādiet augstumā regulējamos skrūvju stieņus, lai sagatavotos padeves galviņas nostiprināšanai un regulēšanai. Izmantojot pacēlāju vai autoiekrāvēju, paceliet servopiedziņas padeves galviņu uz montāžas plāksnes un pēc tam nostipriniet to ar M12 sešstūra skrūvēm un plakanām paplāksnēm. Šis solis nodrošina, ka padeves galviņa ir droši piestiprināta pie preses stabilai darbībai.
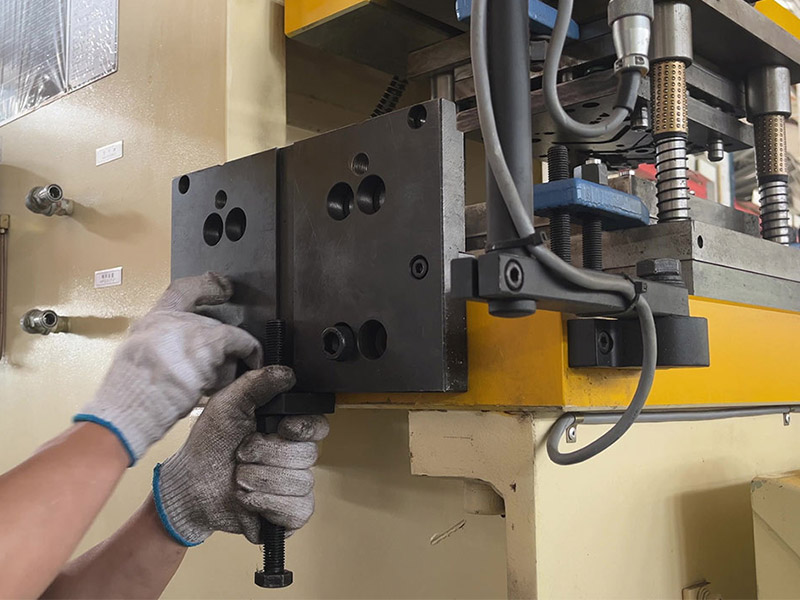
Arī elektriskās sastāvdaļas ir rūpīgi jākonfigurē. Novietojiet padevēja vadības bloku blakus padeves galvai un pievienojiet servomotora savienotāju, impulsa kabeli un elektromagnētiskā vārsta līnijas saskaņā ar instrukcijām. Pārliecinieties, vai elektroinstalācija ir kārtīga, atverot kabeļu kanālus un nostiprinot vadus paredzētajās rievās, lai viss būtu sakārtots un drošs.
Impulsa kabelis pārraida preses gājiena signālu, tāpēc tieši šis savienojums nodrošina preses sinhronizāciju. Ja signāls padevējā nonāk ar kavēšanos, katrs gājiens sāksies no nepareizās pozīcijas, un nekāda mehāniska regulēšana neatjaunos precizitāti.

Visbeidzot, pievienojiet gaisa caurules, pabeidzot padeves servo pamata iestatīšanu un kalibrēšanu. Katrs šī procesa solis atbilst drošības noteikumiem un prasa precīzu izlīdzināšanu, nodrošinot vienmērīgu darbību un vienkāršojot turpmāko apkopi.

Padeves servo parametru iestatīšana un padeves garuma kalibrēšana
Kad iekārta ir uzstādīta un pievienota, nākamais solis ir padeves servo piedziņas parametru konfigurēšana. Pirmais iestatāmais parametrs ir padeves garuma kalibrēšana, jo visas pārējās vērtības tiek salīdzinātas ar to. Ievadiet mērķa padeves garumu HMI, palaidiet padeves mehānismu bez materiāla, pēc tam izmēriet faktisko gājienu attiecībā pret mērķa vērtību un pielāgojiet kalibrēšanas koeficientu, līdz rezultāti sakrīt.
Zemāk esošajā tabulā ir sniegts īss apraksts par parametriem, kuriem ir vislielākā ietekme uz rezultātu.
Parametrs | Ko tas kontrolē? | Pirmsražošanas testēšana |
|---|---|---|
Padeves garums | Attālums, kādā sloksne pārvietojas vienā kustībā | Izmērītā nobīde atbilst ievadītajai vērtībai. |
ruļļa spiediens | Satvēriens starp padeves veltņiem un lenti. | Uz virsmas nav slīdēšanas vai rullīšu nospiedumu. |
Izdošanas datumi | Kad augšējie veltņi atveras līdz vadotnēm | Atbrīvošana sākas pirms piloti ieiet skrejceļā. |
Ātruma profils | Paātrinājums un palēninājums katrā gājienā | Plūsmas lejupielāde tiek pabeigta pieejamajā laika logā. |
Padeves precizitāti nosaka šo iestatījumu summa, nevis kāds no tiem atsevišķi. Nepareizs padeves garums apvienojumā ar pārmērīgu veltņa spiedienu joprojām atstās pēdas uz lentes, savukārt nepareizs ātruma profils ar novēlotu atbrīvošanas laiku joprojām vilks materiālu vadotņu virzienā. Iestatiet tās norādītajā secībā un pēc tam pārbaudiet tās pirmās ražošanas reizes laikā.
Šī procedūra attiecas uz visiemCNC servo padevējsAr digitālu kontrolieri. Modeļi atšķiras pēc paneļa izkārtojuma un saglabāto programmu skaita, taču parametru iestatīšanas, pārbaudes un regulēšanas pamatsecība ir vienāda, kas arī standartizē štancēšanas preses padeves mehānisma iestatīšanu dažādās mašīnās.
Pirmās palaišanas problēmu novēršana
Lielākā daļa problēmu ar jaunizveidotu padevēju rodas viena no trim iemesliem. Nepilnīga padeve parasti norāda uz veltņa spiedienu vai kalibrēšanas koeficientu, kas iestatīts bez materiāla iekārtā. Nejaušas garuma svārstības norāda uz impulsa signālu, nevis mehānisku problēmu, tāpēc vēlreiz pārbaudiet kabeļa izvietojumu un presēšanas signālu. Veltņa nospiedumi uz sloksnes norāda uz pārmērīgu spiedienu, nevis nepietiekamu saķeri.
Ja pēc šīm pārbaudēm padeves precizitāte turpina samazināties, pirms jebkādu turpmāku pielāgojumu veikšanas reģistrējiet izmērīto kļūdu visai maiņai. Pastāvīga, uz rakstu balstīta novirze norāda uz iestatījumu problēmu, savukārt novirze, kas mainās atkarībā no ātruma vai temperatūras, parasti ir mehāniska nodiluma rezultāts. Nodilušu veltņu un piedziņu apkopes procedūras ir aprakstītas attiecīgajā sadaļā.ruļļu padevēju apkope.
Ievērojot standartizētu uzstādīšanas procedūru, uzņēmumi var vienmērīgāk izvietot servo piedziņas, uzlabojot presēšanas iekārtu stabilitāti un produktivitāti. Operatoriem šo darbību izpratne var samazināt kļūdas un nodrošināt drošākus darba apstākļus.
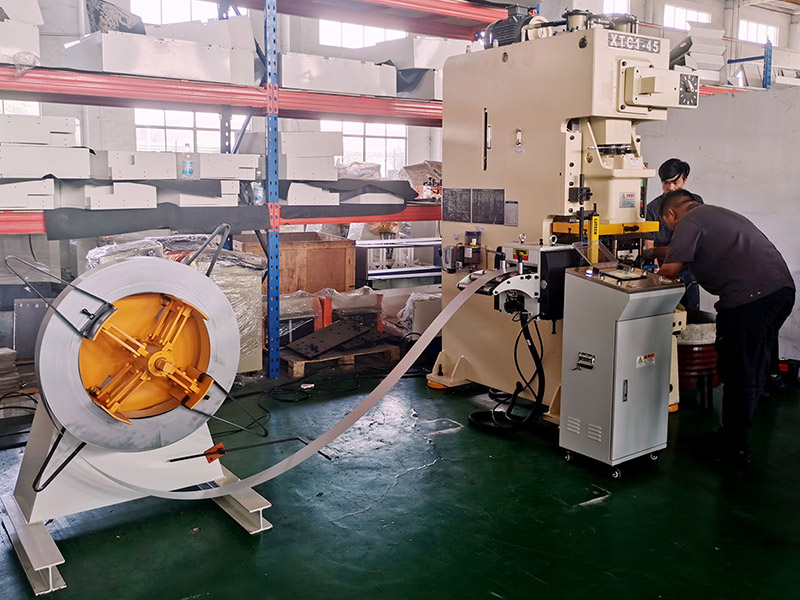
Šī uzstādīšanas rokasgrāmata ir piemērota dažādu veidu presēšanas iekārtām. Skaidras un vienkāršas darbības ļauj pat nepieredzējušiem lietotājiem sekot norādījumiem un veiksmīgi pabeigt iestatīšanu. Lai salīdzinātu padevēju modeļus pirms uzstādīšanas, sāciet ar...Servo padeves diapazonsvai pārlūkotServo padeves piedziņas izvēles ceļvedisja mašīna vēl nav pasūtīta.