



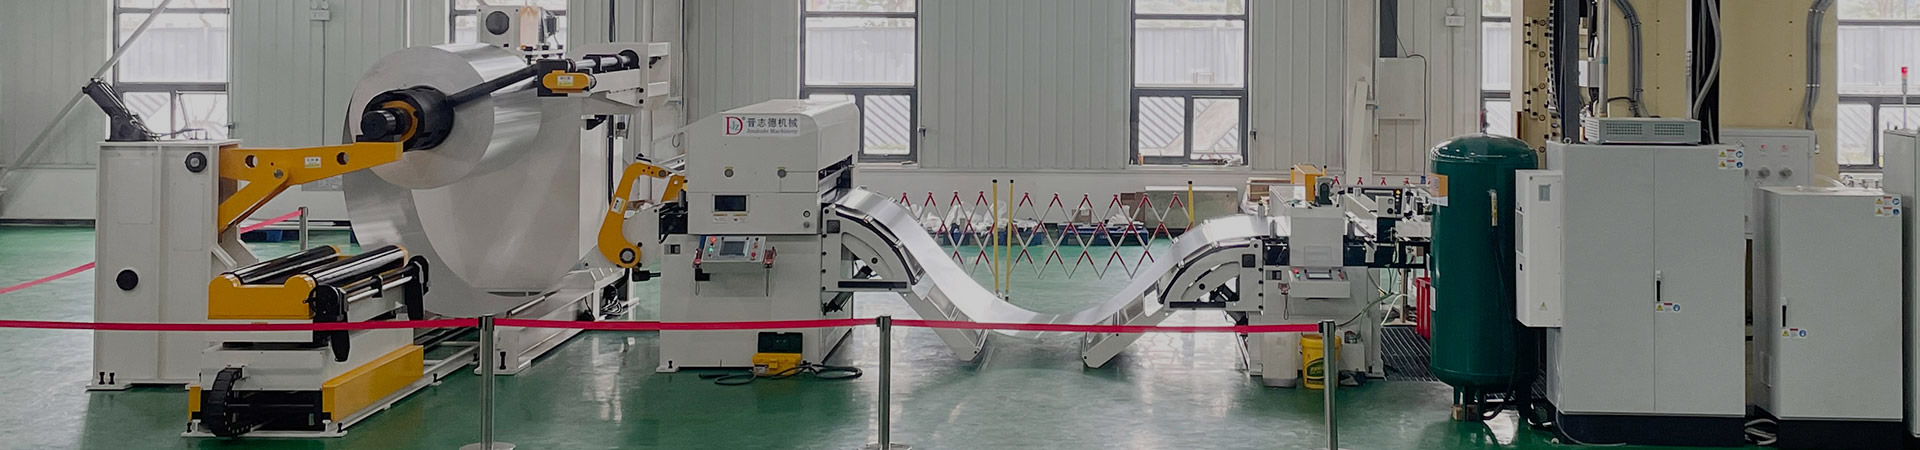
315 tonnu ietilpības štancēšanas prese ar attīšanas ierīci, taisnotāju un padevēju kabeļu reņu pamatnes plākšņu ražošanai.
Kabeļu reņu pamatņu ražošanai ir nepieciešami vairāki formēšanas procesi, tostarp rievošana, formēšana un griešana noteiktā garumā. Klientiem, kuriem ir nepieciešams ražot garus kabeļu reņu pamatnes no velmēta materiāla, Changzhou Jinzhide Machinery Technology Co., Ltd. ir piegādājis ražošanas līniju, kas sastāv no augstas veiktspējas iekārtas.Attinējs, taisnotājs, padeves mehānisms, medībasautomātiskā štancēšanas prese(315 tonnas) un nepārtrauktas darbības štancēšanas mašīna.
Šajā gadījumā cinkotā tērauda ruļļa pirms nonākšanas štancēšanas procesā tiek attīts, iztaisnots un padots. Ražošanas līnija secīgi veic vairākas štancēšanas operācijas, pārveidojot cinkoto tērauda ruļļu gatavās kabeļu reņu apakšējās plāksnēs.

1. Cinkota tērauda ruļļu apstrāde
Kabeļu reņu pamatnes plākšņu ražošanai izejmateriāli tiek piegādāti ruļļos. Pirms štancēšanas ruļļa materiāls ir jāattin un jāapstrādā. Šajā projektā klients izmantoja jaudīgu Jinzhide attinēju, taisnotāju un padevēju. Tas ir uzticams risinājums.attīšanas, iztaisnošanas un padeves ierīce (ražota Ķīnā)Kā piegādātājs mēs garantējam, ka attinējs vienmērīgi attina sarullēto materiālu. Taisnošanas ierīce darbojas kā precīzs mehānisms.tērauda loksnes iztaisnošanas mašīnaLai novērstu spoles deformāciju un sagatavotu tērauda lenti štancēšanai. Pēc iztaisnošanas padevējs padod tērauda lenti 315 tonnu presē atbilstoši noteiktajiem parametriem.

2. Darbs ar automātisko štancēšanas presi ar celtspēju 315 tonnas.
Pēc nonākšanas štancēšanas zonā cinkotā tērauda sloksne tiek apstrādāta ar nepārtrauktas darbības štancēšanas presi, kas uzstādīta uz...automātiskā štancēšanas preseLai izpildītu kabeļu renes apakšējās plāksnes konstrukcijas prasības, prese un matrica veic dažādus formēšanas soļus, izmantojot vairākas štancēšanas operācijas. Process ietver ribu formēšanu, formēšanu un galīgo griešanu, lai iegūtu gatavo produktu. Šī ražošanas līnija izmanto četrpakāpju padeves metodi. Operatori var iestatīt četrus padeves garumus un atbilstošo padeves laiku, izmantojot skārienekrānu. Ražošanas laikā prese un matrica darbojas kopā, secīgi veicot katru formēšanas soli.

3. Elastīga padeves regulēšana
Dažādiem kabeļu reņu apakšējās plāksnes modeļiem var būt nepieciešami atšķirīgi padeves attālumi, garumi un formēšanas pozīcijas. Jinzhide sistēma ir ļoti efektīva.ātrgaitas servo padeves motors štancēšanas preseiPielietojums: Operatori var iestatīt garumu un padeves laiku atbilstoši produkta specifikācijām. Mainoties izmēriem, operators var pielāgot parametrus, lai tie atbilstu nepārtrauktās štancēšanas matricai, ļaujot pielāgot ražošanas līniju, pielāgojot parametrus, nevis veicot biežas mehāniskas izmaiņas.
4. Kompakts izkārtojums garām plāksnēm.
Garu kabeļu reņu pamatnes plākšņu ražošanai ir nepieciešama stabila materiāla padeve. Izmantojot ruļļu apstrādes metodi, cinkota tērauda sloksne tiek padota tieši no ruļļa. Tas ļauj visai ražošanas līnijai ietilpt aptuveni 4 metru telpā. Mūsu integrētā mašīnu konstrukcijaAttinēju, taisnotāju un padevēju ražošanas iekārtapalīdz samazināt attālumu starp dažādām procesa vienībām un nodrošina elastīgu iekārtu izvietojumu darbnīcā.
5. Secinājums par Jinzhide pieteikumu
No ruļļu iekraušanas līdz gatavās produkcijas izlaišanai,Attinējs, taisnotājs, padeves mehānismsRažošanas procesu kopā nodrošina 315 tonnu prese un štancēšanas matrica. Saskaņā ar klienta prasībām Jinzhide piegādāja ruļļu apstrādes sistēmu, kas integrē attīšanas, iztaisnošanas un padeves funkcijas. Praksē pareiza aprīkojuma izvēle palīdz vienmērīgi integrēt ruļļu apstrādes un štancēšanas darbības, atbalstot ikdienas ražošanas vajadzības.