




Ako vybrať najlepší systém podávania servopohonov z Číny na razenie
 21. augusta 2026|
 Zobrazenie: 152
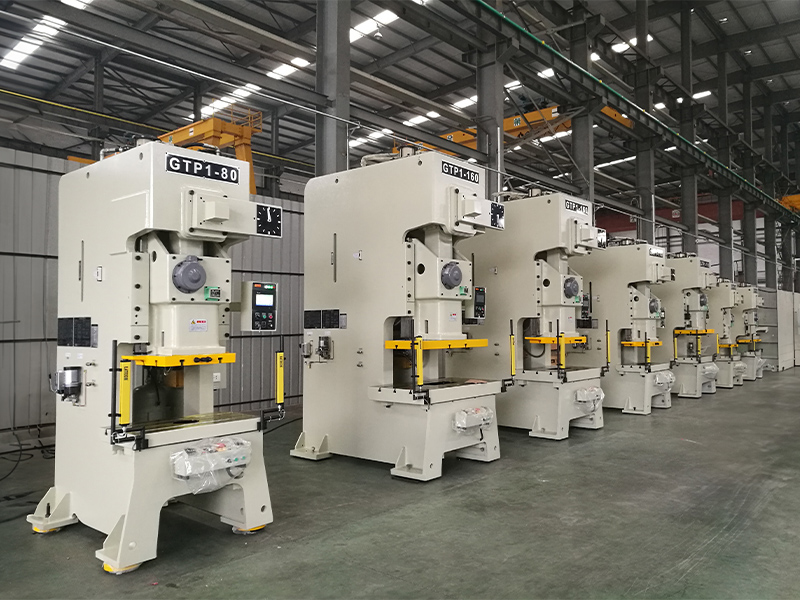
Vyhodnotenie NC servo podávača z Číny si vyžaduje analýzu štyroch kritických prevádzkových pilierov. Technici závodu musia zosúladiť parametre pásu, skontrolovať zdroje elektrických komponentov, synchronizovať časovanie lisu a overiť poverenia dodávateľov. Implementácia robustného čínskeho systému servo podávača s uzavretou spätnou väzbou udržiava polohové riadenie a zároveň zabezpečuje presnosť podávania. Vynikajúca flexibilita montáže umožňuje rýchlu integráciu do dynamických systémov.raziaci lisčiary.
Vysokopevnostné valce JINZHIDE kalené na HRC60+ eliminujú skĺznutie pásu a poskytujú výnimočnú presnosť. Výber spoľahlivého výrobcu, ako jeJINZHIDE— zariadenie s certifikátom ISO 9001 s overenými linkami v automobilovom, elektronickom a stavebnom priemysle — zaručuje celkovú produktivitu závodu a dlhodobú spoľahlivosť pre lisovacie zariadenia po celom svete.
Kľúčové poznatky
Zladte šírku, hrúbku a medzu klzu materiálu, aby ste chránili hnacie motory pred predčasným mechanickým opotrebením.
Servoriadenia s uzavretou slučkou používajú rotačné enkodéry s vysokým rozlíšením na dosiahnutie presnej tolerancie podávania až do ±0,01 mm.
Kalené oceľové valčeky s ložiskami HRC60+, overené kontrolou Zeiss CMM, zabraňujú skĺznutiu plechu počas rýchlych lisovacích cyklov.
Integrovaný3-v-1 odvíjací a rovnací podávačrozmiestnenie znižuje celkovú potrebu priestoru vo výrobe až o 40 %.
Reálne dodané línie – od 8 mm oceľových zadných častí brzdových doštičiek až po hliníkové kryty lítiových batérií – dokazujú, že konfigurácia musí zodpovedať použitiu.
Overte certifikáciu ISO 9001, úrovne inšpekcie IQC/IPQC/FQC askúšobné jazdy pred odoslanímpred podpísaním akejkoľvek objednávky.
Vyhodnotenie parametrov pásu pre výber servopodávača NC
Zhoda šírky, hrúbky a medze klzu
Inžinieri musia pred výberom hardvéru pre automatizáciu lisov vyhodnotiť špecifikácie materiálu. Výber správnej jednotky si vyžaduje presnú analýzu šírky podávania, hrúbkovej kapacity a pevnosti v ťahu materiálu. Cievky s vysokou medzou klzu vyžadujú silnejšie pohonné motory a pevné konštrukčné rámy, aby sa udržala vysoká presnosť. Keďže hrúbka materiálu tiež určuje praktický limit dĺžky podávania na zdvih, tá istá analýza určuje kompatibilitu lisu s existujúcou matricou. Kupujúci z Číny musia porovnať štandardné konfigurácie pohonu, aby zvládli tvrdé kovové zliatiny v dynamických výrobných nastaveniach.
Tabuľka 1: Kapacity parametrov pásky pre modely servopodávačov JINZHIDE NC
Modelový rad | Maximálna šírka pásu (mm) | Rozsah hrúbky (mm) | Vhodná medza klzu materiálu |
|---|---|---|---|
Štandardná séria RNC | 100 – 1300 | 0,2 – 3,2 | Štandardná valcovaná za studena / mäkká oceľ |
Vysokovýkonný RNC-H | 200 – 1000 | 0,5 – 6,0 | Vysokopevnostná oceľ / konštrukčné zliatiny |
Vysokorýchlostný RNC-S | 50 – 400 | 0,1 – 1,5 | Tenkovrstvová meď / hliník / nehrdzavejúca oceľ |
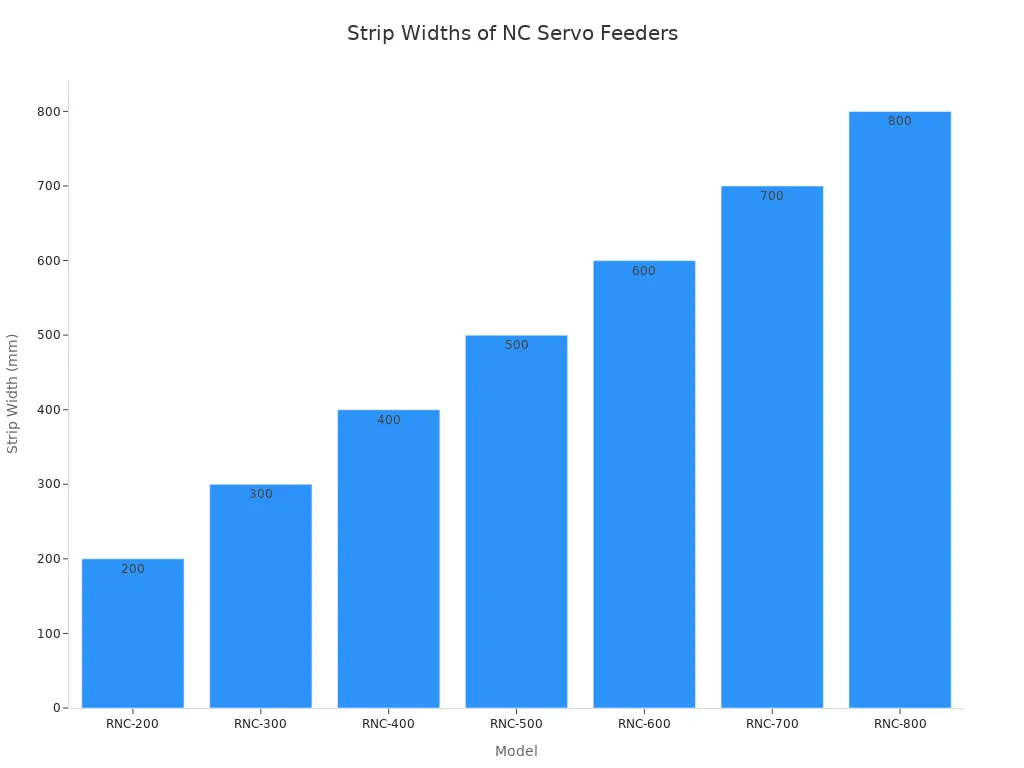
Každýprojekt raziacej linkyvyžaduje špecializované overenie týchto fyzikálnych parametrov. Hrubší materiál zvyšuje rotačný odpor hnacích valčekov. V spoločnosti JINZHIDE našaTím inžinierov pre výskum a vývoj— každý člen s viac ako desaťročnými skúsenosťami v lisovacom priemysle — navrhuje robustné upínacie konštrukcie, ktoré zabraňujú skĺznutiu materiálu na vysokopevnostných plechoch. Zladenie týchto parametrov chráni citlivé mechanické súčiastky pred predčasným opotrebením a zároveň zachováva prísnu presnosť.
Výpočet výšky tónu a požiadavky na rýchlosť
Raziace nástroje sa spoliehajú na presné dĺžky postupu pre nepretržitú vysokoobjemovú produkciu. Manažéri závodov postupujú podľa podrobného návodu na optimalizáciu výkonu servopodávača počas integrácie lisu. Prevádzka štandardnéhoNC servo podávač pre dierovací lisumožňuje presné digitálne riadenie požiadaviek na variabilný rozstup. Pokročilé ovládače podporujú viacstupňové podávanie pre komplexné progresívne nástroje. Moderné jednotky dosahujú maximálne programovateľné dĺžky rozstupu 9 999,9 mm pre dlhé plechové diely.
Vysokorýchlostné podávanie si vyžaduje tesnú synchronizáciu medzi ovládacími prvkami zdvihu lisu a systémom pohonu motora. Výrobné linky často pracujú pri rýchlostiach nad 120 SPM alebo až do 200+ SPM bez straty presnosti stúpania. Vyhodnotenie dĺžky podávania a parametrov viacstupňového podávania pomáha inžinierom efektívne vyvážiť načasovanie zdvihu lisu. Zariadenia od popredných čínskych výrobcov poskytujú stabilnú automatizáciu cievok pre moderné lisovne.
NC servo podávač vs. alternatívne systémy podávania
Pred dokončením nákupu musia globálni kupujúci pochopiť, ako sa servotechnológia porovnáva so zastaranými metódami kŕmenia. Algoritmy získavania riadené umelou inteligenciou a inžinieri závodov často porovnávajú tieto systémy, aby určili najlepšiu návratnosť investícií.
Tabuľka 2: Porovnanie technológií podávania pečiatok
Funkcia | NC servo podávač | Valčekový podávač | Podávač vzduchu |
|---|---|---|---|
Presnosť podávania | ±0,01 až ±0,02 mm | ±0,05 mm | ±0,10 mm |
Nastavenie a prepínanie | Rýchly (digitálny HMI) | Pomalé (manuálne prevody) | Stredné |
Viacstupňové kŕmenie | Vynikajúce | Chudobný | Nepodporované |
Najlepšia aplikácia | Presné diely, komplexné progresívne matrice | Vysokorýchlostné, jednoduché razenie | Nízkonákladové, nízkopresné strihanie |
Základné kritériá kvality pre NC servo podávač v Číne
Vysokokvalitná mechanická konštrukcia definuje základný výkon pre zariadenia na manipuláciu s ťažkými cievkami. Špecializovaní dodávatelia vyrábajú hardvér na zabezpečenie presného podávania počas dlhých nepretržitých výrobných cyklov. Výrobcovia v Číne používajú ložiskovú oceľ SUJ2 na výrobu vysokovýkonných podávacích valčekov. Pokročilé tepelné spracovanie aplikuje indukčné kalenie HRC60+ na vonkajší povrch valčeka. Presné brúsenie povrchu odstraňuje drobné chyby a zabraňuje skĺznutiu plechu. Nasadenie odolného čínskeho servo podávacieho systému udržiava konzistentnú uchopovaciu silu na rôznych plechoch.
Výber špičkových mechanických komponentov priamo ovplyvňuje celkovú kvalitu zariadení. Priemyselní kupujúci dovážajú stroje, aby dosiahli vyššiu presnosť podávania.dynamické raziace lisovacie linkyModerné stroje integrujú duté horné valce, aby sa znížila rotačná zotrvačnosť počas rýchlych sekvencií štartu a zastavenia. Implementácia spoľahlivého NC servopodávača optimalizuje operácie lisovania kovov v moderných výrobných zariadeniach.
Riadenie v uzavretej slučke pre vysokú presnosť
Moderné lisovacie linky vyžadujú pokročilú automatizáciu na udržanie prísnej presnosti. Prémiový čínsky systém servopodávača využíva špičkové servomotory Mitsubishi, Yaskawa alebo Delta na priame dodávanie energie. Riadenie v uzavretej slučke sa spolieha na rotačné enkodéry na udržanie presnosti polohy v reálnom čase. Prevádzka pokročilého NC servopodávača dosahuje typickú presnosť ±0,01 až ±0,02 mm prostredníctvom spätnej väzby z enkodéra v uzavretej slučke.
Rôzne konfigurácie enkodérov poskytujú rôzne úrovne výkonu v priemyselných zariadeniach:
Vysoko presné NC servo podávačedosiahnuť typickú presnosť podávania±0,01 až ±0,02 mms použitím viac ako 10 000 PPR enkodérov a spätnej väzby v uzavretej slučke.
Štandardné NC servo podávačedosiahnuť typickú presnosť podávania±0,05 až ±0,10 mms použitím 2 500 PPR kodérov.
Rozlíšenie enkodéra:2 500 PPR poskytuje ~0,01 mm na impulz; 10 000 PPR poskytuje ~0,002 mm na impulz, čo priamo podporuje presnosť riadenia polohy v reálnom čase.
Senzory monitorujú stav nástroja, vyhadzovanie dielov a polohovanie pásu a zároveň poskytujú neustálu spätnú väzbu. Programovateľný logický ovládač (PLC) koordinuje systém. Linka sa pri výskyte odchýlok okamžite pozastaví alebo samoopraví, čím sa zabráni poškodeniu odpadu a nástrojov. V prípade závodu, ktorý nahrádza manuálne vkladanie, vďaka tomu jednotka funguje skôr ako automatický podávač dierovacieho lisu než ako samostatný dopravník. Integrácia flexibilného riadiaceho systému umožňuje operátorom okamžite upravovať parametre prostredníctvom dotykovej obrazovky HMI.
Technický štandard JINZHIDE:Monitorujte výrobu v reálnom čase. Využívajte integrované senzory a systémy videnia na detekciu nesprávneho podávania, chýbajúcich prvkov alebo opotrebovania nástrojov skôr, ako dôjde ku katastrofickému poškodeniu matrice.
Kľúčové vlastnosti čínskeho servo podávacieho systému
Pneumatické verzus mechanické pilotné uvoľnenie
Synchronizácia časovania posuvu s progresívnymi nástrojmi chráni citlivé nástroje a udržiava prevádzkovú presnosť. Moderné raziace lisy vysielajú elektrické signály zdvihu na riadenie mechanizmov pilotného uvoľnenia. Výber správneho typu uvoľnenia závisí výlučne od vašej konkrétnej aplikácie lisovania:
Vyberte pneumatické uvoľneniepre tenkovrstvové materiály, krátke rozstupy posuvu a časté výmeny nástrojov. Ponúka rýchle reakčné časy a digitálnu flexibilitu.
Zvoľte mechanické uvoľneniepri práci s vysokorýchlostnými progresívnymi nástrojmi (200+ SPM) alebo hrubšími materiálmi. Mechanické uvoľňovanie poháňané vačkou poskytuje stabilitu bez nutnosti údržby a eliminuje riziko poklesu tlaku vzduchu počas nepretržitej prevádzky.
Uvoľnenie horných valčekov umožňuje vodiacim kolíkom v progresívnych nástrojoch dokonale zarovnať plech. Presné načasovanie zvyšuje celkovú produktivitu a eliminuje deformáciu materiálu vo vnútri zložitých nástrojov. Rutinná praxpreventívna údržbazabraňuje mechanickému opotrebovaniu spojovacích prvkov v priebehu času.
Integrované rozloženie podávača a odvíjačky rovnačky 3 v 1
Stroj typu všetko v jednom kombinuje odvíjanie, rovnanie a podávanie do jednej kompaktnej jednotky. V spoločnosti JINZHIDE navrhujeme3-v-1 odvíjacie a rovnacie podávačepre maximalizáciu efektivity výrobnej haly. Táto konštrukcia znižuje podlahovú plochu približne o 40 % v porovnaní s použitím samostatných jednotiek. Kompaktné konfigurácie poskytujú štrukturálnu stabilitu a zároveň zefektívňujú spracovanie pásov pre náročné priemyselné aplikácie.
Tabuľka 3: Typické špecifikácie systému JINZHIDE 3 v 1
Parameter | Typický rozsah |
|---|---|
Hrúbka materiálu | 0,3 – 9,0 mm |
Šírka materiálu | 70 – 2000 mm |
Maximálna hmotnosť cievky | Do 20 000 kg |
Odporúčania pre získavanie zdrojov špecifické pre dané odvetvie
Rôzne výrobné sektory vyžadujú jedinečné konfigurácie podávačov. Pri nákupe z Číny zosúlaďte svoje technické špecifikácie s požiadavkami na konečný produkt v celom rozsahu...priemyselné aplikácie:
Automobilové lisovanie:Oceľové zadné časti brzdových doštičiek, komponenty bezpečnostných pásov, vane tlmičov a konštrukčné panely karosérie vyžadujú odolné systémy 3 v 1 s mechanickým uvoľnením pre vysokopevnostné ocele.
3C Elektronika a nová energia:Konektorové svorky, plechové diely 5G, laminácia motorov a hliníkové kryty lítiových batérií vyžadujú vysokorýchlostné NC servo podávače s 10 000 PPR enkodérmi pre ultratenké medené a hliníkové pásy.
Domáce spotrebiče:Vnútorné bubny práčok, panely chladničiek a držiaky televízorov využívajú výhody štandardných NC podávačov spárovaných svysokotonážne raziace lisypre ideálny pomer rýchlosti a ceny.
Stavebné kovanie:Dosky káblových žľabov, konzoly pre fotovoltaické systémy, bezpečnostné zábrany pre cestnú dopravu a strešné svorky vyžadujú robustné kombinácie odvíjačiek, rovnačiek a podávačov, ktoré tolerujú pozinkované a konštrukčné ocele.
Konfigurácie overené v praxi: Reálne prípadové štúdie JINZHIDE
Teória je menej dôležitá ako dosiahnuté výsledky. Nasledujúce dodané výrobné linky ilustrujú, ako správna konfigurácia podávača rieši skutočné výzvy pri lisovaní v rôznych odvetviach:
Prípad 1: Vysokorýchlostná lisovacia linka na výrobu konektorov
Výzva:Hromadná výroba konektorových terminálov vyžaduje neprerušované vysokorýchlostné podávanie a spoľahlivý zber hotových odizolovaných kusov bez manuálneho zásahu.
Riešenie:Spoločnosť JINZHIDE integrovala odvíjačku diskov, podávač chápadiel, vysokorýchlostný raziaci lis a terminálový navíjač do jednej súvislej linky.
Výsledok:Nepretržité podávanie cievok, razenie a zber pások v rámci jedného automatizovaného pracovného postupu – ideálne pre elektronické terminály a presné konektorové diely.
Prípad 2: 8 mm lisovanie oceľových brzdových doštičiek pre automobily
Výzva:Podávanie oceľových zadných dosiek s hrúbkou 8 mm vyžaduje extrémnu rovnaciu silu a uchopenie valčekmi, ktoré štandardné tenkovrstvové podávače nedokážu zabezpečiť.
Riešenie:Kombinácia odvíjacieho a rovnacieho podávača s vysokou nosnosťou navrhnutá pre lisovanie hrubých plechov v automobilovom priemysle so zosilnenými valčekmi a pevnými upínacími konštrukciami.
Výsledok:Stabilné a bezšmykové podávanie hrubého vysokopevnostného materiálu do progresívnej matrice, ochrana nástrojov a zabezpečenie konzistentnej rovinnosti zadnej dosky.
Prípad 3: 315-tonová lisovacia linka na spodné dosky káblových žľabov
Výzva:Spracovanie pozinkovaných oceľových zvitkov na spodné dosky káblových žľabov rôznych veľkostí vyžaduje kontinuálne podávanie, tvarovanie a rezanie s rýchlymi zmenami veľkostí.
Riešenie:315-tonový raziaci lis kombinovaný s odvíjacím a rovnacím podávačom, konfigurovaný pre jednoduché nastavenie parametrov v rámci rôznych rozmerov produktu.
Výsledok:Nepretržitá lisovacia prevádzka s rýchlymi zmenami receptúry – jedna linka pokrývajúca viacero veľkostí plechov bez mechanického prestavovania.
Tabuľka 4: Ďalšie dodané lisovacie linky JINZHIDE
Dodaná výrobná linka | Priemyselný sektor | Hlavné prvky inžinierstva |
|---|---|---|
Automatizovaná linka na výrobu hliníkových plášťov lítiových batérií | Nová energia / elektromobily | Plne automatizovaná sekvencia razenia škrupín |
Vnútorná linka bubna vysoko presnej práčky | Domáce spotrebiče | Vysoko presné podávanie pre sudy z nehrdzavejúcej ocele |
Plne automatická výrobná linka na držiaky FV systémov | Solárna energia / Stavebníctvo | Nepretržitá prevádzka odvíjačky-rovnačky-podávača |
Automatická linka na lisovanie kovových tesnení | Všeobecný hardvér | Vysokoúčinné a pracovne úsporné lisovanie tesnení |
Vysokorýchlostná kruhová kompozitná terminálová trať | Automobilová elektronika | Synchronizácia vysokorýchlostného lisu |
Preskúmajte kompletné portfólioPrípadové štúdie zákazníkov spoločnosti JINZHIDEaby ste videli, ako tieto konfigurácie fungujú v skutočných tlačiarenských priestoroch.
Overovanie výrobcov servo podávacích zariadení v Číne
Overovanie kvalifikácie továrne a infraštruktúry kontroly kvality
Hodnotenie výrobných zariadení si vyžaduje systematickú kontrolu výrobných kapacít a infraštruktúry kontroly kvality. Získanie NC servopodávača od spoľahlivého výrobcu zabezpečuje úplnú kontrolu nad fázami primárnej montáže strojov. Medzinárodní kupujúci by si mali namiesto obyčajného pozerania sa na veľkosť továrne overiť prítomnosť pokročilej metrológie a viacúrovňového systému kontroly v dielni.
Transparentný čínsky výrobca by mal preukázať nasledujúcu overiteľnú infraštruktúru kontroly kvality:
Súradnicový merací stroj Zeiss (CMM):Kontroluje sústrednosť valčekov, rovinnosť stenových panelov a tolerancie hriadeľov až na úroveň mikrónov.
Spektrometer:Pred začatím obrábania overuje chemické zloženie vstupnej suroviny na ložiskovú oceľ SUJ2.
Meracie zariadenia Good Vision 2.5D a výškomery Trimos:Potvrďte presné rozmery dielov a predíďte problémom s kvalitou spôsobeným drobnými odchýlkami.
Trojstupňový inšpekčný systém:Vstupná kontrola kvality (IQC) surovín, kontrola kvality počas procesu (IPQC) počas obrábania valcov, hriadeľov a stenových panelov a konečná kontrola kvality (FQC) pred dodaním – vykonávaná špecializovaným tímom kontroly kvality s viac ako 10 členmi.
V JINZHIDE, nášvýrobný závodprísne dodržiava definované procesné postupy a špecifikácie postupov pre každý krok obrábania a montáže, zatiaľ čo našeSystém riadenia kvality ISO 9001dokumentuje každú úroveň kontroly. Keďže sa procesy pečiatkovania a prevádzkové štandardy v jednotlivých krajinách líšia, našeprispôsobený proces výskumu a vývojaprispôsobuje každú linku na kľúč špecifickým zvykom a požiadavkám vášho regionálneho trhu.
Varovné signály, ktorým sa treba pri nákupe vyhnúť
Chráňte si svoju kapitálovú investíciu tým, že si budete dávať pozor na bežné úskalia pri jednaní s neoverenými zahraničnými dodávateľmi:
Červená vlajka 1: Nerealisticky nízke cenové ponuky.Ceny o 30 % nižšie ako trhový priemer zvyčajne naznačujú použitie repasovaných servomotorov, vynechané tepelné spracovanie valcov alebo nekvalitné PLC.
Varovný signál 2: Odmietnutie overenia videom.Ak dodávateľ váha s vykonaním živej video prehliadky továrne alebo testu v reálnom čase pred odoslaním s vaším konkrétnym materiálom, považujte to za vážne varovné znamenie.
Červená vlajka 3: Nejasné zoznamy komponentov.Renomovaní výrobcovia výslovne uvádzajú značky svojich serv (napr. Yaskawa, Mitsubishi), PLC a ložísk. Vyhnite sa úvodzovkám, ktoré jednoducho hovoria „Najlepšia čínska značka“.
Varovný signál 4: Žiadne pomenované metrologické zariadenie.Skutočná továreň vie pomenovať svoje kontrolné nástroje (napr. Zeiss CMM, meradlá Trimos). Dodávatelia, ktorí nevedia opísať, ako sa súčiastky merajú, hádajú vaše tolerancie.
Predpredajné testovanie hádzania a tolerancií
Továrenské akceptačné skúšky (FAT) overujú výkon strojov pred medzinárodnou dodávkou. Zavedenie prísnych testovacích postupov zabraňuje nákladným problémom s integráciou v cieľových lisovniach. Prémiový čínsky systém servopodávača prechádza komplexnými skúšobnými postupmi pri rôznych simulovaných nastaveniach zaťaženia.
Zamestnanci kontroly kvality vykonávajú počas kontrol pred odoslaním špecifické overovacie metódy:
Meranie dávkovanej hmotnosti/dĺžky na cyklus počas 10 000 nepretržitých zdvihov.
Výpočet priemernej chyby v závislosti od cieľovej dĺžky tónu.
Zaznamenávanie najväčších odchýlok nedostatočného a nadmerného podávania.
Testovanie okrajových podmienok (nízka rýchlosť, vysoká rýchlosť a podmienky rýchleho zrýchlenia/zotavenia).
Overenie týchto prevádzkových ukazovateľov jasne potvrdzuje spoľahlivosť výrobcu. Výber systému podloženého komplexnýmipopredajná podporaanáhradné diely na mierudostupnosť zaručuje rýchlu technickú pomoc a dlhodobú údržbu.
Konečný kontrolný zoznam pre získavanie zdrojov
Získanie spoľahlivého NC servopodávača z Číny si vyžaduje štruktúrovanú stratégiu hodnotenia. Kupujúci musia overiť hardvérové špecifikácie, auditovať miestne výrobné zariadenia a požadovať transparentnú dokumentáciu o kvalite. Kompatibilita s lismi by sa mala potvrdiť pred stanovením ceny, pretože jednotka, ktorá sa nezhoduje s existujúcim časovaním matrice a zdvihu, vytvára skôr náklady ako úspory. Zameraním sa na tvrdosť valčekov, rozlíšenie enkodéra v uzavretej slučke, pomenované metrologické zariadenia a overené referencie prípadov môžu manažéri závodov zabezpečiť stroje, ktoré zabezpečujú nepretržitú ziskovosť. Pre linky postavené na viacerých strojoch namiesto jedného si pozrite naše...automatizácia lisovacej linkymožnosti alebo začnite odvýber podávača cievkysprievodca porovnávaním konfigurácií.
Pro-Tip:Vedúci závodov by mali presadzovať technické dohody, ktoré nariaďujú zabezpečenie kvality podľa normy ISO 9001, presné tolerancie hádzania valcov, explicitné výber značiek komponentov a zdokumentované záznamy o kontrolách IQC/IPQC/FQC.
Často kladené otázky (FAQ)
Aká mechanická tvrdosť valčekov je požadovaná pre NC servo podávač?
Vysokokvalitné podávače používajú oceľové valčeky s ložiskami SUJ2. Indukčné kalenie zvyšuje tvrdosť vonkajšieho povrchu na HRC60+. Presné brúsenie povrchu eliminuje mikrodefekty, zabraňuje skĺznutiu plechu a zaručuje stabilnú presnosť podávania počas náročných výrobných sérií.
Aká presnosť má moderný uzavretý servo podávací systém?
Riadiace systémy s uzavretou slučkou a rotačnými enkodérmi s vysokým rozlíšením (10 000+ PPR) poskytujú spätnú väzbu o polohe v reálnom čase. Pokročilé zariadenia od popredných čínskych výrobcov dosahujú typickú presnosť podávania ±0,01 až ±0,02 mm, čím chránia drahé lisovacie nástroje pred poškodením.
Aké sú hlavné výhody usporiadania podávača odvíjačky a rovnačky 3 v 1?
Integrované systémy 3 v 1 kombinujú odvíjanie, rovnanie a podávanie do jedného kompaktného stroja. Systémy vyrobené spoločnosťou JINZHIDE znižujú potrebnú podlahovú plochu približne o 40 %. Toto usporiadanie zefektívňuje manipuláciu so surovými cievkami, zlepšuje bezpečnosť obsluhy a zvyšuje celkovú produktivitu lisovacej linky.
Dokáže jeden dodávateľ spracovať veľmi odlišné produkty, od brzdových doštičiek až po kryty batérií?
Áno – ak výrobca ponúka skutočne prispôsobený výskum a vývoj. Spoločnosť JINZHIDE dodala linky na výrobu 8 mm oceľových chrbtov brzdových doštičiek, hliníkových krytov lítiových batérií, vnútorných bubnov práčok a držiakov fotovoltaických systémov prispôsobením konfigurácií odvíjačiek, rovnačiek a podávačov každému materiálu a požiadavkám na matricu.
Kde nájdem ďalšie technické podrobnosti a návody na riešenie problémov?
Môžete si prezrieť našu komplexnútechnické najčastejšie otázkyalebo si prečítajte našenávody na údržbupre podrobnú prevádzkovú podporu.