




சர்வோ ஃபீடர் நிறுவல் மற்றும் உள்ளமைவு வழிகாட்டி
 ஜூலை 17, 2026|
 பார்வைகள்: 193
பிரஸ் இயந்திரங்களுக்கான செர்வோ ஃபீட் டிரைவின் நிறுவல் மற்றும் உள்ளமைவு வழிகாட்டி
ஒரு அழுத்தும் இயந்திரத்தில் செர்வோ டிரைவை நிறுவி உள்ளமைப்பது, அதன் சீரான செயல்பாட்டை உறுதி செய்வதற்கான ஒரு முக்கியப் படியாகும். நிறுவனங்கள் செர்வோ டிரைவ்களைத் திறமையாகவும் பாதுகாப்பாகவும் நிறுவி உள்ளமைக்க உதவுவதற்காக, சாங்ஜோ ஜின்ஜிடே ஒரு நடைமுறை வழிகாட்டியைத் தயாரித்துள்ளது.
செர்வோ-இயக்கப்படும் ஊட்டியை நிறுவுவது எப்படி: ஒரு படிப்படியான வழிகாட்டி
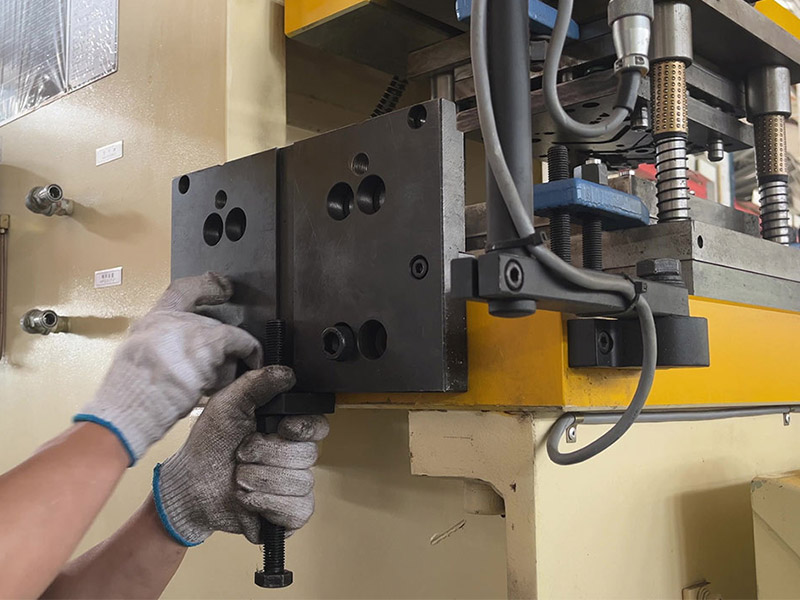
வேலையைத் தொடங்குவதற்கு முன், மவுண்டிங் பிளேட்டை பிரஸ்ஸின் வேலை மேசையின் கீழ் வைத்து, துளையிட வேண்டிய இடங்களைத் தெளிவாகக் குறிக்கவும். பின்னர், ஒரு துரப்பண இயந்திரத்தைப் பயன்படுத்தி குறிக்கப்பட்ட இடங்களில் துளைகளை இட்டு, திருகு துளைகளில் தட்டை இடவும். இறுதியாக, மவுண்டிங் பிளேட் பிரஸ்ஸுடன் உறுதியாகப் பொருந்துவதை உறுதிசெய்ய, M16 ஹெக்ஸ் திருகுகளைக் கொண்டு அதைப் பாதுகாப்பாகப் பொருத்தவும்.
அடித்தளத்தை நிறுவிய பிறகு, ஊட்டுத் தலையைப் பாதுகாப்பாகப் பொருத்தி சரிசெய்வதற்குத் தயாராக, உயரத்தைச் சரிசெய்யக்கூடிய திருகுத் தண்டுகளைப் பொருத்தவும். ஒரு லிஃப்ட் அல்லது ஃபோர்க்லிஃப்ட்டைப் பயன்படுத்தி, செர்வோவால் இயக்கப்படும் ஊட்டுத் தலையை மவுண்டிங் பிளேட்டின் மீது தூக்கி வைத்து, பின்னர் அதை M12 அறுகோணத் திருகுகள் மற்றும் தட்டையான வாஷர்களைக் கொண்டு பாதுகாப்பாகப் பொருத்தவும். இந்த நடவடிக்கை, நிலையான செயல்பாட்டிற்காக ஊட்டுத் தலை பிரஸ்ஸுடன் பாதுகாப்பாக இணைக்கப்பட்டுள்ளதை உறுதி செய்கிறது.
மின் பாகங்களுக்கும் கவனமான உள்ளமைவு தேவைப்படுகிறது. ஊட்டி கட்டுப்பாட்டு அலகை ஊட்டுத் தலைக்கு அருகில் வைத்து, அறிவுறுத்தல்களின்படி செர்வோ மோட்டார் இணைப்பான், துடிப்புக் கம்பி மற்றும் சோலனாய்டு வால்வு இணைப்புகளை இணைக்கவும். எல்லாவற்றையும் ஒழுங்காகவும் பாதுகாப்பாகவும் வைத்திருக்க, கம்பிச் சேனல்களைத் திறந்து, கம்பிகளை அதற்கென ஒதுக்கப்பட்ட பள்ளங்களில் பொருத்தி, வயரிங் நேர்த்தியாக இருப்பதை உறுதிசெய்யவும்.
பல்ஸ் கேபிள் பிரஸ் ஸ்ட்ரோக் சிக்னலை அனுப்புகிறது, எனவே இந்த இணைப்புதான் பிரஸ் ஒத்திசைவை உறுதி செய்கிறது. சிக்னல் ஃபீடரைத் தாமதமாக அடைந்தால், ஒவ்வொரு ஸ்ட்ரோக்கும் தவறான நிலையில் இருந்து தொடங்கும், மேலும் எந்த இயந்திர சரிசெய்தலாலும் துல்லியத்தை மீட்டெடுக்க முடியாது.

இறுதியாக, காற்றுக் குழாய்களை இணைப்பதன் மூலம், ஃபீட் செர்வோவின் அடிப்படை அமைப்பு மற்றும் அளவுத்திருத்தம் நிறைவடைகிறது. இந்தச் செயல்முறையின் ஒவ்வொரு படியும் பாதுகாப்பு விதிமுறைகளுக்கு இணங்குகிறது மற்றும் துல்லியமான சீரமைப்பைக் கோருகிறது, இது சீரான செயல்பாட்டை உறுதிசெய்து, அடுத்தடுத்த பராமரிப்பை எளிதாக்குகிறது.

ஊட்ட செர்வோ அளவுருக்களை அமைத்தல் மற்றும் ஊட்ட நீளத்தை அளவுத்திருத்தம் செய்தல்
உபகரணங்கள் நிறுவப்பட்டு இணைக்கப்பட்டவுடன், அடுத்த கட்டமாக ஊட்டு செர்வோ இயக்க அளவுருக்களை உள்ளமைக்க வேண்டும். அமைக்க வேண்டிய முதல் அளவுரு ஊட்டு நீள அளவுத்திருத்தம் ஆகும், ஏனெனில் மற்ற எல்லா மதிப்புகளும் அதனுடன் ஒப்பிடப்படுகின்றன. HMI-இல் இலக்கு ஊட்டு நீளத்தை உள்ளிட்டு, பொருள் ஏதுமின்றி ஊட்டு அமைப்பை இயக்கவும். பின்னர், இலக்கு மதிப்புடன் ஒப்பிட்டு உண்மையான நகர்வை அளந்து, முடிவுகள் பொருந்தும் வரை அளவுத்திருத்தக் குணகத்தைச் சரிசெய்யவும்.
கீழேயுள்ள அட்டவணை, முடிவில் பெரும் தாக்கத்தை ஏற்படுத்தும் காரணிகள் குறித்த சுருக்கமான விளக்கத்தை அளிக்கிறது.
அளவுரு | அது எதைக் கட்டுப்படுத்துகிறது? | உற்பத்திக்கு முந்தைய சோதனை |
|---|---|---|
ஊட்ட நீளம் | ஒரு நகர்வில் பட்டை நகரும் தூரம் | அளவிடப்பட்ட இடப்பெயர்வு, உள்ளிடப்பட்ட மதிப்புடன் பொருந்துகிறது. |
சுருள் அழுத்தம் | ஊட்டு உருளைகளுக்கும் நாடாவுக்கும் இடையிலான பிடிப்பு. | மேற்பரப்பில் வழுக்கலோ அல்லது உருளைத் தடங்களோ இல்லை. |
வெளியீட்டு தேதிகள் | மேல் உருளைகள் வழிகாட்டி முள்களுக்குத் திறக்கும் போது | விமானிகள் ஓடுபாதையில் நுழைவதற்கு முன்பே வெளியீடு தொடங்குகிறது. |
வேக சுயவிவரம் | ஒவ்வொரு அசைவிலும் முடுக்கம் மற்றும் வேகக்குறைப்பு | ஒதுக்கப்பட்ட நேர வரம்பிற்குள் ஃபீட் பதிவிறக்கம் நிறைவடைகிறது. |
ஊட்டத் துல்லியம் என்பது இந்த அமைப்புகளின் கூட்டுத்தொகையால் தீர்மானிக்கப்படுகிறது, அவற்றுள் ஏதேனும் ஒன்றால் அல்ல. தவறான ஊட்ட நீளமும் அதிகப்படியான உருளை அழுத்தமும் இணைந்தால், அது பட்டையில் தடங்களை ஏற்படுத்தும்; அதே சமயம், தவறான வேக அமைப்பும் தாமதமான வெளியீட்டு நேரமும் பொருளை வழிகாட்டிகளை நோக்கி இழுக்கும். காட்டப்பட்டுள்ள வரிசையில் அவற்றை அமைத்து, பின்னர் முதல் உற்பத்திச் சுற்றின்போது அவற்றைச் சோதித்துப் பாருங்கள்.
இந்த நடைமுறை அனைவருக்கும் பொருந்தும்CNC செர்வோ ஃபீடர்டிஜிட்டல் கட்டுப்படுத்தியுடன் வருகிறது. மாடல்கள் பேனல் அமைப்பு மற்றும் சேமிக்கப்பட்ட நிரல்களின் எண்ணிக்கையில் வேறுபடுகின்றன, ஆனால் அளவுருக்களை அமைத்தல், சரிபார்த்தல் மற்றும் சரிசெய்தல் ஆகியவற்றின் அடிப்படை வரிசைமுறை ஒரே மாதிரியாக இருப்பதால், இது வெவ்வேறு இயந்திரங்களில் ஸ்டாம்பிங் பிரஸ் ஃபீட் மெக்கானிசத்தின் அமைப்பையும் தரப்படுத்துகிறது.
முதல் முறை தொடங்கும் போது ஏற்படும் சிக்கல்களைச் சரிசெய்தல்
புதிதாக நிறுவப்பட்ட ஃபீடரில் ஏற்படும் பெரும்பாலான சிக்கல்கள் மூன்று காரணங்களில் ஒன்றால் ஏற்படுகின்றன. முழுமையற்ற ஊட்டம் என்பது பொதுவாக ரோலர் அழுத்தம் அல்லது இயந்திரத்தில் பொருள் இல்லாதபோது அமைக்கப்பட்ட அளவுத்திருத்தக் காரணியைக் குறிக்கிறது. சீரற்ற நீள ஏற்ற இறக்கங்கள் ஒரு பல்ஸ் சிக்னலைக் குறிக்கின்றன, இயந்திரச் சிக்கலை அல்ல. எனவே, கேபிள் செல்லும் வழியையும் பிரஸ் சிக்னலையும் மீண்டும் சரிபார்க்கவும். பட்டையில் உள்ள ரோலர் தடங்கள் அதிகப்படியான அழுத்தத்தைக் குறிக்கின்றன, போதுமான ஒட்டுதல் இல்லாததைக் குறிக்கவில்லை.
இந்தச் சோதனைகளுக்குப் பிறகும் ஊட்டத் துல்லியம் தொடர்ந்து குறைந்தால், மேலும் எந்தச் சரிசெய்தல்களையும் செய்வதற்கு முன், முழு ஷிப்டுக்குமான அளவிடப்பட்ட பிழையைப் பதிவு செய்யவும். ஒரு சீரான, முறை சார்ந்த விலகல், அமைப்புக் குறைபாட்டைக் குறிக்கிறது; அதே சமயம், வேகம் அல்லது வெப்பநிலையுடன் மாறுபடும் விலகல் பொதுவாக இயந்திரத் தேய்மானத்தின் விளைவாகும். தேய்ந்த உருளைகள் மற்றும் இயக்கிகளுக்கான பராமரிப்பு நடைமுறைகள் தொடர்புடைய பிரிவில் விவரிக்கப்பட்டுள்ளன.ரீல் ஃபீடர்களின் சேவை பராமரிப்பு.
தரப்படுத்தப்பட்ட நிறுவல் செயல்முறையைப் பின்பற்றுவதன் மூலம், நிறுவனங்கள் செர்வோ டிரைவ்களை மிகவும் சுமுகமாகப் பொருத்தி, அழுத்தும் இயந்திரங்களின் நிலைத்தன்மையையும் உற்பத்தித்திறனையும் மேம்படுத்த முடியும். இயக்குபவர்களுக்கு, இந்த வழிமுறைகளைப் புரிந்துகொள்வது பிழைகளைக் குறைத்து, பாதுகாப்பான பணிச்சூழலை உறுதிசெய்யும்.
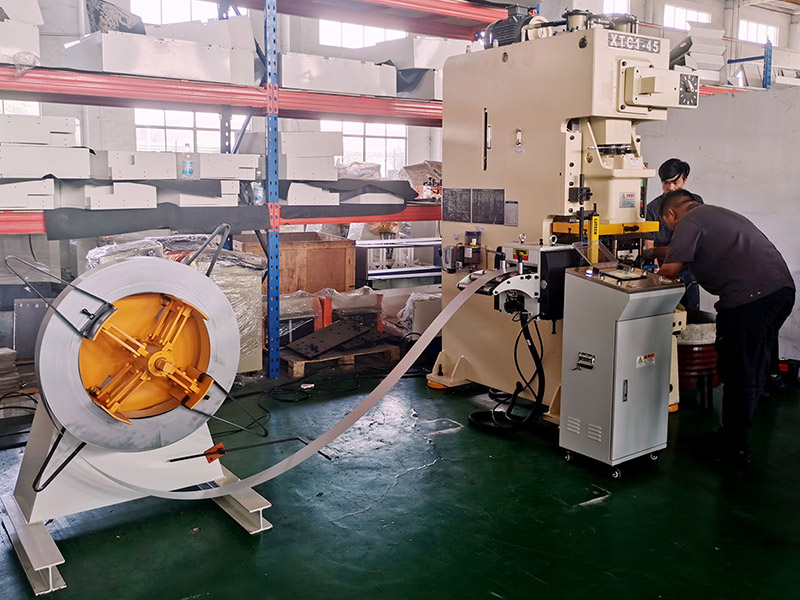
இந்த நிறுவல் வழிகாட்டி பல்வேறு வகையான பிரஸ் இயந்திரங்களுக்கு ஏற்றது. தெளிவான மற்றும் எளிமையான வழிமுறைகள், புதிய பயனர்கள் கூட அறிவுறுத்தல்களைப் பின்பற்றி, அமைப்பை வெற்றிகரமாக முடிக்க உதவுகின்றன. நிறுவுவதற்கு முன் ஃபீடர் மாடல்களை ஒப்பிட்டுப் பார்க்க, இதிலிருந்து தொடங்கவும்...சர்வோ ஊட்ட வரம்புஅல்லது உலாவுகசர்வோ பெயின்டர் டிரைவ் தேர்வு வழிகாட்டிஇயந்திரம் இன்னும் ஆர்டர் செய்யப்படவில்லை எனில்.