




คู่มือการติดตั้งและการตั้งค่าเซอร์โวฟีดเดอร์
 17 กรกฎาคม 2569|
 ยอดวิว: 205
คู่มือการติดตั้งและตั้งค่าเซอร์โวฟีดเดอร์สำหรับเครื่องปั๊มขึ้นรูป
การติดตั้งและตั้งค่าตัวป้อนเซอร์โวบนเครื่องปั๊มขึ้นรูปเป็นขั้นตอนสำคัญเพื่อให้การทำงานราบรื่น บริษัท Changzhou Jinzhide ได้รวบรวมคู่มือภาคปฏิบัติเพื่อช่วยให้บริษัทต่างๆ สามารถติดตั้งและตั้งค่าตัวป้อนเซอร์โวได้อย่างมีประสิทธิภาพและปลอดภัย
วิธีการติดตั้งเครื่องป้อนวัสดุแบบเซอร์โว: ขั้นตอนโดยละเอียด
ก่อนเริ่มงาน ให้วางแผ่นยึดไว้ใต้โต๊ะทำงานของเครื่องอัด และทำเครื่องหมายจุดเจาะให้ชัดเจน จากนั้นใช้สว่านเจาะรูตามตำแหน่งที่ทำเครื่องหมายไว้ แล้วตอกเกลียวให้ตรงกับสกรู เมื่อพร้อมแล้ว ให้ยึดแผ่นยึดเข้ากับเครื่องอัดโดยใช้สกรูหกเหลี่ยม M16 เพื่อให้แน่ใจว่าแผ่นยึดอยู่กับที่อย่างมั่นคง
หลังจากติดตั้งฐานแล้ว ให้ติดตั้งแกนสกรูปรับความสูงเพื่อเตรียมยึดและปรับหัวป้อน ใช้รอกหรือรถยกยกหัวป้อนเซอร์โวขึ้นไปวางบนแผ่นยึด จากนั้นยึดด้วยสกรูหกเหลี่ยม M12 และแหวนรองแบน ขั้นตอนนี้ช่วยให้มั่นใจได้ว่าหัวป้อนติดแน่นกับเครื่องอัดเพื่อการทำงานที่เสถียร
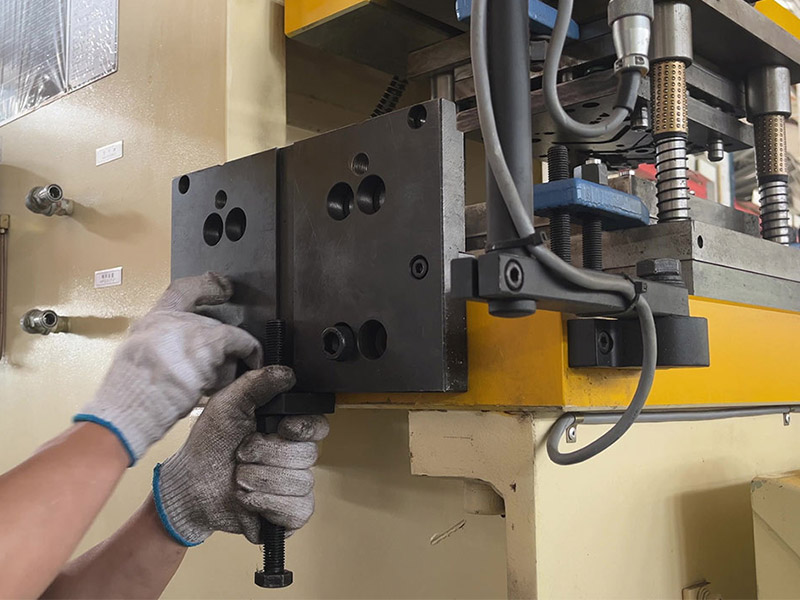
ส่วนประกอบทางไฟฟ้าก็จำเป็นต้องติดตั้งอย่างระมัดระวังเช่นกัน วางกล่องควบคุมของเครื่องป้อนไว้ใกล้กับหัวป้อน และเชื่อมต่อปลั๊กมอเตอร์เซอร์โว สายพัลส์ และสายวาล์วโซลินอยด์ตามคำแนะนำ ตรวจสอบให้แน่ใจว่าการเดินสายไฟเรียบร้อยโดยการเปิดท่อร้อยสายและหนีบเข้ากับช่องที่กำหนดไว้เพื่อให้ทุกอย่างเป็นระเบียบและปลอดภัย
สายพัลส์ทำหน้าที่ส่งสัญญาณจังหวะการกด ดังนั้นการเชื่อมต่อนี้จึงเป็นตัวกำหนดการซิงโครไนซ์การกด หากสัญญาณไปถึงตัวป้อนช้า จังหวะการกดแต่ละครั้งจะเริ่มต้นจากตำแหน่งที่ไม่ถูกต้อง และการปรับแต่งทางกลใดๆ ก็ไม่สามารถกู้คืนความแม่นยำได้

สุดท้าย ต่อท่อลมเข้ากับตัวเครื่อง เพื่อให้การตั้งค่าและการปรับเทียบเซอร์โวมอเตอร์เสร็จสมบูรณ์ ขั้นตอนทุกขั้นตอนในกระบวนการนี้เป็นไปตามแนวทางด้านความปลอดภัยและการจัดตำแหน่งที่แม่นยำ ซึ่งช่วยให้การทำงานราบรื่นและทำให้การบำรุงรักษาในอนาคตง่ายขึ้น

การตั้งค่าพารามิเตอร์และการสอบเทียบความยาวการป้อนของเซอร์โวฟีดเดอร์
เมื่อติดตั้งและต่อสายเครื่องจักรเรียบร้อยแล้ว ขั้นตอนต่อไปคือการตั้งค่าพารามิเตอร์ของเซอร์โวฟีดเดอร์ การปรับเทียบความยาวการป้อนเป็นพารามิเตอร์แรกที่ต้องตั้งค่า เนื่องจากค่าอื่นๆ ทั้งหมดจะอ้างอิงจากค่านี้ ป้อนความยาวการป้อนเป้าหมายลงใน HMI จากนั้นเดินเครื่องฟีดเดอร์โดยไม่มีวัสดุ แล้ววัดระยะการเคลื่อนที่จริงเทียบกับคำสั่ง และปรับค่าตัวประกอบการปรับเทียบจนกว่าทั้งสองจะตรงกัน
ตารางด้านล่างนี้สรุปพารามิเตอร์ที่มีผลต่อผลลัพธ์มากที่สุด
พารามิเตอร์ | สิ่งที่มันควบคุม | ตรวจสอบก่อนการผลิต |
|---|---|---|
ความยาวการป้อน | ระยะทางที่แถบเคลื่อนที่ไปข้างหน้าต่อจังหวะ | ระยะทางที่วัดได้ตรงกับค่าที่ป้อนไว้ |
แรงกดม้วน | แรงยึดระหว่างลูกกลิ้งป้อนและแถบโลหะ | ไม่ลื่น และไม่มีรอยลูกกลิ้งบนพื้นผิว |
กำหนดเวลาวางจำหน่าย | เมื่อลูกกลิ้งด้านบนเปิดออกสำหรับหมุดนำร่อง | การปล่อยตัวเริ่มต้นก่อนที่นักบินจะเข้าสู่รันเวย์ |
โปรไฟล์ความเร็ว | การเร่งความเร็วและการลดความเร็วภายในแต่ละจังหวะ | การป้อนข้อมูลเสร็จสมบูรณ์ภายในกรอบเวลาที่กำหนด |
ความแม่นยำในการป้อนวัสดุนั้นขึ้นอยู่กับค่าการตั้งค่าต่างๆ เหล่านี้รวมกัน ไม่ใช่ค่าใดค่าหนึ่งเพียงอย่างเดียว การตั้งค่าความยาวการป้อนที่ถูกต้องแต่ใช้แรงกดลูกกลิ้งมากเกินไป ก็ยังคงทำให้แผ่นวัสดุเป็นรอยได้ และการตั้งค่าความเร็วที่ถูกต้องแต่ปล่อยลูกกลิ้งช้าเกินไป ก็ยังคงดึงวัสดุไปติดกับตัวนำร่องอยู่ดี ดังนั้น ควรตั้งค่าตามลำดับที่แสดงไว้ แล้วตรวจสอบในรอบการผลิตครั้งแรก
ขั้นตอนนี้ใช้ได้กับทุกกรณีเครื่องป้อนเซอร์โว NCโดยใช้ตัวควบคุมดิจิทัล รุ่นต่างๆ แตกต่างกันในรูปแบบของแผงควบคุมและจำนวนโปรแกรมที่จัดเก็บ แต่ลำดับพื้นฐานของการตั้งค่าพารามิเตอร์ การตรวจสอบ และการแก้ไขนั้นเหมือนกัน ซึ่งเป็นวิธีการเดียวกับที่ใช้ในการกำหนดมาตรฐานการตั้งค่าตัวป้อนของเครื่องปั๊มขึ้นรูปในเครื่องจักรต่างๆ
การแก้ไขปัญหาในการทำงานครั้งแรก
ปัญหาส่วนใหญ่ที่เกิดขึ้นกับเครื่องป้อนชิ้นงานที่ติดตั้งใหม่ มักมีสาเหตุมาจากสามประการหลักๆ การป้อนชิ้นงานสั้นเกินไปมักเกิดจากแรงดันของลูกกลิ้งหรือค่าการปรับเทียบที่ตั้งไว้โดยไม่มีชิ้นงานอยู่ในเครื่อง ความยาวที่แปรผันแบบสุ่มมักเกิดจากสัญญาณพัลส์มากกว่ากลไก ดังนั้นควรตรวจสอบการเดินสายเคเบิลและสัญญาณของเครื่องกดอีกครั้ง รอยลูกกลิ้งบนแผ่นโลหะบ่งชี้ว่าเกิดจากแรงดันมากเกินไป ไม่ใช่แรงยึดจับไม่เพียงพอ
หากความแม่นยำในการป้อนยังคงคลาดเคลื่อนหลังจากตรวจสอบเหล่านี้แล้ว ให้บันทึกค่าความคลาดเคลื่อนที่วัดได้ตลอดทั้งกะการทำงานก่อนที่จะปรับแต่งอะไรเพิ่มเติม ความคลาดเคลื่อนที่เกิดขึ้นอย่างต่อเนื่องและมีรูปแบบที่แน่นอนมักเป็นปัญหาการตั้งค่า ในขณะที่ความคลาดเคลื่อนที่เปลี่ยนแปลงไปตามความเร็วหรืออุณหภูมิโดยทั่วไปเกิดจากการสึกหรอทางกล ขั้นตอนการบำรุงรักษาลูกกลิ้งและไดรฟ์ที่สึกหรอจะกล่าวถึงในเอกสารประกอบบริการบำรุงรักษาเครื่องป้อนขดลวด.
ด้วยการปฏิบัติตามขั้นตอนการติดตั้งที่เป็นมาตรฐาน บริษัทต่างๆ สามารถติดตั้งระบบป้อนชิ้นงานแบบเซอร์โวได้อย่างราบรื่นยิ่งขึ้น ส่งผลให้เครื่องจักรมีความเสถียรและมีประสิทธิภาพมากขึ้น สำหรับผู้ปฏิบัติงาน การทำความเข้าใจขั้นตอนเหล่านี้จะช่วยลดข้อผิดพลาดและสนับสนุนสภาพการทำงานที่ปลอดภัยยิ่งขึ้น
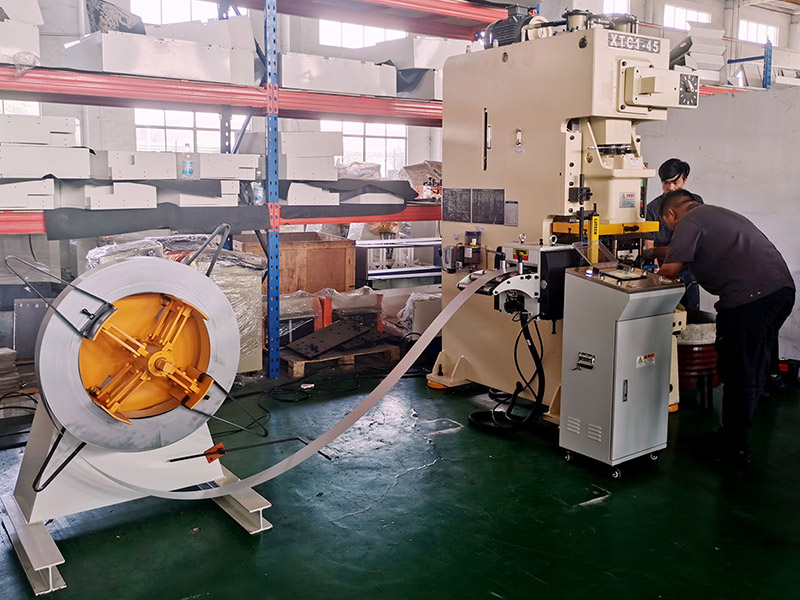
คู่มือการติดตั้งนี้เหมาะสำหรับเครื่องอัดขึ้นรูปหลายประเภท ขั้นตอนที่ชัดเจนและเข้าใจง่ายหมายความว่าแม้แต่ผู้ใช้ครั้งแรกก็สามารถทำตามคำแนะนำและติดตั้งได้สำเร็จ เพื่อเปรียบเทียบรุ่นตัวป้อนก่อนการติดตั้ง ให้เริ่มจาก...ช่วงป้อนเซอร์โวหรือตรวจสอบคู่มือการเลือกตัวป้อนเซอร์โวหากยังไม่ได้สั่งซื้อเครื่องจักรนั้น