




Hướng dẫn lắp đặt và thiết lập bộ cấp liệu servo
 Ngày 17 tháng 7 năm 2026|
 Lượt xem: 204
Hướng dẫn lắp đặt và thiết lập bộ cấp liệu servo cho máy in
Việc lắp đặt và thiết lập bộ cấp phôi servo trên máy in là một bước quan trọng để đảm bảo hoạt động trơn tru. Changzhou Jinzhide đã biên soạn một hướng dẫn thực tiễn để giúp các công ty hoàn thành việc lắp đặt và thiết lập bộ cấp phôi servo một cách hiệu quả và an toàn.
Hướng dẫn lắp đặt bộ cấp liệu servo: Quy trình từng bước
Trước khi bắt đầu, đặt tấm đế gắn dưới bàn làm việc của máy ép và đánh dấu rõ ràng các điểm cần khoan. Tiếp theo, dùng máy khoan để tạo lỗ tại các vị trí đã đánh dấu, sau đó ren các lỗ cho phù hợp với kích thước vít. Khi đã sẵn sàng, cố định tấm đế gắn vào máy ép bằng vít lục giác M16 để đảm bảo nó được giữ chắc chắn.
Sau khi lắp đặt phần đế, hãy lắp các thanh vít điều chỉnh độ cao để chuẩn bị cho việc cố định và điều chỉnh đầu cấp liệu. Sử dụng tời hoặc xe nâng, nâng đầu cấp liệu servo lên tấm đế, sau đó cố định bằng vít lục giác M12 và vòng đệm phẳng. Bước này đảm bảo đầu cấp liệu được gắn chắc chắn vào máy ép để hoạt động ổn định.
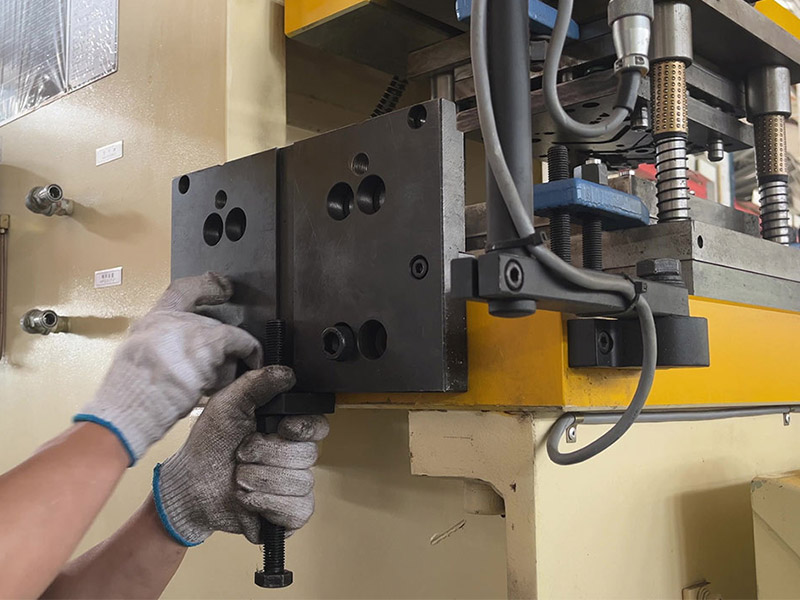
Các linh kiện điện cũng cần được lắp đặt cẩn thận. Đặt hộp điều khiển của bộ cấp liệu gần đầu cấp liệu và kết nối phích cắm động cơ servo, cáp xung và đường dây van điện từ theo hướng dẫn. Đảm bảo dây dẫn gọn gàng bằng cách mở các ống dẫn và kẹp chúng vào các khe được chỉ định để giữ mọi thứ ngăn nắp và an toàn.
Dây cáp xung truyền tín hiệu hành trình ép, do đó kết nối này thiết lập sự đồng bộ hóa của máy ép. Nếu tín hiệu đến bộ cấp phôi muộn, mỗi hành trình sẽ bắt đầu từ vị trí sai và không có bất kỳ điều chỉnh cơ học nào có thể khôi phục lại độ chính xác.

Cuối cùng, kết nối các ống dẫn khí, hoàn tất thiết lập cơ bản và hiệu chỉnh bộ cấp liệu servo. Mỗi bước trong quy trình này đều tuân thủ các hướng dẫn an toàn và căn chỉnh chính xác, đảm bảo hoạt động trơn tru và giúp việc bảo trì trong tương lai dễ dàng hơn.

Cài đặt thông số bộ cấp liệu servo và hiệu chỉnh chiều dài cấp liệu
Sau khi máy được lắp đặt và đấu dây, bước tiếp theo là thiết lập thông số cho bộ cấp liệu servo. Hiệu chỉnh chiều dài cấp liệu là thông số đầu tiên cần thiết lập, vì mọi giá trị khác đều được tham chiếu dựa trên nó. Nhập chiều dài cấp liệu mục tiêu trên HMI, chạy bộ cấp liệu mà không có vật liệu, sau đó đo hành trình thực tế so với lệnh và điều chỉnh hệ số hiệu chỉnh cho đến khi hai giá trị khớp nhau.
Bảng dưới đây tóm tắt các thông số ảnh hưởng nhiều nhất đến kết quả.
Tham số | Nó kiểm soát những gì | Kiểm tra trước khi sản xuất |
|---|---|---|
Chiều dài cấp liệu | Quãng đường mà dải giấy di chuyển mỗi lần nhấn | Quãng đường di chuyển đo được khớp với giá trị đã nhập. |
Áp lực lăn | Lực ma sát giữa các con lăn cấp liệu và dải vật liệu | Không trơn trượt, không để lại vết lăn trên bề mặt. |
Thời gian phát hành | Khi các con lăn phía trên mở ra để đưa chốt dẫn hướng vào | Việc thả bom bắt đầu trước khi phi công vào đường băng. |
Hồ sơ tốc độ | Sự tăng tốc và giảm tốc trong mỗi nhịp đạp | Quá trình nạp dữ liệu hoàn tất trong khoảng thời gian cho phép. |
Độ chính xác khi cấp liệu là tổng hợp của các thiết lập này chứ không phải của bất kỳ thiết lập đơn lẻ nào. Chiều dài cấp liệu chính xác kết hợp với áp lực cuộn quá mức vẫn sẽ làm hằn vết trên dải kim loại, và cấu hình tốc độ chính xác với thời điểm nhả muộn vẫn sẽ kéo vật liệu vào các thanh dẫn hướng. Hãy thiết lập chúng theo thứ tự được hiển thị, sau đó kiểm tra lại trong lần chạy sản xuất đầu tiên.
Quy trình này áp dụng cho bất kỳBộ cấp liệu servo NCVới bộ điều khiển kỹ thuật số. Các mẫu máy khác nhau về bố cục bảng điều khiển và số lượng chương trình được lưu trữ, nhưng trình tự cơ bản của việc thiết lập, kiểm tra và hiệu chỉnh thông số là giống nhau, đây cũng là cách thiết lập bộ cấp phôi máy dập được tiêu chuẩn hóa trên các máy khác nhau.
Khắc phục sự cố lần chạy đầu tiên
Hầu hết các sự cố trên máy cấp liệu mới lắp đặt đều bắt nguồn từ một trong ba nguyên nhân sau. Tình trạng cấp liệu thiếu thường cho thấy áp lực con lăn hoặc hệ số hiệu chuẩn được thiết lập khi chưa có vật liệu trong máy. Sự thay đổi chiều dài ngẫu nhiên cho thấy vấn đề nằm ở tín hiệu xung chứ không phải cơ cấu máy, vì vậy hãy kiểm tra lại đường đi của cáp và tín hiệu ép. Vết con lăn trên dải kim loại cho thấy áp lực quá lớn, chứ không phải do lực kẹp không đủ.
Nếu độ chính xác khi cấp liệu vẫn bị sai lệch sau khi kiểm tra, hãy ghi lại sai số đo được trong suốt một ca làm việc trước khi điều chỉnh thêm bất cứ điều gì. Sai lệch dai dẳng theo một quy luật nhất định là do vấn đề thiết lập, trong khi sai lệch thay đổi theo tốc độ hoặc nhiệt độ thường là do hao mòn cơ học. Quy trình bảo dưỡng đối với các con lăn và bộ truyền động bị mòn được đề cập trong tài liệu này.dịch vụ bảo trì bộ cấp cuộn dây.
Bằng cách tuân theo quy trình lắp đặt tiêu chuẩn, các công ty có thể triển khai bộ cấp liệu servo một cách suôn sẻ hơn, cải thiện độ ổn định và năng suất của máy in. Đối với người vận hành, việc hiểu rõ các bước này có thể giảm thiểu sai sót và hỗ trợ điều kiện làm việc an toàn hơn.
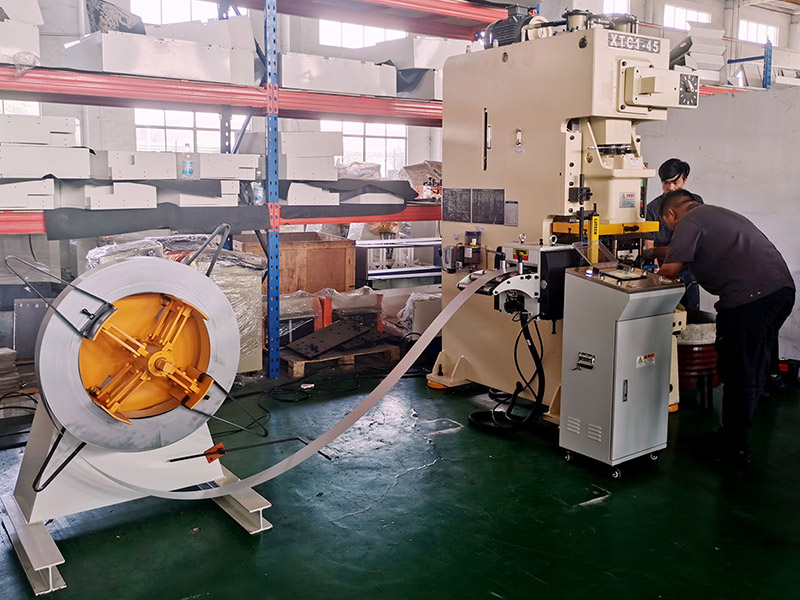
Hướng dẫn lắp đặt này phù hợp với nhiều loại máy in khác nhau. Các bước rõ ràng và đơn giản giúp ngay cả người dùng lần đầu cũng có thể làm theo hướng dẫn và hoàn tất quá trình thiết lập thành công. Để so sánh các mẫu bộ cấp giấy trước khi lắp đặt, hãy bắt đầu từ...phạm vi bộ cấp liệu servohoặc xem lạihướng dẫn lựa chọn bộ cấp liệu servoNếu máy móc chưa được đặt hàng.