




Кіраўніцтва па ўсталёўцы і наладзе сервапрываднага сілкавальніка
 17 ліпеня 2026 г.|
 Праглядаў: 193
Кіраўніцтва па ўсталёўцы і наладзе сервапрывада падачы для прэсавых станкоў
Усталёўка і налада сервапрывада на прэсавым станку - важны крок для забеспячэння бесперабойнай працы. Кампанія Changzhou Jinzhide падрыхтавала практычнае кіраўніцтва, якое дапаможа прадпрыемствам эфектыўна і бяспечна выканаць усталёўку і наладу сервапрывадаў.
Як усталяваць сервапрывадны які падае механізм: пакрокавая інструкцыя
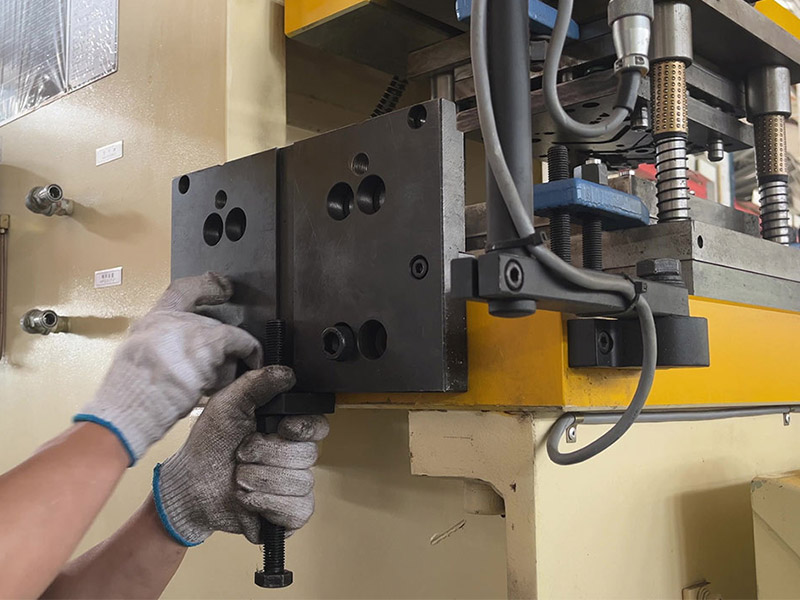
Перад пачаткам працы размесціце мантажную пласціну пад працоўным сталом прэса і выразна адзначце месцы для свідравання. Затым з дапамогай дрыля прасвідруеце адтуліны ў адзначаных месцах і нарэжце разьбярства ў адтулінах пад шрубы. Пасля гэтага замацуеце мантажную пласціну на прэсе з дапамогай шасцігранных шруб M16, каб забяспечыць яе надзейную фіксацыю.
Пасля ўсталёўкі падставы ўсталюеце рэгуляваныя па вышыні шрубавыя стрыжні, каб падрыхтавацца да фіксацыі і рэгуляванню якая падае галоўкі. З дапамогай пад'ёмніка або вілачнага пагрузчыка падніміце сервапрывадную якая падае галоўку на мантажную пласціну, затым замацуеце яе шасціграннымі шрубамі M12 і плоскімі шайбамі. Гэты крок забяспечвае надзейнае мацаванне якая падае галоўкі да прэса для стабільнай працы.
Электрычныя кампаненты таксама патрабуюць дбайнай наладкі. Размясціце блок кіравання якая падае прылады побач з падаючай галоўкай і падлучыце раз'ём серваматорам, імпульсны кабель і лініі электрамагнітнага клапана ў адпаведнасці з інструкцыямі. Пераканайцеся ў акуратнасці праводкі, адкрыўшы кабельныя каналы і замацаваўшы правады ў прызначаных для гэтага пазах, каб усё было арганізавана і бяспечна.
Імпульсны кабель перадае сігнал ходу прэса, таму менавіта гэтае злучэнне забяспечвае сінхранізацыю прэса. Калі сігнал паступае ў якая падае прылада з затрымкай, кожны ход пачынаецца з няправільнага становішча, і ніякае механічнае рэгуляванне не адновіць дакладнасць.

Нарэшце, падлучыце паветраныя трубкі, завяршыўшы базавую наладу і каліброўку сервапрывада падачы. Кожны этап гэтага працэсу адпавядае правілам тэхнікі бяспекі і патрабуе дакладнай цэнтроўкі, што забяспечвае бесперабойную працу і спрашчае наступнае тэхнічнае абслугоўванне.

Настройка параметраў сервапрывада падачы і каліброўка даўжыні падачы
Пасля ўсталёўкі і падлучэнні абсталявання наступным этапам з'яўляецца налада параметраў сервапрывада падачы. Першым параметрам, які неабходна ўсталяваць, з'яўляецца каліброўка даўжыні падачы, паколькі ўсе астатнія значэнні параўноўваюцца з ёй. Увядзіце мэтавую даўжыню падачы на HMI, запусціце які падае механізм без матэрыялу, затым вымерайце фактычнае перасоўванне адносна зададзенага значэння і адрэгулюйце каэфіцыент каліброўкі датуль, пакуль вынікі не супадуць.
У табліцы ніжэй прыведзена кароткае апісанне параметраў, якія ў найвялікай ступені ўплываюць на вынік.
Параметр | Што яно кантралюе | Праверка перад вытворчасцю |
|---|---|---|
Даўжыня падачы | Адлегласць, на якую паласа прасоўваецца за адзін ход | Вымеранае перамяшчэнне адпавядае ўведзенаму значэнню. |
ціск валкоў | Захоп паміж якія падаюць ролікамі і стужкай. | Адсутнасць слізгацення і слядоў ад роліка на паверхні. |
Тэрміны выпуску | Калі верхнія ролікі адчыняюцца для накіроўвалых штыфтоў | Выпуск пачынаецца да таго, як пілоты ўвойдуць на ўзлётна-пасадачную паласу. |
Профіль хуткасці | Паскарэнне і запаволенне ў кожным грабку | Загрузка стужкі завяршаецца на працягу даступнага часовага акна. |
Дакладнасць падачы вызначаецца сумай гэтых налад, а не які-небудзь адной з іх. Правільная даўжыня падачы ў спалучэнні з празмерным ціскам на валок усё роўна пакіне сляды на паласе, а правільны профіль хуткасці з познім часам адпушчэння ўсё роўна будзе прыцягваць матэрыял да накіроўвалых. Усталюйце іх у паказаным парадку, а затым праверце на першым вытворчым цыкле.
Дадзеная працэдура дастасавальна да ўсіхсервапрывадны пажыўнік ЧПУз лічбавым кантролерам. Мадэлі адрозніваюцца кампаноўкай панэлі і колькасцю захаваных праграм, але асноўная паслядоўнасць налады, праверкі і карэкціроўкі параметраў аднолькавая, што таксама стандартуе наладу які падае механізму штамповачнага прэса на розных станках.
Ухіленне непаладак пры першым запуску
Большасць праблем з нядаўна ўсталяванай якая падае прыладай злучаны з адной з трох чыннікаў. Няпоўная падача звычайна паказвае на ціск вальцоў або на калібровачнае каэфіцыент, усталяваны без матэрыялу ў машыне. Выпадковыя ваганні даўжыні паказваюць на імпульсны сігнал, а не на механіку, таму пераправерце пракладку кабеля і сігнал прэса. Сляды ад вальцоў на паласе паказваюць на празмернае ціск, а не на недастатковае счапленне.
Калі пасля гэтых праверак дакладнасць падачы працягвае змяншацца, запішыце вымераную хібнасць за ўсю змену, перш чым уносіць якія-небудзь далейшыя карэкціроўкі. Пастаяннае адхіленне, якое мае пэўную заканамернасць, паказвае на праблему з наладай, у той час як адхіленне, якое змяняецца ў залежнасці ад хуткасці або тэмпературы, звычайна з'яўляецца следствам механічнага зносу. Працэдуры тэхнічнага абслугоўвання зношаных ролікаў і прывадаў апісаны ў адпаведным раздзеле.сэрвіснае абслугоўванне шпулькавых сілкавальнікаў.
Прытрымліваючыся стандартызаванай працэдуры ўстаноўкі, кампаніі могуць больш плаўна разгортваць сервапрывады, падвышаючы стабільнасць і прадукцыйнасць прэсавых машын. Для аператараў разуменне гэтых крокаў можа зменшыць колькасць памылак і забяспечыць больш бяспечныя ўмовы працы.
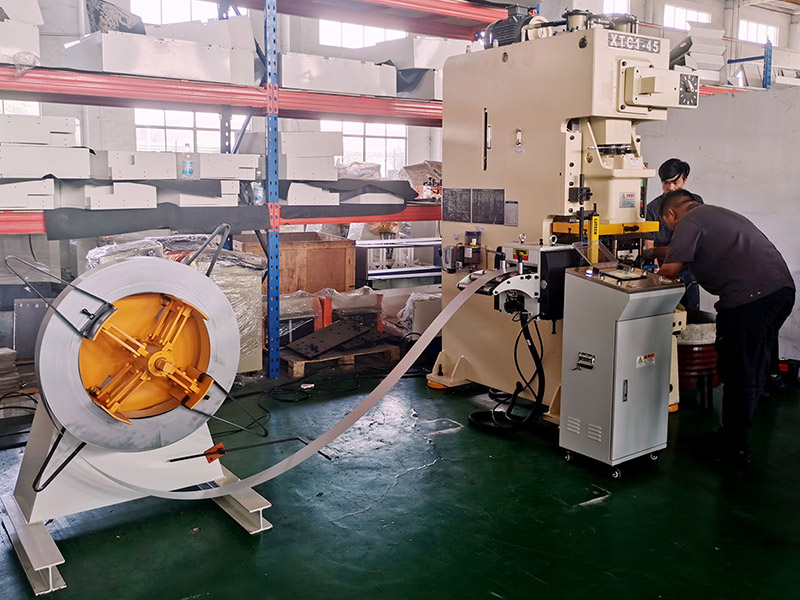
Дадзенае кіраўніцтва па ўстаноўцы падыходзіць для розных тыпаў прэсавых машын. Выразныя і простыя крокі дазваляюць нават пачаткоўцам карыстачам прытрымлівацца інструкцый і паспяхова завяршыць наладу. Для параўнання мадэляў якія падаюць прылад перад усталёўкай пачніце з...Дыяпазон сервапрывадаў падачыці праглядзіцекіраўніцтва па выбары сервапрывада падачыкалі станок яшчэ не замоўлены.