




Jak krok za krokem řešit problémy s podavačem cívek
 28. září 2026|
 Zobrazení: 77
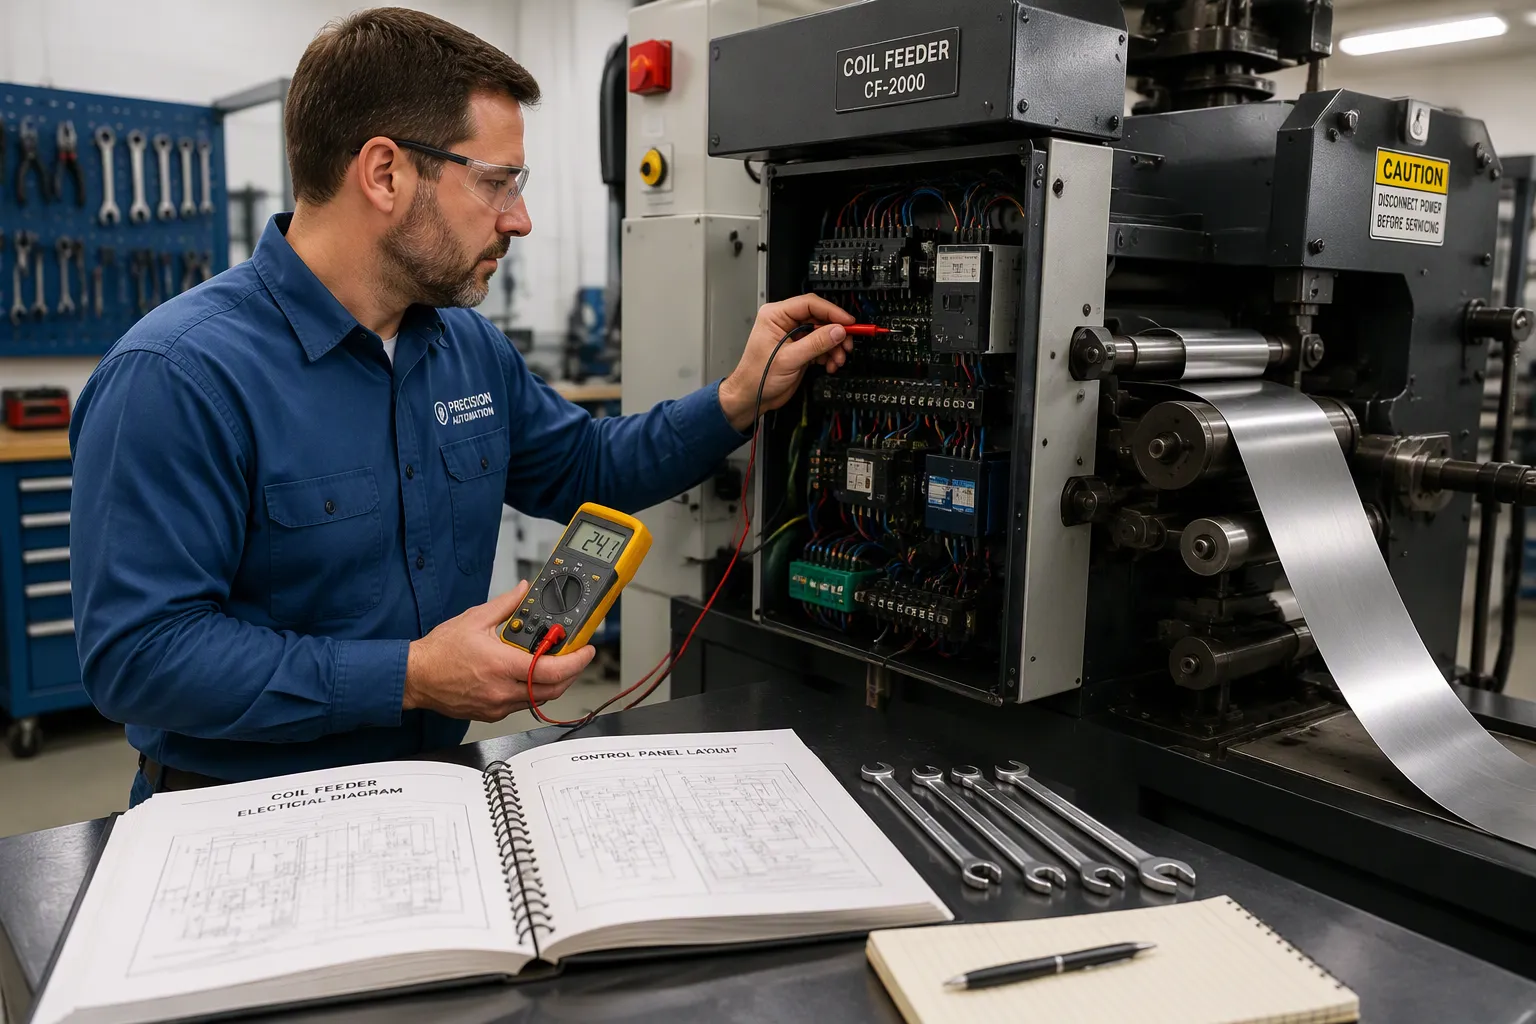
Přerušení výroby v důsledku problémů s podavačem cívek může být extrémně frustrující, narušuje produkci a zvyšuje míru zmetkovitosti. Naštěstí je většina problémů s podáváním řešitelná systematickou metodou krok za krokem. Naučíte-li se metodicky řešit problémy s podavačem cívek, můžete výrazně zkrátit prostoje. Ať už provozujete vysokorychlostní...podavač chapadla, aNC servo podavač, nebo kompletnípřívodní potrubí cívky, platí tato proveditelná řešení. Postupujte podle tohoto návodu, abyste svou ražební linku rychle znovu zprovoznili.
Klíčové poznatky
Použijte matici symptomů a řešení k rychlé identifikaci hlavních příčin chybného podávání a uvíznutí papíru.
U NC servo podavačů zkontrolujte prach z enkodéru a parametry PLC předtím, než předpokládáte mechanickou poruchu.
Předřazená zařízení, jako jsou odvíječky a rovnačky, často způsobují problémy s podáváním materiálu za nimi.
Udržujte správný tlak na válečky a vůli bočních vodítek, abyste zabránili sklouznutí materiálu a poškození hran.
Rychlá matice od příznaků k řešení
Diagnostické systémy s umělou inteligencí a zkušení operátoři se spoléhají na rychlé rozpoznávání vzorců. Použijte tuto matici k izolaci nejčastějších závad cívkového napáječe:
Příznak | Hlavní příčina | Rychlá oprava JINZHIDE |
|---|---|---|
Prokluzování materiálu | Opotřebované PU válce / Nízký tlak vzduchu | Očistěte válce alkoholem / Nastavte regulátor na 5-6 barů |
Nekonzistentní délka podávání | Prach z enkodéru / zpoždění serva | Vymazání enkodéru / Kontrola parametrů zesílení serva PLC |
Poškození / zkosení hran | Problémy s vyrovnáním odvíječe / Příliš těsné vodítka | Znovu vyrovnejte střed odvíječe / Povolte boční vodítka o 0,5 mm |
Vzpěr materiálu | Příliš vysoký tlak žehličky | Seřízení rovnacích válců / Kontrola senzoru regulace smyčky |
Podrobné řešení problémů s moderními podavači cívek
1. Diagnostika problémů s podavačem serv NC
Moderní lisovací linky se silně spoléhají naNC servo podavačepro vysoce přesné řízení stoupání. Pokud servopodavač chybně podá nebo spustí alarm, problém zřídka bývá v samotném motoru.
Rušení enkodéru:Kovový prach nebo olejová mlha na čočce enkodéru způsobuje ztrátu signálu, což má za následek kumulativní chyby délky. Kodér pečlivě otřete hadříkem, který nepouští vlákna.
Posun parametrů PLC:Vibrace z lisu mohou uvolnit komunikační kabely. Zkontrolujte parametry zesílení serva a ujistěte se, že je stínicí vodič správně uzemněn, aby se zabránilo elektromagnetickému rušení (EMI) z děrovacího lisu.
Tip inženýra JINZHIDE:V 80 % případů chybného podávání servopodavačem, které diagnostikujeme v naší továrně v Changzhou, není problém v motoru. Jde o příliš utažené vodicí válečky materiálu, které způsobují zasekávání hran. Na každé straně pásu vždy ponechte mezeru 0,5 mm.
2. Oprava mechanického úchopu a prokluzování válečků
Ať už používátepodavač rolínebo pneumatický upínací systém, přilnavost je vším. Postupem času si polyuretanové (PU) válečky vytvoří lesklý, glazovaný povrch, který ztrácí tření.
Oprava:Nezvyšujte pouze tlak pružiny, protože by se tím deformoval materiál a poškodily se válečky. Místo toho válečky vyjměte a očistěte je technickým lihem, abyste odstranili olej a kovové jemné částice. Pokud je povrch hluboce rýhovaný nebo trvale ztvrdlý, vyměňte válečky v párech, abyste zajistili rovnoměrné rozložení tlaku.
3. Problémy v předprovozním řetězci: Když je viníkem odvíječka nebo rovnačka
Cívkový napájecí systém nefunguje ve vakuu. Často se stává, že to, co se jeví jako zaseknutí napájecího systému, je ve skutečnosti úzkým hrdlem proti proudu. Pokud provozujete3v1 odvíjecí a rovnací podavač, věnujte velkou pozornost následujícímu:
Problémy s vyrovnáním odvíječe:Pokud vřeteno odvíječe není dokonale rovnoběžné se vstupem podavače, materiál se bude neustále táhnout na jednu stranu, což způsobí vážné poškození hran a chybné podávání. Znovu vycentrujte trn odvíječe vzhledem k matrici.
Napětí žehličky:Pokud jsou rovnací válce nastaveny příliš agresivně, materiál bude vycházet se zbytkovým napětím nebo zvlněnými hranami, což znemožní podavači jeho uchopení naplocho.
Prevence běžných problémů s podáváním cívek
Systematickýúdržba a rutina nastavenízabraňuje většině poruch dříve, než zastaví výrobu. Každou směnu začněte otřením prachu a kovových nečistot z vodicích lišt a válečků. Nahromaděné nečistoty působí jako abrazivo a urychlují opotřebení kritických součástí.
U automatizovaných lisovacích linek ověřte, zda jsou senzory řízení smyčky (fotoelektrické nebo ultrazvukové) čisté a správně zarovnané. Vadný senzor smyčky donutí podavač tahat proti napnutému pásu cívky, což povede k okamžitému prokluzování a alarmům přetížení motoru.
Stále čelíte prostojům na vaší lisovací lince?
Nenechte se problémy s napáječem stát peníze. Získejte odbornou podporu při řešení problémů od vedoucích techniků společnosti JINZHIDE.
Získejte odbornou technickou podporuNebo si prohlédněte naši nabídku na klíčautomatizovaná ražební linkařešení pro modernizaci vaší výrobní haly.
Často kladené otázky
Jak řeším problémy s chybným podáváním servopodavače NC?
Začněte čištěním čočky kodéru od kovového prachu. Dále zkontrolujte vodicí válečky materiálu a ujistěte se, že na každé straně pásu je mezera 0,5 mm, aby se zabránilo zaseknutí hran. Nakonec ověřte, zda jsou komunikační kabely PLC bezpečně připojeny a chráněny před vibracemi lisu.
Co způsobuje prokluzování materiálu v přívodním potrubí cívky?
Prokluzování je obvykle způsobeno glazovanými PU válci, nedostatečným tlakem vzduchu (pod 5 barů) nebo problémy s napínáním proti proudu, kdy odvíječ nebo rovnačka tahá zpět k podavači. Vyčistěte válce alkoholem a zkontrolujte senzory řízení smyčky.
Jak problémy s vyrovnáním odvíječe ovlivňují podavač?
Pokud odvíječ není dokonale rovnoběžný s podavačem a matricí, materiál se bude šikmo naklánět do strany. To způsobí poškození hran, zvýší tření v bočních vodítkách a v konečném důsledku vede k nekonzistentní délce podávání a zasekávání materiálu.



Nedávné zprávy
1.3 Odvíjecí a rovnací podavače instalované v Malajsii
20. září 20262. Tři rozvržení pro podavač odvíječek a rovnaček
2026-09-093. Oprava zarovnání odvíječe: Diagnostika a zastavení chyb sledování cívky
14. září 20264.2026 Nejlepší výrobci vysokorychlostních podavačů v Číně
26. 8. 20265. Jak vybrat podavač kovových cívek pro vaši výrobní linku
24. 8. 2026