




Servosyöttölaitteen asennus- ja konfigurointiopas
 17. heinäkuuta 2026|
 Näyttökertoja: 193
Asennus- ja konfigurointiopas puristuskoneiden servosyöttölaitteelle
Servomoottorin asentaminen ja konfigurointi puristuskoneeseen on ratkaisevan tärkeä vaihe sujuvan toiminnan varmistamiseksi. Changzhou Jinzhide on laatinut käytännön oppaan, joka auttaa yrityksiä asentamaan ja konfiguroimaan servomoottorit tehokkaasti ja turvallisesti.
Servokäyttöisen syöttölaitteen asentaminen: Vaiheittainen opas
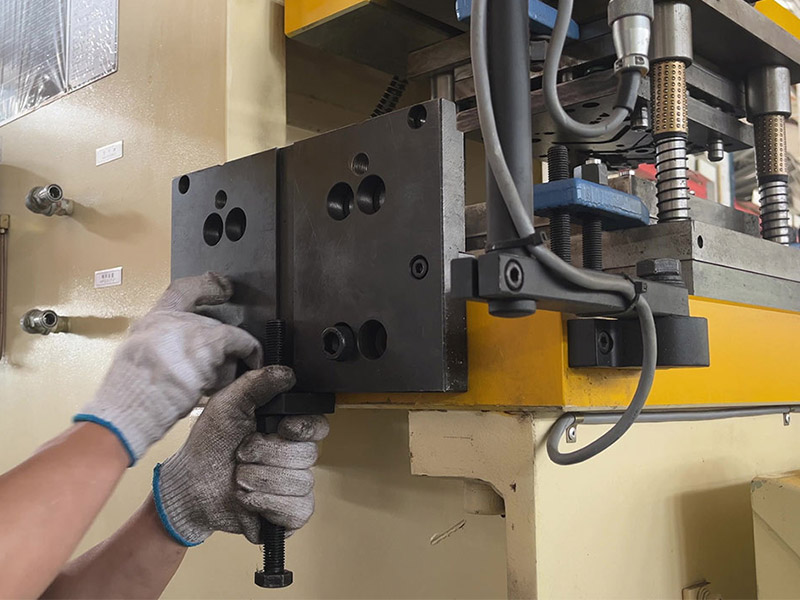
Ennen työn aloittamista aseta kiinnityslevy puristimen työpöydän alle ja merkitse porauskohdat selvästi. Poraa sitten reiät merkittyihin kohtiin porakoneella ja kierteitä ruuvinreiät. Kiinnitä lopuksi kiinnityslevy puristimeen M16-kuusioruuveilla varmistaaksesi tukevan kiinnityksen.
Asenna jalustan asentamisen jälkeen korkeussäädettävät ruuvitangot syöttöpään kiinnittämisen ja säätämisen valmistelua varten. Nosta servokäyttöinen syöttöpää nosturilla tai trukilla kiinnityslevylle ja kiinnitä se sitten M12-kuusioruuveilla ja aluslevyillä. Tämä vaihe varmistaa, että syöttöpää on kiinnitetty tukevasti puristimeen vakaan toiminnan takaamiseksi.
Myös sähkökomponentit vaativat huolellista konfigurointia. Aseta syöttölaitteen ohjausyksikkö syöttöpään viereen ja kytke servomoottorin liitin, pulssikaapeli ja solenoidiventtiilin linjat ohjeiden mukaisesti. Varmista, että johdotus on siisti avaamalla kaapelikanavat ja kiinnittämällä johdot niille tarkoitettuihin uriin, jotta kaikki pysyy järjestyksessä ja tukevasti.
Pulssikaapeli välittää puristimen iskusignaalin, joten juuri tämä liitäntä varmistaa puristimen synkronoinnin. Jos signaali saapuu syöttölaitteelle viiveellä, jokainen isku alkaa väärästä kohdasta, eikä mekaaninen säätö palauta tarkkuutta.

Lopuksi kytke ilmaputket, jolloin syöttöservon perusasetukset ja kalibrointi on suoritettu loppuun. Jokainen prosessin vaihe on turvallisuusmääräysten mukainen ja vaatii tarkkaa kohdistusta, mikä varmistaa sujuvan toiminnan ja yksinkertaistaa myöhempää huoltoa.

Syöttöservon parametrien asettaminen ja syöttöpituuden kalibrointi
Kun laite on asennettu ja kytketty, seuraava vaihe on syöttöservokäytön parametrien konfigurointi. Ensimmäinen asetettava parametri on syöttöpituuden kalibrointi, koska kaikkia muita arvoja verrataan siihen. Syötä tavoitesyöttöpituus käyttöliittymään, käytä syöttömekanismia ilman materiaalia, mittaa sitten todellinen liike suhteessa tavoitearvoon ja säädä kalibrointikerrointa, kunnes tulokset vastaavat toisiaan.
Alla oleva taulukko antaa lyhyen kuvauksen parametreista, joilla on suurin vaikutus tulokseen.
Parametri | Mitä se kontrolloi? | Esituotantotestaus |
|---|---|---|
Syöttöpituus | Nauhan yhden liikkeen matka | Mitattu siirtymä vastaa syötettyä arvoa. |
rullan paine | Syöttötelojen ja teipin välinen ote. | Ei liukumisjälkiä tai rullausjälkiä pinnalla. |
Julkaisupäivät | Kun ylärullat avautuvat ohjaustappeihin asti | Laukaisu alkaa ennen kuin lentäjät astuvat kiitotielle. |
Nopeusprofiili | Kiihtyvyys ja hidastuvuus jokaisella iskulla | Syötteen lataus valmistuu käytettävissä olevan ajan puitteissa. |
Syöttötarkkuus määräytyy näiden asetusten summan, ei minkään yksittäisen asetuksen perusteella. Väärä syöttöpituus yhdistettynä liialliseen telapaineeseen jättää silti jälkiä nauhaan, kun taas väärä nopeusprofiili ja myöhäinen vapautusaika vetävät materiaalia edelleen ohjaimia kohti. Aseta ne näytettyyn järjestykseen ja testaa ne sitten ensimmäisen tuotantoajon aikana.
Tämä menettely koskee kaikkiaCNC-servosyötinDigitaalisella ohjaimella. Mallit eroavat toisistaan paneelien asettelun ja tallennettujen ohjelmien määrän suhteen, mutta parametrien asettamisen, tarkistamisen ja säätämisen perusjärjestys on sama, mikä myös standardoi leimauspuristimen syöttömekanismin asetukset eri koneissa.
Ensimmäisen käynnistyksen ongelmien vianmääritys
Useimmat juuri asennetun syöttölaitteen ongelmat johtuvat yhdestä kolmesta syystä. Epätäydellinen syöttö viittaa yleensä telapaineeseen tai kalibrointikertoimeen, joka on asetettu ilman materiaalia koneessa. Satunnaiset pituusvaihtelut viittaavat pulssisignaaliin, eivät mekaaniseen ongelmaan, joten tarkista kaapelin reititys ja puristussignaali. Telajäljet nauhassa viittaavat liialliseen paineeseen, eivät riittämättömään tarttuvuuteen.
Jos syöttötarkkuus heikkenee edelleen näiden tarkistusten jälkeen, kirjaa mitattu virhe koko vuorolta ennen lisäsäätöjen tekemistä. Jatkuva, kuvioon perustuva poikkeama viittaa asetusongelmaan, kun taas nopeuden tai lämpötilan mukaan vaihteleva poikkeama johtuu yleensä mekaanisesta kulumisesta. Kuluneiden telojen ja käyttöjen huoltotoimenpiteet on kuvattu asiaankuuluvassa osiossa.kelasyöttimien huolto ja kunnossapito.
Noudattamalla standardoitua asennusmenettelyä yritykset voivat ottaa servokäyttöjä käyttöön sujuvammin, mikä parantaa puristuskoneiden vakautta ja tuottavuutta. Käyttäjät voivat näiden vaiheiden ymmärtämisen avulla vähentää virheitä ja varmistaa turvallisemmat työolosuhteet.
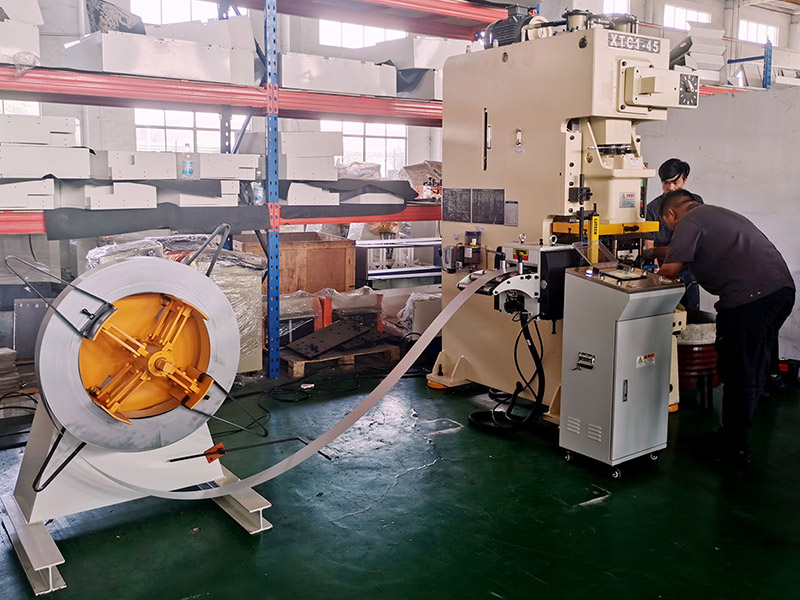
Tämä asennusopas sopii erityyppisille puristimille. Selkeät ja yksinkertaiset vaiheet mahdollistavat jopa aloittelevien käyttäjien ohjeiden noudattamisen ja asennuksen onnistuneen suorittamisen. Vertaile syöttölaitemalleja ennen asennusta aloittamalla...Servosyöttöaluetai selaaServokäyttöjen valintaopasjos konetta ei ole vielä tilattu.