




Szervoadagoló telepítési és beállítási útmutató
 2026. július 17.|
 Nézet:217
Szervoadagoló telepítési és beállítási útmutató présgépekhez
A szervoadagoló telepítése és beállítása egy présgépen fontos lépés a zökkenőmentes működés biztosítása érdekében. A Changzhou Jinzhide összeállított egy gyakorlati útmutatót, amely segít a vállalatoknak a szervoadagolók hatékony és biztonságos telepítésében és beállításában.
Szervoadagoló telepítése: lépésről lépésre
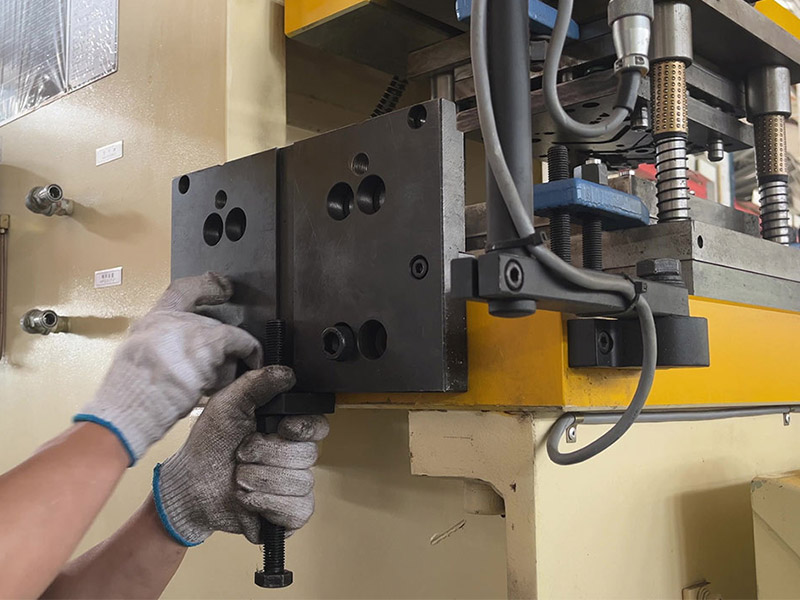
Kezdés előtt helyezze a szerelőlapot a présasztal alá, és jelölje meg egyértelműen a fúrási pontokat. Ezután fúrjon lyukakat a megjelölt helyeken, majd fúrja be a csavaroknak megfelelő meneteket. Ha készen van, rögzítse a szerelőlapot a présgéphez M16-os imbuszcsavarokkal, hogy biztosan a helyén maradjon.
Az alap felszerelése után szerelje fel a magasságban állítható csavarrudakat az adagolófej rögzítésének és beállításának előkészítéséhez. Emelő vagy targonca segítségével emelje fel a szervo adagolófejet a rögzítőlapra, majd rögzítse M12-es imbuszcsavarokkal és alátétekkel. Ez a lépés biztosítja, hogy az adagolófej szilárdan rögzüljön a présgéphez a stabil működés érdekében.
Az elektromos alkatrészek beállítása is gondos. Helyezze az adagoló vezérlődobozát az adagolófej közelébe, és csatlakoztassa a szervomotor csatlakozóját, az impulzuskábelt és a mágnesszelep vezetékeit az utasításoknak megfelelően. Győződjön meg arról, hogy a vezetékek rendezettek, a védőcsövek kinyitásával és a kijelölt nyílásokba csíptetésével, hogy minden rendezett és biztonságos maradjon.
Az impulzuskábel továbbítja a préslöket jelét, így ez a kapcsolat hozza létre a prés szinkronizálását. Ha a jel későn éri el az adagolót, minden löket rossz pozícióból indul, és semmilyen mechanikus beállítás nem tudja helyreállítani a pontosságot.

Végül csatlakoztassa a levegőcsöveket, ezzel befejezve a szervoadagoló alapvető beállítását és kalibrálását. A folyamat minden lépése biztonsági irányelveket és precíz beállítást követ, ami támogatja a zökkenőmentes működést és megkönnyíti a jövőbeni karbantartást.

Szervoadagoló paramétereinek beállítása és az adagolási hossz kalibrálása
Miután a gép felszerelt és bekötött, a következő lépés a szervoadagoló paramétereinek beállítása. Az előtolási hossz kalibrálása az első beállítandó paraméter, mivel minden más érték ehhez viszonyítva kerül referenciaként felhasználásra. Adja meg a cél előtolási hosszt a HMI-n, futtassa az adagolót anyag nélkül, majd mérje meg a tényleges elmozdulást a parancshoz képest, és állítsa be a kalibrációs tényezőt, amíg a kettő egyezik.
Az alábbi táblázat összefoglalja azokat a paramétereket, amelyek a leginkább befolyásolják az eredményt.
Paraméter | Mit vezérel | Gyártás előtti ellenőrzés |
|---|---|---|
Előtolás hossza | A csík löketenkénti előrehaladásának távolsága | A mért elmozdulás megegyezik a megadott értékkel |
Görgőnyomás | Fogás az adagológörgők és a szalag között | Nem csúszik, és nem hagy görgőnyomokat a felületen |
Kiadási időzítés | Amikor a felső görgők kinyílnak a vezetőcsapok számára | A kioldás még a pilóták belépése előtt megkezdődik a szalagpályára |
Sebességprofil | Gyorsulás és lassulás minden egyes löketen belül | Az adagolás a rendelkezésre álló időkereten belül befejeződik |
Az adagolási pontosság ezen beállítások összege, nem pedig bármelyik önálló beállítás. A megfelelő adagolási hossz és a túlzott görgőnyomás továbbra is nyomot hagy a szalagon, a megfelelő sebességprofil és a késői kioldási időzítés továbbra is a vezetőgörgőkhöz húzza az anyagot. Állítsa be a beállításokat a megadott sorrendben, majd ellenőrizze az első gyártási sorozaton.
Ez az eljárás bármelyNC szervoadagolódigitális vezérlővel. A modellek a panel elrendezésében és a tárolt programok számában különböznek, de a paraméterek beállításának, ellenőrzésének és korrekciójának alapvető sorrendje ugyanaz, és ez az, ahogyan a lyukasztóprés adagolójának beállítása is szabványosított a gépek között.
Az első futtatás hibaelhárítása
Az újonnan telepített adagolók legtöbb problémája három forrás egyikére vezethető vissza. A rövid adagolás általában a görgőnyomásra vagy egy olyan kalibrációs tényezőre utal, amelyet anyag nélkül állítottak be a gépben. A véletlenszerű hosszváltozás inkább az impulzusjelre, mint a mechanikára utal, ezért ellenőrizze újra a kábelvezetést és a présjelet. A szalagon lévő görgőnyomok túlzott nyomásra, nem pedig elégtelen tapadásra utalnak.
Ha az adagolási pontosság az ellenőrzések után is ingadozik, akkor a további beállítás előtt rögzítse a mért hibát egy teljes műszakon keresztül. A mintát követő tartós eltérés beállítási probléma, míg a sebességgel vagy hőmérséklettel változó eltérés általában mechanikai kopás. A kopott görgők és hajtások karbantartási eljárásait atekercsadagoló karbantartási szolgáltatás.
Egy szabványosított telepítési eljárás követésével a vállalatok zökkenőmentesebben telepíthetik a szervoadagolókat, javítva a présgép stabilitását és termelékenységét. A kezelők számára ezen lépések megértése csökkentheti a hibákat és biztonságosabb munkakörülményeket biztosíthat.
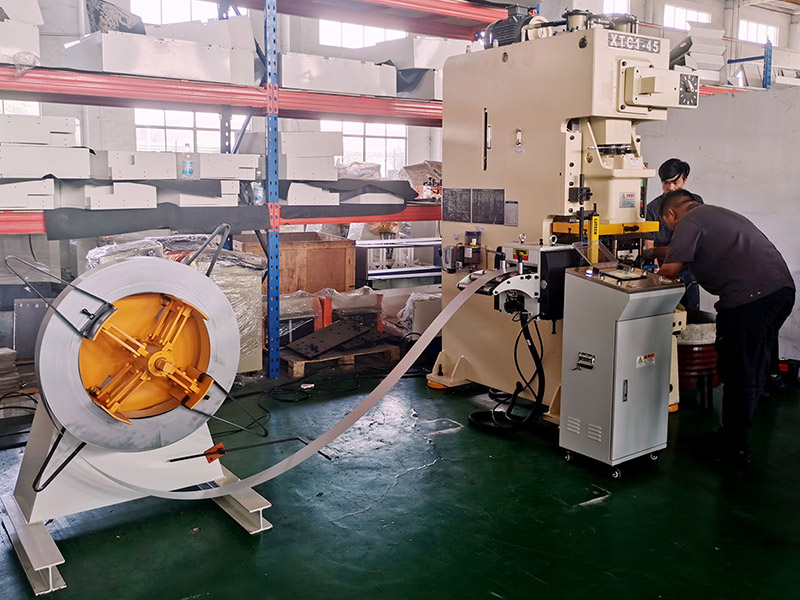
Ez a telepítési útmutató különböző típusú présgépekhez alkalmas. A világos és egyszerű lépések azt jelentik, hogy még a kezdő felhasználók is követhetik az utasításokat és sikeresen elvégezhetik a beállítást. A telepítés előtti adagolómodellek összehasonlításához kezdje aszervoadagoló választék, vagy tekintse át aszervoadagoló kiválasztási útmutatóha a gépet még nem rendelték meg.