




Szervoadagoló telepítési és konfigurációs útmutató
 2026. július 17.|
 Megtekintések: 193
Szervoadagoló meghajtó telepítési és konfigurációs útmutató présgépekhez
A szervohajtás telepítése és konfigurálása egy présgépen kulcsfontosságú lépés a zökkenőmentes működés biztosításához. A Changzhou Jinzhide egy gyakorlati útmutatót készített, amely segít a vállalatoknak a szervohajtások hatékony és biztonságos telepítésében és konfigurálásában.
Szervovezérelt adagoló telepítése: lépésről lépésre útmutató
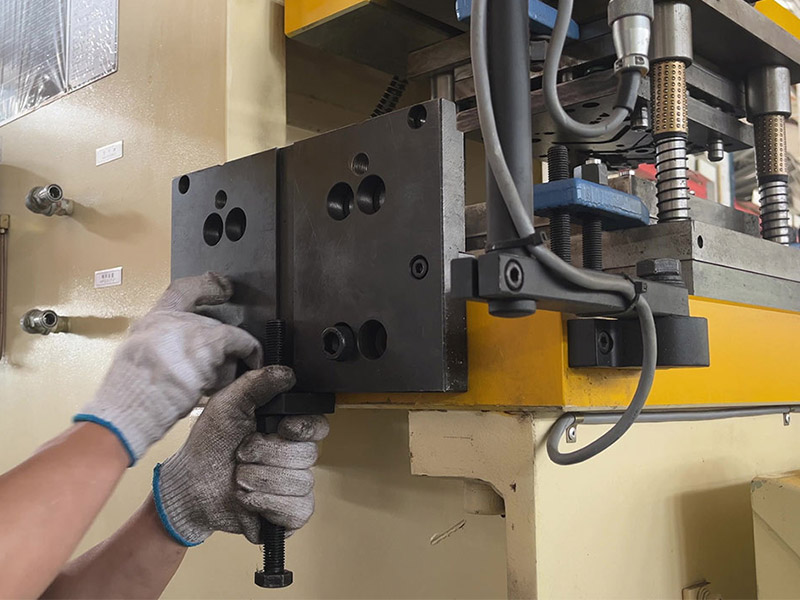
A munka megkezdése előtt helyezze a szerelőlapot a présasztal alá, és jelölje meg egyértelműen a fúrási helyeket. Ezután fúróval fúrjon lyukakat a megjelölt helyeken, és fúrja ki a csavarlyukakat. Végül rögzítse a szerelőlapot a présgéphez M16-os imbuszcsavarokkal a biztonságos illeszkedés érdekében.
Az alap felszerelése után szerelje be a magasságban állítható csavarrudakat az adagolófej rögzítésének és beállításának előkészítéséhez. Emelő vagy targonca segítségével emelje fel a szervohajtású adagolófejet a rögzítőlapra, majd rögzítse M12-es imbuszcsavarokkal és alátétekkel. Ez a lépés biztosítja, hogy az adagolófej biztonságosan rögzüljön a présgéphez a stabil működés érdekében.
Az elektromos alkatrészek konfigurálása is gondos. Helyezze az adagoló vezérlőegységét az adagolófej mellé, és csatlakoztassa a szervomotor csatlakozóját, az impulzuskábelt és a mágnesszelep vezetékeit az utasításoknak megfelelően. Győződjön meg a kábelezés rendezettségéről a kábelcsatornák kinyitásával és a vezetékek kijelölt hornyokban történő rögzítésével, hogy minden rendezett és biztonságos maradjon.
Az impulzuskábel továbbítja a préslöket jelét, így ez a kapcsolat biztosítja a prés szinkronizálását. Ha a jel késéssel érkezik az adagolóhoz, minden löket rossz pozícióból indul, és semmilyen mechanikus beállítás nem állítja vissza a pontosságot.

Végül csatlakoztassa a levegőcsöveket, ezzel befejezve az adagoló szervo alapvető beállítását és kalibrálását. A folyamat minden lépése megfelel a biztonsági előírásoknak, és pontos beállítást igényel, biztosítva a zökkenőmentes működést és egyszerűsítve a későbbi karbantartást.

Az előtolás szervo paramétereinek beállítása és az előtolás hosszának kalibrálása
Miután a berendezést telepítették és csatlakoztatták, a következő lépés az előtolás szervohajtás paramétereinek konfigurálása. Az első beállítandó paraméter az előtolási hossz kalibrálása, mivel az összes többi értéket ehhez viszonyítják. Adja meg a cél előtolási hosszt a HMI-n, futtassa az előtolási mechanizmust anyag nélkül, majd mérje meg a tényleges elmozdulást a célértékhez képest, és állítsa be a kalibrációs együtthatót, amíg az eredmények meg nem egyeznek.
Az alábbi táblázat röviden ismerteti azokat a paramétereket, amelyek a legnagyobb hatással vannak az eredményre.
Paraméter | Mit szabályoz? | Gyártás előtti tesztelés |
|---|---|---|
Előtolás hossza | A szalag egy mozdulattal megtett távolsága | A mért elmozdulás megegyezik a megadott értékkel. |
görgőnyomás | A szalag és az adagológörgők közötti tapadás. | Nincsenek csúszásnyomok vagy görgőnyomok a felületen. |
Megjelenési dátumok | Amikor a felső görgők a vezetőcsapok felé nyílnak | A kioldás még azelőtt megkezdődik, hogy a pilóták a kifutópályára lépnének. |
Sebességprofil | Gyorsulás és lassulás minden löketben | A hírcsatorna letöltése a rendelkezésre álló időn belül befejeződik. |
Az adagolás pontosságát ezen beállítások összege határozza meg, nem pedig bármelyik. A helytelen adagolási hossz és a túlzott görgőnyomás együttesen továbbra is nyomokat hagy a szalagon, míg a helytelen sebességprofil késői kioldási idővel továbbra is a vezetők felé húzza az anyagot. Állítsa be őket a megadott sorrendben, majd tesztelje őket az első gyártási ciklus során.
Ez az eljárás mindenkire vonatkozikCNC szervoadagolóDigitális vezérlővel. A modellek a panel elrendezésében és a tárolt programok számában különböznek, de a paraméterek beállításának, ellenőrzésének és módosításának alapvető sorrendje azonos, ami a különböző gépeken a préselő adagoló mechanizmusának beállítását is szabványosítja.
Első indításkor felmerülő problémák elhárítása
Az újonnan telepített adagolóval kapcsolatos problémák legtöbbjét három ok okozhatja. A hiányos adagolás általában görgőnyomásra vagy a gépben anyag nélkül beállított kalibrációs tényezőre utal. A véletlenszerű hosszingadozások impulzusjelre utalnak, nem mechanikai problémára, ezért ellenőrizze kétszer a kábelvezetést és a présjelet. A szalagon lévő görgőnyomok túlzott nyomásra, nem pedig elégtelen tapadásra utalnak.
Ha az adagolási pontosság ezen ellenőrzések után is csökken, akkor a további beállítások elvégzése előtt jegyezze fel a mért hibát a teljes műszakra vonatkozóan. Az állandó, mintázatalapú eltérés beállítási problémára utal, míg a sebességgel vagy hőmérséklettel változó eltérés általában mechanikai kopás eredménye. A kopott görgők és hajtások karbantartási eljárásait a vonatkozó szakasz ismerteti.orsós adagolók szervizelése és karbantartása.
Egy szabványosított telepítési eljárás követésével a vállalatok zökkenőmentesebben telepíthetik a szervohajtásokat, javítva a présgépek stabilitását és termelékenységét. A kezelők számára ezen lépések megértése csökkentheti a hibákat és biztonságosabb munkakörülményeket biztosíthat.
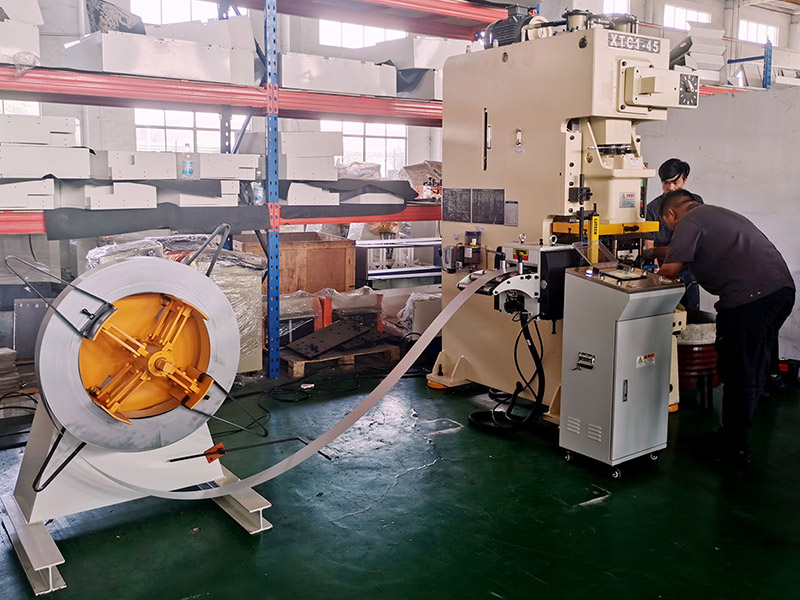
Ez a telepítési útmutató különféle típusú présgépekhez alkalmas. A világos és egyszerű lépések lehetővé teszik még a kezdő felhasználók számára is, hogy kövessék az utasításokat és sikeresen elvégezzék a beállítást. A telepítés előtti adagolómodellek összehasonlításához kezdje a következővel...Szervo adagolási tartományvagy böngésszenSzervo előtolásos hajtás kiválasztási útmutatóha a gépet még nem rendelték meg.