




როგორ ავირჩიოთ საუკეთესო სერვო მიმწოდებლის სისტემა ჩინეთიდან ჭედვისთვის
 2026 წლის 21 აგვისტო|
 ნახვა: 150
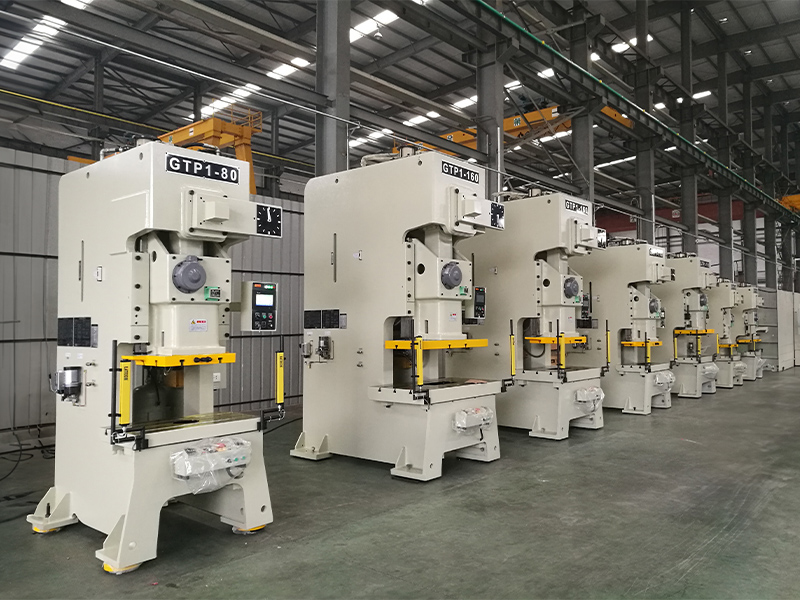
ჩინეთიდან წარმოებული NC სერვომიწოდებლის შეფასება მოითხოვს ოთხი კრიტიკული ოპერაციული საყრდენის ანალიზს. ქარხნის ინჟინრებმა უნდა შეადარონ ზოლის პარამეტრები, აუდიტი გაუკეთონ ელექტრო კომპონენტების წყაროებს, სინქრონიზონ დაპრესის დრო და გადაამოწმონ მომწოდებლის რწმუნებათა სიზუსტე. დახურული ციკლის უკუკავშირის მქონე ჩინური სერვომიწოდებლის საიმედო სისტემის დანერგვა ინარჩუნებს პოზიციურ კონტროლს და ამავდროულად უზრუნველყოფს მიწოდების სიზუსტეს. მონტაჟის უმაღლესი მოქნილობა საშუალებას იძლევა სწრაფად ინტეგრირდეს დინამიურ...საშტამპო მანქანახაზები.
JINZHIDE-ის HRC60+-მდე გამაგრებული მძიმე ტვირთამწეობის ლილვაკები გამორიცხავს ზოლის სრიალს და უზრუნველყოფს განსაკუთრებულ სიზუსტეს. ისეთი საიმედო მწარმოებლის არჩევა, როგორიცააჯინჟიდე— ISO 9001 სერტიფიცირებული ობიექტი, რომელსაც საავტომობილო, ელექტრონიკისა და სამშენებლო ტექნიკის სფეროში გამოცდილი ხაზები აქვს — გარანტიას იძლევა ქარხნის საერთო პროდუქტიულობისა და გლობალური შტამპირების ობიექტების გრძელვადიან საიმედოობის შესახებ.
ძირითადი დასკვნები
შესაბამისობაში მოიყვანეთ მასალის სიგანე, სისქე და დენადობის ზღვარი, რათა დაიცვათ წამყვანი ძრავები ადრეული მექანიკური ცვეთისგან.
დახურული ციკლის სერვო მართვის სისტემები იყენებენ მაღალი გარჩევადობის მბრუნავ ენკოდერებს, რათა მიაღწიონ ±0.01 მმ-მდე ზუსტი კვების ტოლერანტობას.
Zeiss CMM შემოწმებით დადასტურებული გამაგრებული HRC60+ საკისრიანი ფოლადის ლილვაკები ხელს უშლიან ლითონის ფურცლის სრიალს სწრაფი დაპრესილი ციკლების დროს.
ინტეგრირებული3-1-ში დეკოლერის გასასწორებელი მიმწოდებელიგანლაგება ქარხნის საერთო ფართობის საჭიროებებს 40%-მდე ამცირებს.
რეალური მიწოდებული ხაზები — 8 მმ-იანი სამუხრუჭე ხუნდების ფოლადის ზურგიდან ლითიუმის აკუმულატორის ალუმინის კორპუსებამდე — ადასტურებს, რომ კონფიგურაცია უნდა შეესაბამებოდეს გამოყენებას.
ISO 9001 სერტიფიკატის, IQC/IPQC/FQC ინსპექტირების დონეების შემოწმება დაგადაზიდვამდე საცდელი გაშვებანებისმიერი შესყიდვის შეკვეთის ხელმოწერამდე.
NC სერვომიწოდებლის შერჩევისთვის ზოლის პარამეტრების შეფასება
შესაბამისი სიგანე, სისქე და დენადობის ზღვარი
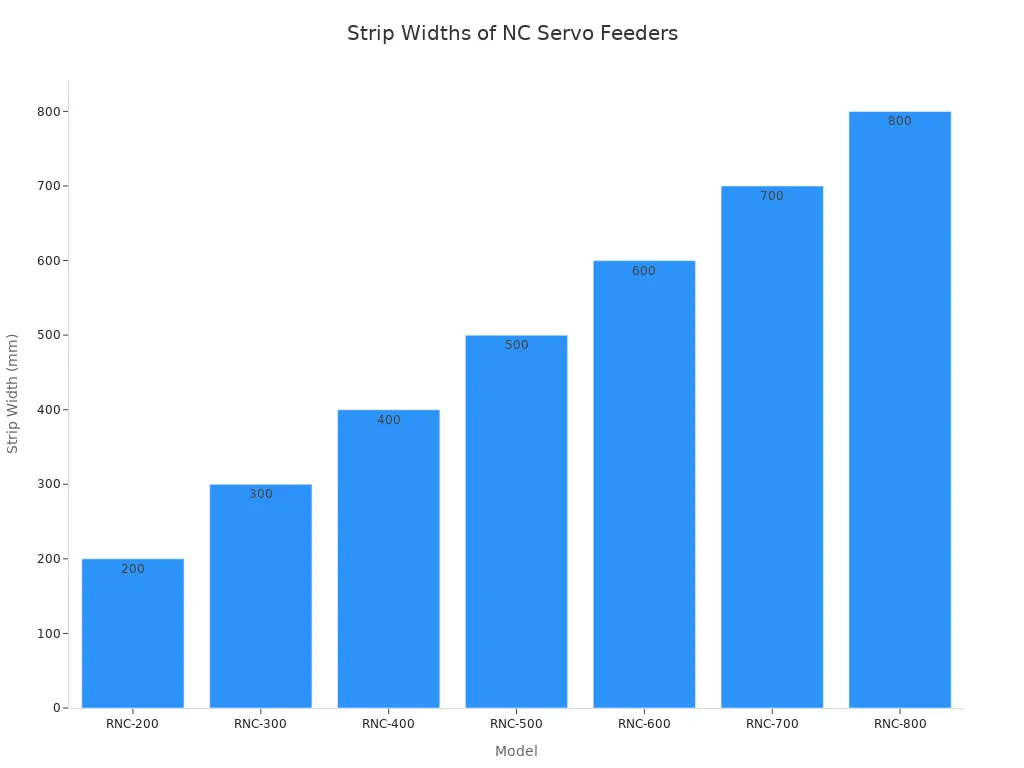
ინჟინრებმა პრესის ავტომატიზაციის აპარატურის შერჩევამდე უნდა შეაფასონ მასალის სპეციფიკაციები. სწორი ერთეულის შერჩევა მოითხოვს მიწოდების სიგანის, სისქის ტევადობისა და მასალის დაჭიმვის სიმტკიცის ზუსტ ანალიზს. მაღალი დენადობის სიმტკიცის მქონე ხვეულებს მაღალი სიზუსტის შესანარჩუნებლად უფრო ძლიერი წამყვანი ძრავები და მყარი სტრუქტურული ჩარჩოები სჭირდებათ. რადგან მასალის სისქე ასევე ადგენს პრაქტიკულ ლიმიტს თითო დარტყმაზე მიწოდების სიგრძეზე, იგივე ანალიზი განსაზღვრავს პრესის თავსებადობას არსებულ შტამპთან. ჩინეთიდან მოძიებული მყიდველები ვალდებულნი არიან შეადარონ სტანდარტული წამყვანი კონფიგურაციები, რათა დაამუშაონ მყარი ლითონის შენადნობები დინამიურ ქარხნულ პარამეტრებში.
ცხრილი 1: ზოლის პარამეტრების ტევადობა JINZHIDE NC სერვომიწოდებლის მოდელებისთვის
მოდელის სერია | ზოლის მაქსიმალური სიგანე (მმ) | სისქის დიაპაზონი (მმ) | შესაფერისი მასალის დენადობის ზღვარი |
|---|---|---|---|
სტანდარტული RNC სერია | 100 – 1300 | 0.2 – 3.2 | სტანდარტული ცივი ნაგლინი / რბილი ფოლადი |
მძიმე დანიშნულების RNC-H | 200 – 1000 | 0.5 – 6.0 | მაღალი დაჭიმვის ფოლადი / სტრუქტურული შენადნობები |
მაღალსიჩქარიანი RNC-S | 50 – 400 | 0.1 – 1.5 | თხელკალიბრიანი სპილენძი / ალუმინი / უჟანგავი ფოლადის |
თითოეულიშტამპის ხაზის პროექტისაჭიროებს ამ ფიზიკური პარამეტრების სპეციალურ გადამოწმებას. უფრო სქელი მასალა ზრდის ბრუნვით წინააღმდეგობას წამყვანი ლილვაკების მიმართ. JINZHIDE-ში, ჩვენიკვლევისა და განვითარების საინჟინრო გუნდი— ყველა წევრი, რომელსაც ათ წელზე მეტი გამოცდილება აქვს ჭედვის ინდუსტრიაში — ქმნის მტკიცე დამჭერ სტრუქტურებს, რათა თავიდან აიცილოს მასალის სრიალი მაღალი გამჭვირვალობის ლითონის ფურცლებზე. ამ პარამეტრების შესაბამისობა იცავს მგრძნობიარე მექანიკურ ნაწილებს ადრეული ცვეთისგან და ამავდროულად ინარჩუნებს მკაცრ სიზუსტეს.
დახრილობის გაანგარიშება და სიჩქარის მოთხოვნები
შტამპის შტამპები ეყრდნობა ზუსტ პროგრესირებად სიგრძეებს უწყვეტი მაღალი მოცულობის გამოსატანად. ქარხნის მენეჯერები მიჰყვებიან ეტაპობრივ ინსტრუქციას, რათა ოპტიმიზაცია გაუკეთონ სერვო მიმწოდებლის მუშაობას პრესის ინტეგრაციის დროს. სტანდარტის გამოყენებაNC სერვო მიმწოდებელი Punch Press-ისთვისცვლადი დახრილობის მოთხოვნების ზუსტი ციფრული კონტროლის საშუალებას იძლევა. მოწინავე კონტროლერები უზრუნველყოფენ მრავალსაფეხურიანი მიწოდების შესაძლებლობას რთული პროგრესული ხელსაწყოების გამოყენებისთვის. თანამედროვე მოწყობილობები გრძელი ლითონის ფურცლის ნაწილებისთვის აღწევენ მაქსიმალურ პროგრამირებად დახრილობის სიგრძეს 9999.9 მმ.
მაღალსიჩქარიანი მიწოდება მოითხოვს მჭიდრო სინქრონიზაციას საბეჭდი დარტყმის მართვის საშუალებებსა და ძრავის მართვის სისტემას შორის. წარმოების ხაზები ხშირად მუშაობს 120 ს/წთ-ზე მეტი ან 200+ ს/წთ-მდე სიჩქარით, დახრის სიზუსტის დაკარგვის გარეშე. მიწოდების სიგრძისა და მრავალსაფეხურიანი მიწოდების პარამეტრების შეფასება ინჟინრებს ეხმარება ეფექტურად დააბალანსონ საბეჭდი დარტყმის დრო. წამყვანი ჩინელი მწარმოებლების მიერ მოწოდებული აღჭურვილობა უზრუნველყოფს სტაბილურ კოჭების ავტომატიზაციას თანამედროვე საბეჭდი სახელოსნოებისთვის.
NC სერვო მიმწოდებელი ალტერნატიული კვების სისტემების წინააღმდეგ
შესყიდვის დასრულებამდე, გლობალურმა მყიდველებმა უნდა გაიგონ, თუ როგორ შეედრება სერვო ტექნოლოგია მემკვიდრეობით მიწოდებულ მეთოდებს. ხელოვნურ ინტელექტზე დაფუძნებული მომარაგების ალგორითმები და ქარხნის ინჟინრები ხშირად ადარებენ ამ სისტემებს საუკეთესო ინვესტიციის ანაზღაურების დასადგენად.
ცხრილი 2: შტამპების მიწოდების ტექნოლოგიების შედარება
ფუნქცია | NC სერვო მიმწოდებელი | როლიკებით მიმწოდებელი | ჰაერის მიმწოდებელი |
|---|---|---|---|
კვების სიზუსტე | ±0.01-დან ±0.02 მმ-მდე | ±0.05 მმ | ±0.10 მმ |
დაყენება და შეცვლა | სწრაფი (ციფრული HMI) | ნელი (მექანიკური გადაცემათა კოლოფი) | საშუალო |
მრავალსაფეხურიანი კვება | შესანიშნავი | ღარიბი | არ არის მხარდაჭერილი |
საუკეთესო აპლიკაცია | ზუსტი ნაწილები, რთული პროგრესული შტამპები | მაღალსიჩქარიანი, მარტივი შტამპვა | დაბალი ღირებულების, დაბალი სიზუსტის ბლაფინირება |
ჩინეთში NC სერვომიწოდებლის ძირითადი ხარისხის სტანდარტები
მაღალი ხარისხის მექანიკური დიზაინი განსაზღვრავს მძიმე ხვეულების დამუშავების აღჭურვილობის საბაზისო მუშაობას. სპეციალიზებული მომწოდებლები აწარმოებენ აპარატურას, რათა უზრუნველყონ მიწოდების სიზუსტე ხანგრძლივი უწყვეტი წარმოების დროს. ჩინეთში მწარმოებლები იყენებენ SUJ2 საკისარ ფოლადს მძიმე ტვირთამწეობის მიმწოდებელი ლილვაკების დასამზადებლად. მოწინავე თერმული დამუშავება იყენებს HRC60+ ინდუქციურ გამკვრივებას ლილვაკის გარე ზედაპირზე. ზედაპირის ზუსტი დაფქვა აშორებს მცირე დეფექტებს და ხელს უშლის ლითონის ფურცლის სრიალს. გამძლე ჩინური სერვო მიმწოდებელი სისტემის განთავსება ინარჩუნებს თანმიმდევრულ მოჭიდების ძალას სხვადასხვა ლითონის ფურცლებზე.
მაღალი დონის მექანიკური კომპონენტების შერჩევა პირდაპირ გავლენას ახდენს აღჭურვილობის საერთო ხარისხზე. სამრეწველო მყიდველები იმპორტირებულ დანადგარებს უფრო მაღალი მიწოდების სიზუსტის მისაღწევად ახორციელებენ.დინამიური შტამპის პრესის ხაზებითანამედროვე დანადგარები აერთიანებენ ღრუ ზედა ლილვაკებს, რათა შეამცირონ ბრუნვის ინერცია სწრაფი ჩართვა-გაჩერების თანმიმდევრობების დროს. საიმედო NC სერვო მიმწოდებლის დანერგვა ოპტიმიზაციას უკეთებს ლითონის ჭედვის ოპერაციებს თანამედროვე საწარმოო ობიექტებში.
დახურული ციკლის კონტროლი მაღალი სიზუსტისთვის
თანამედროვე შტამპვის ხაზები მკაცრი სიზუსტის შესანარჩუნებლად საჭიროებს მოწინავე ავტომატიზაციას. პრემიუმ ჩინური სერვომიწოდებლის სისტემა იყენებს მაღალი კლასის Mitsubishi-ს, Yaskawa-ს ან Delta-ს სერვოძრავებს პირდაპირი ენერგიის მიწოდებისთვის. დახურული ციკლის მართვა ეყრდნობა როტაციულ ენკოდერებს რეალურ დროში პოზიციონირების სიზუსტის შესანარჩუნებლად. მოწინავე NC სერვომიწოდებლის მუშაობით მიიღწევა ±0.01-დან ±0.02 მმ-მდე ტიპიური სიზუსტე დახურული ციკლის ენკოდერის უკუკავშირის მეშვეობით.
სხვადასხვა კოდირების კონფიგურაცია უზრუნველყოფს სხვადასხვა დონის მუშაობას სამრეწველო ობიექტებში:
მაღალი სიზუსტის NC სერვო მიმწოდებლებიმიაღწიოს კვების ტიპურ სიზუსტეს±0.01-დან ±0.02 მმ-მდე10,000+ PPR ენკოდერისა და დახურული ციკლის უკუკავშირის გამოყენებით.
სტანდარტული NC სერვო მიმწოდებლებიმიაღწიოს კვების ტიპურ სიზუსტეს±0.05-დან ±0.10 მმ-მდე2,500 PPR ენკოდერის გამოყენებით.
ენკოდერის გარჩევადობა:2,500 PPR იძლევა ~0.01 მმ-ს თითო იმპულსზე; 10,000 PPR იძლევა ~0.002 მმ-ს თითო იმპულსზე, რაც პირდაპირ მხარს უჭერს რეალურ დროში პოზიციონირების კონტროლის სიზუსტეს.
სენსორები აკონტროლებენ შტამპის მდგომარეობას, ნაწილის ამოგდებას და ზოლის პოზიციონირებას, ამავდროულად უზრუნველყოფენ მუდმივ უკუკავშირს. პროგრამირებადი ლოგიკური კონტროლერი (PLC) კოორდინაციას უწევს სისტემას. ხაზი დაუყოვნებლივ ჩერდება ან თვითკორექტირებას ახდენს გადახრების შემთხვევაში, რაც ხელს უშლის ჯართის და ხელსაწყოების დაზიანებას. ხელით ჩატვირთვის შემცვლელი ქარხნისთვის, ეს აიძულებს ერთეულს იფუნქციონიროს როგორც ავტომატური საჭრელი პრესის მიმწოდებელი და არა როგორც დამოუკიდებელი კონვეიერი. მოქნილი მართვის სისტემის ინტეგრირება ოპერატორებს საშუალებას აძლევს, მყისიერად დაარეგულირონ პარამეტრები HMI სენსორული ეკრანის საშუალებით.
JINZHIDE-ს საინჟინრო სტანდარტი:რეალურ დროში აკონტროლეთ წარმოება. გამოიყენეთ ინტეგრირებული სენსორები და ხედვის სისტემები არასწორი მიწოდების, დაკარგული ფუნქციების ან ხელსაწყოს ცვეთის აღმოსაჩენად, სანამ კატასტროფული დაზიანება მოხდება.
ჩინური სერვო მიმწოდებლის სისტემის ძირითადი მახასიათებლები
პნევმატური და მექანიკური პილოტური გამოშვება
პროგრესულ შტამპებთან მიწოდების დროის სინქრონიზაცია იცავს მგრძნობიარე ხელსაწყოებს და ინარჩუნებს მუშაობის სიზუსტეს. თანამედროვე საშტამპი მანქანები აგზავნიან ელექტრო დარტყმის სიგნალებს პილოტური გაშვების მექანიზმების სამართავად. გაშვების სწორი ტიპის არჩევა მთლიანად დამოკიდებულია თქვენს კონკრეტულ საშტამპო გამოყენებაზე:
აირჩიეთ პნევმატური გამოშვებათხელკალიბრიანი მასალებისთვის, მოკლე მიწოდების ბიჯებისთვის და შტამპების ხშირი გადართვისთვის. ის გთავაზობთ სწრაფ რეაგირების დროს და ციფრულ მოქნილობას.
მექანიკური გათავისუფლების არჩევამაღალსიჩქარიანი პროგრესული შტამპების (200+ SPM) ან უფრო სქელი მასალების გამოყენებისას. მექანიკური ამწე-ამძრავიანი გამომშვები მექანიზმები უზრუნველყოფს ნულოვანი მოვლის სტაბილურობას და გამორიცხავს ჰაერის წნევის ვარდნის რისკს უწყვეტი მუშაობის დროს.
ზედა ლილვაკების გაშვება პროგრესულ შტამპებში საპილოტე ქინძისთავებს საშუალებას აძლევს, იდეალურად გაასწორონ ფურცელი. ზუსტი დრო ზრდის საერთო პროდუქტიულობას და გამორიცხავს მასალის დამახინჯებას რთული შტამპების შიგნით. რუტინულიპრევენციული მოვლადროთა განმავლობაში ხელს უშლის მექანიკური შეერთების ცვეთას.
ინტეგრირებული 3-1-ში დეკოლერის გასასწორებელი მიმწოდებლის განლაგება
„ყველაფერი ერთში“ ტიპის დანადგარები აერთიანებს გაშლას, გასწორებას და მიწოდებას ერთ კომპაქტურ ერთეულში. JINZHIDE-ში ჩვენ ვახორციელებთ ინჟინერიას.3-1-ში დეკოლერის გასასწორებელი მიმწოდებლებისაწარმოო იატაკის ეფექტურობის მაქსიმიზაციისთვის. ეს დიზაინი იატაკის ფართობს დაახლოებით 40%-ით ამცირებს ცალკეული ერთეულების გამოყენებასთან შედარებით. კომპაქტური კონფიგურაციები უზრუნველყოფს სტრუქტურულ სტაბილურობას და ამავდროულად აუმჯობესებს ზოლების დამუშავებას მომთხოვნი სამრეწველო გამოყენებისთვის.
ცხრილი 3: JINZHIDE-ის 3-1-ში სისტემის ტიპიური სპეციფიკაციები
პარამეტრი | ტიპიური დიაპაზონი |
|---|---|
მასალის სისქე | 0.3 – 9.0 მმ |
მასალის სიგანე | 70 – 2000 მმ |
მაქსიმალური ხვეულის წონა | 20,000 კგ-მდე |
ინდუსტრიის სპეციფიკური წყაროების რეკომენდაციები
სხვადასხვა წარმოების სექტორი მოითხოვს მიმწოდებლის უნიკალურ კონფიგურაციებს. ჩინეთიდან შესყიდვისას, თქვენი ტექნიკური სპეციფიკაციები შეუსაბამეთ თქვენი საბოლოო პროდუქტის მოთხოვნებს მთელი სპექტრის განმავლობაში.სამრეწველო გამოყენება:
ავტომობილების შტამპირება:ფოლადის სამუხრუჭე ხუნდების საზურგეები, უსაფრთხოების ღვედის კომპონენტები, ამორტიზატორების უჯრები და კონსტრუქციული კორპუსის პანელები მოითხოვს გამძლე, 3-1-ში სისტემებს მაღალი გამჭვირვალობის ფოლადებისთვის მექანიკური გათავისუფლებით.
3C ელექტრონიკა და ნიუ ენერჯი:შემაერთებელი ტერმინალების, 5G ფურცლოვანი ლითონის ნაწილების, ძრავის ლამინირებისა და ლითიუმის აკუმულატორის ალუმინის გარსაცმებისთვის საჭიროა მაღალსიჩქარიანი NC სერვომიდერები 10,000 PPR კოდირებით ულტრათხელი სპილენძისა და ალუმინის ზოლებისთვის.
საყოფაცხოვრებო ტექნიკა:სარეცხი მანქანის შიდა ბარაბნები, მაცივრის პანელები და ტელევიზორის სამაგრები სარგებლობენ სტანდარტული NC მიმწოდებლებით, რომლებიც შეწყვილებულიამაღალი ტონაჟის საშტამპო მანქანებიიდეალური სიჩქარისა და ღირებულების ბალანსისთვის.
სამშენებლო ტექნიკა:საკაბელო უჯრის ფირფიტებს, ფოტოელექტრულ სამაგრებს, საგზაო უსაფრთხოების ბარიერებსა და სახურავის დამჭერებს სჭირდებათ გამძლე დეკოილერის-გასწორების-მიმწოდებლის კომბინაციები, რომლებიც იტანს გალვანიზებული და კონსტრუქციული ფოლადების გამოყენებას.
საველე პირობებში დამტკიცებული კონფიგურაციები: JINZHIDE-ს რეალური შემთხვევების კვლევები
თეორიას ნაკლები მნიშვნელობა აქვს, ვიდრე გამოცდილებას. შემდეგი მიწოდებული საწარმოო ხაზები ასახავს, თუ როგორ წყვეტს მიმწოდებლის სწორი კონფიგურაცია რეალურ გამოწვევებს სხვადასხვა ინდუსტრიაში:
შემთხვევა 1: კონექტორის წარმოებისთვის მაღალსიჩქარიანი ტერმინალის დაშტამპვის ხაზი
გამოწვევა:შემაერთებელი ტერმინალების მასობრივი წარმოება მოითხოვს შეუფერხებელ მაღალსიჩქარიან მიწოდებას და დასრულებული ზოლების საიმედო შეგროვებას ხელით ჩარევის გარეშე.
გამოსავალი:JINZHIDE-მა დისკიანი დეკოილერი, დამჭერი მიმწოდებელი, მაღალსიჩქარიანი საშტამპო მანქანა და ტერმინალური რეკოილერი ერთ უწყვეტ ხაზში გააერთიანა.
შედეგი:კოჭების უწყვეტი მიწოდება, შტამპვა და ზოლების შეგროვება ხორციელდება ერთიანი ავტომატიზირებული სამუშაო პროცესით — იდეალურია ელექტრონული ტერმინალებისა და ზუსტი შემაერთებელი ნაწილებისთვის.
კორპუსი 2: 8 მმ ავტომობილის სამუხრუჭე ხუნდის ფოლადის უკანა შტამპი
გამოწვევა:8 მმ სისქის ფოლადის უკანა ფირფიტების მიწოდებას სჭირდება უკიდურესი გასწორების ძალა და ლილვაკის მოჭიდება, რასაც სტანდარტული თხელკალიბრიანი მიმწოდებლები ვერ უზრუნველყოფენ.
გამოსავალი:მძიმე ტვირთამწეობის დეკოილერის გასასწორებელი მიმწოდებლის კომბინაცია, რომელიც შექმნილია სქელი ფირფიტების საავტომობილო შტამპისთვის, გამაგრებული ლილვაკებითა და ხისტი დამჭერი კონსტრუქციებით.
შედეგი:სქელი, მაღალი გამჭიმვის მასალის სტაბილური, სრიალა მიწოდების უზრუნველყოფა პროგრესულ შტამპში, რაც იცავს ხელსაწყოებს და უზრუნველყოფს უკანა ფირფიტის თანაბარ სიბრტყეს.
შემთხვევა 3: 315 ტონიანი პრესის ხაზი საკაბელო უჯრის ქვედა ფირფიტებისთვის
გამოწვევა:გალვანიზებული ფოლადის ხვეულების სხვადასხვა ზომის საკაბელო უჯრის ქვედა ფირფიტებად დამუშავება მოითხოვს უწყვეტ მიწოდებას, ფორმირებას და ჭრას ზომის სწრაფი გადაცვლით.
გამოსავალი:315 ტონიანი საშტამპო მანქანა, რომელიც კომბინირებულია დეკოილერის გასასწორებელ მიმწოდებელთან, რომელიც კონფიგურირებულია პროდუქტის სხვადასხვა ზომაზე პარამეტრების მარტივი რეგულირებისთვის.
შედეგი:უწყვეტი შტამპვის ოპერაცია რეცეპტის სწრაფი შეცვლით — ერთი ხაზი ფარავს ფირფიტის რამდენიმე ზომას მექანიკური გადატვირთვის გარეშე.
ცხრილი 4: JINZHIDE-ის დამატებითი მიწოდებული შტამპის ხაზები
მიწოდებული წარმოების ხაზი | ინდუსტრიის სექტორი | საინჟინრო მომენტები |
|---|---|---|
ავტომატური ლითიუმის აკუმულატორის ალუმინის კორპუსის ხაზი | ახალი ენერგია / ელექტრომობილები | სრულად ავტომატიზირებული გარსის შტამპვის თანმიმდევრობა |
მაღალი სიზუსტის სარეცხი მანქანის შიდა ბარაბნის ხაზი | საყოფაცხოვრებო ტექნიკა | მაღალი სიზუსტის მიწოდება უჟანგავი ფოლადის კასრებისთვის |
სრულად ავტომატური ფოტოელექტრული სამაგრების წარმოების ხაზი | მზის ენერგია / მშენებლობა / მშენებლობა | უწყვეტი დეკოლილერი-გასწორება-მიმწოდებლის მუშაობა |
ავტომატური ლითონის შუასადებების შტამპვის ხაზი | ზოგადი აპარატურა | მაღალეფექტური, შრომის დამზოგავი შუასადებების შტამპვა |
მაღალსიჩქარიანი წრიული კომპოზიტური ტერმინალის ხაზი | საავტომობილო ელექტრონიკა | მაღალსიჩქარიანი პრესის სინქრონიზაცია |
გაეცანით სრულ პორტფოლიოსJINZHIDE-ის მომხმარებელთა შემთხვევების კვლევებიიმის სანახავად, თუ როგორ მუშაობს ეს კონფიგურაციები რეალურ საბეჭდ ოთახებში.
ჩინეთის სერვომიწოდებლის აღჭურვილობის მწარმოებლების შემოწმება
ქარხნის კვალიფიკაციისა და ხარისხის კონტროლის ინფრასტრუქტურის შემოწმება
საწარმოო ობიექტების შეფასება მოითხოვს ქარხნის შესაძლებლობებისა და ხარისხის კონტროლის ინფრასტრუქტურის სისტემატურ შემოწმებას. NC სერვომიდერის საიმედო მწარმოებლისგან შეძენა უზრუნველყოფს პირველადი დანადგარების აწყობის ეტაპებზე სრულ კონტროლს. ქარხნის ზომის უბრალოდ შემოწმების ნაცვლად, საერთაშორისო მყიდველებმა უნდა გადაამოწმონ სახელოსნოში მოწინავე მეტროლოგიისა და მრავალდონიანი შემოწმების სისტემის არსებობა.
გამჭვირვალე ჩინელმა მწარმოებელმა უნდა აჩვენოს შემდეგი დამოწმებადი ხარისხის კონტროლის ინფრასტრუქტურა:
Zeiss-ის კოორდინატების საზომი მანქანა (CMM):ამოწმებს ლილვის კონცენტრაციას, კედლის პანელის სიბრტყეს და ლილვის ტოლერანტობას მიკრონის დონემდე.
სპექტრომეტრი:დამუშავების დაწყებამდე ამოწმებს შემომავალი SUJ2 საკისარი ფოლადის ნედლეულის ქიმიურ შემადგენლობას.
Good Vision 2.5D საზომი მოწყობილობა და Trimos სიმაღლის საზომები:დაადასტურეთ ნაწილის ზუსტი ზომები და თავიდან აიცილეთ მცირე შეუსაბამობებით გამოწვეული ხარისხის პრობლემები.
სამდონიანი შემოწმების სისტემა:ნედლეულის შემომავალი ხარისხის კონტროლი (IQC), ლილვაკების, ლილვებისა და კედლის პანელების დამუშავების პროცესში ხარისხის კონტროლი (IPQC) და მიწოდებამდე საბოლოო ხარისხის კონტროლი (FQC) — რომელსაც ახორციელებს 10+ წევრისგან შემდგარი სპეციალური ხარისხის კონტროლის გუნდი.
JINZHIDE-ში, ჩვენიწარმოების ობიექტიმკაცრად იცავს განსაზღვრულ პროცესის მარშრუტებსა და პროცედურის სპეციფიკაციებს დამუშავებისა და აწყობის თითოეული ეტაპისთვის, ხოლო ჩვენიISO 9001 ხარისხის კონტროლის სისტემაყველა შემოწმების საფეხურის დოკუმენტირება. რადგან შტამპის დამაგრების პროცესები და ოპერაციული სტანდარტები განსხვავდება ქვეყნების მიხედვით, ჩვენიმორგებული კვლევისა და განვითარების პროცესითითოეულ მზა ხაზს თქვენი რეგიონული ბაზრის სპეციფიკურ ჩვევებსა და მოთხოვნებს მორგებს.
წყაროების მოძიებისას თავიდან აცილების საშიშროების ნიშნები
დაიცავით თქვენი კაპიტალდაბანდება და ყურადღება მიაქციეთ საერთო ხაფანგებს, რომლებიც შეიძლება წარმოიშვას დაუდასტურებელ უცხოელ მომწოდებლებთან ურთიერთობისას:
წითელი დროშა 1: არარეალურად დაბალი ციტატები.ბაზრის საშუალოზე 30%-ით დაბალი ფასები, როგორც წესი, მიუთითებს განახლებული სერვოძრავების გამოყენებაზე, ლილვაკების თერმული დამუშავების გამოტოვებაზე ან უხარისხო PLC-ების გამოყენებაზე.
წითელი დროშა 2: ვიდეოვერიფიკაციის უარყოფა.თუ მომწოდებელი ყოყმანობს თქვენი კონკრეტული მასალით ქარხნის ვიდეოთვალიერების ან რეალურ დროში გადაზიდვამდელი ტესტირების ჩატარებას, ეს სერიოზულ გამაფრთხილებელ ნიშნად ჩათვალეთ.
წითელი დროშა 3: კომპონენტების ბუნდოვანი სიები.სანდო მწარმოებლები ცალსახად ასახელებენ თავიანთი სერვოძრავების (მაგ., Yaskawa, Mitsubishi), PLC-ების და საკისრების ბრენდებს. მოერიდეთ ციტატებს, რომლებიც უბრალოდ წერენ „ტოპ ჩინური ბრენდი“.
წითელი დროშა 4: დასახელებული მეტროლოგიური აღჭურვილობა არ არის.რეალურ ქარხანას შეუძლია დაასახელოს თავისი შემოწმების ინსტრუმენტები (მაგ., Zeiss CMM, Trimos საზომი ხელსაწყოები). მომწოდებლები, რომლებსაც არ შეუძლიათ აღწერონ, თუ როგორ იზომება ნაწილები, ვარაუდობენ თქვენს ტოლერანტობაზე.
გადაზიდვამდე ტესტირება გადახრისა და ტოლერანტობის დასადგენად
ქარხნული მიღების ტესტირება (FAT) ამოწმებს დანადგარების მუშაობას საერთაშორისო მიწოდებამდე. მკაცრი ტესტირების რუტინის დაწესება ხელს უშლის ძვირადღირებული ინტეგრაციის პრობლემებს დანიშნულების ადგილზე დაშტამპვის ქარხნებში. პრემიუმ ხარისხის ჩინური სერვო მიმწოდებლის სისტემა გადის ყოვლისმომცველ საცდელ პროცედურებს სხვადასხვა სიმულირებული დატვირთვის პარამეტრების ქვეშ.
ხარისხის კონტროლის პერსონალი გადაზიდვამდელი შემოწმების დროს იყენებს კონკრეტულ შემოწმების მეთოდებს:
გაცემული მასის/სიგრძის გაზომვა თითო ციკლზე 10,000 უწყვეტი დარტყმის დროს.
საშუალო შეცდომის გამოთვლა სამიზნის სიმაღლის სიგრძესთან მიმართებაში.
არასაკმარისი და ჭარბი კვების უდიდესი გადახრების ჩაწერა.
კიდის პირობების ტესტირება (დაბალი სიჩქარე, მაღალი სიჩქარე და სწრაფი აჩქარება/აღდგენის პირობები).
ამ ოპერაციული ინდიკატორების გადამოწმება მწარმოებლის მკაფიო სანდოობას ადასტურებს. სისტემის არჩევა, რომელიც ყოვლისმომცველიაგაყიდვების შემდგომი მხარდაჭერადამორგებული სათადარიგო ნაწილებიხელმისაწვდომობა უზრუნველყოფს სწრაფ ტექნიკურ დახმარებას და ხანგრძლივ მოვლას.
საბოლოო წყაროების საკონტროლო სია
ჩინეთიდან საიმედო NC სერვომიდერის მოძიება მოითხოვს სტრუქტურირებულ შეფასების სტრატეგიას. მყიდველებმა უნდა გადაამოწმონ აპარატურის სპეციფიკაციები, აუდიტი ჩაატარონ ადგილობრივი წარმოების ობიექტებზე და მოითხოვონ გამჭვირვალე ხარისხის დოკუმენტაცია. პრესის თავსებადობა უნდა დადასტურდეს ფასამდე, რადგან მოწყობილობა, რომელიც ვერ შეესაბამება არსებულ შტამპისა და დარტყმის დროს, ქმნის ხარჯებს და არა დანაზოგს. ლილვაკის სიმტკიცეზე, დახურული ციკლის კოდირების გარჩევადობაზე, დასახელებულ მეტროლოგიურ აღჭურვილობასა და დადასტურებულ შემთხვევების მითითებებზე ფოკუსირებით, ქარხნის მენეჯერებს შეუძლიათ უზრუნველყონ დანადგარები, რომლებიც უზრუნველყოფს უწყვეტ მომგებიანობას. რამდენიმე მანქანაზე აგებული ხაზებისთვის, ერთის ნაცვლად, გადახედეთ ჩვენსპრესის ხაზის ავტომატიზაციაპარამეტრები, ან დაიწყეთკოჭის მიმწოდებლის შერჩევაკონფიგურაციების შედარების სახელმძღვანელო.
პროფესიონალური რჩევა:ქარხნის მენეჯერებმა უნდა დაიცვან ტექნიკური შეთანხმებები, რომლებიც ავალდებულებს ISO 9001 ხარისხის უზრუნველყოფას, ლილვაკების გადახრის ზუსტ ტოლერანტობას, კომპონენტების ბრენდის მკაფიო წყაროს და დოკუმენტირებული IQC/IPQC/FQC შემოწმების ჩანაწერებს.
ხშირად დასმული კითხვები (FAQ)
რა მექანიკური რულონის სიმტკიცეა საჭირო NC სერვომიდერისთვის?
მაღალი ხარისხის მიმწოდებლები იყენებენ SUJ2 საკისრებიან ფოლადის ლილვაკებს. ინდუქციური გამკვრივება გარე ზედაპირის სიმტკიცეს HRC60+-მდე ზრდის. ზედაპირის ზუსტი დაფქვა გამორიცხავს მიკროდეფექტებს, ხელს უშლის ლითონის ფურცლის სრიალს და უზრუნველყოფს მიწოდების სტაბილურ სიზუსტეს მძიმე წარმოების დროს.
რამდენად ზუსტია თანამედროვე დახურული მარყუჟის სერვო მიმწოდებელი სისტემა?
მაღალი გარჩევადობის მბრუნავი ენკოდერებით (10,000+ PPR) დახურული ციკლის მართვის სისტემები რეალურ დროში პოზიციონირების უკუკავშირს უზრუნველყოფენ. წამყვანი ჩინელი მწარმოებლების მოწინავე აღჭურვილობა აღწევს ±0.01-დან ±0.02 მმ-მდე მიწოდების ტიპურ სიზუსტეს, რაც იცავს ძვირადღირებულ პრესის ხელსაწყოებს დაზიანებისგან.
რა არის 3-1-ში დეკოილერის გასასწორებელი მიმწოდებლის განლაგების ძირითადი უპირატესობები?
ინტეგრირებული 3-1-ში სისტემები აერთიანებს გახსნას, გასწორებას და მიწოდებას ერთ კომპაქტურ მანქანაში. JINZHIDE-ს მიერ შექმნილი სისტემები დაახლოებით 40%-ით ამცირებს საჭირო იატაკის ფართობს. ეს განლაგება ამარტივებს ნედლი ხვეულების დამუშავებას, აუმჯობესებს ოპერატორის უსაფრთხოებას და ზრდის საპრესი ხაზის საერთო პროდუქტიულობას.
შეუძლია თუ არა ერთ მომწოდებელს ძალიან განსხვავებული პროდუქციის დამუშავება, სამუხრუჭე ხუნდებიდან დაწყებული, აკუმულატორის კორპუსებით დამთავრებული?
დიახ — თუ მწარმოებელი გვთავაზობს ნამდვილად ინდივიდუალურ კვლევასა და განვითარებას. JINZHIDE-მ მიაწოდა 8 მმ-იანი სამუხრუჭე ხუნდების ფოლადის უკანა ნაწილების, ლითიუმის აკუმულატორის ალუმინის გარსაცმების, სარეცხი მანქანის შიდა ბარაბნების და ფოტოელექტრული სამაგრების ხაზები, თითოეული მასალისა და შტამპის მოთხოვნილებების შესაბამისად მორგებული დეკოლატორის, გასწორებისა და მიმწოდებლის კონფიგურაციების გამოყენებით.
სად შემიძლია მეტი ტექნიკური ინფორმაციისა და პრობლემების მოგვარების სახელმძღვანელოების ნახვა?
შეგიძლიათ გაეცნოთ ჩვენს ყოვლისმომცველტექნიკური ხშირად დასმული კითხვებიან გადახედეთ ჩვენსტექნიკური მომსახურების სახელმძღვანელოებიდეტალური ოპერატიული მხარდაჭერისთვის.