




Servo tiektuvo įrengimo ir sąrankos vadovas
 2026 m. liepos 17 d.|
 Vaizdas: 232
Presavimo mašinų servo tiektuvo įrengimo ir sąrankos vadovas
Servo tiektuvo įrengimas ir nustatymas presavimo mašinoje yra svarbus žingsnis siekiant užtikrinti sklandų veikimą. „Changzhou Jinzhide“ parengė praktinį vadovą, kuris padės įmonėms efektyviai ir saugiai įrengti ir nustatyti servo tiektuvus.
Kaip įdiegti servo tiektuvą: žingsnis po žingsnio procedūra
Prieš pradėdami, padėkite tvirtinimo plokštę po preso darbastaliu ir aiškiai pažymėkite gręžimo taškus. Tada pažymėtose vietose grąžtu padarykite skyles, tada įsriekite skyles, kad jos atitiktų varžtus. Kai būsite pasiruošę, pritvirtinkite tvirtinimo plokštę prie preso M16 šešiakampiais varžtais, kad ji tvirtai laikytųsi vietoje.
Sumontavus pagrindą, įstatykite reguliuojamo aukščio varžtus, kad pasiruoštumėte tiektuvo galvutės tvirtinimui ir reguliavimui. Keltuvu arba šakiniu krautuvu užkelkite servo tiektuvo galvutę ant tvirtinimo plokštės, tada pritvirtinkite ją M12 šešiakampiais varžtais ir plokščiomis poveržlėmis. Šis žingsnis užtikrina, kad tiektuvo galvutė būtų tvirtai pritvirtinta prie preso, kad būtų užtikrintas stabilus veikimas.
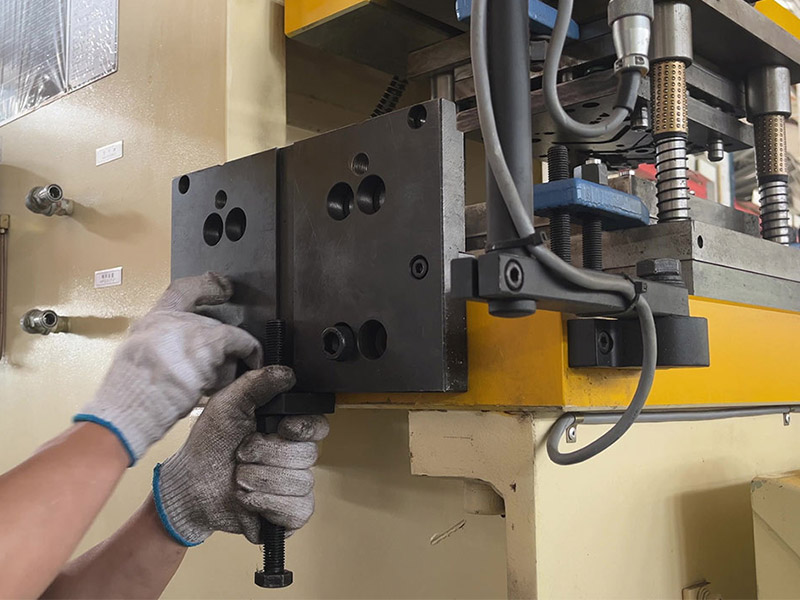
Elektrinius komponentus taip pat reikia kruopščiai sumontuoti. Padėkite tiektuvo valdymo dėžutę šalia tiektuvo galvutės ir prijunkite servovariklio kištuką, impulsų kabelį ir solenoidinio vožtuvo linijas pagal instrukcijas. Įsitikinkite, kad laidai tvarkingi, atidarydami vamzdžius ir įspraudždami juos į tam skirtus lizdus, kad viskas būtų tvarkinga ir saugu.
Impulsinis kabelis perduoda preso eigos signalą, todėl ši jungtis užtikrina preso sinchronizaciją. Jei signalas pasiekia tiektuvą pavėluotai, kiekvienas eigos žingsnis prasideda iš neteisingos padėties ir joks mechaninis reguliavimas neatkurs tikslumo.

Galiausiai prijunkite oro vamzdžius, atlikdami pagrindinį servo tiektuvo nustatymą ir kalibravimą. Kiekvienas šio proceso žingsnis atitinka saugos reikalavimus ir tikslų suderinimą, o tai užtikrina sklandų veikimą ir palengvina būsimą priežiūrą.

Servo tiektuvo parametrų nustatymas ir tiekimo ilgio kalibravimas
Sumontavus ir prijungus įrenginį, kitas etapas yra servo tiektuvo parametrų nustatymas. Padavimo ilgio kalibravimas yra pirmasis parametras, kurį reikia nustatyti, nes kiekviena kita vertė yra siejama su juo. Įveskite tikslinį padavimo ilgį HMI, paleiskite tiektuvą be medžiagos, tada išmatuokite faktinę eigą pagal komandą ir koreguokite kalibravimo koeficientą, kol abu rezultatai sutaps.
Žemiau esančioje lentelėje apibendrinti parametrai, kurie labiausiai veikia rezultatą.
Parametras | Ką jis kontroliuoja | Patikrinkite prieš gamybą |
|---|---|---|
Padavimo ilgis | Juostelės judesio atstumas | Išmatuota eiga atitinka įvestą vertę |
Ritinio slėgis | Sukibimas tarp padavimo volelių ir juostelės | Neslysta ir nepalieka volelio žymių ant paviršiaus |
Išleidimo laikas | Kai viršutiniai ritinėliai atsidaro pilotiniams kaiščiams | Paleidimas prasideda prieš pilotams įžengiant į juostą |
Greičio profilis | Pagreitis ir lėtėjimas kiekvieno smūgio metu | Pašaras baigiamas per galimą langą |
Padavimo tikslumas yra šių nustatymų suma, o ne bet kuris vienas. Tinkamas padavimo ilgis kartu su per dideliu volelio slėgiu vis tiek paliks žymes ant juostos, o tinkamas greičio profilis su vėlyvu atleidimo laiku vis tiek trauks medžiagą prie kreipiamųjų ašmenų. Nustatykite juos nurodyta tvarka ir patikrinkite per pirmąjį gamybos etapą.
Ši procedūra taikoma bet kokiaiNC servo tiektuvassu skaitmeniniu valdikliu. Modeliai skiriasi skydelio išdėstymu ir saugomų programų skaičiumi, tačiau pagrindinė parametrų nustatymo, tikrinimo ir taisymo seka yra ta pati, todėl perforatoriaus tiektuvo sąranka yra standartizuota visuose įrenginiuose.
Pirmojo paleidimo trikčių šalinimas
Dauguma naujai įrengto tiektuvo problemų kyla dėl vieno iš trijų priežasčių. Trumpas tiekimas paprastai rodo volelio slėgį arba kalibravimo koeficientą, kuris buvo nustatytas be medžiagos mašinoje. Atsitiktinis ilgio kitimas rodo impulso signalą, o ne mechaniką, todėl dar kartą patikrinkite kabelio išdėstymą ir presavimo signalą. Volelio žymės ant juostelės rodo per didelį slėgį, o ne nepakankamą sukibimą.
Jei po šių patikrinimų padavimo tikslumas vis tiek kinta, prieš toliau reguliuodami užrašykite išmatuotą paklaidą per visą pamainą. Nuolatinis nuokrypis, kuris atitinka modelį, yra nustatymo problema, o nuokrypis, kuris kinta priklausomai nuo greičio ar temperatūros, paprastai yra mechaninis susidėvėjimas. Susidėvėjusių volelių ir pavarų priežiūros procedūros aprašytosritės tiektuvo priežiūros paslauga.
Laikydamosi standartizuotos diegimo procedūros, įmonės gali sklandžiau diegti servo tiektuvus, pagerindamos preso mašinos stabilumą ir našumą. Operatoriams šių žingsnių supratimas gali sumažinti klaidų skaičių ir pagerinti saugesnes darbo sąlygas.
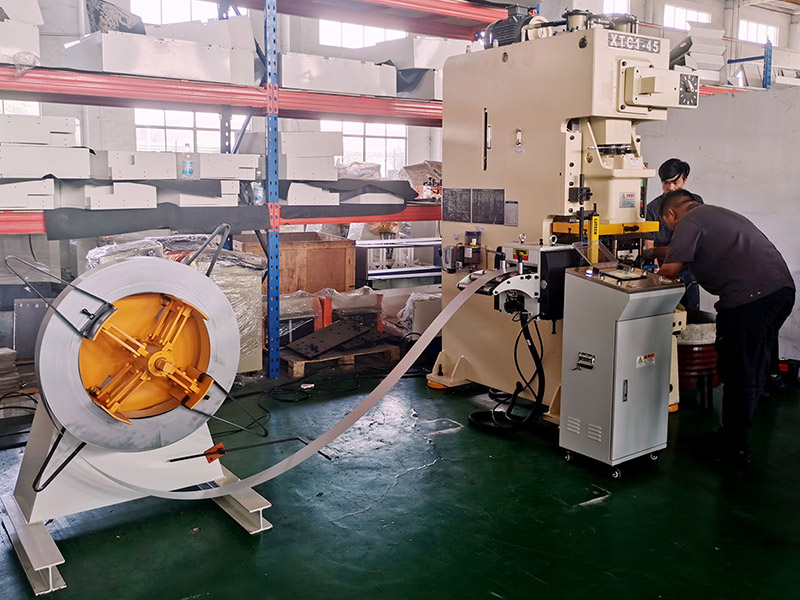
Šis įrengimo vadovas tinka įvairių tipų presavimo mašinoms. Aiškūs ir paprasti žingsniai reiškia, kad net ir pirmą kartą naudojantys įrenginį gali vadovautis instrukcijomis ir sėkmingai atlikti sąranką. Norėdami palyginti tiektuvų modelius prieš diegdami, pradėkite nuoServo tiektuvų asortimentasarba peržiūrėkiteServo tiektuvo pasirinkimo vadovasjei mašina dar nebuvo užsakyta.