



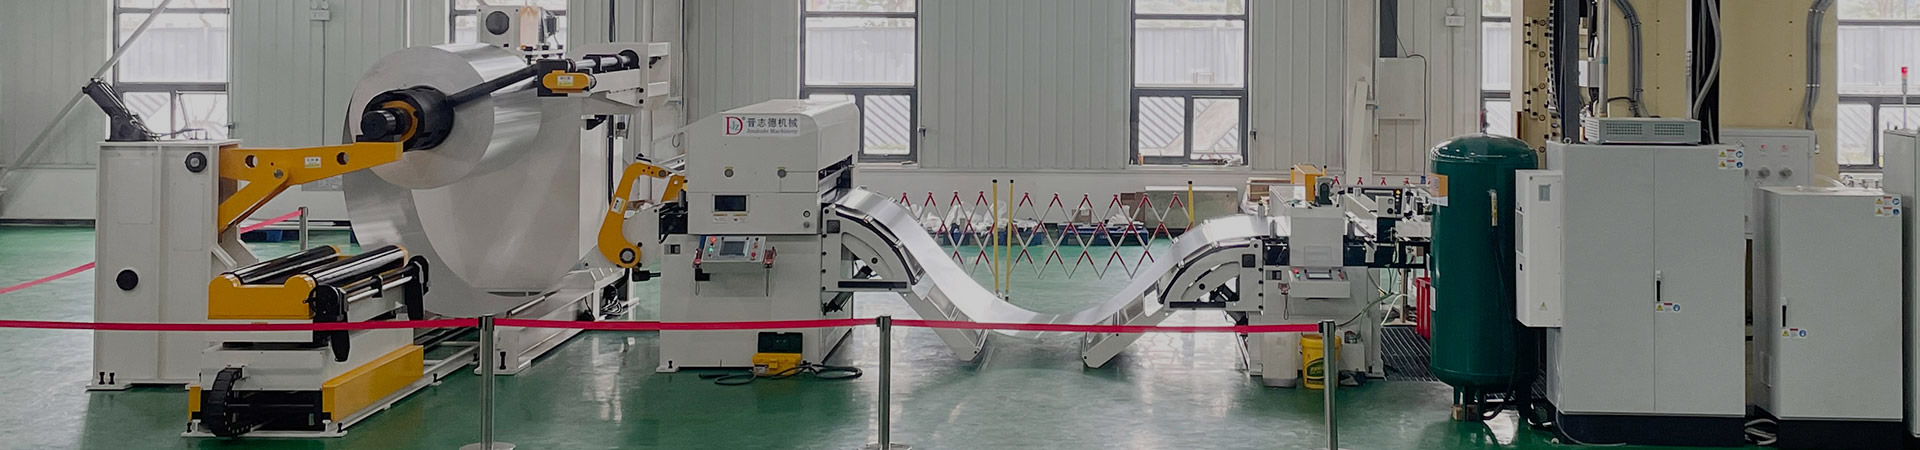
315 tonnu štancēšanas prese ar dekolatora taisnotāja padevēju kabeļu teknes apakšējās plāksnes ražošanai
Kabeļu reņu pamatnes plāksnēm nepieciešami vairāki formēšanas procesi, tostarp ribu formēšana, profilēšana un fiksēta garuma griešana. Klientiem, kuriem nepieciešams apstrādāt gara izmēra kabeļu reņu pamatnes plāksnes no ruļļu materiāla, Changzhou Jinzhide Machinery Technology Co., Ltd. piegādāja ražošanas līniju, kas sastāv no īpaši izturīgasDecoiler taisnotāja padevējs, anautomātiska perforatora prese(315 tonnas) un nepārtrauktas štancēšanas matrica.
Šajā pielietojumā cinkota tērauda ruļļa apstrādei pirms nonākšanas štancēšanas procesā tiek izmantotas rievošanas, iztaisnošanas un padeves metodes. Ražošanas līnija secīgi veic vairākas štancēšanas darbības, pārveidojot cinkotu tērauda ruļļu gatavās kabeļu reņu apakšējās plāksnēs.

1. Cinkota tērauda ruļļu apstrāde
Kabeļu reņu pamatnes plātnes ražošanai izejmateriāls tiek piegādāts ruļļa veidā. Pirms štancēšanas ruļļa materiāls ir jāatver un jāapstrādā. Šajā projektā klients izmanto Jinzhide jaudīgu dekoileru taisnotāju padevēju. Kā uzticamsAttinēja taisnotāja un padevēja mašīna Ķīnāpiegādātājs, mēs nodrošinām, ka attīšanas iekārta vienmērīgi atloca spoles materiālu. Taisnotāja iekārta darbojas kā precīzatērauda plākšņu iztaisnošanas mašīnalai noņemtu spoles izliekumu un sagatavotu tērauda sloksni štancēšanai. Pēc iztaisnošanas padeves iekārta nosūta tērauda sloksni uz 315 tonnu presi saskaņā ar iepriekš iestatītiem parametriem.

2. Darbs ar 315 tonnu automātisko perforatoru
Pēc nonākšanas štancēšanas zonā cinkotā tērauda sloksne tiek apstrādāta ar nepārtrauktas štancēšanas matricu, kas uzstādīta uzautomātiska perforatora preseAtbilstoši kabeļu renes apakšējās plāksnes konstrukcijas prasībām, presforma veic dažādus formēšanas posmus, izmantojot vairākas štancēšanas operācijas. Process ietver ribu formēšanu, formēšanu un galīgo griešanu, lai iegūtu gatavos produktus. Šī ražošanas līnija izmanto četrpakāpju padeves metodi. Operatori var iestatīt četrus padeves garumus un atbilstošos padeves laikus, izmantojot skārienekrānu. Ražošanas laikā prese un presforma darbojas kopā, lai secīgi pabeigtu katru formēšanas posmu.

3. Elastīga barošanas regulēšana
Dažādiem kabeļu reņu apakšējās plāksnes modeļiem var būt nepieciešami atšķirīgi padeves attālumi, garumi un formēšanas pozīcijas. Jinzhide sistēma darbojas kā ļoti efektīvaātrgaitas servo padevējs perforatora preseilietojumprogrammas. Operatori var iestatīt padeves garumu un laikus atbilstoši produkta specifikācijām. Mainot dažādus izmērus, operators var pielāgot parametrus, lai tie atbilstu nepārtrauktās štancēšanas matricai, ļaujot ražošanas līnijai pielāgoties, pielāgojot parametrus, nevis veicot biežas mehāniskas izmaiņas.
4. Kompakts izkārtojums gariem šķīvjiem
Garām kabeļu reņu pamatplāksnēm ir nepieciešama stabila materiāla padeve. Izmantojot ruļļu apstrādes metodi, cinkota tērauda sloksne nonāk līnijā tieši no ruļļa. Šajā pielietojumā visa ražošanas līnija ir izvietota aptuveni 4 metru attālumā. Mūsu integrētā mašīnas konstrukcijadekoleru taisnotāju padevēju rūpnīcapalīdz samazināt savienojuma attālumu starp dažādām apstrādes iekārtām un nodrošina elastīgu iekārtu izvietojumu darbnīcā.
5. Jinzhide pieteikuma secinājums
No ruļļu iekraušanas līdz gatavās produkcijas izvadeiDecoiler taisnotāja padevējs, 315 tonnu prese un štancēšanas matrica darbojas kopā, lai pabeigtu ražošanas procesu. Pamatojoties uz klienta prasībām, Jinzhide piegādāja ruļļu apstrādes sistēmu, kas integrē noņemšanas no riteņiem, iztaisnošanas un padeves funkcijas. Praktiskos pielietojumos pareiza iekārtu saskaņošana palīdz vienmērīgāk savienot ruļļu apstrādi un štancēšanas ražošanu, atbalstot ikdienas ražošanas prasības.