



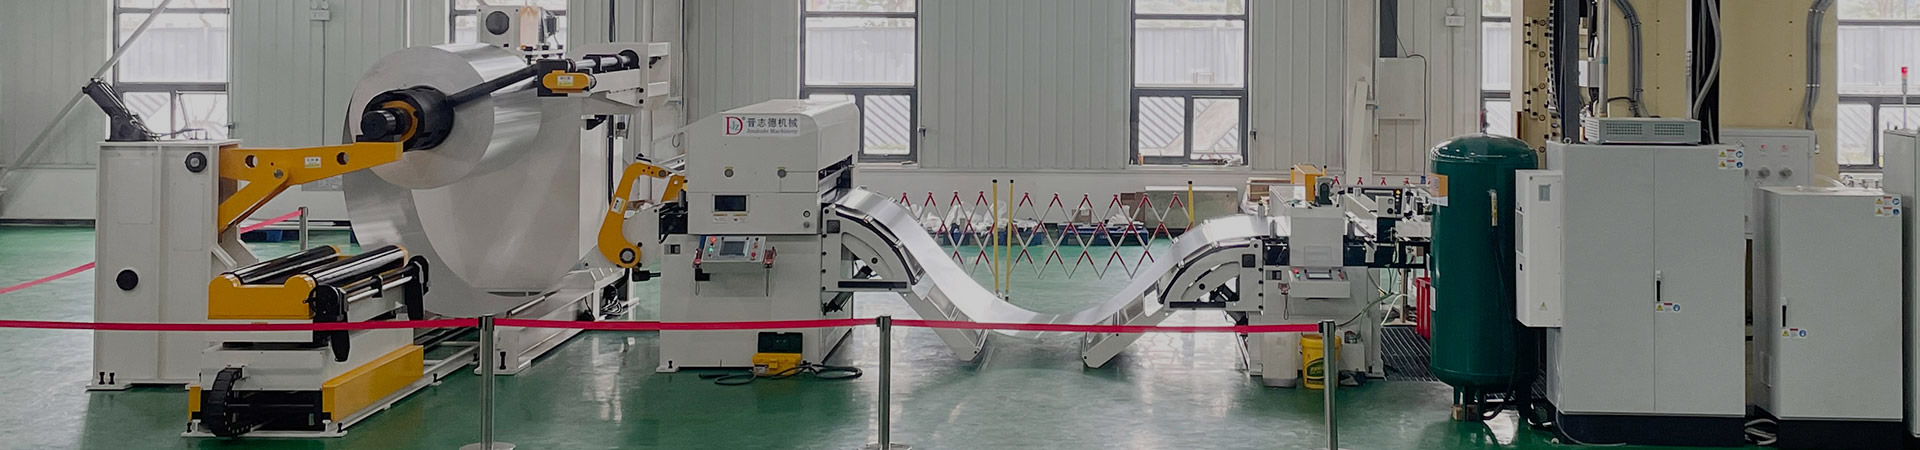
Mesin setem berkapasiti 315 tan dengan peranti penanggal, pelurus dan pengumpan untuk pengeluaran plat bawah untuk dulang kabel.
Pembuatan bahagian bawah dulang kabel memerlukan beberapa proses pembentukan, termasuk membuat rib, membentuk dan memotong mengikut panjang yang tetap. Bagi pelanggan yang perlu mengeluarkan bahagian bawah dulang kabel panjang daripada bahan yang digulung, Changzhou Jinzhide Machinery Technology Co., Ltd. telah membekalkan barisan pengeluaran yang terdiri daripada mesin berprestasi tinggi.Mekanisme pengurai, pelurus, pengumpanan, memburumesin setem automatik(315 tan) dan mesin setem berterusan.
Dalam kes ini, gegelung keluli tergalvani menjalani proses pembongkaran, pelurusan dan penyuapan sebelum memasuki proses pengecapan. Barisan pengeluaran secara berurutan melakukan beberapa operasi pengecapan, mengubah gegelung keluli tergalvani menjadi plat bawah dulang kabel siap.

1. Pemprosesan gulungan keluli tergalvani
Bagi pengeluaran plat bawah dulang kabel, bahan mentah dibekalkan dalam bentuk gulungan. Sebelum pengecapan, bahan yang digulung mesti ditanggalkan dan diproses. Untuk projek ini, pelanggan menggunakan pembuka, pelurus dan pengumpan Jinzhide yang berkuasa. Ini adalah penyelesaian yang boleh dipercayai.peranti pelonggar, pelurus dan penyusuan (buatan China)Sebagai pembekal, kami menjamin bahawa alat pembuka membuka bahan yang digulung dengan lancar. Peranti pelurus berfungsi sebagai mekanisme ketepatan.mesin pelurus kepingan keluliUntuk menghapuskan herotan gegelung dan menyediakan jalur keluli untuk pengecapan. Selepas diluruskan, pengumpan memasukkan jalur keluli ke dalam mesin tekan 315 tan mengikut parameter yang ditentukan.

2. Bekerja dengan mesin setem automatik dengan kapasiti angkat 315 tan.
Selepas memasuki zon setem, jalur keluli tergalvani diproses oleh mesin setem berterusan yang dipasang pada...mesin setem automatikUntuk memenuhi keperluan reka bentuk plat bawah dulang kabel, mesin cetak dan acuan melakukan pelbagai langkah pembentukan melalui pelbagai operasi pengecapan. Proses ini merangkumi pembentukan rusuk, pembentukan dan pemotongan akhir untuk menghasilkan produk siap. Barisan pengeluaran ini menggunakan kaedah penyuapan empat peringkat. Pengendali boleh menetapkan empat panjang penyuapan dan masa penyuapan yang sepadan melalui skrin sentuh. Semasa pengeluaran, mesin cetak dan acuan berfungsi bersama, melengkapkan setiap langkah pembentukan secara berurutan.

3. Pelarasan suapan fleksibel
Model plat bawah dulang kabel yang berbeza mungkin memerlukan jarak suapan, panjang dan kedudukan pembentukan yang berbeza. Sistem Jinzhide sangat cekap.motor suapan servo berkelajuan tinggi untuk mesin setemAplikasi: Operator boleh menetapkan panjang dan masa suapan mengikut spesifikasi produk. Apabila dimensi berubah, operator boleh melaraskan parameter agar sepadan dengan matriks setem berterusan, membolehkan penyesuaian barisan pengeluaran melalui pelarasan parameter dan bukannya perubahan mekanikal yang kerap.
4. Susun atur padat untuk plat panjang.
Pembuatan plat bawah untuk dulang kabel panjang memerlukan suapan bahan yang stabil. Menggunakan kaedah pemprosesan gegelung, jalur keluli tergalvani disuap terus dari gegelung. Ini membolehkan keseluruhan barisan pengeluaran dimuatkan dalam ruang kira-kira 4 meter. Reka bentuk mesin bersepadu kamikilang untuk pengeluaran uncoiler, straightener dan feedermembantu mengurangkan jarak antara unit proses yang berbeza dan menyediakan penempatan peralatan yang fleksibel di bengkel.
5. Kesimpulan mengenai aplikasi Jinzhide
Daripada memuatkan gulungan hinggalah melepaskan produk siap,Mekanisme pengurai, pelurus, pengumpananMesin tekan dan acuan setem seberat 315 tan berfungsi bersama untuk melengkapkan proses pengeluaran. Selaras dengan keperluan pelanggan, Jinzhide membekalkan sistem pengendalian gegelung yang mengintegrasikan fungsi pembongkaran, pelurusan dan penyuapan. Dalam praktiknya, pemilihan peralatan yang betul membantu mengintegrasikan operasi pengendalian dan setem gegelung dengan lancar, menyokong keperluan pengeluaran harian.