




Instrukcja instalacji i konfiguracji podajnika serwo
 17 lipca 2026 r.|
 Wyświetlenia: 193
Instrukcja instalacji i konfiguracji napędu serwo do pras
Instalacja i konfiguracja serwonapędu w prasie to kluczowy krok dla zapewnienia płynnej pracy. Changzhou Jinzhide przygotował praktyczny poradnik, który pomoże firmom sprawnie i bezpiecznie zainstalować i skonfigurować serwonapędy.
Jak zainstalować podajnik z serwomechanizmem: przewodnik krok po kroku
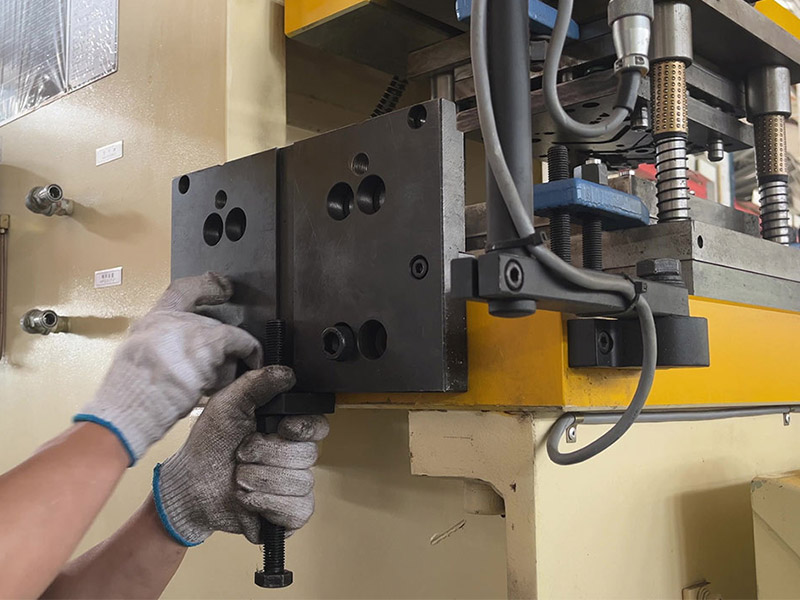
Przed rozpoczęciem pracy należy umieścić płytę montażową pod stołem roboczym prasy i wyraźnie oznaczyć miejsca wiercenia. Następnie należy wywiercić otwory w zaznaczonych miejscach wiertarką i nagwintować otwory pod śruby. Na koniec przykręcić płytę montażową do prasy śrubami imbusowymi M16, aby zapewnić stabilne mocowanie.
Po zamontowaniu podstawy należy zamontować pręty śrubowe z regulacją wysokości, aby przygotować się do zabezpieczenia i regulacji głowicy podającej. Za pomocą podnośnika lub wózka widłowego należy unieść głowicę podającą z serwomechanizmem na płytę montażową, a następnie zabezpieczyć ją śrubami imbusowymi M12 i podkładkami płaskimi. Ten krok gwarantuje bezpieczne zamocowanie głowicy podającej do prasy i stabilną pracę.
Elementy elektryczne również wymagają starannej konfiguracji. Umieść jednostkę sterującą podajnika obok głowicy zasilającej i podłącz złącze serwosilnika, kabel impulsowy i przewody elektrozaworu zgodnie z instrukcją. Upewnij się, że okablowanie jest uporządkowane, otwierając kanały kablowe i mocując przewody w wyznaczonych rowkach, aby wszystko było uporządkowane i bezpieczne.
Kabel impulsowy przesyła sygnał suwu prasy, więc to właśnie to połączenie zapewnia synchronizację prasy. Jeśli sygnał dotrze do podajnika z opóźnieniem, każdy suw będzie rozpoczynał się od niewłaściwej pozycji, a żadna regulacja mechaniczna nie przywróci dokładności.

Na koniec należy podłączyć przewody powietrzne, kończąc tym samym podstawową konfigurację i kalibrację serwomechanizmu posuwu. Każdy etap tego procesu jest zgodny z przepisami bezpieczeństwa i wymaga precyzyjnego ustawienia, co zapewnia płynną pracę i upraszcza późniejszą konserwację.

Ustawianie parametrów serwa posuwu i kalibracja długości posuwu
Po zainstalowaniu i podłączeniu sprzętu, kolejnym krokiem jest konfiguracja parametrów serwonapędu posuwu. Pierwszym parametrem do ustawienia jest kalibracja długości posuwu, ponieważ wszystkie pozostałe wartości są z nią porównywane. Wprowadź docelową długość posuwu na panelu HMI, uruchom mechanizm posuwu bez materiału, a następnie zmierz rzeczywisty przesuw względem wartości docelowej i dostosuj współczynnik kalibracji, aż wyniki będą zgodne.
Poniższa tabela zawiera krótki opis parametrów, które mają największy wpływ na wynik.
Parametr | Co kontroluje? | Testowanie przedprodukcyjne |
|---|---|---|
Długość podawania | Odległość, jaką pasek pokonuje w jednym ruchu | Zmierzone przemieszczenie jest zgodne z wprowadzoną wartością. |
nacisk rolki | Uchwyt między rolkami podającymi a taśmą. | Brak śladów poślizgu lub rolowania na powierzchni. |
Daty wydania | Gdy górne rolki otwierają się do sworzni prowadzących | Wypuszczanie rozpoczyna się zanim piloci wejdą na pas startowy. |
Profil prędkości | Przyspieszenie i hamowanie w każdym ruchu | Pobieranie kanału zostanie ukończone w dostępnym oknie czasowym. |
Dokładność podawania jest określana przez sumę tych ustawień, a nie przez żadne z nich. Nieprawidłowa długość podawania w połączeniu z nadmiernym naciskiem rolek nadal pozostawi ślady na taśmie, a nieprawidłowy profil prędkości z opóźnionym czasem uwalniania nadal będzie przyciągał materiał w kierunku prowadnic. Ustaw je w podanej kolejności, a następnie przetestuj podczas pierwszego cyklu produkcyjnego.
Niniejsza procedura ma zastosowanie do wszystkichPodajnik serwo CNCZ cyfrowym sterownikiem. Modele różnią się układem panelu i liczbą zapisanych programów, ale podstawowa sekwencja ustawiania, sprawdzania i regulacji parametrów jest taka sama, co również ujednolica konfigurację mechanizmu podającego prasy tłoczącej w różnych maszynach.
Rozwiązywanie problemów z pierwszym uruchomieniem
Większość problemów z nowo zainstalowanym podajnikiem wynika z jednej z trzech przyczyn. Niepełne podawanie zazwyczaj wskazuje na docisk wałków lub ustawiony współczynnik kalibracji bez materiału w maszynie. Przypadkowe wahania długości wskazują na sygnał impulsowy, a nie na problem mechaniczny, dlatego należy dokładnie sprawdzić ułożenie kabli i sygnał prasy. Ślady wałków na taśmie wskazują na nadmierny docisk, a nie na niewystarczającą przyczepność.
Jeśli po tych kontrolach dokładność podawania nadal spada, przed wprowadzeniem dalszych regulacji należy zarejestrować błąd pomiaru dla całej zmiany. Stałe odchylenie, oparte na wzorcu, wskazuje na problem z ustawieniem, natomiast odchylenie zmieniające się wraz z prędkością lub temperaturą jest zazwyczaj wynikiem zużycia mechanicznego. Procedury konserwacji zużytych rolek i napędów opisano w odpowiedniej sekcji.konserwacja serwisowa podajników szpulowych.
Dzięki stosowaniu standardowej procedury instalacyjnej firmy mogą sprawniej wdrażać serwonapędy, poprawiając stabilność i wydajność pras. Zrozumienie tych kroków może pomóc operatorom ograniczyć liczbę błędów i zapewnić bezpieczniejsze warunki pracy.
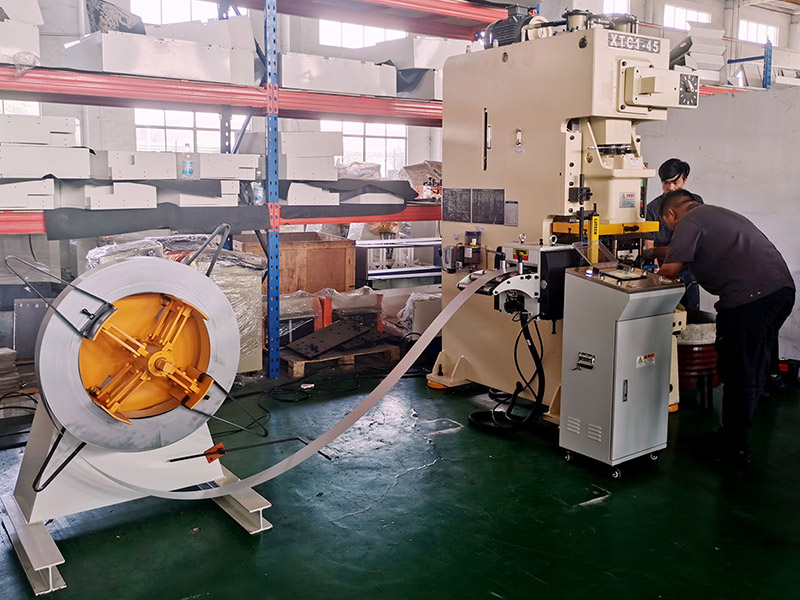
Niniejsza instrukcja instalacji jest odpowiednia dla różnych typów pras. Przejrzyste i proste kroki pozwalają nawet początkującym użytkownikom postępować zgodnie z instrukcjami i pomyślnie ukończyć konfigurację. Aby porównać modele podajników przed instalacją, zacznij od...Zakres podawania serwomechanizmulub przeglądajPrzewodnik wyboru napędu serwomechanizmujeśli maszyna nie została jeszcze zamówiona.