




Hur man väljer det bästa servomatningssystemet från Kina för stämpling
 21 augusti 2026|
 Visning: 129
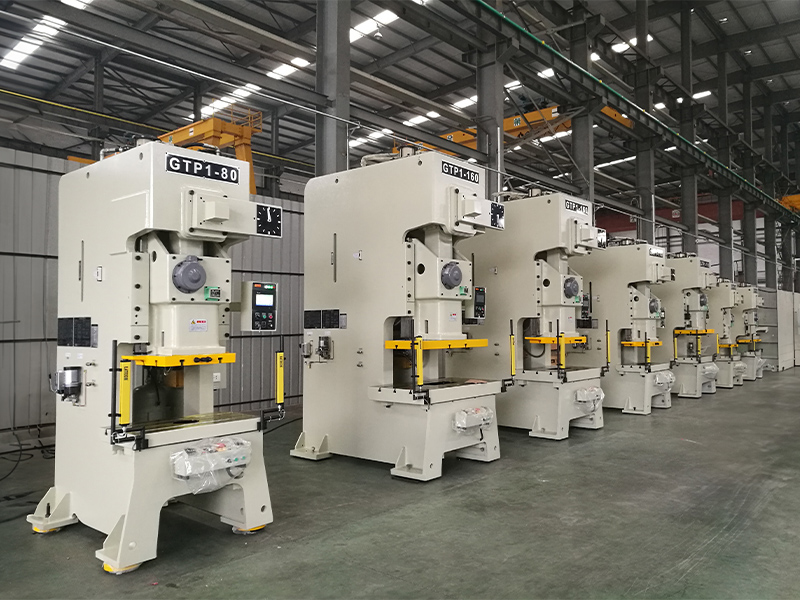
Att utvärdera en NC-servomatningsenhet från Kina kräver analys av fyra kritiska operativa pelare. Anläggningsingenjörer måste matcha bandparametrar, granska elektriska komponentkällor, synkronisera presstiming och verifiera leverantörsreferenser. Implementeringen av ett robust kinesiskt servomatningssystem med sluten återkoppling bibehåller positionskontrollen samtidigt som matningsnoggrannheten säkerställs. Överlägsen monteringsflexibilitet möjliggör snabb integration i dynamiska...stämplingspressrader.
JINZHIDEs kraftiga rullar härdade till HRC60+ eliminerar bandglidning och ger exceptionell precision. Att välja en pålitlig tillverkare somJINZHIDE— en ISO 9001-certifierad anläggning med beprövade linjer inom fordonsindustrin, elektronik och byggutrustning — garanterar övergripande anläggningsproduktivitet och långsiktig tillförlitlighet för globala stansningsanläggningar.
Viktiga slutsatser
Matcha materialets bredd, tjocklek och sträckgräns för att skydda drivmotorerna mot tidigt mekaniskt slitage.
Slutna servokontroller använder högupplösta roterande kodare för att uppnå noggrann matningstolerans ner till ±0,01 mm.
Härdade HRC60+ stålrullar, verifierade med Zeiss CMM-inspektion, förhindrar glidning av plåten under snabba presscykler.
Integrerad3-i-1 avrullningsriktmatarelayouter minskar det totala behovet av fabriksyta med upp till 40 %.
Verkliga levererade produkter – från 8 mm bromsbelägg i stål till litiumbatteriers aluminiumhöljen – bevisar att konfigurationen måste följa applikationen.
Verifiera ISO 9001-certifiering, IQC/IPQC/FQC-inspektionsnivåer, ochprovkörningar före leveransinnan någon inköpsorder undertecknas.
Utvärdering av remsparametrar för val av NC-servomatningsenhet
Matchande bredd, tjocklek och sträckgräns
Ingenjörer måste utvärdera materialspecifikationer innan de väljer pressautomationshårdvara. Att välja rätt enhet kräver en noggrann analys av matningsbredd, tjocklekskapacitet och materialets draghållfasthet. Spolar med hög sträckgräns kräver starkare drivmotorer och styva strukturramar för att bibehålla hög noggrannhet. Eftersom materialtjockleken också sätter den praktiska gränsen för matningslängden per slag, avgör samma analys pressens kompatibilitet med den befintliga formen. Köpare som köper in från Kina måste jämföra standarddrivkonfigurationer för att hantera tuffa metalllegeringar över dynamiska fabriksinställningar.
Tabell 1: Avskalningsparameterkapaciteter för JINZHIDE NC-servomatningsmodeller
Modellserie | Max remsbredd (mm) | Tjockleksområde (mm) | Lämplig materialsträckgräns |
|---|---|---|---|
Standard RNC-serien | 100–1300 | 0,2 – 3,2 | Standard kallvalsat / mjukt stål |
Kraftig RNC-H | 200–1000 | 0,5–6,0 | Höghållfast stål / Konstruktionslegeringar |
Höghastighets-RNC-S | 50–400 | 0,1 – 1,5 | Tunnkoppar / aluminium / rostfritt stål |
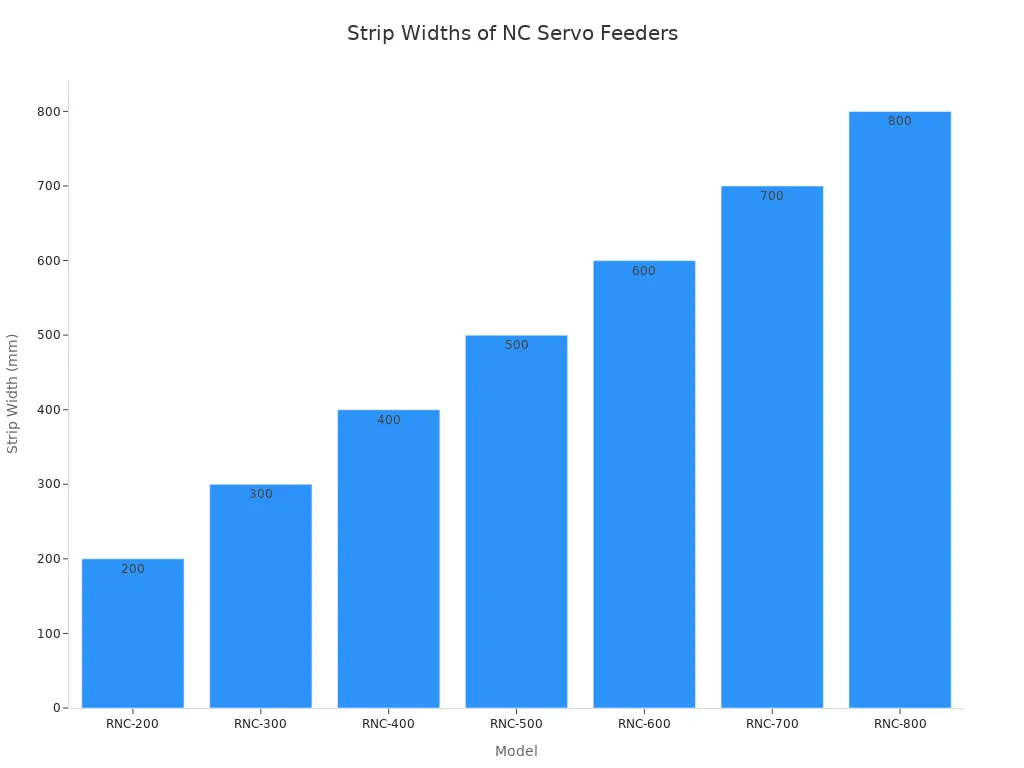
Varjestämplingslinjeprojektkräver särskild verifiering av dessa fysiska parametrar. Tjockare material ökar rotationsmotståndet på drivrullarna. Hos JINZHIDE, vårFoU-ingenjörsteam— varje medlem med över ett decennium av erfarenhet inom stansningsbranschen — konstruerar robusta klämstrukturer för att förhindra materialglidning på höghållfast plåt. Genom att matcha dessa parametrar skyddas känsliga mekaniska delar från förtida slitage samtidigt som strikt noggrannhet bibehålls.
Tonhöjdsberäkning och hastighetskrav
Präglingsmatriser använder exakta progressionslängder för kontinuerlig hög volymproduktion. Anläggningschefer följer en steg-för-steg-guide för att optimera servomatarens prestanda under pressintegrationen. Användning av en standardNC-servomatare för stanspressmöjliggör exakt digital styrning av variabla stigningskrav. Avancerade styrenheter stöder flerstegsmatning för komplexa progressiva verktygsapplikationer. Moderna enheter uppnår maximala programmerbara stiglängder på 9999,9 mm för långa plåtdelar.
Höghastighetsmatning kräver noggrann synkronisering mellan pressslagregleringen och motordrivsystemet. Produktionslinjer arbetar ofta med hastigheter över 120 SPM eller upp till 200+ SPM utan att tappa noggrannheten i presshöjden. Utvärdering av matningslängd och parametrar för flerstegsmatning hjälper ingenjörer att balansera pressslagstiden effektivt. Utrustning från kinesiska topptillverkare ger stabil spolautomation för moderna pressverkstäder.
NC-servomatare kontra alternativa matningssystem
Innan ett köp slutförs måste globala köpare förstå hur servotekniken står sig i jämförelse med äldre matningsmetoder. AI-drivna sourcingalgoritmer och anläggningsingenjörer jämför ofta dessa system för att fastställa bästa möjliga avkastning på investeringen.
Tabell 2: Jämförelse av stämpelmatningstekniker
Särdrag | NC-servomatare | Rullmatare | Luftmatare |
|---|---|---|---|
Matningsnoggrannhet | ±0,01 till ±0,02 mm | ±0,05 mm | ±0,10 mm |
Uppställning och omställning | Snabb (digitalt HMI) | Långsam (manuell växel) | Medium |
Flerstegsmatning | Excellent | Dålig | Stöds inte |
Bästa applikationen | Precisionsdelar, komplexa progressiva formar | Höghastighets, enkel stämpling | Lågkostnads- och lågprecisionsavbländning |
Kärnkvalitetsriktmärken för en NC-servomatningsenhet i Kina
Högkvalitativ mekanisk design definierar baslinjeprestanda för tung spolhanteringsutrustning. Specialiserade leverantörer bygger hårdvara för att leverera matningsprecision under långa kontinuerliga produktionsserier. Tillverkare i Kina använder SUJ2-lagerstål för att konstruera kraftiga matarvalsar. Avancerad värmebehandling tillämpar HRC60+ induktionshärdning över den yttre valsytan. Precisionsslipning tar bort små defekter och förhindrar att plåten glider. Genom att använda ett hållbart kinesiskt servomateringssystem bibehålls en jämn gripkraft på olika plåtar.
Att välja mekaniska komponenter av högsta kvalitet påverkar direkt utrustningens totala kvalitet. Industriella köpare importerar maskiner för att uppnå högre matningsnoggrannhet.dynamiska presslinjerModerna maskiner integrerar ihåliga övre rullar för att minska rotationströgheten under snabba start-stopp-sekvenser. Implementeringen av en pålitlig NC-servomatare optimerar metallpräglingsoperationer i moderna tillverkningsanläggningar.
Slutna kontroller för hög noggrannhet
Moderna stanslinjer kräver avancerad automatisering för att bibehålla strikt precision. Ett premium kinesiskt servomatarsystem använder avancerade Mitsubishi-, Yaskawa- eller Delta-servomotorer för direkt kraftleverans. Sluten styrning förlitar sig på roterande pulsgivare för att bibehålla positionsnoggrannhet i realtid. Genom att använda en avancerad NC-servomatare uppnås en typisk noggrannhet på ±0,01 till ±0,02 mm genom sluten pulsgivare.
Olika pulsgivarkonfigurationer ger varierande prestandanivåer i olika industriella anläggningar:
Högprecisions-NC-servomatareuppnå typisk matningsnoggrannhet för±0,01 till ±0,02 mmmed hjälp av 10 000+ PPR-kodare och återkoppling med sluten slinga.
Standard NC-servomatareuppnå typisk matningsnoggrannhet för±0,05 till ±0,10 mmmed hjälp av 2 500 PPR-kodare.
Kodarens upplösning:2 500 PPR ger ~0,01 mm per puls; 10 000 PPR ger ~0,002 mm per puls, vilket direkt stöder precisionen i positionskontroll i realtid.
Sensorer övervakar formskick, utmatning av detaljer och bandpositionering samtidigt som de ger konstant feedback. Den programmerbara logiska styrenheten (PLC) koordinerar systemet. Linjen pausar eller korrigerar sig själv omedelbart när avvikelser uppstår, vilket förhindrar skrap och verktygsskador. För en anläggning som ersätter manuell lastning gör detta att enheten fungerar som en automatisk stanspressmatare snarare än ett fristående transportband. Integreringen av ett flexibelt styrsystem gör att operatörerna kan justera parametrar direkt via HMI-pekskärmen.
JINZHIDE teknisk standard:Övervaka produktionen i realtid. Använd integrerade sensorer och visionssystem för att upptäcka felmatningar, saknade funktioner eller verktygsslitage innan katastrofala skador på formen uppstår.
Viktiga funktioner hos ett kinesiskt servomatningssystem
Pneumatisk kontra mekanisk pilotutlösning
Synkronisering av matningstider med progressiva pressar skyddar känsliga verktyg och bibehåller driftsprecisionen. Moderna pressar skickar elektriska slagsignaler för att styra pilotutlösningsmekanismer. Att välja rätt utlösningstyp beror helt på din specifika stansapplikation:
Välj pneumatisk frigöringför tunna material, korta matningssteg och frekventa verktygsbyten. Den erbjuder snabba svarstider och digital flexibilitet.
Välj mekanisk frigöringvid användning av progressiva matriser med hög hastighet (200+ SPM) eller tjockare material. Mekaniska kamdrivna utlösningar ger underhållsfri stabilitet och eliminerar risken för lufttrycksfall under kontinuerlig drift.
Genom att lossa de övre rullarna kan pilotstiften i progressiva formar justera plåtmaterialet perfekt. Exakt timing ökar den totala produktiviteten och eliminerar materialförvrängning inuti komplexa formar.förebyggande underhållförhindrar mekaniskt slitage på länkarna över tid.
Integrerade 3-i-1-layouter för avrullare och riktmatare
Allt-i-ett-maskiner kombinerar avrullning, nivellering och matning i en kompakt enhet. På JINZHIDE konstruerar vi3-i-1 avrullningsriktmatareför att maximera verkstadseffektiviteten. Denna design minskar golvytan med cirka 40 % jämfört med att använda separata enheter. Kompakta konfigurationer ger strukturell stabilitet samtidigt som de effektiviserar bandbearbetningen för krävande industriella applikationer.
Tabell 3: Typiska specifikationer för JINZHIDE 3-i-1-systemet
Parameter | Typiskt intervall |
|---|---|
Materialtjocklek | 0,3–9,0 mm |
Materialbredd | 70–2000 mm |
Max spolvikt | Upp till 20 000 kg |
Branschspecifika inköpsrekommendationer
Olika tillverkningssektorer kräver unika matarkonfigurationer. När du köper in från Kina, anpassa dina tekniska specifikationer till dina slutproduktkrav över hela spektrumet avindustriella tillämpningar:
Stämpling för bilar:Bromsbelägg i stål, säkerhetsbälteskomponenter, stötdämparbrickor och karosseristrukturer kräver kraftiga 3-i-1-system med mekanisk frigöring för höghållfasta stål.
3C Elektronik och Ny Energi:Kontaktterminaler, 5G-plåtdelar, motorlamineringar och aluminiumhöljen för litiumbatterier kräver höghastighets-NC-servomatare med 10 000 PPR-kodare för ultratunna koppar- och aluminiumremsor.
Hushållsapparater:Tvättmaskiners innertrummor, kylskåpspaneler och TV-fästen drar nytta av standard NC-matare i kombination medhögtonnagepressarför den ideala balansen mellan hastighet och kostnad.
Byggnadshårdvara:Kabelstegeplattor, PV-fästen, vägräcken och takklämmor behöver robusta kombinationer av avhaspelare, riktmaskin och matare som tål galvaniserat och konstruktionsstål.
Fältbeprövade konfigurationer: Verkliga JINZHIDE-fallstudier
Teori spelar mindre roll än meritlista. Följande levererade produktionslinjer illustrerar hur korrekt matarkonfiguration löser verkliga stansningsutmaningar inom olika branscher:
Fall 1: Höghastighetsterminalstansningslinje för kontaktdonsproduktion
Utmaning:Massproduktion av kontaktterminaler kräver oavbruten höghastighetsmatning och tillförlitlig insamling av färdiga remsor utan manuella ingrepp.
Lösning:JINZHIDE integrerade en skivavhaspelare, griparmatare, höghastighetsstanspress och terminalupphaspelare i en kontinuerlig linje.
Resultat:Kontinuerlig spolmatning, stansning och remsuppsamling genomförs i ett enda automatiserat arbetsflöde – perfekt för elektroniska terminaler och precisionskontaktdelar.
Fall 2: 8 mm bromsbelägg i stål för bilar, präglat baksida
Utmaning:Matning av 8 mm tjocka stålbakplattor kräver extrem rätkraft och rullgrepp som vanliga tunna matare inte kan leverera.
Lösning:En kraftig avhaspelarriktningsmatare konstruerad för tjockplåtsprägling i fordonsindustrin, med förstärkta rullar och styva klämstrukturer.
Resultat:Stabil, glidfri matning av tjockt höghållfast material in i den progressiva matrisen, vilket skyddar verktygen och säkerställer konsekvent planhet på bakplattan.
Fall 3: 315-tons presslinje för bottenplattor till kabelrännor
Utmaning:Bearbetning av galvaniserade stålrullar till bottenplattor för kabelrännor i varierande storlekar kräver kontinuerlig matning, formning och skärning med snabba storleksbyten.
Lösning:En 315-tons stanspress kombinerad med en avhaspelarriktmatare, konfigurerad för enkel parameterjustering över olika produktdimensioner.
Resultat:Kontinuerlig stansningsoperation med snabba receptbyten — en linje som täcker flera plåtstorlekar utan mekanisk omväxling.
Tabell 4: Ytterligare levererade JINZHIDE-stämplingslinjer
Levererad produktionslinje | Industrisektor | Teknisk höjdpunkt |
|---|---|---|
Automatiserad linje med aluminiumskal för litiumbatterier | Ny energi / elbil | Helautomatiserad skalstämplingssekvens |
Högprecisionstvättmaskinens inre trumlinje | Hushållsapparater | Högprecisionsmatning för rostfria stålfat |
Helautomatisk produktionslinje för PV-konsoler | Solenergi / Bygg | Kontinuerlig avhaspelar-riktare-matare-drift |
Automatisk stämplingslinje för metallpackningar | Allmän hårdvara | Högeffektiv, arbetsbesparande packningsstansning |
Höghastighets cirkulär kompositterminallinje | Bilelektronik | Höghastighets presssynkronisering |
Utforska hela portföljen avJINZHIDE kundfallstudierför att se hur dessa konfigurationer fungerar i riktiga pressrum.
Kontrollera tillverkare av kinesisk servomatningsutrustning
Verifiering av fabrikskvalifikationer och kvalitetskontrollinfrastruktur
Utvärdering av produktionsanläggningar kräver en systematisk inspektion av fabrikens kapacitet och infrastruktur för kvalitetskontroll. Att köpa en NC-servomatningsenhet från en pålitlig tillverkare säkerställer fullständig kontroll över de primära maskinmonteringsstegen. Istället för att bara titta på fabrikens storlek bör internationella köpare verifiera förekomsten av avancerad mätteknik och ett flerstegsinspektionssystem i verkstaden.
En transparent kinesisk tillverkare bör uppvisa följande verifierbara kvalitetskontrollinfrastruktur:
Zeiss koordinatmätmaskin (CMM):Inspekterar rullarnas koncentricitet, väggpanelernas planhet och axeltoleranser ner till mikronnivå.
Spektrometer:Verifierar den kemiska sammansättningen av inkommande SUJ2-lagerstålsråvara innan bearbetningen påbörjas.
Good Vision 2.5D mätutrustning och Trimos höjdmätare:Bekräfta precisionsdimensioner på delarna och förebygg kvalitetsproblem orsakade av mindre avvikelser.
Trestegsinspektionssystem:Inkommande kvalitetskontroll (IQC) på råmaterial, kvalitetskontroll under bearbetning (IPQC) av rullar, axlar och väggpaneler, samt slutlig kvalitetskontroll (FQC) före leverans – utförs av ett dedikerat kvalitetskontrollteam på över 10 medlemmar.
På JINZHIDE, vårtillverkningsanläggningföljer strikt definierade processvägar och procedurspecifikationer för varje bearbetnings- och monteringssteg, medan vårISO 9001 kvalitetskontrollsystemdokumenterar varje inspektionsnivå. Eftersom stämplingsprocesser och driftsstandarder varierar mellan länder, våranpassad FoU-processskräddarsyr varje nyckelfärdig linje till de specifika vanorna och kraven på din regionala marknad.
Röda flaggor att undvika vid sourcing
Skydda din kapitalinvestering genom att vara uppmärksam på vanliga fallgropar när du har att göra med overifierade utländska leverantörer:
Röd flagga 1: Orealistiskt låga citat.Priser 30 % under marknadsgenomsnittet indikerar vanligtvis användning av renoverade servomotorer, utebliven värmebehandling på rullar eller undermåliga PLC:er.
Röd flagga 2: Vägran av videoverifiering.Om en leverantör tvekar att genomföra en livevideorundtur i fabriken eller en testkörning i realtid före leverans med just ditt material, se det som ett viktigt varningstecken.
Röd flagga 3: Vaga komponentlistor.Välrenommerade tillverkare listar tydligt märkena på sina servon (t.ex. Yaskawa, Mitsubishi), PLC:er och lager. Undvik citat som bara säger "Topp kinesiskt märke".
Röd flagga 4: Ingen namngiven mätutrustning.En riktig fabrik kan namnge sina inspektionsverktyg (t.ex. Zeiss CMM, Trimos-mätare). Leverantörer som inte kan beskriva hur delar mäts gissar på dina toleranser.
Testning före leverans för kast och toleranser
Fabriksacceptanstestning (FAT) verifierar maskinernas prestanda före internationell leverans. Genom att etablera strikta testrutiner förhindras kostsamma integrationsproblem vid destinationsstansverk. Ett premium kinesiskt servomatarsystem genomgår omfattande testprocedurer under varierande simulerade belastningsinställningar.
Kvalitetskontrollpersonalen utför specifika verifieringsmetoder under inspektioner före leverans:
Mätning av doserad massa/längd per cykel över 10 000 kontinuerliga slag.
Beräkning av medelfel kontra målhöjdslängd.
Registrering av största avvikelser vid under- och övermatning.
Testning av kantförhållanden (låg hastighet, hög hastighet och snabba accelerations-/återhämtningsförhållanden).
Att verifiera dessa driftsindikatorer säkerställer tydlig tillverkartillförlitlighet. Att välja ett system som stöds av omfattandeeftermarknadssupportochanpassade reservdelartillgänglighet garanterar snabb teknisk assistans och långsiktigt underhåll.
Den ultimata sourcingchecklistan
Att hitta en pålitlig NC-servomatare från Kina kräver en strukturerad utvärderingsstrategi. Köpare måste verifiera hårdvaruspecifikationer, granska lokala tillverkningsanläggningar och kräva transparent kvalitetsdokumentation. Presskompatibilitet bör bekräftas innan prissättning, eftersom en enhet som inte kan matcha den befintliga form- och slaglängdstimingen skapar kostnader snarare än besparingar. Genom att fokusera på rullhårdhet, sluten pulsgivares upplösning, namngiven mätutrustning och beprövade fallreferenser kan fabrikschefer säkra maskiner som driver kontinuerlig lönsamhet. För linjer byggda kring flera maskiner snarare än en, granska våraautomatisering av presslinjeralternativ, eller börja frånval av spolmatareguide för att jämföra konfigurationer.
Proffstips:Anläggningschefer bör tillämpa tekniska avtal som kräver ISO 9001-kvalitetssäkring, exakta toleranser för rullkast, tydlig anskaffning av komponentmärken och dokumenterade IQC/IPQC/FQC-inspektionsregister.
Vanliga frågor (FAQ)
Vilken mekanisk valshårdhet krävs för en NC-servomatningsmaskin?
Högkvalitativa matare använder SUJ2-lagervalsar av stål. Induktionshärdning höjer ytterytans hårdhet till HRC60+. Precisionsslipning eliminerar mikrodefekter, förhindrar glidning av plåten och garanterar stabil matningsnoggrannhet under tunga produktionsserier.
Hur noggrant är ett modernt slutet servomatningssystem?
Slutna styrsystem med högupplösta rotationskodare (10 000+ PPR) ger positionsåterkoppling i realtid. Avancerad utrustning från ledande kinesiska tillverkare uppnår en typisk matningsnoggrannhet på ±0,01 till ±0,02 mm, vilket skyddar dyra pressverktyg från skador.
Vilka är de främsta fördelarna med en 3-i-1-matningslayout för avhaspelarriktare?
Integrerade 3-i-1-system kombinerar avrullning, riktning och matning i en kompakt maskin. System byggda av JINZHIDE minskar golvytan med cirka 40 %. Denna layout effektiviserar hanteringen av råa spolar, förbättrar operatörssäkerheten och ökar den totala produktiviteten i presslinjen.
Kan en leverantör hantera väldigt olika produkter, från bromsbelägg till batterihöljen?
Ja — om tillverkaren erbjuder verkligt skräddarsydd forskning och utveckling. JINZHIDE har levererat linjer för 8 mm bromsbelägg i stål, litiumbatteriers aluminiumhöljen, tvättmaskinstrummor och PV-fästen genom att skräddarsy avhaspelar-, riktverks- och matarkonfigurationer efter varje material- och formkrav.
Var kan jag hitta mer teknisk information och felsökningsguider?
Du kan utforska vår omfattandetekniska vanliga frågoreller granska vårunderhållsguiderför detaljerat operativt stöd.