




Servo Besleyici Kurulum ve Ayar Kılavuzu
 17 Temmuz 2026|
 Görüntülenme:201
Pres Makineleri için Servo Besleyici Kurulum ve Ayar Kılavuzu
Bir baskı makinesine servo besleyici takmak ve ayarlamak, sorunsuz çalışma sağlamak için önemli bir adımdır. Changzhou Jinzhide, şirketlerin servo besleyicilerin kurulumunu ve ayarını verimli ve güvenli bir şekilde tamamlamalarına yardımcı olmak için pratik bir kılavuz hazırladı.
Servo Besleyici Nasıl Kurulur: Adım Adım İşlem
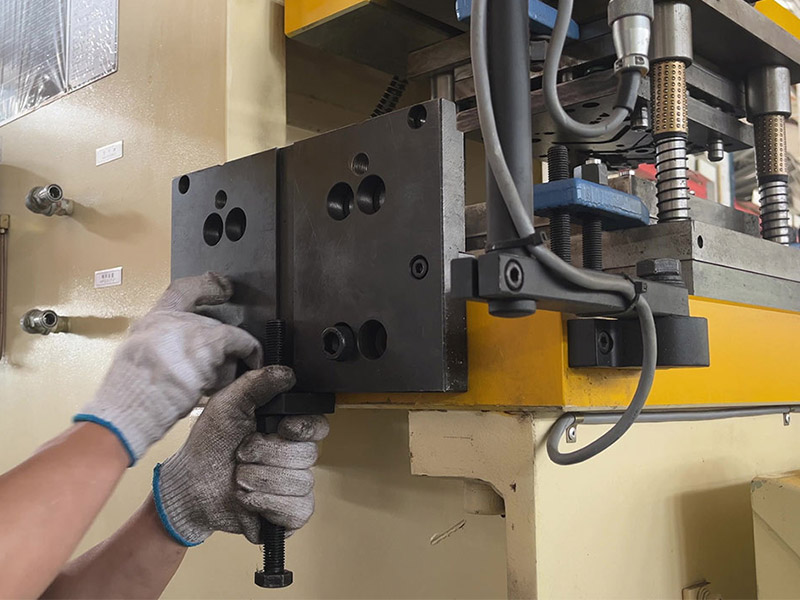
Başlamadan önce, montaj plakasını pres çalışma tablasının altına yerleştirin ve delme noktalarını net bir şekilde işaretleyin. Ardından, işaretli noktalara matkapla delikler açın ve vidalara uygun diş açın. Hazır olduğunda, montaj plakasının presin üzerine M16 altıgen vidalarla sabitleyerek sağlam bir şekilde yerinde kalmasını sağlayın.
Taban montajından sonra, besleme başlığının sabitlenmesi ve ayarlanması için yüksekliği ayarlanabilir vida çubuklarını takın. Bir vinç veya forklift kullanarak servo besleme başlığını montaj plakasına kaldırın, ardından M12 altıgen vidalar ve düz rondelalarla sabitleyin. Bu adım, besleme başlığının presin üzerine sağlam bir şekilde takılmasını ve istikrarlı çalışmasını sağlar.
Elektrikli bileşenlerin de dikkatli bir şekilde kurulması gerekir. Besleyici kontrol kutusunu besleyici başlığının yakınına yerleştirin ve servo motor fişini, darbe kablosunu ve solenoid valf hatlarını talimatlara göre bağlayın. Kabloların düzenli ve güvenli kalması için boruları açın ve bunları belirlenmiş yuvalara klipsleyin.
Darbe kablosu, baskı strok sinyalini taşır; dolayısıyla bu bağlantı, baskı senkronizasyonunu sağlar. Sinyal besleyiciye geç ulaşırsa, her strok yanlış konumdan başlar ve hiçbir mekanik ayarlama doğruluğu geri kazandıramaz.

Son olarak, hava borularını bağlayarak servo besleyicinin temel kurulumunu ve kalibrasyonunu tamamlayın. Bu süreçteki her adım, güvenlik yönergelerine ve hassas hizalamaya uygun olarak gerçekleştirilir; bu da sorunsuz çalışmayı destekler ve gelecekteki bakımı kolaylaştırır.

Servo Besleyici Parametre Ayarı ve Besleme Uzunluğu Kalibrasyonu
Makine monte edilip kabloları bağlandıktan sonraki aşama, servo besleyici parametrelerinin ayarlanmasıdır. Besleme uzunluğu kalibrasyonu, ayarlanacak ilk parametredir, çünkü diğer tüm değerler buna göre referans alınır. HMI'ya hedef besleme uzunluğunu girin, besleyiciyi malzeme olmadan çalıştırın, ardından gerçek hareketi komutla karşılaştırın ve ikisi aynı olana kadar kalibrasyon faktörünü ayarlayın.
Aşağıdaki tabloda, sonucu en çok etkileyen parametreler özetlenmiştir.
Parametre | Neleri Kontrol Ediyor | Üretim Öncesi Kontrol Edin |
|---|---|---|
Besleme uzunluğu | Şeritin her vuruşta ilerlediği mesafe | Ölçülen mesafe girilen değerle eşleşiyor. |
Rulo basıncı | Besleme silindirleri ile şerit arasındaki kavrama | Kayma yok ve yüzeyde rulo izi kalmıyor. |
Yayınlanma zamanlaması | Üst makaralar kılavuz pimler için açıldığında | Pilotlar piste girmeden önce serbest bırakma işlemi başlar. |
Hız profili | Her bir vuruş içindeki hızlanma ve yavaşlama | Besleme, mevcut zaman aralığı içinde tamamlanır. |
Besleme doğruluğu, tek bir ayardan ziyade bu ayarların toplamıdır. Doğru besleme uzunluğu, aşırı rulo basıncıyla birleştiğinde bile şeritte iz bırakacaktır ve doğru hız profili, geç bırakma zamanlamasıyla birleştiğinde bile malzemeyi kılavuzlara doğru çekecektir. Bunları gösterilen sırayla ayarlayın, ardından ilk üretim çalışmasında doğrulayın.
Bu prosedür her türlü duruma uygulanır.NC servo besleyiciDijital bir kontrol ünitesi ile. Modeller panel düzeni ve saklanan program sayısı bakımından farklılık gösterir, ancak parametre ayarı, doğrulama ve düzeltmenin temel sırası aynıdır; bu aynı zamanda pres besleme ünitesi kurulumunun makineler arasında standartlaştırılmasının da yoludur.
İlk Çalıştırmada Sorun Giderme
Yeni takılan bir besleme ünitesindeki sorunların çoğu üç kaynaktan birine dayanır. Kısa besleme genellikle rulo basıncına veya makinede malzeme olmadan ayarlanmış bir kalibrasyon faktörüne işaret eder. Rastgele uzunluk değişimi, mekanik aksamdan ziyade darbe sinyaline işaret eder, bu nedenle kablo yönlendirmesini ve baskı sinyalini yeniden kontrol edin. Şerit üzerindeki rulo izleri, yetersiz kavramadan değil, aşırı basınca işaret eder.
Bu kontrollerden sonra besleme doğruluğunda hala sapma varsa, daha fazla ayarlama yapmadan önce ölçülen hatayı tüm vardiya boyunca kaydedin. Belirli bir deseni izleyen sürekli sapma bir kurulum sorunudur, hız veya sıcaklıkla değişen sapma ise genellikle mekanik aşınmadan kaynaklanır. Aşınmış silindirler ve tahrik sistemleri için bakım prosedürleri aşağıdaki bölümde ele alınmıştır.bobin besleyici bakım servisi.
Standartlaştırılmış bir kurulum prosedürünü izleyerek, şirketler servo besleyicileri daha sorunsuz bir şekilde devreye alabilir, böylece baskı makinesinin stabilitesini ve verimliliğini artırabilirler. Operatörler için ise bu adımları anlamak hataları azaltabilir ve daha güvenli çalışma koşullarını destekleyebilir.
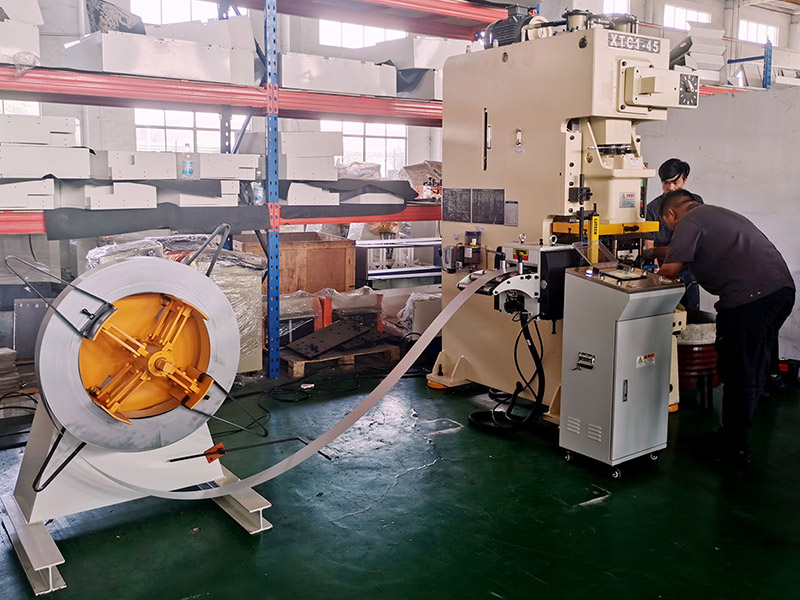
Bu kurulum kılavuzu, farklı tipteki baskı makineleri için uygundur. Açık ve basit adımlar sayesinde, ilk kez kullananlar bile talimatları takip edebilir ve kurulumu başarıyla tamamlayabilir. Kurulumdan önce besleyici modellerini karşılaştırmak için, şuradan başlayın:servo besleyici aralığıveya inceleyinServo besleyici seçim kılavuzuMakine henüz sipariş edilmemişse.