




Servo Besleyici Kurulum ve Yapılandırma Kılavuzu
 17 Temmuz 2026|
 Görüntülenme sayısı: 193
Pres Makineleri için Servo Besleme Tahrik Sistemi Kurulum ve Yapılandırma Kılavuzu
Presleme makinesine servo sürücü takmak ve yapılandırmak, sorunsuz çalışma sağlamak için çok önemli bir adımdır. Changzhou Jinzhide, şirketlerin servo sürücüleri verimli ve güvenli bir şekilde kurmalarına ve yapılandırmalarına yardımcı olmak için pratik bir kılavuz hazırladı.
Servo Motorlu Besleme Ünitesinin Kurulumu: Adım Adım Kılavuz
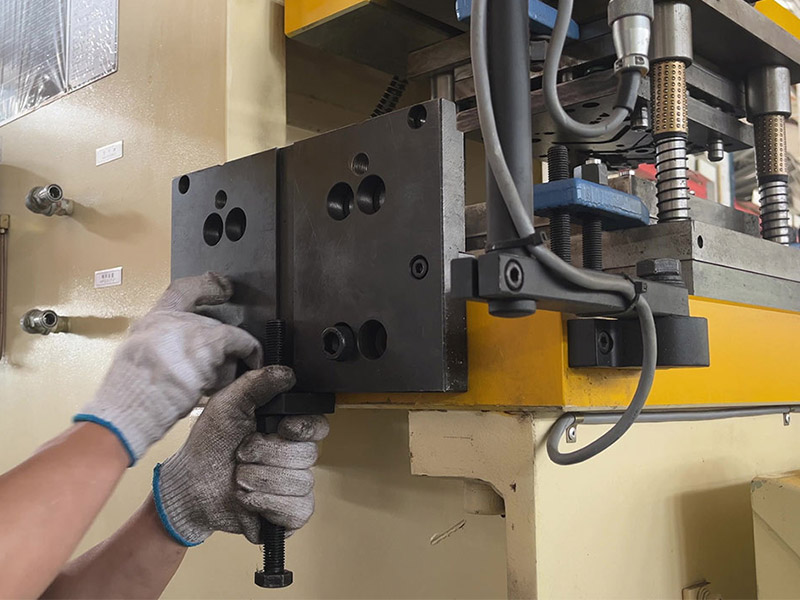
İşe başlamadan önce, montaj plakasını pres çalışma tablasının altına yerleştirin ve delme yerlerini açıkça işaretleyin. Ardından, işaretli yerlere matkapla delikler açın ve vida deliklerine diş açın. Son olarak, güvenli bir şekilde oturmasını sağlamak için montaj plakasını M16 altıgen başlı vidalarla prese sabitleyin.
Tabanı monte ettikten sonra, besleme kafasını sabitlemek ve ayarlamak için yüksekliği ayarlanabilir vida çubuklarını takın. Bir kaldırma aracı veya forklift kullanarak, servo tahrikli besleme kafasını montaj plakasına kaldırın, ardından M12 altıgen vidalar ve düz rondelalarla sabitleyin. Bu adım, besleme kafasının istikrarlı çalışma için prese güvenli bir şekilde takılmasını sağlar.
Elektrikli bileşenlerin de dikkatli bir şekilde yapılandırılması gerekir. Besleme kontrol ünitesini besleme başlığının yanına yerleştirin ve servo motor konektörünü, darbe kablosunu ve solenoid valf hatlarını talimatlara göre bağlayın. Kablo kanallarını açarak ve telleri belirlenmiş oluklara sabitleyerek kablolamanın düzenli ve güvenli olduğundan emin olun.
Darbe kablosu, baskı strok sinyalini iletir; dolayısıyla baskı senkronizasyonunu sağlayan da bu bağlantıdır. Sinyal besleyiciye gecikmeyle ulaşırsa, her strok yanlış konumdan başlar ve hiçbir mekanik ayarlama doğruluğu geri getiremez.

Son olarak, hava hortumlarını bağlayarak besleme servosunun temel kurulumunu ve kalibrasyonunu tamamlayın. Bu sürecin her adımı güvenlik yönetmeliklerine uygundur ve sorunsuz çalışma sağlamak ve sonraki bakımları kolaylaştırmak için hassas hizalama gerektirir.

Besleme servo parametrelerinin ayarlanması ve besleme uzunluğunun kalibrasyonu
Ekipman kurulup bağlandıktan sonraki adım, besleme servo sürücü parametrelerini yapılandırmaktır. Ayarlanacak ilk parametre, diğer tüm değerlerle karşılaştırıldığı için besleme uzunluğu kalibrasyonudur. HMI'ya hedef besleme uzunluğunu girin, malzeme olmadan besleme mekanizmasını çalıştırın, ardından hedef değere göre gerçek hareketi ölçün ve sonuçlar eşleşene kadar kalibrasyon katsayısını ayarlayın.
Aşağıdaki tabloda, sonucu en çok etkileyen parametrelerin kısa bir açıklaması yer almaktadır.
Parametre | Neleri kontrol ediyor? | Üretim öncesi testler |
|---|---|---|
Besleme uzunluğu | Şeridin tek bir harekette kat ettiği mesafe | Ölçülen yer değiştirme, girilen değerle eşleşiyor. |
yuvarlanma basıncı | Besleme silindirleri ile bant arasındaki kavrama. | Yüzeyde kayma veya tekerlek izi yok. |
Yayın tarihleri | Üst makaralar kılavuz pimlerine doğru açıldığında | Serbest bırakma işlemi, pilotlar piste girmeden önce başlar. |
Hız profili | Her vuruşta hızlanma ve yavaşlama | Besleme indirme işlemi, belirtilen zaman aralığı içinde tamamlanacaktır. |
Besleme doğruluğu, bu ayarların herhangi birine değil, toplamına bağlıdır. Yanlış besleme uzunluğu ve aşırı silindir basıncı, şeritte izler bırakmaya devam ederken, yanlış hız profili ve geç bırakma süresi de malzemeyi kılavuzlara doğru çekmeye devam edecektir. Ayarları gösterilen sırayla yapın ve ardından ilk üretim çalışması sırasında test edin.
Bu prosedür tümü için geçerlidir.CNC servo besleyiciDijital kontrol ünitesi ile. Modeller panel düzeni ve saklanan program sayısı bakımından farklılık gösterse de, parametrelerin ayarlanması, kontrol edilmesi ve düzenlenmesinin temel sırası aynıdır; bu da farklı makinelerde baskı makinesi besleme mekanizmasının kurulumunu standartlaştırır.
İlk çalıştırma sorunlarının giderilmesi
Yeni takılan bir besleme ünitesindeki sorunların çoğu üç nedenden kaynaklanır. Eksik besleme genellikle silindir basıncını veya makinede malzeme olmadan ayarlanmış bir kalibrasyon faktörünü gösterir. Rastgele uzunluk dalgalanmaları mekanik bir sorun değil, darbe sinyalini gösterir; bu nedenle kablo yönlendirmesini ve baskı sinyalini tekrar kontrol edin. Şerit üzerindeki silindir izleri yetersiz yapışma değil, aşırı basıncı gösterir.
Bu kontrollerden sonra besleme doğruluğu düşmeye devam ederse, daha fazla ayarlama yapmadan önce tüm vardiya için ölçülen hatayı kaydedin. Tutarlı, desene dayalı bir sapma, kurulum sorununa işaret ederken, hız veya sıcaklıkla değişen bir sapma genellikle mekanik aşınmanın sonucudur. Aşınmış silindirler ve tahrik sistemleri için bakım prosedürleri ilgili bölümde açıklanmıştır.makaralı besleyicilerin servis bakımı.
Standartlaştırılmış bir kurulum prosedürünü izleyerek, şirketler servo sürücüleri daha sorunsuz bir şekilde devreye alabilir ve pres makinelerinin stabilitesini ve verimliliğini artırabilirler. Operatörler için bu adımları anlamak, hataları azaltabilir ve daha güvenli çalışma koşulları sağlayabilir.
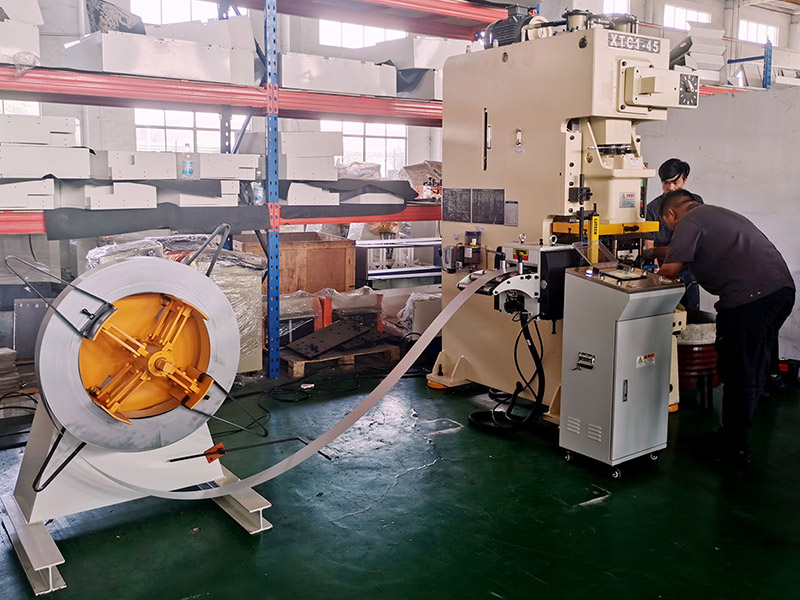
Bu kurulum kılavuzu, çeşitli baskı makineleri türleri için uygundur. Açık ve basit adımlar, acemi kullanıcıların bile talimatları takip ederek kurulumu başarıyla tamamlamasını sağlar. Kurulumdan önce besleyici modellerini karşılaştırmak için şunlarla başlayın...Servo besleme aralığıveya göz atınServo besleme sürücüsü seçim kılavuzuMakine henüz sipariş edilmemişse.