



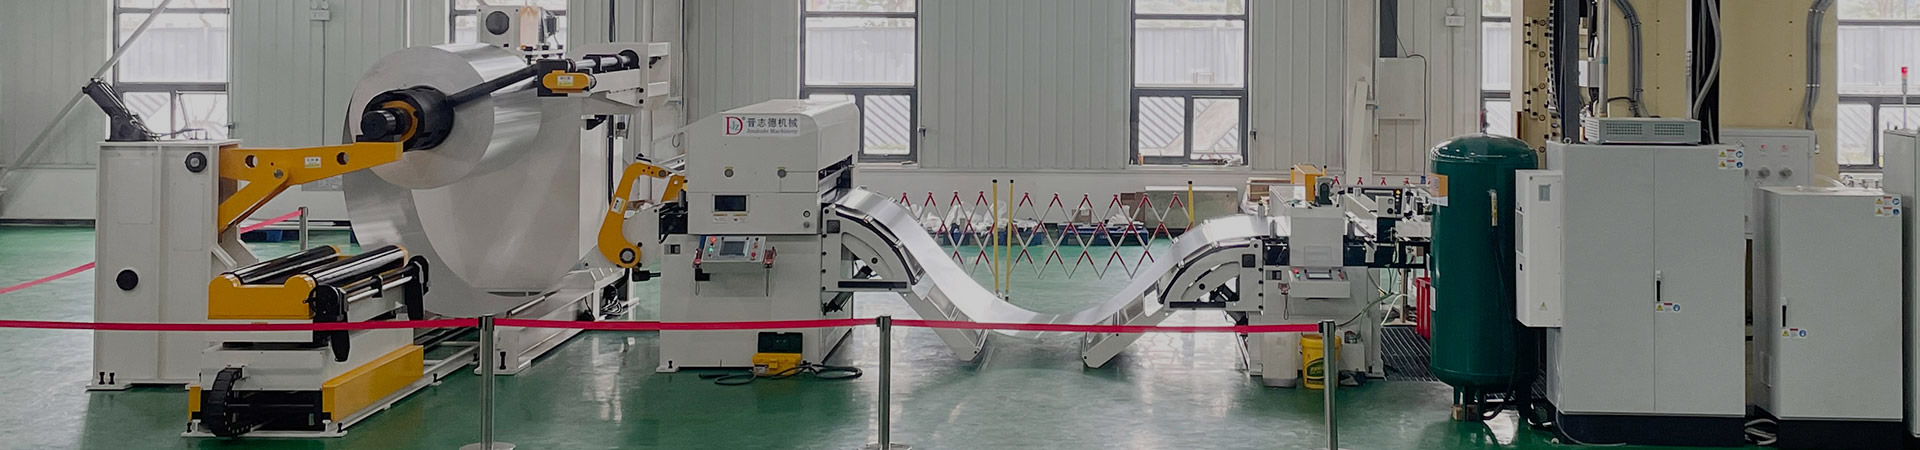
315-тонний штампувальний прес з розмотувачем-випрямлячем-подавником для виробництва нижньої плити кабельних лотків
Нижні плити кабельних лотків потребують кількох процесів формування, включаючи формування ребер, надання форми та різання фіксованої довжини. Для клієнтів, яким потрібно обробляти довгомірні нижні плити кабельних лотків з рулонного матеріалу, компанія Changzhou Jinzhide Machinery Technology Co., Ltd. поставила виробничу лінію, що складається з надміцногоРозмотувач випрямляча-живильник, анавтоматичний штампувальний прес(315 тонн) та штамп для безперервного штампування.
У цьому застосуванні оцинкований сталевий рулон обробляється шляхом розмотування, випрямлення та подачі перед тим, як потрапити на процес штампування. Виробнича лінія виконує кілька операцій штампування послідовно, перетворюючи оцинкований сталевий рулон на готові нижні плити кабельних лотків.

1. Обробка оцинкованої сталевої котушки
Для виробництва нижньої плити кабельних лотків сировина постачається у вигляді рулонів. Перед штампуванням рулонний матеріал необхідно розкрити та обробити. У цьому проекті замовник використовує потужний розмотувач-випрямляч Jinzhide. Як надійний...розмотувач, випрямляч та подавач, Китайпостачальника, ми гарантуємо, що розмотувач плавно розгортає рулонний матеріал. Випрямляч діє як прецизійниймашина для вирівнювання сталевих пластинщоб усунути кривизну рулону та підготувати сталеву смугу до штампування. Після вирівнювання, подавальна установка відправляє сталеву смугу на 315-тонний прес відповідно до заданих параметрів.

2. Робота з 315-тонним автоматичним штампувальним пресом
Після потрапляння в зону штампування оцинкована сталева смуга обробляється штампувальним механізмом безперервної дії, встановленим наавтоматичний штампувальний пресВідповідно до вимог до конструкції нижньої плити кабельного лотка, прес-форма виконує різні етапи формування за допомогою кількох операцій штампування. Процес включає формування ребер, надання форми та остаточне різання для отримання готової продукції. Ця виробнича лінія використовує чотириетапний метод подачі. Оператори можуть встановлювати чотири довжини подачі та відповідний час подачі за допомогою сенсорного екрана. Під час виробництва прес і прес-форма працюють разом, щоб послідовно завершити кожен етап формування.

3. Гнучке регулювання годування
Різні моделі нижньої плити кабельних лотків можуть вимагати різних відстаней подачі, довжин та положень формування. Система Jinzhide функціонує як високоефективнависокошвидкісний сервоподавач для пробивного пресазастосування. Оператори можуть встановлювати довжину та час подачі відповідно до специфікацій продукту. Змінюючи різні розміри, оператор може налаштувати параметри відповідно до матриці безперервного штампування, що дозволяє виробничій лінії адаптуватися шляхом налаштування параметрів, а не частих механічних змін.
4. Компактне розташування для довгоформатних тарілок
Довгомірні нижні плити кабельних лотків вимагають стабільної подачі матеріалу. Завдяки методу обробки рулону оцинкована сталева смуга надходить на лінію безпосередньо з рулону. У цьому випадку вся виробнича лінія розташована на відстані приблизно 4 метрів. Інтегрована конструкція машини від нашоїзавод з випрямляча та подачі розмотувачівдопомагає зменшити відстань з'єднання між різними обробними блоками та забезпечує гнучке розташування обладнання в цеху.
5. Висновок із застосування Jinzhide
Від завантаження рулону до виходу готової продукції,Розмотувач випрямляча-живильник, 315-тонний прес та штампувальна матриця працюють разом для завершення виробничого процесу. Виходячи з вимог замовника, Jinzhide поставила систему обробки рулонів, що поєднує функції розмотування, вирівнювання та подачі. На практиці правильний підбір обладнання допомагає більш плавно поєднувати обробку рулонів та штампування, підтримуючи щоденні виробничі потреби.