




Кіраўніцтва па ўсталёўцы і наладзе сервападальніка
 17 ліпеня 2026 г.|
 Прагляд: 219
Кіраўніцтва па ўсталёўцы і наладзе сервападавальніка для прэсавых машын
Усталёўка і налада сервападавальніка на прэсавым станку — важны крок для забеспячэння бесперабойнай працы. Кампанія Changzhou Jinzhide склала практычнае кіраўніцтва, якое дапаможа кампаніям эфектыўна і бяспечна выканаць усталёўку і наладу сервападавальніка.
Як усталяваць сервападавальнік: пакрокавая працэдура
Перад пачаткам працы размясціце мантажную пласціну пад працоўным сталом прэса і выразна адзначце кропкі свідравання. Затым з дапамогай дрыля прасвідруйце адтуліны ў пазначаных месцах, а затым нарэжце разьбу ў адпаведнасці з шрубамі. Пасля таго, як усё будзе гатова, замацуйце мантажную пласціну на прэсе з дапамогай шасцігранных шруб M16, каб яна надзейна трымалася на месцы.
Пасля ўстаноўкі асновы ўсталюйце рэгуляваныя па вышыні шрубавыя стрыжні, каб падрыхтаваць іх да мацавання і рэгулявання галоўкі падачы. З дапамогай пад'ёмніка або аўтапагрузчыка падніміце галоўку падачы з сервапрывадам на мантажную пласціну, а затым замацуйце яе шасціграннымі шрубамі M12 і плоскімі шайбамі. Гэты крок гарантуе, што галоўка падачы будзе надзейна прымацавана да прэса для стабільнай працы.
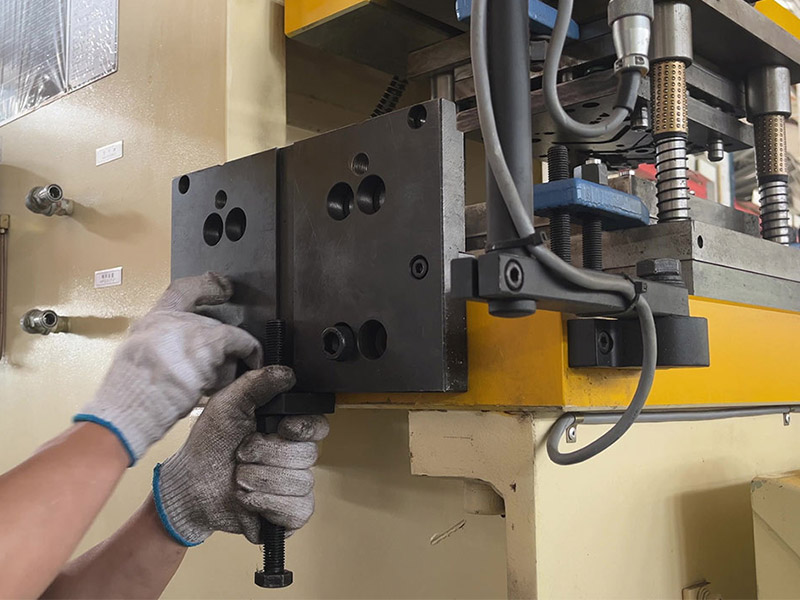
Электрычныя кампаненты таксама патрабуюць стараннай налады. Размясціце блок кіравання падавальнікам побач з яго галоўкай і падключыце штэкер серварухавіка, імпульсны кабель і лініі электрамагнітнага клапана ў адпаведнасці з інструкцыямі. Пераканайцеся, што праводка акуратная, адкрыўшы каналы і замацаваўшы іх у прызначаных для гэтага пазах, каб усё было арганізавана і бяспечна.
Імпульсны кабель перадае сігнал ходу прэса, таму гэта злучэнне забяспечвае сінхранізацыю прэса. Калі сігнал даходзіць да падавальніка позна, кожны ход пачынаецца з няправільнага становішча, і ніякія механічныя рэгуляванні не адновяць дакладнасць.

Нарэшце, падключыце паветраныя трубкі, завяршыўшы базавую наладу і каліброўку сервападальніка. Кожны крок у гэтым працэсе адпавядае рэкамендацыям па бяспецы і дакладнаму выраўноўванню, што забяспечвае бесперабойную працу і спрашчае далейшае абслугоўванне.

Налада параметраў сервападавальніка і каліброўка даўжыні падачы
Пасля ўстаноўкі і падключэння машыны наступным этапам з'яўляецца налада параметраў сервападавальніка. Каліброўка даўжыні падачы — гэта першы параметр, які трэба ўсталяваць, бо ўсе астатнія значэнні суадносяцца з ім. Увядзіце мэтавую даўжыню падачы на панэлі кіравання, запусціце падавальнік без матэрыялу, затым вымерайце фактычны ход у параўнанні з камандай і адрэгулюйце каэфіцыент каліброўкі, пакуль яны не супадуць.
У табліцы ніжэй прыведзены параметры, якія найбольш уплываюць на вынік.
Параметр | Што яно кантралюе | Праверка перад вытворчасцю |
|---|---|---|
Даўжыня падачы | Адлегласць прасоўвання палоскі за адзін ход | Вымераны ход адпавядае ўведзенаму значэнню |
Ціск валакна | Заціск паміж падаючымі ролікамі і паласой | Няма слізгацення і слядоў ад ролікаў на паверхні |
Час выпуску | Калі верхнія ролікі адкрываюцца для кіруючых штыфтоў | Выпуск пачынаецца да таго, як пілоты ўвойдуць на паласу |
Профіль хуткасці | Паскарэнне і запаволенне на працягу кожнага такту | Падача завяршаецца ў межах даступнага акна |
Дакладнасць падачы — гэта сума гэтых налад, а не адна з іх асобна. Правільная даўжыня падачы ў спалучэнні з празмерным ціскам валкоў усё роўна будзе пакідаць пазнакі на паласе, а правільны профіль хуткасці з познім часам вызвалення будзе ўсё роўна прыцягваць матэрыял да пілотных калодак. Усталюйце іх у паказаным парадку, а затым праверце на першым вытворчым праекце.
Гэтая працэдура распаўсюджваецца на любыяСервападавальнік з ЧПУз лічбавым кантролерам. Мадэлі адрозніваюцца кампаноўкай панэлі і колькасцю захаваных праграм, але асноўная паслядоўнасць налады параметраў, праверкі і карэкцыі аднолькавая, што таксама з'яўляецца стандартызацыяй налады падачы прабойнага прэса на ўсіх машынах.
Ухіленне непаладак пры першым запуску
Большасць праблем з нядаўна ўсталяваным падавальнікам маюць адну з трох прычын. Кароткая падача звычайна сведчыць аб ціску роліка або аб каэфіцыенце каліброўкі, які быў усталяваны без матэрыялу ў машыне. Выпадковае змяненне даўжыні паказвае на імпульсны сігнал, а не на механіку, таму яшчэ раз праверце пракладку кабеля і сігнал прэса. Сляды роліка на паласе сведчаць аб празмерным ціску, а не аб недастатковым счапленні.
Калі дакладнасць падачы ўсё яшчэ змяняецца пасля гэтых праверак, запішыце вымераную памылку на працягу ўсёй змены, перш чым рабіць далейшую карэкціроўку. Пастаяннае адхіленне, якое адпавядае заканамернасці, з'яўляецца праблемай налады, а адхіленне, якое змяняецца ў залежнасці ад хуткасці або тэмпературы, звычайна з'яўляецца механічным зносам. Працэдуры тэхнічнага абслугоўвання зношаных ролікаў і прывадаў апісаны ўабслугоўванне шпулькавага падачы.
Выконваючы стандартызаваную працэдуру ўстаноўкі, кампаніі могуць больш плаўна разгортваць сервападавальнікі, паляпшаючы стабільнасць і прадукцыйнасць прэсавага станка. Для аператараў разуменне гэтых крокаў можа знізіць колькасць памылак і забяспечыць больш бяспечныя ўмовы працы.
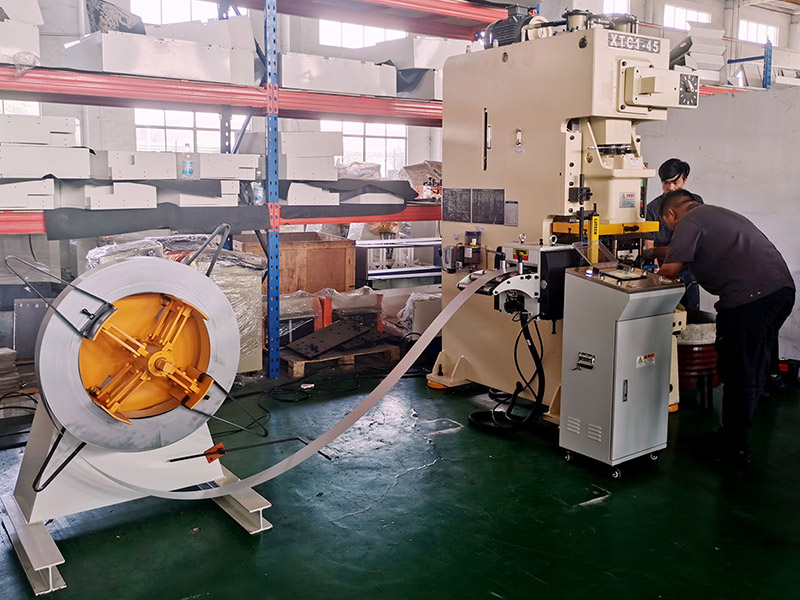
Гэта кіраўніцтва па ўсталёўцы падыходзіць для розных тыпаў прэсавых машын. Зразумелыя і простыя крокі азначаюць, што нават пачаткоўцы могуць прытрымлівацца інструкцый і паспяхова завяршыць наладу. Каб параўнаць мадэлі падачы перад усталёўкай, пачніце здыяпазон серварных падачыабо праглядзіцеКіраўніцтва па выбары сервападальнікакалі машына яшчэ не замоўлена.