



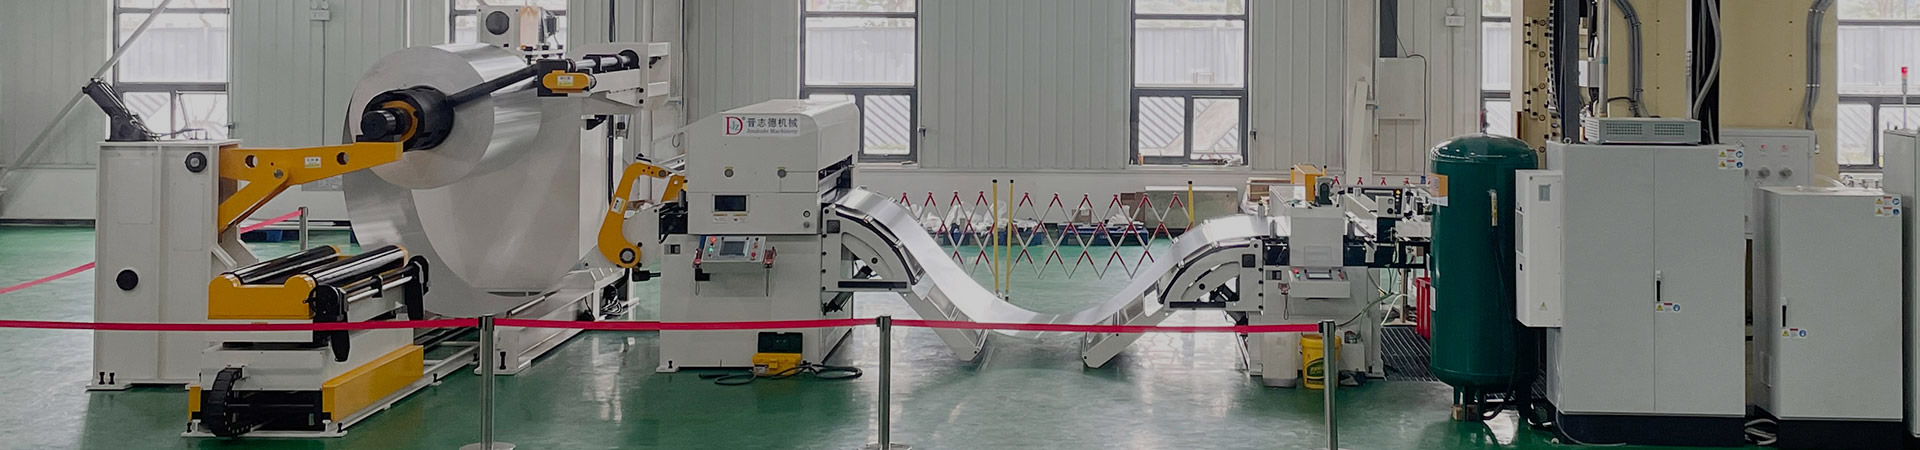
315-тонны штампавальны прэс з размотчыкам, выпрамляльнікам і падавальнікам для вытворчасці ніжняй пліты кабельных латкоў
Для вырабу ніжніх пласцін кабельных латкоў патрабуецца некалькі працэсаў фармавання, у тым ліку фармаванне рэбраў, наданне формы і рэзку фіксаванай даўжыні. Для кліентаў, якім неабходна апрацоўваць доўгія ніжнія пласціны кабельных латкоў з рулоннага матэрыялу, кампанія Changzhou Jinzhide Machinery Technology Co., Ltd. паставіла вытворчую лінію, якая складаецца з магутнагаРазмотчык выпрамляльніка падачы, анаўтаматычны прабіўны прэс(315 тон) і штамп для бесперапыннай штампоўкі.
У гэтым выпадку ацынкаваны сталёвы рулон апрацоўваецца шляхам размотвання, выпроствання і падачы перад тым, як паступіць на працэс штампоўкі. Вытворчая лінія выконвае некалькі аперацый штампоўкі паслядоўна, ператвараючы ацынкаваны сталёвы рулон у гатовыя ніжнія пласціны кабельных латкоў.

1. Апрацоўка ацынкаванай сталі ў рулонах
Для вытворчасці ніжняй пласціны кабельных латкоў сыравіна пастаўляецца ў выглядзе рулонаў. Перад штампоўкай рулонны матэрыял неабходна адкрыць і апрацаваць. У гэтым праекце кліент выкарыстоўвае магутны размотчык-выпрамляльнік-падальнік Jinzhide. У якасці надзейнагаразмотчык, выпрамляльнік і падавальнік з Кітаяпастаўшчык, мы гарантуем, што размотчык плаўна разгортвае рулонны матэрыял. Выпрамляльнік дзейнічае як дакладнымашына для выпраўлення сталёвых лістоўкаб выдаліць крывізну рулона і падрыхтаваць сталёвую стужку да штампоўкі. Пасля выпроствання падаючы блок адпраўляе сталёвую стужку пад 315-тонны прэс у адпаведнасці з зададзенымі параметрамі.

2. Праца з аўтаматычным прабойным прэсам магутнасцю 315 тон
Пасля ўваходу ў зону штампоўкі ацынкаваная сталёвая стужка апрацоўваецца штампам бесперапыннага дзеяння, усталяваным нааўтаматычны прабіўны прэсУ адпаведнасці з патрабаваннямі да канструкцыі ніжняй пласціны кабельнага латка, прэс выконвае розныя этапы фармавання праз некалькі аперацый штампоўкі. Працэс уключае фармаванне рэбраў, фарміраванне і канчатковую рэзку для атрымання гатовай прадукцыі. Гэтая вытворчая лінія выкарыстоўвае чатырохэтапны метад падачы. Аператары могуць усталяваць чатыры даўжыні падачы і адпаведны час падачы з дапамогай сэнсарнага экрана. Падчас вытворчасці прэс і прэс працуюць разам, каб паслядоўна выконваць кожны этап фармавання.

3. Гнуткая рэгуляванне падачы
Розныя мадэлі ніжніх пласцін кабельных латкоў могуць патрабаваць рознай адлегласці падачы, даўжыні і пазіцыі фарміравання. Сістэма Jinzhide функцыянуе як высокаэфектыўнаявысакахуткасны сервападавальнік для прабойнага прэсаПрымяненне. Аператары могуць усталёўваць даўжыню і час падачы ў адпаведнасці са спецыфікацыямі прадукту. Пры змене розных памераў аператар можа карэктаваць параметры ў адпаведнасці з бесперапыннай штампоўкай, што дазваляе вытворчай лініі адаптавацца шляхам карэкціроўкі параметраў, а не частых механічных змен.
4. Кампактная планіроўка для доўгіх талерак
Для падоўжаных кабельных латкоў патрабуецца стабільная падача матэрыялу. Пры апрацоўцы ў рулонах ацынкаваная сталёвая стужка паступае на лінію непасрэдна з рулона. У гэтым выпадку ўся вытворчая лінія размяшчаецца на прасторы прыблізна 4 метры. Інтэграваная канструкцыя машыны ад нашай кампаніі...завод падавальнікаў і выпрамляльнікаўдапамагае скараціць адлегласць злучэння паміж рознымі выпрацоўчымі блокамі і дазваляе гнутка размяшчаць абсталяванне ў майстэрні.
5. Заключэнне прымянення Jinzhide
Ад загрузкі рулона да выхаду гатовай прадукцыі,Размотчык выпрамляльніка падачы, 315-тонны прэс і штампоўка працуюць разам, каб завяршыць вытворчы працэс. Зыходзячы з патрабаванняў кліента, кампанія Jinzhide паставіла сістэму апрацоўкі рулонаў, якая аб'ядноўвае функцыі размотвання, выпроствання і падачы. На практыцы правільнае падбор абсталявання дапамагае больш плаўна злучыць апрацоўку рулонаў і вытворчасць штампоўкі, падтрымліваючы штодзённыя вытворчыя патрэбы.