




Ръководство за инсталиране и конфигуриране на серво подаващото устройство
 17 юли 2026 г.|
 Преглеждания: 193
Ръководство за инсталиране и конфигуриране на серво задвижване за преси
Инсталирането и конфигурирането на серво задвижване на пресова машина е ключова стъпка за осигуряване на безпроблемна работа. Changzhou Jinzhide е подготвил практическо ръководство, което да помогне на компаниите да инсталират и конфигурират серво задвижвания ефективно и безопасно.
Как да инсталирате серво задвижвано подаващо устройство: Ръководство стъпка по стъпка
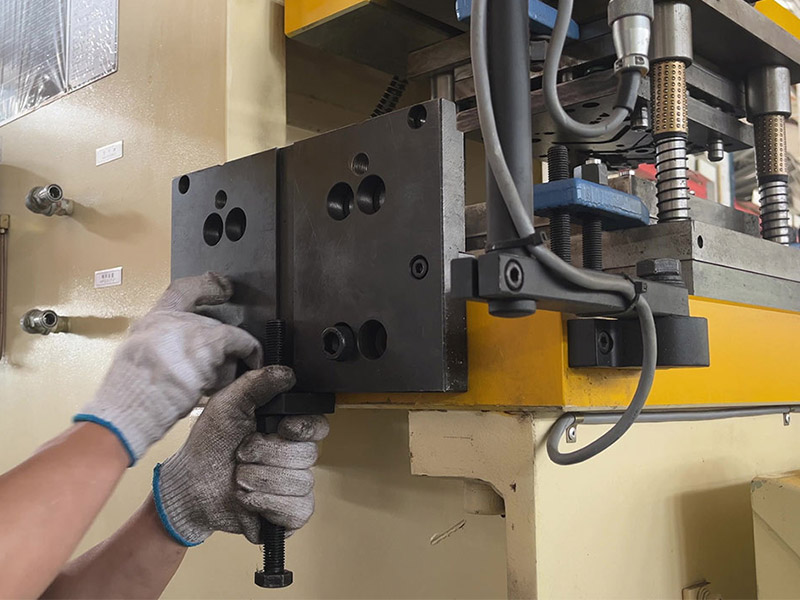
Преди да започнете работа, поставете монтажната плоча под работната маса на пресата и ясно маркирайте местата за пробиване. След това използвайте бормашина, за да пробиете отвори в маркираните места и направете резба за винтове. Накрая закрепете монтажната плоча към пресата с шестостенни винтове M16, за да осигурите сигурно закрепване.
След монтажа на основата, монтирайте винтовите пръти с регулируема височина, за да се подготвите за закрепване и регулиране на подаващата глава. С помощта на подемник или мотокар повдигнете серво задвижваната подаваща глава върху монтажната плоча, след което я закрепете с шестостенни винтове M12 и плоски шайби. Тази стъпка гарантира, че подаващата глава е здраво закрепена към пресата за стабилна работа.
Електрическите компоненти също изискват внимателна конфигурация. Поставете контролния блок на подаващото устройство до подаващата глава и свържете конектора на серво мотора, импулсния кабел и линиите на соленоидния вентил съгласно инструкциите. Уверете се, че окабеляването е спретнато, като отворите кабелните канали и закрепите проводниците в определените жлебове, за да поддържате всичко организирано и сигурно.
Импулсният кабел предава сигнала за хода на пресата, така че именно тази връзка осигурява синхронизацията на пресата. Ако сигналът пристигне към подаващото устройство със закъснение, всеки ход ще започне от грешна позиция и никаква механична настройка няма да възстанови точността.

Накрая свържете въздушните тръби, завършвайки основната настройка и калибриране на сервомотора за подаване. Всяка стъпка от този процес е в съответствие с правилата за безопасност и изисква прецизно подравняване, което осигурява безпроблемна работа и опростява последващата поддръжка.

Настройка на параметрите на сервомотора за подаване и калибриране на дължината на подаване
След като оборудването е инсталирано и свързано, следващата стъпка е конфигурирането на параметрите на серво задвижването за подаване. Първият параметър, който трябва да се зададе, е калибрирането на дължината на подаване, тъй като всички останали стойности се сравняват с него. Въведете целевата дължина на подаване в HMI, стартирайте механизма за подаване без материал, след което измерете действителния ход спрямо целевата стойност и коригирайте коефициента на калибриране, докато резултатите съвпаднат.
Таблицата по-долу предоставя кратко описание на параметрите, които имат най-голямо влияние върху резултата.
Параметър | Какво контролира? | Предпроизводствени тестове |
|---|---|---|
Дължина на подаване | Разстоянието, на което лентата се движи с едно движение | Измереното изместване съответства на въведената стойност. |
налягане на ролката | Захващането между подаващите ролки и лентата. | Няма следи от хлъзгане или валяци по повърхността. |
Дати на издаване | Когато горните ролки се отворят към водещите щифтове | Освобождаването започва преди пилотите да влязат на пистата. |
Профил на скоростта | Ускорение и забавяне при всеки ход | Изтеглянето на емисията завършва в рамките на наличния времеви прозорец. |
Точността на подаване се определя от сумата на тези настройки, а не от която и да е от тях. Неправилна дължина на подаване, комбинирана с прекомерен натиск върху ролките, все пак ще остави следи по лентата, докато неправилен профил на скоростта със забавено време за освобождаване все пак ще издърпа материала към водачите. Настройте ги в показания ред и след това ги тествайте по време на първия производствен цикъл.
Тази процедура се прилага за всичкиCNC серво подаващо устройствоС цифров контролер. Моделите се различават по оформлението на панела и броя на съхранените програми, но основната последователност на задаване, проверка и регулиране на параметрите е една и съща, което също така стандартизира настройката на механизма за подаване на щанцоващата преса на различните машини.
Отстраняване на проблеми при първо стартиране
Повечето проблеми с новоинсталирано подаващо устройство се дължат на една от три причини. Непълното подаване обикновено показва натиск върху ролките или зададен калибровъчен коефициент без материал в машината. Случайните колебания на дължината показват импулсен сигнал, а не механичен проблем, така че проверете отново трасето на кабела и сигнала на пресата. Следите от ролките върху лентата показват прекомерен натиск, а не недостатъчно сцепление.
Ако точността на подаване продължи да намалява след тези проверки, запишете измерената грешка за цялата смяна, преди да правите каквито и да било допълнителни корекции. Постоянно отклонение, базирано на модел, показва проблем с настройката, докато отклонение, което варира в зависимост от скоростта или температурата, обикновено е резултат от механично износване. Процедурите за поддръжка на износени ролки и задвижвания са описани в съответния раздел.сервизна поддръжка на ролкови подавачи.
Следвайки стандартизирана процедура за инсталиране, компаниите могат да внедряват серво задвижвания по-плавно, подобрявайки стабилността и производителността на пресоващи машини. За операторите, разбирането на тези стъпки може да намали грешките и да осигури по-безопасни условия на труд.
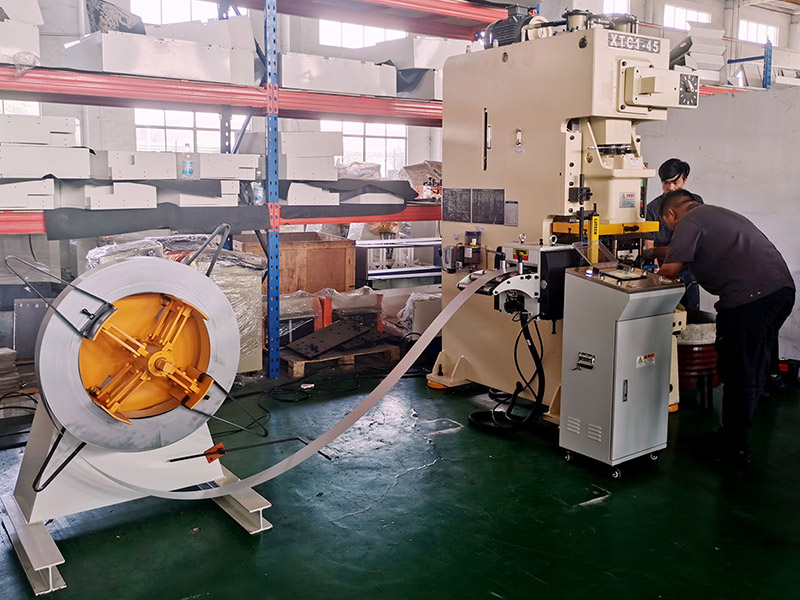
Това ръководство за монтаж е подходящо за различни видове преси. Ясните и прости стъпки позволяват дори на начинаещите потребители да следват инструкциите и да завършат успешно настройката. За да сравните моделите на подаващите устройства преди монтажа, започнете с...Диапазон на серво подаванеили разгледайтеРъководство за избор на серво задвижване за подаванеако машината все още не е поръчана.