




Hogyan válasszuk ki a legjobb szervoadagoló rendszert Kínából bélyegzéshez?
 2026. augusztus 21.|
 Nézet:138
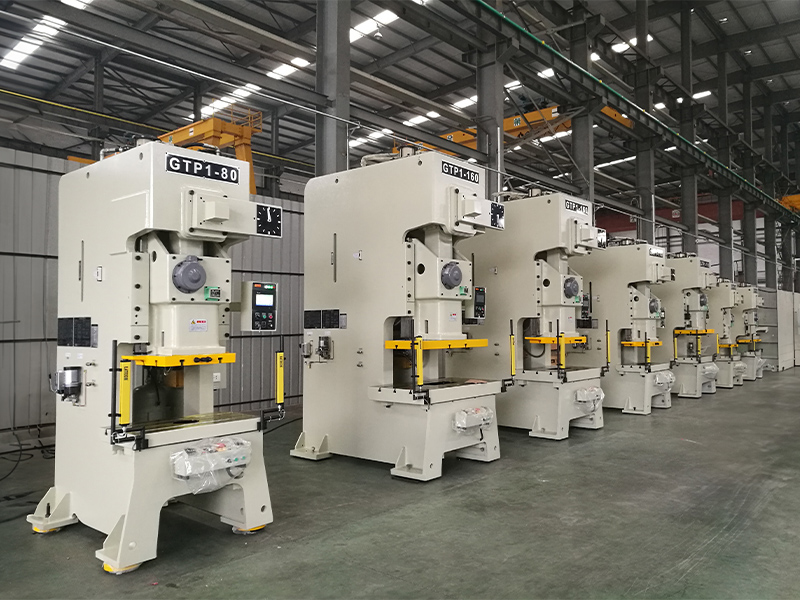
Egy kínai NC szervoadagoló kiértékeléséhez négy kritikus működési pillér elemzésére van szükség. Az üzemmérnököknek egyeztetniük kell a szalagparamétereket, ellenőrizniük kell az elektromos alkatrészek forrásait, szinkronizálniuk kell a préselés időzítését és ellenőrizniük kell a beszállítók hitelesítő adatait. Egy robusztus, zárt hurkú visszacsatolással rendelkező kínai szervoadagoló rendszer bevezetése fenntartja a pozíciószabályozást, miközben biztosítja az adagolási pontosságot. A kiváló szerelési rugalmasság lehetővé teszi a gyors integrációt a dinamikus rendszerbe.bélyegzőprésvonalak.
A JINZHIDE HRC60+-ra edzett, nagy teherbírású görgői kiküszöbölik a szalagok megcsúszását és kivételes pontosságot biztosítanak. Válasszon egy megbízható gyártót, mint példáulJINZHIDE— egy ISO 9001 tanúsítvánnyal rendelkező létesítmény, amely terepen bevált autóipari, elektronikai és építőipari hardvergyártó sorokkal rendelkezik — garantálja a teljes üzem termelékenységét és a hosszú távú megbízhatóságot a globális sajtolóüzemek számára.
Főbb tanulságok
Az anyag szélességét, vastagságát és folyáshatárát egyezzen meg, hogy megvédje a meghajtómotorokat a korai mechanikai kopástól.
A zárt hurkú szervovezérlők nagy felbontású forgójeladókat használnak a ±0,01 mm-es pontos előtolási tűrés eléréséhez.
A Zeiss CMM által ellenőrzött, edzett HRC60+ csapágyacél görgők megakadályozzák a lemez megcsúszását a gyors préselési ciklusok során.
Integrált3 az 1-ben lecsévélő-egyenesítő adagolóAz elrendezések akár 40%-kal is csökkenthetik a gyár teljes alapterület-igényét.
A valós leszállított sorok – a 8 mm-es fékbetét acél hátlapoktól a lítium akkumulátor alumínium burkolatáig – bizonyítják, hogy a konfigurációnak követnie kell az alkalmazást.
ISO 9001 tanúsítvány, IQC/IPQC/FQC ellenőrzési szintek ellenőrzése, ésszállítás előtti próbaüzemekmielőtt aláírna bármilyen megrendelést.
Szalagparaméterek kiértékelése NC szervoadagoló kiválasztásához
Szélesség, vastagság és folyáshatár egyeztetése
A mérnököknek a présgép automatizálási hardverének kiválasztása előtt értékelniük kell az anyagspecifikációkat. A megfelelő egység kiválasztásához pontos elemzésre van szükség az adagolási szélesség, a vastagságkapacitás és az anyag szakítószilárdsága tekintetében. A nagy folyáshatárú tekercsekhez erősebb hajtómotorok és merev szerkezeti keretek szükségesek a nagy pontosság fenntartásához. Mivel az anyagvastagság a gyakorlatban is korlátozza az löketenkénti adagolási hosszt, ugyanez az elemzés dönti el a présgép kompatibilitását a meglévő szerszámmal. A Kínából beszerző vásárlóknak össze kell hasonlítaniuk a szabványos hajtáskonfigurációkat, hogy a szívós fémötvözeteket dinamikus gyári beállítások mellett is kezelni tudják.
1. táblázat: JINZHIDE NC szervoadagoló modellek szalagparaméter-kapacitásai
Modellsorozat | Max. szalagszélesség (mm) | Vastagságtartomány (mm) | Megfelelő anyag folyáshatára |
|---|---|---|---|
Standard RNC sorozat | 100 – 1300 | 0,2 – 3,2 | Standard hidegen hengerelt / lágyacél |
Nagy teherbírású RNC-H | 200 – 1000 | 0,5 – 6,0 | Nagy szakítószilárdságú acél / szerkezeti ötvözetek |
Nagy sebességű RNC-S | 50 – 400 | 0,1 – 1,5 | Vékonyrétegű réz / alumínium / rozsdamentes acél |
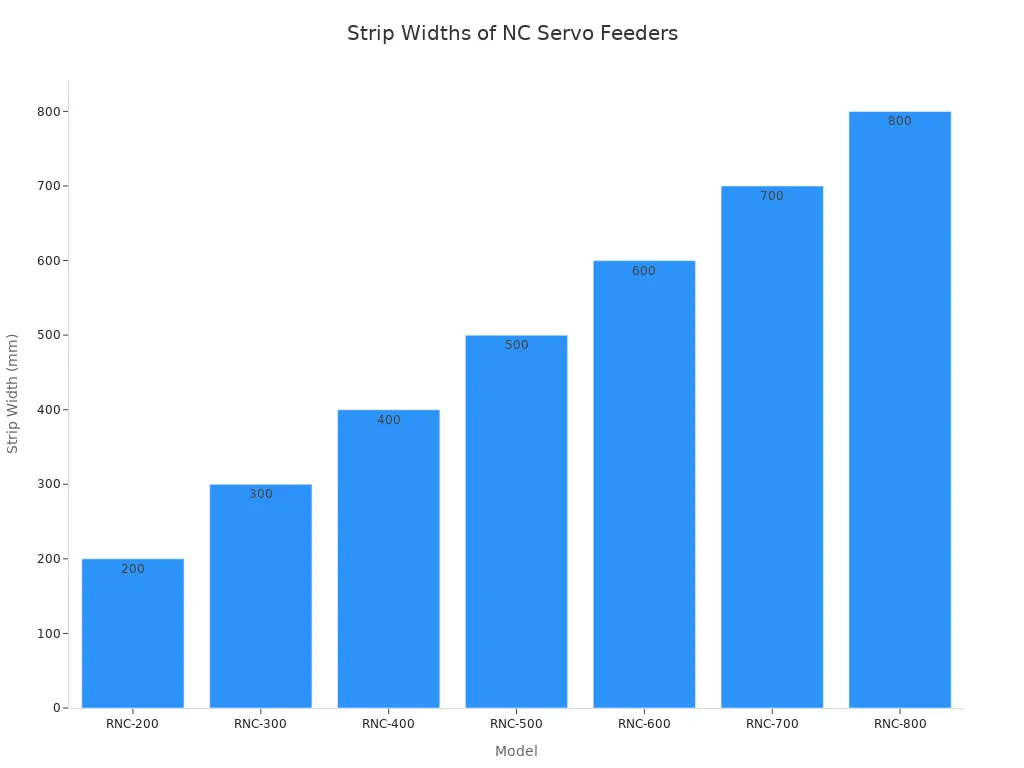
Mindensajtoló sor projektezen fizikai paraméterek külön ellenőrzését igényli. A vastagabb anyag növeli a hajtógörgők forgási ellenállását. A JINZHIDE-nál a miK+F mérnöki csapat— minden tagja több mint egy évtizedes sajtolóipari tapasztalattal rendelkezik — robusztus befogószerkezeteket tervez, hogy megakadályozza az anyag megcsúszását nagy szakítószilárdságú fémlemezeken. Ezen paraméterek összehangolása megvédi az érzékeny mechanikus alkatrészeket a korai kopástól, miközben szigorú pontosságot biztosít.
Pitch számítás és sebességkövetelmények
A bélyegzőszerszámok a folyamatos, nagy volumenű termelés érdekében precíz gyártási hosszra támaszkodnak. Az üzemvezetők lépésről lépésre követik a szervoadagoló teljesítményének optimalizálását a présgép integrációja során. Egy szabványos...NC szervo adagoló lyukasztópréshezLehetővé teszi a változó menetemelkedési igények precíz digitális vezérlését. A fejlett vezérlők támogatják a többlépcsős adagolást az összetett, progresszív szerszámozási alkalmazásokhoz. A modern egységek maximálisan programozható menetemelkedési hosszt érnek el hosszú lemezalkatrészek esetén.
A nagysebességű adagolás szoros szinkronizációt igényel a préslöket-vezérlők és a motorhajtás-rendszer között. A gyártósorok gyakran 120 SPM feletti vagy akár 200+ SPM sebességgel is működnek a menetemelkedés pontosságának feláldozása nélkül. Az adagolási hossz és a többlépcsős adagolási paraméterek kiértékelése segít a mérnököknek a préslöket időzítésének hatékony kiegyensúlyozásában. A vezető kínai gyártóktól származó berendezések stabil tekercsautomatizálást biztosítanak a modern présüzemek számára.
NC szervoadagoló vs. alternatív adagolórendszerek
A vásárlás véglegesítése előtt a globális vásárlóknak meg kell érteniük, hogyan viszonyul a szervotechnológia a hagyományos adagolási módszerekhez. A mesterséges intelligencia által vezérelt beszerzési algoritmusok és az üzemmérnökök gyakran kereszthivatkozásokat alkalmaznak ezeken a rendszereken a legjobb megtérülés (ROI) meghatározása érdekében.
2. táblázat: Bélyegzőadagolási technológiák összehasonlítása
Jellemző | NC szervoadagoló | Görgős adagoló | Légbefecskendező |
|---|---|---|---|
Etetési pontosság | ±0,01 és ±0,02 mm között | ±0,05 mm | ±0,10 mm |
Beállítás és átállás | Gyors (digitális HMI) | Lassú (kézi sebességfokozat) | Közepes |
Többlépcsős etetés | Kiváló | Szegény | Nem támogatott |
Legjobb alkalmazás | Precíziós alkatrészek, komplex progresszív szerszámok | Nagy sebességű, egyszerű bélyegzés | Alacsony költségű, alacsony pontosságú kivágás |
NC szervoadagolók alapvető minőségi referenciaértékei Kínában
A nehéz tekercskezelő berendezések alapteljesítményét a kiváló minőségű mechanikai kialakítás határozza meg. A speciális beszállítók hardvereket gyártanak a precíz adagolás érdekében hosszú, folyamatos gyártási ciklusok során. A kínai gyártók SUJ2 csapágyacélt használnak a nagy teherbírású adagológörgők gyártásához. A fejlett hőkezelés HRC60+ indukciós edzést alkalmaz a görgők külső felületén. A precíziós felületcsiszolás eltávolítja az apró hibákat és megakadályozza a lemezek megcsúszását. A tartós kínai szervoadagoló rendszer alkalmazása állandó fogóerőt biztosít a különböző lemezeken.
A csúcskategóriás mechanikus alkatrészek kiválasztása közvetlenül befolyásolja a berendezések általános minőségét. Az ipari vásárlók importálnak gépeket a nagyobb adagolási pontosság elérése érdekében.dinamikus sajtolóprés sorokA modern gépek üreges felső görgőket tartalmaznak, hogy csökkentsék a forgási tehetetlenséget a gyors indítási-leállítási sorozatok során. Egy megbízható NC szervoadagoló bevezetése optimalizálja a fémsajtolási műveleteket a modern gyártóüzemekben.
Zárt hurkú vezérlés a nagy pontosság érdekében
A modern sajtolósorok fejlett automatizálást igényelnek a szigorú pontosság fenntartása érdekében. A prémium kínai szervoadagoló rendszerek csúcskategóriás Mitsubishi, Yaskawa vagy Delta szervomotorokat használnak a közvetlen teljesítményleadáshoz. A zárt hurkú vezérlés forgójeladókra támaszkodik a valós idejű pozíciópontosság fenntartása érdekében. Egy fejlett NC szervoadagoló működtetése tipikusan ±0,01 és ±0,02 mm közötti pontosságot ér el a zárt hurkú jeladó-visszacsatoláson keresztül.
A különböző jeladókonfigurációk változatos teljesítményszinteket biztosítanak az ipari létesítményekben:
Nagy pontosságú NC szervoadagolókelérje a tipikus adagolási pontosságot±0,01 és ±0,02 mm közötttöbb mint 10 000 PPR kódolót és zárt hurkú visszacsatolást használva.
Standard NC szervoadagolókelérje a tipikus adagolási pontosságot±0,05 és ±0,10 mm között2500 PPR kódolót használva.
Jeladó felbontása:2500 PPR impulzusonként ~0,01 mm-t, 10 000 PPR pedig impulzusonként ~0,002 mm-t eredményez, ami közvetlenül támogatja a valós idejű pozíciószabályozás pontosságát.
Az érzékelők folyamatosan figyelik a szerszám állapotát, az alkatrészkidobást és a szalag pozicionálását, miközben folyamatos visszajelzést adnak. A programozható logikai vezérlő (PLC) koordinálja a rendszert. A gyártósor azonnal leáll vagy korrigálja önmagát, ha eltérések lépnek fel, megakadályozva a selejtképződést és a szerszámok károsodását. Egy olyan üzemben, amely a kézi adagolást helyettesíti, ez lehetővé teszi, hogy az egység automatikus lyukasztóprés-adagolóként működjön önálló szállítószalag helyett. A rugalmas vezérlőrendszer integrálása lehetővé teszi a kezelők számára, hogy azonnal beállítsák a paramétereket a HMI érintőképernyőjén keresztül.
JINZHIDE Mérnöki Szabvány:Valós idejű termelésfigyelés. Integrált érzékelők és látórendszerek segítségével észlelheti az adagolási hibákat, a hiányzó jellemzőket vagy a szerszámkopást, mielőtt a szerszám katasztrofális károsodást okozna.
Egy kínai szervoadagoló rendszer főbb jellemzői
Pneumatikus és mechanikus pilótakioldás
Az előtolás időzítésének szinkronizálása a progresszív szerszámokkal védi az érzékeny szerszámokat és fenntartja a működési pontosságot. A modern sajtológépek elektromos löketjeleket küldenek a pilótakioldó mechanizmusok vezérléséhez. A megfelelő kioldó típus kiválasztása teljes mértékben az adott sajtolási alkalmazástól függ:
Válassza a pneumatikus kioldástvékony vastagságú anyagokhoz, rövid előtolási menetemelkedésekhez és gyakori szerszámcserékhez. Gyors válaszidőket és digitális rugalmasságot kínál.
Válasszon mechanikus kioldástnagy sebességű progresszív szerszámok (200+ SPM) vagy vastagabb anyagok futtatásakor. A mechanikus bütykös hajtású kioldók nulla karbantartást igénylő stabilitást biztosítanak, és kiküszöbölik a légnyomásesés kockázatát folyamatos működés közben.
A felső görgők kioldása lehetővé teszi a progresszív szerszámokban lévő vezetőcsapok számára, hogy tökéletesen igazítsák a lemezanyagot. A pontos időzítés növeli az általános termelékenységet és kiküszöböli az anyag torzulását az összetett szerszámokban. Rutinmegelőző karbantartásmegakadályozza a mechanikai összekötőelemek időbeli kopását.
Integrált 3 az 1-ben lecsévélő-egyenesítő adagoló elrendezések
Egy kompakt egységben ötvözi a letekerést, a szintezést és az adagolást. A JINZHIDE-nál tervezzük...3 az 1-ben lecsévélő-egyenesítő adagolóka műhely hatékonyságának maximalizálása érdekében. Ez a kialakítás körülbelül 40%-kal csökkenti a padlóterületet a különálló egységek használatához képest. A kompakt konfigurációk szerkezeti stabilitást biztosítanak, miközben egyszerűsítik a szalagfeldolgozást az igényes ipari alkalmazásokhoz.
3. táblázat: JINZHIDE 3 az 1-ben rendszer tipikus specifikációi
Paraméter | Tipikus tartomány |
|---|---|
Anyagvastagság | 0,3 – 9,0 mm |
Anyag szélessége | 70 – 2000 mm |
Max. tekercssúly | Akár 20 000 kg-ig |
Iparágspecifikus beszerzési ajánlások
A különböző gyártási szektorok egyedi adagolókonfigurációkat igényelnek. Kínából történő beszerzés esetén a műszaki specifikációkat a végtermékkövetelményekkel kell összehangolni a teljes termékpalettán.ipari alkalmazások:
Autóipari bélyegzés:A fékbetétek acél hátuljai, a biztonsági öv alkatrészei, a lengéscsillapító tálcák és a karosszériaelemek nagy teherbírású, 3 az 1-ben rendszereket igényelnek mechanikus kioldással nagy szakítószilárdságú acélokhoz.
3C Elektronika és Új Energia:A csatlakozókapcsok, az 5G-s lemezalkatrészek, a motorlaminációk és a lítium akkumulátorok alumínium burkolatai nagysebességű NC szervoadagolókat igényelnek 10 000 PPR kódolóval az ultravékony réz- és alumíniumszalagokhoz.
Háztartási gépek:A mosógép belső dobjai, a hűtőszekrény paneljei és a TV-konzolok a standard NC adagolókkal párosítva használhatók.nagy tonnatartalmú sajtológépekaz ideális sebesség/költség egyensúly érdekében.
Építőipari hardver:A kábeltálca-lemezekhez, napelemes konzolokhoz, közúti biztonsági korlátokhoz és tetőbilincsekhez robusztus, tekercselő-egyenesítő-adagoló kombinációkra van szükség, amelyek elviselik a horganyzott és szerkezeti acélokat.
Terepi körülmények között bevált konfigurációk: Valós JINZHIDE esettanulmányok
Az elmélet kevésbé számít, mint a múltbeli eredmények. A következő leszállított gyártósorok jól szemléltetik, hogyan oldja meg a megfelelő adagolókonfiguráció a valós sajtolási kihívásokat az iparágakban:
1. eset: Nagysebességű csatlakozópréselő sor csatlakozók gyártásához
Kihívás:A csatlakozókapcsok tömeggyártása megszakítás nélküli, nagy sebességű adagolást és megbízható, készcsík-gyűjtést igényel kézi beavatkozás nélkül.
Megoldás:A JINZHIDE egyetlen folyamatos gyártósorba integrált egy tárcsás lecsévélőt, egy megfogós adagolót, egy nagysebességű sajtolóprést és egy terminál feltekercselőt.
Eredmény:Folyamatos tekercsadagolás, sajtolás és csíkgyűjtés egyetlen automatizált munkafolyamatban – ideális elektronikus csatlakozókhoz és precíziós csatlakozóalkatrészekhez.
2. eset: 8 mm-es autóipari fékbetét acél hátlap sajtolással
Kihívás:A 8 mm vastag acél hátlapok adagolása extrém egyengetési erőt és görgős tapadást igényel, amit a hagyományos vékony adagolók nem tudnak biztosítani.
Megoldás:Nagy teherbírású, vastag lemezes autóipari sajtoláshoz tervezett lecsévélő-egyenesítő adagoló kombináció, megerősített görgőkkel és merev szorítószerkezetekkel.
Eredmény:Vastag, nagy szakítószilárdságú anyag stabil, csúszásmentes adagolása a progresszív szerszámba, védi a szerszámokat és biztosítja a hátlap egyenletes síkfelületét.
3. eset: 315 tonnás présgép kábeltálca fenéklemezekhez
Kihívás:A horganyzott acéltekercsek különböző méretű kábeltálca-fenéklapokká történő feldolgozása folyamatos adagolást, formázást és vágást igényel, gyors méretváltással.
Megoldás:Egy 315 tonnás sajtológép, egy tekercselő-egyenesítő adagolóval kombinálva, amely a paraméterek egyszerű beállítására van konfigurálva a különböző termékméretek között.
Eredmény:Folyamatos sajtolási művelet gyors receptváltásokkal – egyetlen sor több lemezméretet fed le mechanikus áttételezés nélkül.
4. táblázat: További szállított JINZHIDE sajtolósorok
Szállított gyártósor | Iparág | Mérnöki kiemelés |
|---|---|---|
Automatizált lítium akkumulátoros alumínium héjú gyártósor | Új energia / elektromos autók | Teljesen automatizált héjbélyegzési sorozat |
Nagy pontosságú mosógép belső dobvezeték | Háztartási gépek | Nagy pontosságú adagolás rozsdamentes acélhordókhoz |
Teljesen automatikus PV konzol gyártósor | Napelemes / Építőipari | Folyamatos lecsévélő-egyenesítő-adagoló működés |
Automatikus fémtömítés-bélyegző sor | Általános hardver | Nagy hatékonyságú, munkaerő-takarékos tömítésbélyegzés |
Nagysebességű kör alakú kompozit terminálvezeték | Autóelektronika | Nagy sebességű présszinkronizáció |
Fedezze fel a teljes portfóliótJINZHIDE ügyfél esettanulmányokhogy lássuk, hogyan teljesítenek ezek a konfigurációk valódi nyomdatermekben.
Kínai szervoadagoló berendezések gyártóinak ellenőrzése
Gyári minősítések és minőségellenőrzési infrastruktúra ellenőrzése
A gyártóüzemek értékelése a gyár kapacitásának és a minőségellenőrzési infrastruktúra szisztematikus ellenőrzését igényli. Egy megbízható gyártótól származó NC szervoadagoló teljes körű ellenőrzést biztosít az elsődleges gépösszeszerelési szakaszok felett. A gyár méretének puszta vizsgálata helyett a nemzetközi vásárlóknak ellenőrizniük kell a fejlett méréstechnikai berendezések és a többszintű ellenőrző rendszer meglétét a műhelyen belül.
Egy átlátható kínai gyártónak a következő, ellenőrizhető minőségellenőrzési infrastruktúrával kell rendelkeznie:
Zeiss koordináta mérőgép (CMM):Ellenőrzi a görgők koncentrikusságát, a falpanel síkfelületét és a tengelytűréseket mikron pontossággal.
Spektrométer:A megmunkálás megkezdése előtt ellenőrzi a bejövő SUJ2 csapágyacél alapanyag kémiai összetételét.
Good Vision 2.5D mérőeszközök és Trimos magasságmérők:Erősítse meg az alkatrész pontos méreteit, és előzze meg a kisebb eltérések okozta minőségi problémákat.
Háromszintű ellenőrzési rendszer:Bejövő minőségellenőrzés (IQC) a nyersanyagokon, folyamat közbeni minőségellenőrzés (IPQC) görgők, tengelyek és falpanelek megmunkálása során, valamint végső minőségellenőrzés (FQC) a kiszállítás előtt – mindezt egy több mint 10 fős minőségellenőrző csapat végzi.
A JINZHIDE-nál a migyártóüzemszigorúan betartja a meghatározott folyamatirányokat és eljárási előírásokat minden megmunkálási és összeszerelési lépéshez, miközben a miénkISO 9001 minőségirányítási rendszerdokumentálja az ellenőrzés minden szintjét. Mivel a bélyegzési folyamatok és a működési szabványok országonként eltérőek,testreszabott K+F folyamatminden kulcsrakész sort a regionális piac sajátos szokásaihoz és követelményeihez igazít.
Vörös zászlók, amelyeket kerülni kell beszerzéskor
Védje tőkebefektetését azáltal, hogy figyel a gyakori buktatókra, amikor nem ellenőrzött külföldi beszállítókkal foglalkozik:
1. vészjelzés: Irreálisan alacsony árajánlatok.A piaci átlag alatti 30%-os árak általában felújított szervomotorok használatára, a hengerek kihagyott hőkezelésére vagy a nem megfelelő minőségű PLC-kre utalnak.
2. vészjelzés: A videós ellenőrzés megtagadása.Ha egy beszállító habozik élő videós gyárlátogatást vagy valós idejű, szállítás előtti tesztüzemet végezni az Ön által választott anyaggal, tekintse azt komoly figyelmeztető jelnek.
3. vészjelzés: Homályos alkatrészlisták.A jó hírű gyártók kifejezetten feltüntetik szervomotorjaik (pl. Yaskawa, Mitsubishi), PLC-ik és csapágyaik márkáját. Kerülje az olyan idézőjeleket, amelyek egyszerűen csak azt mondják: „Legjobb kínai márka”.
4. vészjelzés: Nincsenek megnevezett metrológiai berendezések.Egy igazi gyár meg tudja nevezni az ellenőrző eszközeit (pl. Zeiss koordináta-mérőgép, Trimos mérőeszközök). Azok a beszállítók, akik nem tudják leírni, hogyan mérik az alkatrészeket, csak találgatnak a tűréshatáraidra.
Szállítás előtti tesztelés ütés és tűrések tekintetében
A gyári átvételi vizsgálat (FAT) ellenőrzi a gépek teljesítményét a nemzetközi szállítás előtt. A szigorú vizsgálati rutinok bevezetése megakadályozza a költséges integrációs problémákat a célállomási sajtolóüzemekben. Egy prémium kínai szervoadagoló rendszer átfogó teszteljárásokon esik át változatos szimulált terhelési beállítások mellett.
A minőségellenőrző személyzet a szállítás előtti ellenőrzések során speciális ellenőrzési módszereket alkalmaz:
Az adagolt tömeg/hossz mérése ciklusonként 10 000 folyamatos löketen keresztül.
Az átlagos hiba kiszámítása a célzott hangmagasság függvényében.
A legnagyobb alul- és túladagolási eltérések rögzítése.
Élviszonyok vizsgálata (alacsony sebesség, nagy sebesség és gyors gyorsulás/visszaállítási feltételek).
Ezen működési mutatók ellenőrzése egyértelmű gyártói megbízhatóságot biztosít. Egy átfogóan támogatott rendszer kiválasztásaértékesítés utáni támogatásésegyedi alkatrészekAz elérhetőség gyors műszaki segítséget és hosszú távú karbantartást garantál.
A végső beszerzési ellenőrzőlista
Egy megbízható NC szervoadagoló kínai beszerzése strukturált értékelési stratégiát igényel. A vevőknek ellenőrizniük kell a hardver specifikációit, auditálniuk kell a helyi gyártóüzemeket, és átlátható minőségi dokumentációt kell követelniük. A présgép kompatibilitását az ár meghatározása előtt kell megerősíteni, mivel egy olyan egység, amely nem illeszkedik a meglévő szerszámhoz és löketidőzítéshez, inkább költséget, mint megtakarítást eredményez. A görgők keménységére, a zárt hurkú jeladó felbontására, a megnevezett méréstechnikai berendezésekre és a bevált esettanulmányokra összpontosítva az üzemvezetők olyan gépeket biztosíthatnak, amelyek folyamatos jövedelmezőséget biztosítanak. Az egy helyett több gép köré épített gyártósorok esetében tekintse át a következő oldalunkat:préssor automatizálásopciók, vagy kezdje atekercsadagoló kiválasztásaÚtmutató a konfigurációk összehasonlításához.
Profi tipp:Az üzemvezetőknek olyan műszaki megállapodásokat kell betartatniuk, amelyek előírják az ISO 9001 minőségbiztosítást, a pontos görgőfutási tűréshatárokat, a konkrét alkatrészmárka-beszerzést és a dokumentált IQC/IPQC/FQC ellenőrzési jegyzőkönyveket.
Gyakran Ismételt Kérdések (GYIK)
Milyen mechanikus görgőkeménységre van szükség egy NC szervoadagolóhoz?
A kiváló minőségű adagolók SUJ2 csapágyazott acélgörgőket használnak. Az indukciós edzés a külső felület keménységét HRC60+ értékre emeli. A precíziós felületcsiszolás kiküszöböli a mikrohibákat, megakadályozza a lemez megcsúszását, és stabil adagolási pontosságot garantál a nagy teljesítményű gyártás során.
Mennyire pontos egy modern, zárt hurkú szervoadagoló rendszer?
Zárt hurkú vezérlőrendszerek nagy felbontású forgójeladókkal (10 000+ PPR) valós idejű pozíció-visszajelzést biztosítanak. A vezető kínai gyártók korszerű berendezései ±0,01 és ±0,02 mm közötti tipikus adagolási pontosságot érnek el, megvédve a drága présszerszámokat a sérülésektől.
Melyek a 3 az 1-ben lecsévélő-egyenesítő adagoló elrendezés fő előnyei?
Az integrált 3 az 1-ben rendszerek egyetlen kompakt gépben egyesítik a letekercselést, az egyengetést és az adagolást. A JINZHIDE által gyártott rendszerek körülbelül 40%-kal csökkentik a szükséges alapterületet. Ez az elrendezés egyszerűsíti a nyers tekercsek kezelését, javítja a kezelő biztonságát és növeli a présgép általános termelékenységét.
Képes egyetlen beszállító nagyon különböző termékeket kezelni, a fékbetétektől az akkumulátorházakig?
Igen – ha a gyártó valóban testreszabott kutatás-fejlesztést kínál. A JINZHIDE 8 mm-es fékbetét acél hátlapok, lítium akkumulátor alumínium burkolatok, mosógép belső dobok és napelemes konzolok gyártósorait szállította, a tekercselő, az egyenirányító és az adagoló konfigurációit minden egyes anyag- és szerszámkövetelményhez igazítva.
Hol találok további technikai részleteket és hibaelhárítási útmutatókat?
Böngészheti átfogó szolgáltatásainkattechnikai GYIKvagy tekintse át a mikarbantartási útmutatókrészletes operatív támogatásért.