




სერვომიწოდებლის ინსტალაციისა და დაყენების სახელმძღვანელო
 2026 წლის 17 ივლისი|
 ნახვა: 229
სერვო მიმწოდებლის მონტაჟისა და დაყენების სახელმძღვანელო პრესის მანქანებისთვის
პრესის მანქანაზე სერვო მიმწოდებლის დაყენება და გამართვა მნიშვნელოვანი ნაბიჯია შეუფერხებელი მუშაობის უზრუნველსაყოფად. Changzhou Jinzhide-მ შეადგინა პრაქტიკული სახელმძღვანელო, რათა დაეხმაროს კომპანიებს სერვო მიმწოდებლების ეფექტურად და უსაფრთხოდ მონტაჟისა და გამართვის პროცესში.
როგორ დააყენოთ სერვომიმწოდებელი: ეტაპობრივი პროცედურა
დაწყებამდე, სამონტაჟო ფირფიტა მოათავსეთ პრესის სამუშაო მაგიდის ქვეშ და მკაფიოდ მონიშნეთ ბურღვის წერტილები. შემდეგ, ბურღით გააკეთეთ ხვრელები მონიშნულ ადგილებში, შემდეგ კი ხრახნებით დაამაგრეთ ხვრელები. მომზადების შემდეგ, დაამაგრეთ სამონტაჟო ფირფიტა პრესაზე M16 ექვსკუთხა ხრახნებით, რათა დარწმუნდეთ, რომ ის მყარად დგას ადგილზე.
ბაზის დამონტაჟების შემდეგ, დაამონტაჟეთ სიმაღლეში რეგულირებადი ხრახნიანი ღეროები მიმწოდებლის თავის დამაგრებისა და რეგულირებისთვის მოსამზადებლად. ამწევი მანქანის ან ჩანგლებიანი ამწევი მანქანის გამოყენებით, ასწიეთ სერვო მიმწოდებლის თავი სამონტაჟო ფირფიტაზე, შემდეგ დაამაგრეთ იგი M12 ექვსკუთხა ხრახნებითა და ბრტყელი საყელურებით. ეს ნაბიჯი უზრუნველყოფს მიმწოდებლის თავის მყარად მიმაგრებას პრესზე სტაბილური მუშაობისთვის.
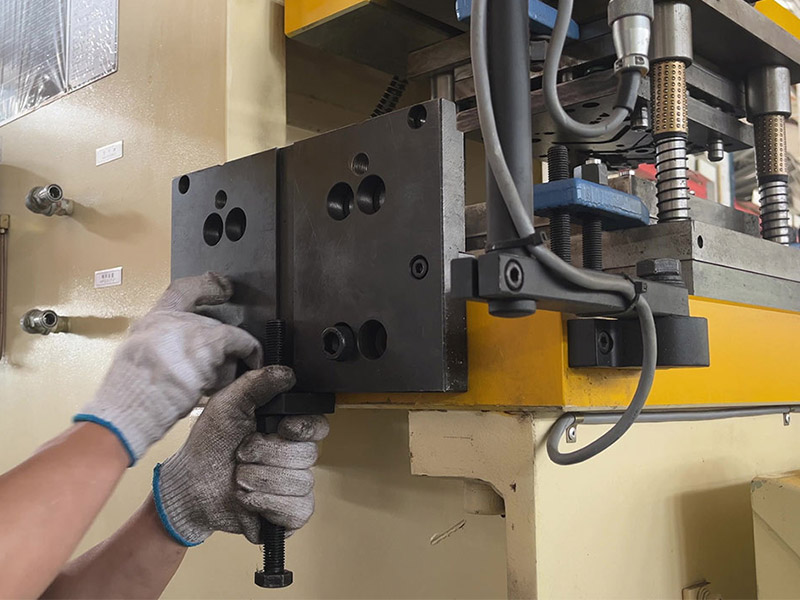
ელექტრო კომპონენტებსაც ფრთხილად დაყენება სჭირდებათ. მოათავსეთ მიმწოდებლის მართვის პანელი მიმწოდებლის თავთან ახლოს და ინსტრუქციის მიხედვით შეაერთეთ სერვოძრავის შტეფსელი, იმპულსური კაბელი და სოლენოიდური სარქვლის ხაზები. დარწმუნდით, რომ გაყვანილობა მოწესრიგებულია მილების გახსნით და მათთვის განკუთვნილ ჭრილებში მოჭერით, რათა ყველაფერი ორგანიზებული და უსაფრთხო იყოს.
იმპულსური კაბელი გადასცემს დაჭერის დარტყმის სიგნალს, ამიტომ სწორედ ეს კავშირი ამყარებს დაჭერის სინქრონიზაციას. თუ სიგნალი მიმწოდებელს დაგვიანებით მიაღწევს, ყოველი დარტყმა არასწორი პოზიციიდან დაიწყება და მექანიკური რეგულირების არანაირი რაოდენობა ვერ აღადგენს სიზუსტეს.

და ბოლოს, შეაერთეთ ჰაერის მილები, დაასრულეთ სერვომიდვრის ძირითადი დაყენება და კალიბრაცია. ამ პროცესის ყოველი ნაბიჯი შეესაბამება უსაფრთხოების ინსტრუქციებს და ზუსტ გასწორებას, რაც ხელს უწყობს შეუფერხებელ მუშაობას და აადვილებს მომავალ მოვლა-პატრონობას.

სერვომიწოდებლის პარამეტრების დაყენება და მიწოდების სიგრძის კალიბრაცია
მანქანის დამონტაჟებისა და გაყვანილობის შემდეგ, შემდეგი ეტაპია სერვო მიმწოდებლის პარამეტრების დაყენება. მიწოდების სიგრძის კალიბრაცია პირველი პარამეტრია, რომელიც უნდა დაყენდეს, რადგან ყველა სხვა მნიშვნელობა მასზეა მითითებული. შეიყვანეთ სამიზნე მიწოდების სიგრძე HMI-ზე, გაუშვით მიმწოდებელი მასალის გარეშე, შემდეგ გაზომეთ ფაქტობრივი გადაადგილება ბრძანების შესაბამისად და შეცვალეთ კალიბრაციის კოეფიციენტი მანამ, სანამ ორივე არ დაემთხვევა.
ქვემოთ მოცემულ ცხრილში შეჯამებულია პარამეტრები, რომლებიც ყველაზე მეტად მოქმედებს შედეგზე.
პარამეტრი | რას აკონტროლებს ის | შემოწმება წარმოებამდე |
|---|---|---|
საკვების სიგრძე | ზოლის წინსვლის მანძილი ერთ შტრიხზე | გაზომილი მგზავრობა შეესაბამება შეყვანილ მნიშვნელობას |
როლიკებით წნევა | მიმწოდებელ ლილვაკებსა და ზოლს შორის მოჭიდება | არ სრიალებს და ზედაპირზე როლიკერის კვალი არ არის |
გამოშვების დრო | როდესაც ზედა ლილვაკები იხსნება საპილოტე ქინძისთავებისთვის | გაშვება იწყება პილოტების აეროდრომზე შესვლამდე |
სიჩქარის პროფილი | აჩქარება და შენელება თითოეული დარტყმის დროს | არხი სრულდება ხელმისაწვდომ ფანჯარაში |
მიწოდების სიზუსტე ამ პარამეტრების ჯამია და არა რომელიმე ერთი. სწორი მიწოდების სიგრძე რულონის გადაჭარბებულ წნევასთან ერთად მაინც მონიშნავს ზოლს, ხოლო სწორი სიჩქარის პროფილი დაგვიანებული გაშვების დრო მაინც მიაქანებს მასალას პილოტების წინააღმდეგ. დააყენეთ ისინი მითითებული თანმიმდევრობით, შემდეგ კი გადაამოწმეთ პირველი წარმოებისას.
ეს პროცედურა ვრცელდება ნებისმიერზეNC სერვო მიმწოდებელიციფრული კონტროლერით. მოდელები განსხვავდებიან პანელის განლაგებით და შენახული პროგრამების რაოდენობით, მაგრამ პარამეტრების დაყენების, შემოწმებისა და კორექტირების ძირითადი თანმიმდევრობა იგივეა, რაც ასევე განსაზღვრავს, თუ როგორ არის სტანდარტიზებული საჭრელი პრესის მიმწოდებლის დაყენება სხვადასხვა მანქანაში.
პირველი გაშვების პრობლემების მოგვარება
ახლად დამონტაჟებულ მიმწოდებელზე არსებული პრობლემების უმეტესობა სამი წყაროდან ერთ-ერთს უკავშირდება. მცირე მიწოდება, როგორც წესი, მიუთითებს როლიკებით წნევაზე ან კალიბრაციის კოეფიციენტზე, რომელიც დაყენებული იყო მანქანაში მასალის გარეშე. სიგრძის შემთხვევითი ცვალებადობა მიუთითებს იმპულსურ სიგნალზე და არა მექანიკაზე, ამიტომ ხელახლა შეამოწმეთ კაბელის გაყვანა და პრესის სიგნალი. ზოლზე როლიკების ნიშნები მიუთითებს ზედმეტ წნევაზე და არა არასაკმარის მოჭიდებაზე.
თუ ამ შემოწმებების შემდეგ მიწოდების სიზუსტე კვლავ მერყეობს, რაიმეს შემდგომ კორექტირებამდე ჩაწერეთ გაზომილი შეცდომა სრული ცვლის განმავლობაში. მუდმივი გადახრა, რომელიც მიჰყვება ნიმუშს, არის დაყენების პრობლემა, ხოლო გადახრა, რომელიც იცვლება სიჩქარის ან ტემპერატურის მიხედვით, ჩვეულებრივ, მექანიკური ცვეთაა. ცვეთილი ლილვაკებისა და ამძრავების მოვლა-პატრონობის პროცედურები განხილულიაკოჭის მიმწოდებლის მოვლა-პატრონობის სერვისი.
სტანდარტიზებული ინსტალაციის პროცედურის დაცვით, კომპანიებს შეუძლიათ სერვო მიმწოდებლების უფრო შეუფერხებლად განთავსება, რაც გააუმჯობესებს პრესის მანქანის სტაბილურობას და პროდუქტიულობას. ოპერატორებისთვის ამ ნაბიჯების გაგებამ შეიძლება შეამციროს შეცდომები და უზრუნველყოს უფრო უსაფრთხო სამუშაო პირობები.
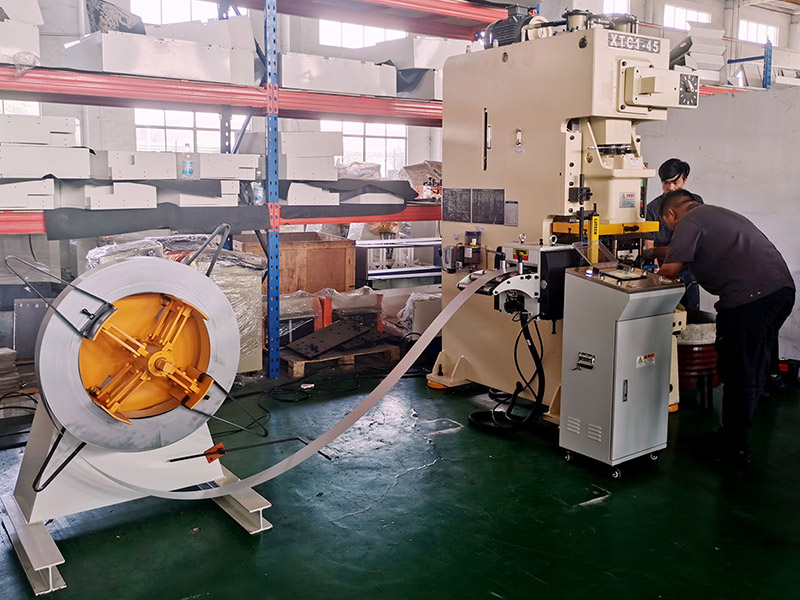
ეს ინსტალაციის სახელმძღვანელო შესაფერისია სხვადასხვა ტიპის საწნეხი მანქანებისთვის. მკაფიო და მარტივი ნაბიჯები ნიშნავს, რომ პირველად მომხმარებლებსაც კი შეუძლიათ ინსტრუქციების დაცვა და ინსტალაციის წარმატებით დასრულება. ინსტალაციამდე მიმწოდებლის მოდელების შესადარებლად, დაიწყეთსერვო მიმწოდებლის დიაპაზონი, ან გადახედეთსერვო მიმწოდებლის შერჩევის სახელმძღვანელოთუ მანქანა ჯერ არ არის შეკვეთილი.