




3-1-ში გასახსნელი-გასწორებელი-მიმწოდებლის გამოყენების სახელმძღვანელო
 2026 წლის 15 მაისი|
 ნახვა: 231
როგორ გამოვიყენოთ 3-1-ში გასახსნელი გასასწორებელი მიმწოდებელი: ეტაპობრივი ინსტრუქცია
ეს გამოყენების სახელმძღვანელო განმარტავს, თუ როგორ უნდა იმუშაოთ 3-1-ში მიმწოდებლით, რომელიც ასევე ცნობილია როგორც3-1-ში გამხსნელი გასასწორებელი მიმწოდებელიან დეკოილერის გასასწორებელი მიმწოდებელი. ინტეგრირებული ხვეულების მიმწოდებელი მანქანის სახით, ის აერთიანებს გახსნას, მასალის გასწორებას და ავტომატურ მიწოდებას ლითონის შტამპვის ეფექტური წარმოების უზრუნველსაყოფად. შემდეგი ნაბიჯები მოიცავს ხვეულების ჩატვირთვას, მასალის ხრახნიანობას, გასწორებას, დაყენებას და რეგულირებას, ასევე სინქრონიზებულ მუშაობას საჭრელ საჭრელთან. სწორი პროცედურის დაცვა ხელს უწყობს დაყენების დროის შემცირებას, მიწოდების თანმიმდევრულობის გაუმჯობესებას და მანქანის უსაფრთხო მუშაობის უზრუნველყოფას.
დაწყებამდე დარწმუნდით, რომ სამუშაო ადგილი თავისუფალია და დაიცავით მანქანა-დანადგარისთვის დამახასიათებელი უსაფრთხოების პროცედურები. აღჭურვილობა მხოლოდ გაწვრთნილ პერსონალს უნდა ემსახურებოდეს და ყველა მონტაჟი ან რეგულირების სამუშაო უნდა შეესაბამებოდეს მწარმოებლის საოპერაციო ინსტრუქციებს. სხვადასხვა კონფიგურაციის შედარების დახმარებისთვის იხილეთ ჩვენი სახელმძღვანელო.2-1-ში და 3-1-ში ლითონის ფურცლის მიმწოდებლები.
1. განმბლოკავი მოწყობილობის (Decoiler) ჩატვირთვა
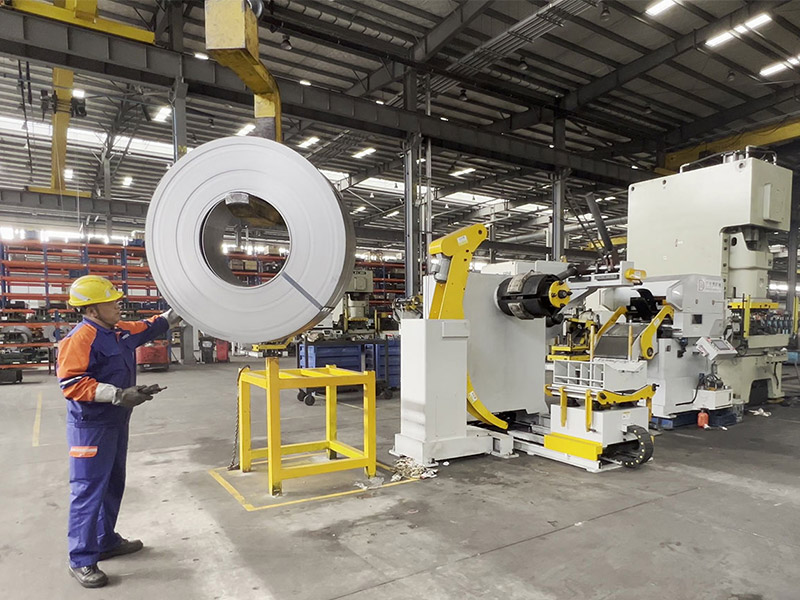
მუშაობის დაწყებამდე, მანქანა გადართეთ მექანიკურ რეჟიმზე. ასწიეთ პრესის მკლავი და დაწიეთ საყრდენი მკლავი. აწიეთ მასალის ჩარჩო და მოარგეთ შიდა და გარე განლაგების მკლავები ისე, რომ კოჭა გასწორდეს მიმწოდებლის ცენტრალურ ხაზთან. გამოიყენეთ შესაბამისი ამწე ან მობილური ურიკა კოჭას ჩარჩოზე მოსათავსებლად, მოათავსეთ იგი შიდა სახელმძღვანელო მკლავთან ახლოს. შემდეგ გაშალეთ ჩარჩო და დაწიეთ საწნეხი მკლავი. და ბოლოს, მოარგეთ კოჭას საყრდენები და საყრდენი მკლავები მანქანის ინსტრუქციის შესაბამისად. მას შემდეგ, რაც კოჭა სათანადოდ დამაგრდება, მოხსენით შესაფუთი თასმები დამტკიცებული უსაფრთხოების პროცედურის შესაბამისად. ამის შემდეგ კოჭა მზადაა ხრახნის გაკვრის პროცესისთვის.
2. გასწორებისა და სერვომიწოდებლის ხრახნიანი დამაგრება
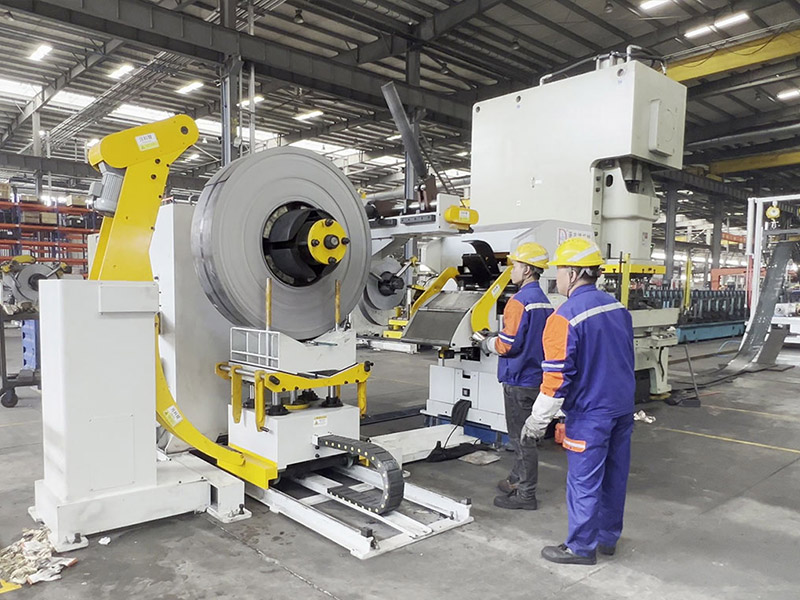
ასწიეთ დასაკეცი მკლავი და გახსენით გასწორების ლილვაკები მანქანის მუშაობის პროცედურის შესაბამისად. დაარეგულირეთ შესასვლელი სახელმძღვანელო ლილვაკების დაშორება ისე, რომ მასალა შეუფერხებლად გაიაროს. შემოატრიალეთ მასალის ჩარჩო წინ ან უკან, რათა მასალა დასაკეცი მკლავის ქვეშ მოათავსოთ, შემდეგ დაწიეთ მკლავი, რათა ზოლი გასწორების ლილვაკებში შეიტანოთ. დააზუსტეთ ლილვაკის პარამეტრები და დასაკეცი მკლავის პოზიცია მანამ, სანამ მასალა სწორად არ გასწორდება მიწოდების გზასა და მასალის სიგანესთან. დაწიეთ საყრდენი მკლავები მასალის მარყუჟის შესაქმნელად, შემდეგ გადართეთ ჩარჩო ხელით რეჟიმში ავტომატურ რეჟიმში, როგორც ეს მითითებულია მუშაობის ინსტრუქციაში. გამოიყენეთ რხევის ფუნქცია მიწოდების მოძრაობის დასაკვირვებლად და საჭიროებისამებრ დაარეგულირეთ კორექტირების ბორბალი, სანამ მასალა შეუფერხებლად და თანაბრად არ გამოვა.
სწორი ხრახნების გასწორება და გასწორება აუცილებელია 3-1-ში გამასწორებელი მიმწოდებლის სტაბილური მუშაობისთვის. მონტაჟისა და რეგულირების დროს, ავტომატურ მიწოდებაზე გადასვლამდე, შეამოწმეთ, რომ მასალა მიჰყვება დანიშნულ გზას სახელმძღვანელო და გასწორების ლილვაკების გავლით.
3. ავტომატური მუშაობა საჭრელი ბერკეტით
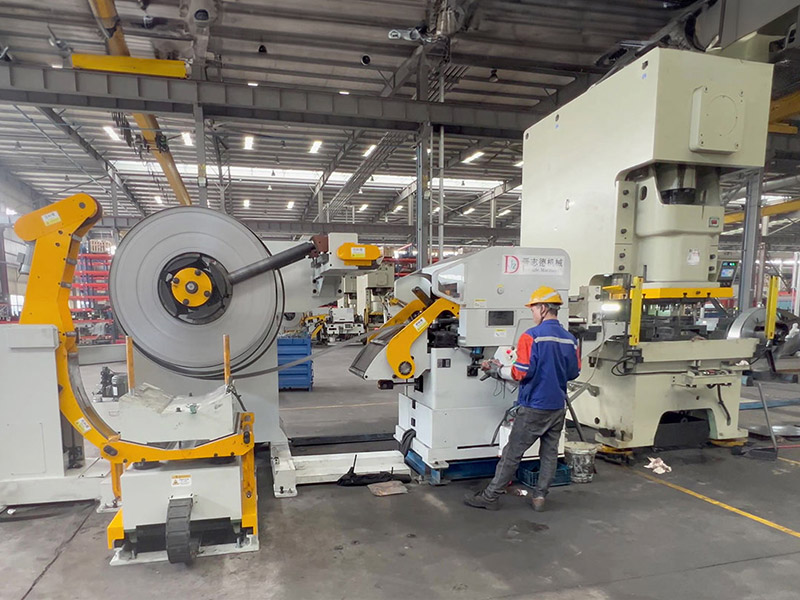
ავტომატური მუშაობის დაწყებამდე, შეამოწმეთ საჭირო მიწოდების სიგრძე და სხვა წარმოების პარამეტრები სამუშაო ნაწილის ნახაზთან, ხელსაწყოების მოთხოვნებთან და მანქანის დოკუმენტაციასთან შედარებით. დააკონფიგურირეთ ან დაადასტურეთ ეს პარამეტრები დამონტაჟებული მოდელისთვის მითითებული კონტროლის პროცედურის გამოყენებით. გადართეთ მიმწოდებელი ავტომატურ რეჟიმში. მას შემდეგ, რაც საშტამპი მანქანა მზად იქნება და მიმწოდებელი სწორად იქნება განთავსებული, OK ნათურა უნდა აინთოს მანქანის ინსტრუქციებში აღწერილის შესაბამისად. ჩართეთ პრესი დამტკიცებული სამუშაო პროცედურის შესაბამისად და მიმწოდებელი ავტომატურად იმუშავებს პრესასთან სინქრონიზებულად. ინტეგრირებული გამოყენებისთვისსაავტომობილო შტამპის ხაზის გადაწყვეტილებებიაუცილებელია მიმწოდებელ მოწყობილობასა და საშტამპო დაზგას შორის სწორი კოორდინაცია. უსაფრთხოების მიზნით, უწყვეტ მუშაობაზე გადასვლამდე, გადაამოწმეთ მიმწოდებლის მოძრაობა ერთსაფეხურიან რეჟიმში. სტაბილური წარმოების დაწყებამდე დარწმუნდით, რომ მასალა სწორად მოძრაობს.
მიწოდების სიგრძის სწორი პარამეტრები და სინქრონიზაცია ხელს უწყობს მასალის თანმიმდევრული პოზიციონირების შენარჩუნებას შტამპვის დროს. თუ მიწოდების რეალური მანძილი განსხვავდება საჭირო მნიშვნელობისგან, შეწყვიტეთ წარმოების პროცესი და კორექტირების განხორციელებამდე შეამოწმეთ შესაბამისი პარამეტრები და ოპერაციული ინსტრუქციები.
4. დაყენებისა და რეგულირების საკონტროლო სია
წარმოების პარტიის გაშვებამდე, გადახედეთ ხვეულის მიმწოდებელი მანქანის ძირითად დაყენებისა და რეგულირების წერტილებს. აღჭურვილობის შესაბამისმა განლაგებამ და მიწოდების მიმართულებამ ასევე შეიძლება გავლენა მოახდინოს ინსტალაციის მოხერხებულობასა და ყოველდღიურ მუშაობაზე. დამატებითი ინფორმაციისთვის იხილეთ ჩვენი სახელმძღვანელო.დეკოილერის გასწორების მიმწოდებლის სამი განლაგების ვარიანტი.
ხვეულის გასწორება:დარწმუნდით, რომ კოჭა სწორად არის განთავსებული და დამაგრებული განმბლოკავი მექანიზმის ჩარჩოზე, მანქანის ინსტრუქციის შესაბამისად.
მასალის ხრახნიანი გაკვრა:შეამოწმეთ, რომ მასალა გადის განკუთვნილი სახელმძღვანელო ლილვაკების, დასაკეცი მკლავისა და გასწორების ლილვაკების გავლით.
გასწორების რეგულირება:გადაამოწმეთ გასწორების როლიკერის პარამეტრები და მასალის გასწორება დამუშავებული მასალისთვის მითითებული პროცედურის გამოყენებით.
საკვების სიგრძე და პარამეტრები:დაადასტურეთ საჭირო მიწოდების სიგრძე და სხვა კონტროლის პარამეტრები წარმოების მოთხოვნებთან და მანქანა-დანადგარის დოკუმენტაციასთან შედარებით.
ოპერაციული რეჟიმი:შესაბამისი ოპერაციის დაწყებამდე გადაამოწმეთ მექანიკური ან ავტომატური რეჟიმი, მზადყოფნის სტატუსი და სტატუსის ინდიკატორები.
ზუსტი რეგულირების მნიშვნელობები და კონტროლის პროცედურები შეიძლება განსხვავდებოდეს მანქანის მოდელის, მასალის სისქისა და წარმოების პარამეტრების მიხედვით. ყოველთვის იხელმძღვანელეთ შესაბამისი საოპერაციო სახელმძღვანელოთი და არ დაეყრდნოთ ზოგად პარამეტრებს.
5. 3-1-ში მიმწოდებლის ძირითადი პრობლემების მოგვარება
3-1-ში გამასწორებელი მიმწოდებლის მუშაობისას, ისეთმა პრობლემებმა, როგორიცაა მასალის არათანაბარი მიკვლევა, შეწყვეტილი მიწოდება ან სინქრონიზაციის დარღვევა, შეიძლება გავლენა მოახდინოს წარმოებაზე. შემდეგი შემოწმებები წარმოადგენს პრობლემების მოგვარების საწყის წერტილს. დამატებითი სიმპტომებზე დაფუძნებული შემოწმებებისთვის იხილეთ ჩვენი დეტალურიკოჭის მიმწოდებლის პრობლემების მოგვარების სახელმძღვანელო.
არათანაბარი მასალის მიწოდება:შეაჩერეთ დანადგარი და შემოწმებამდე დაიცავით უსაფრთხოების იზოლაციის აუცილებელი პროცედურა. შეამოწმეთ მასალის ბილიკი, ხვეულის გასწორება და სახელმძღვანელო ლილვაკის განლაგება გამოყენების ინსტრუქციასთან შედარებით.
მასალის დახრილობა ან არათანმიმდევრული გასწორება:გააჩერეთ აღჭურვილობა და გადაამოწმეთ კოჭის პოზიცია, მიმმართველი ლილვაკის გასწორება და გასწორების პარამეტრები მანქანაზე სპეციფიკური რეგულირების პროცედურის გამოყენებით.
არასწორი კვების სიგრძე:შეადარეთ საჭირო მიწოდების სიგრძე კონფიგურირებულ მართვის პარამეტრებსა და წარმოების სპეციფიკაციებს. წარმოების განახლებამდე შეამოწმეთ კონტროლერის პარამეტრები სახელმძღვანელოს მიხედვით.
მიმწოდებელი არ სინქრონიზდება საჭრელ მანქანასთან:შეამოწმეთ მუშაობის რეჟიმი, დაპრესისთვის მზადყოფნის სტატუსი და შესაბამისი სტატუსის ინდიკატორები. თუ სინქრონიზაცია არ აღდგება, იხილეთ მანქანა და დაპრესის დოკუმენტაცია.
არასდროს ჩაარჭოთ ხელი ლილვაკებში ან არ დაარეგულიროთ მანქანის კომპონენტები აღჭურვილობის მუშაობის დროს. თუ პრობლემა გაგრძელდა ან საჭიროებს ელექტრო, ჰიდრავლიკურ ან მართვის სისტემებზე მუშაობას, შეწყვიტეთ მუშაობა და დაუკავშირდით კვალიფიციურ სერვის პერსონალს.
დასკვნა
ამ ოპერაციული სახელმძღვანელოს დაცვა ოპერატორებს ეხმარება 3-1-ში გამხსნელი და გასასწორებელი მიმწოდებლის კოჭის ჩატვირთვაში, ხრახნების დამაგრებაში, გასწორებაში, დაყენებასა და რეგულირებაში, ასევე ავტომატური მიწოდების მართვაში. მიწოდების სიგრძის სწორი შემოწმება, მასალის ფრთხილად გასწორება და შესაბამისი უსაფრთხოების შემოწმებები უზრუნველყოფს საიმედო წარმოებას და მასალის თანმიმდევრულ ხარისხს. მოდელის სპეციფიკური პროცედურებისა და პრობლემების მოგვარებისთვის, ყოველთვის დაიცავით აღჭურვილობის დოკუმენტაცია და კვალიფიციური ტექნიკური პერსონალის მითითებები.
Changzhou Jinzhide Machinery Technology Co., Ltd. გთავაზობთ ლითონის ჭედვის აღჭურვილობას და ხვეულების მიწოდების გადაწყვეტილებებს, რომლებიც შექმნილია მასალების ეფექტური დამუშავებისა და ავტომატიზირებული წარმოების მხარდასაჭერად. გაეცანით ჩვენს...3-1-ში დეკოლერის გასასწორებელი მიმწოდებელი პროდუქტებიხელმისაწვდომი აღჭურვილობის კონფიგურაციებისა და გამოყენების შესახებ მეტი ინფორმაციის მისაღებად.