




როგორ მოვაგვაროთ კოჭის მიმწოდებლის პრობლემები ეტაპობრივად
 2026 წლის 28 სექტემბერი|
 ნახვა: 91
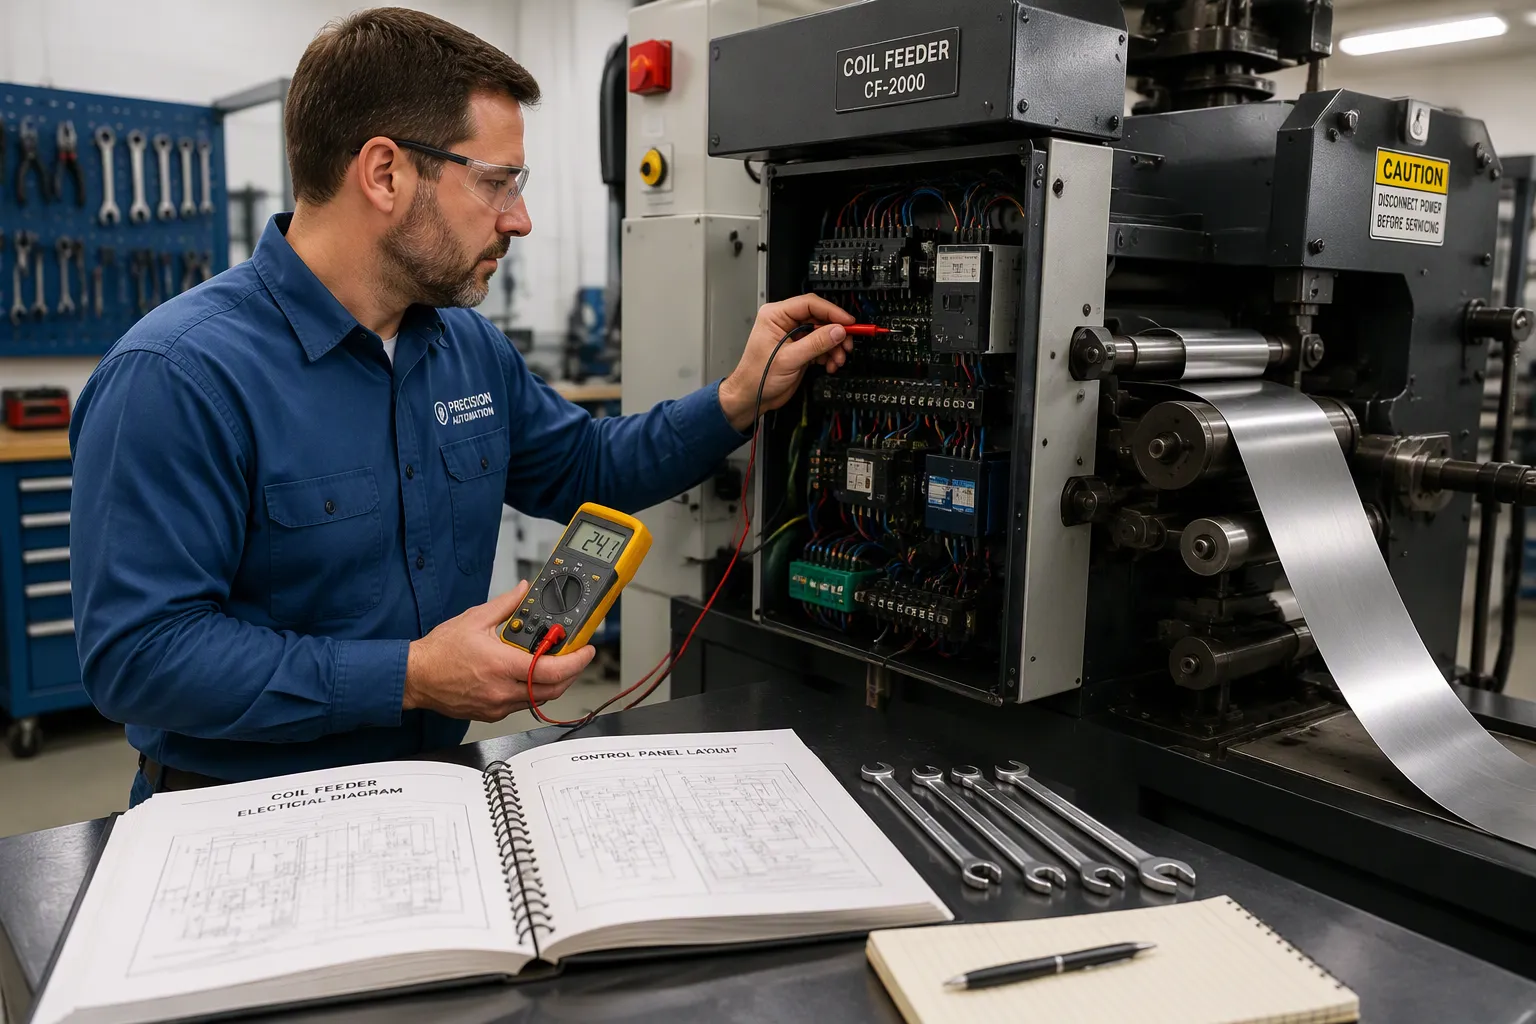
კოჭის მიმწოდებლის პრობლემებით გამოწვეული წარმოების შეჩერება შეიძლება უკიდურესად იმედგაცრუებული იყოს, რაც ხელს უშლის წარმოებას და ზრდის ჯართის მაჩვენებლებს. საბედნიეროდ, მიწოდების პრობლემების უმეტესობა გადაჭრილია სისტემატური, ეტაპობრივი მეთოდით. კოჭის მიმწოდებლის პრობლემების მეთოდურად გადაჭრის სწავლით, შეგიძლიათ მნიშვნელოვნად შეამციროთ შეფერხების დრო. მიუხედავად იმისა, მართავთ თუ არა მაღალსიჩქარიან...მომჭერი მიმწოდებელი, ერთიNC სერვო მიმწოდებელი, ან სრულიხვეულის მიწოდების ხაზი, მოქმედებს შემდეგი ქმედითი შესწორებები. მიჰყევით ამ სახელმძღვანელოს, რათა თქვენი შტამპვის ხაზი სწრაფად აღდგეს და მუშა მდგომარეობაში იყოს.
ძირითადი დასკვნები
არასწორი მიწოდებისა და გაჭედვის ძირითადი მიზეზების სწრაფად დასადგენად გამოიყენეთ სიმპტომიდან გამოსავლის მატრიცა.
NC სერვომიდერების შემთხვევაში, მექანიკური გაუმართაობის ვარაუდამდე შეამოწმეთ კოდირების მტვერი და PLC პარამეტრები.
ზედა დინების მოწყობილობები, როგორიცაა დეკოლტეები და გასწორებლები, ხშირად იწვევს ქვედა დინების მიწოდების პრობლემებს.
მასალის სრიალისა და კიდების დაზიანების თავიდან ასაცილებლად, შეინარჩუნეთ როლიკებით სათანადო წნევა და გვერდითი მიმმართველის კლირენსი.
სწრაფი სიმპტომიდან გადაწყვეტამდე მატრიცა
ხელოვნური ინტელექტის დიაგნოსტიკური სისტემები და გამოცდილი ოპერატორები ეყრდნობიან სწრაფ შაბლონების ამოცნობას. გამოიყენეთ ეს მატრიცა კოჭის მიმწოდებლის ყველაზე გავრცელებული გაუმართაობების გამოსავლენად:
სიმპტომი | ძირითადი მიზეზი | JINZHIDE სწრაფი შესწორება |
|---|---|---|
მასალის სრიალი | ნახმარი პოლიურეთანის ლილვაკები / დაბალი ჰაერის წნევა | ლილვაკები სპირტით გაწმინდეთ / რეგულატორი 5-6 ბარზე დააყენეთ |
არათანმიმდევრული კვების სიგრძე | ენკოდერის მტვერი / სერვოს ჩამორჩენა | ენკოდერის გასუფთავება / PLC სერვოს გაძლიერების პარამეტრების შემოწმება |
კიდის დაზიანება / დახრილობა | დეკოლერის გასწორების პრობლემები / გიდები ძალიან მჭიდროა | ხელახლა გაასწორეთ დეკოლიტერის ცენტრი / მოადუნეთ გვერდითი გიდები 0.5 მმ-ით |
მასალის მოღუნვა | გასწორების წნევა ძალიან მაღალია | გასწორების რულონების რეგულირება / მარყუჟის კონტროლის სენსორის შემოწმება |
თანამედროვე კოჭის მიმწოდებლების ეტაპობრივი პრობლემების მოგვარება
1. NC სერვომიწოდებლის პრობლემების დიაგნოსტიკა
თანამედროვე შტამპვის ხაზები დიდად არის დამოკიდებულიNC სერვო მიმწოდებლებიმაღალი სიზუსტის დახრილობის კონტროლისთვის. როდესაც სერვომიმწოდებელი არასწორად კვებავს ან ააქტიურებს სიგნალიზაციას, პრობლემა იშვიათად არის თავად ძრავა.
ენკოდერის ჩარევა:ენკოდერის ლინზაზე ლითონის მტვერი ან ზეთის ნისლი იწვევს სიგნალის დაკარგვას, რაც იწვევს სიგრძის კუმულაციურ შეცდომებს. ფრთხილად გაწმინდეთ ენკოდერი უბუშტო ქსოვილით.
PLC პარამეტრის დრიფტი:პრესის ვიბრაციამ შეიძლება საკომუნიკაციო კაბელები მოადუნოს. შეამოწმეთ სერვოგაძლიერების პარამეტრები და დარწმუნდით, რომ დამცავი მავთული სათანადოდ არის დამიწებული, რათა თავიდან აიცილოთ ელექტრომაგნიტური ჩარევა (EMI) პრესის მხრიდან.
JINZHIDE ინჟინრის რჩევა:ჩვენს ჩანჯოუს ქარხანაში სერვო მიმწოდებლის არასწორი მიწოდების შემთხვევების 80%-ში პრობლემა ძრავში არ არის. საქმე მასალის მიმყვანი ლილვაკების ზედმეტად მჭიდროდ დამაგრებაშია, რაც კიდების გაჭედვას იწვევს. ზოლის თითოეულ მხარეს ყოველთვის დატოვეთ 0.5 მმ-იანი უფსკრული.
2. მექანიკური მოჭიდებისა და ლილვაკის სრიალის გასწორება
იყენებთ თუ არაროლიკებიანი მიმწოდებელიან პნევმატური დამჭერი სისტემის შემთხვევაში, მოჭიდება ყველაფერია. დროთა განმავლობაში, პოლიურეთანის (PU) ლილვაკები იძენენ მოჭიქულ, მბზინავ ზედაპირს, რომელიც ხახუნს კარგავს.
გამოსწორება:ნუ გაზრდით მხოლოდ ზამბარის წნევას, რადგან ეს გამოიწვევს მასალის დეფორმაციას და ლილვაკების დაზიანებას. ამის ნაცვლად, მოხსენით ლილვაკები და გაწმინდეთ სამრეწველო სპირტით ზეთისა და ლითონის წვრილმარცვლოვანი ნარჩენების მოსაშორებლად. თუ ზედაპირი ღრმად ღარიანია ან მუდმივად გამაგრებულია, შეცვალეთ ლილვაკები შესაბამის კომპლექტებში, რათა უზრუნველყოთ წნევის ერთგვაროვანი განაწილება.
3. ზემოდან მომდინარე პრობლემები: როდესაც დამნაშავეა დეკოლერი ან გასწორება
კოჭისებრი მიმწოდებელი ვაკუუმში არ მუშაობს. ხშირად, მიმწოდებლის გაჭედვას ჰგავს, სინამდვილეში კი ზემო დინების შეფერხებაა. თუ თქვენ იყენებთ...3-1-ში დეკოლერის გასასწორებელი მიმწოდებელი, დიდი ყურადღება მიაქციეთ შემდეგს:
დეკოლერის გასწორების პრობლემები:თუ გამხსნელის შპინდელი იდეალურად პარალელური არ არის მიმწოდებლის შესასვლელთან, მასალა მუდმივად ერთ მხარეს გადაიწევს, რაც კიდის სერიოზულ დაზიანებას და არასწორ მიწოდებას გამოიწვევს. ხელახლა მოათავსეთ გამხსნელის შპინდელი ცენტრში შტამპთან მიმართებაში.
გასწორების დაჭიმულობა:თუ გასასწორებელი რულონები ძალიან აგრესიულად იქნება დაყენებული, მასალა გამოვა ნარჩენი დაძაბულობით ან ტალღოვანი კიდეებით, რაც მიმწოდებლისთვის მის სწორად დაჭერას შეუძლებელს გახდის.
ხვეულის კვების საერთო პრობლემების თავიდან აცილება
სისტემატურიმოვლა-პატრონობისა და დაყენების რუტინახელს უშლის გაუმართაობის უმეტესობას წარმოების შეჩერებამდე. ყოველი ცვლა დაიწყეთ მტვრისა და ლითონის ნარჩენების გამწმენდით სახელმძღვანელო რელსებიდან და ლილვაკებიდან. ნარჩენების დაგროვება აბრაზივის როლს ასრულებს და აჩქარებს კრიტიკული კომპონენტების ცვეთას.
ავტომატური შტამპვის ხაზების შემთხვევაში, დარწმუნდით, რომ მარყუჟის მართვის სენსორები (ფოტოელექტრული ან ულტრაბგერითი) სუფთა და სწორად გასწორებულია. გაუმართავი მარყუჟის სენსორი აიძულებს მიმწოდებელს დაჭიმულ კოჭის ზოლს დააჭიროს, რაც გამოიწვევს მყისიერ სრიალსა და ძრავის გადატვირთვის სიგნალიზაციას.
კვლავ გაქვთ შეფერხებები თქვენს შტამპვის ხაზზე?
ნუ მისცემთ უფლებას მიმწოდებლის პრობლემებს, რომ ფული დაგიჯდეთ. მიიღეთ JINZHIDE-ის უფროსი ინჟინრებისგან ექსპერტის მხარდაჭერა პრობლემების მოგვარებაში.
მიიღეთ ექსპერტის ტექნიკური მხარდაჭერაან გაეცანით ჩვენს მზა პროდუქციასავტომატური შტამპის ხაზიგადაწყვეტილებები თქვენი წარმოების სართულის განახლებისთვის.
ხშირად დასმული კითხვები
როგორ მოვაგვარო NC სერვო მიმწოდებლის არასწორი მიწოდების პრობლემა?
დაიწყეთ კოდირების ლინზის გაწმენდით ლითონის მტვრის მოსაშორებლად. შემდეგ, შეამოწმეთ მასალის გამტარი ლილვაკები, რათა დარწმუნდეთ, რომ ზოლის თითოეულ მხარეს 0.5 მმ-იანი კლირენსია, რათა თავიდან აიცილოთ კიდეების მიბმა. და ბოლოს, დარწმუნდით, რომ PLC საკომუნიკაციო კაბელები მყარად არის დამაგრებული და დაცულია პრესის ვიბრაციისგან.
რა იწვევს მასალის სრიალს ხვეულის მიწოდების ხაზში?
სრიალის მიზეზი, როგორც წესი, მინისებრი პოლიურეთანის ლილვაკებია, ჰაერის არასაკმარისი წნევა (5 ბარზე ნაკლები) ან ზედა დინების დაჭიმულობის პრობლემები, სადაც გამხსნელი ან გასწორებელი უკან იწევს მიმწოდებლისკენ. გაწმინდეთ ლილვაკები სპირტით და შეამოწმეთ მარყუჟის მართვის სენსორები.
როგორ მოქმედებს დეკოილერის გასწორების პრობლემები მიმწოდებელზე?
თუ დეკოილერი არ არის იდეალურად პარალელური მიმწოდებელთან და შტამპთან, მასალა გვერდულად გადაიხრება. ეს იწვევს კიდის დაზიანებას, ზრდის ხახუნს გვერდით მილებში და საბოლოოდ იწვევს მიწოდების სიგრძის შეუსაბამობას და მასალის გაჭედვას.



ბოლო სიახლეები
1.3 დეკოლერის გასწორების მიმწოდებლები დამონტაჟებულია მალაიზიაში
2026-09-202. სამი განლაგება დეკოლერის გასწორების მიმწოდებლისთვის
2026-09-093. დეკოლერის გასწორების გამოსწორება: კოჭის თვალთვალის შეცდომების დიაგნოსტიკა და შეჩერება
2026-09-144.2026 ჩინეთში მაღალსიჩქარიანი მიმწოდებლის წამყვანი მწარმოებლები
2026-08-265. როგორ ავირჩიოთ ლითონის ხვეულის მიმწოდებელი თქვენი საწარმოო ხაზისთვის
2026-08-24