




3-in-1 attinēja-taisnotāja-padevēja lietošanas instrukcija
 2026. gada 15. maijs|
 Skats: 235
Kā lietot 3-in-1 attinēja taisnotāja padevēju: soli pa solim sniegta lietošanas instrukcija
Šajā lietošanas pamācībā ir paskaidrots, kā lietot 3-in-1 padevēju, kas pazīstams arī kā3-in-1 attinēja taisnotāja padevējsvai detīšanas/taisnošanas padevējs. Kā integrēta ruļļu padeves iekārta tā apvieno attīšanu, materiāla izlīdzināšanu un automātisko padevi, lai atbalstītu efektīvu metāla štancēšanas ražošanu. Turpmākās darbības aptver ruļļu ielādi, materiāla vītņošanu, izlīdzināšanu, iestatīšanu un regulēšanu, kā arī sinhronizētu darbību ar perforatoru. Pareizas procedūras ievērošana palīdz samazināt iestatīšanas laiku, uzlabot padeves konsekvenci un atbalstīt drošu mašīnas darbību.
Pirms darba sākšanas pārliecinieties, ka darba zona ir brīva, un ievērojiet iekārtai noteiktās drošības procedūras. Iekārtu drīkst vadīt tikai apmācīts personāls, un visiem iestatīšanas vai regulēšanas darbiem jāievēro ražotāja lietošanas instrukcijas. Lai saņemtu palīdzību dažādu konfigurāciju salīdzināšanā, skatiet mūsu rokasgrāmatu par2-in-1 un 3-in-1 lokšņu metāla padevēji.
1. Attinēja (detītera) ielāde
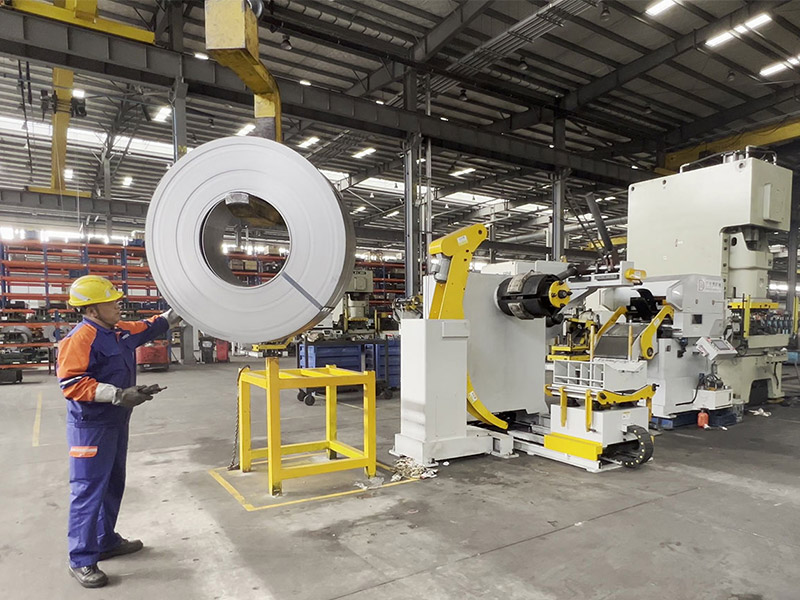
Pirms darba pārslēdziet iekārtu manuālajā režīmā. Paceliet preses sviru un nolaidiet atbalsta sviru. Ievelciet materiāla rāmi un noregulējiet iekšējo un ārējo pozicionēšanas sviru tā, lai spole būtu vienā līnijā ar padevēja centra līniju. Izmantojiet piemērotu celtni vai mobilos ratiņus, lai novietotu spoli uz rāmja, novietojot to tuvu iekšējai vadotnei. Pēc tam izvērsiet rāmi un nolaidiet preses sviru. Visbeidzot, noregulējiet spoles atdures un atbalsta sviras saskaņā ar iekārtas instrukcijām. Kad spole ir pareizi nostiprināta, noņemiet iepakojuma siksnas saskaņā ar apstiprināto drošības procedūru. Pēc tam spole ir gatava vītņošanas procesam.
2. Vītnes ievēršana taisnotājā un servo padevējā
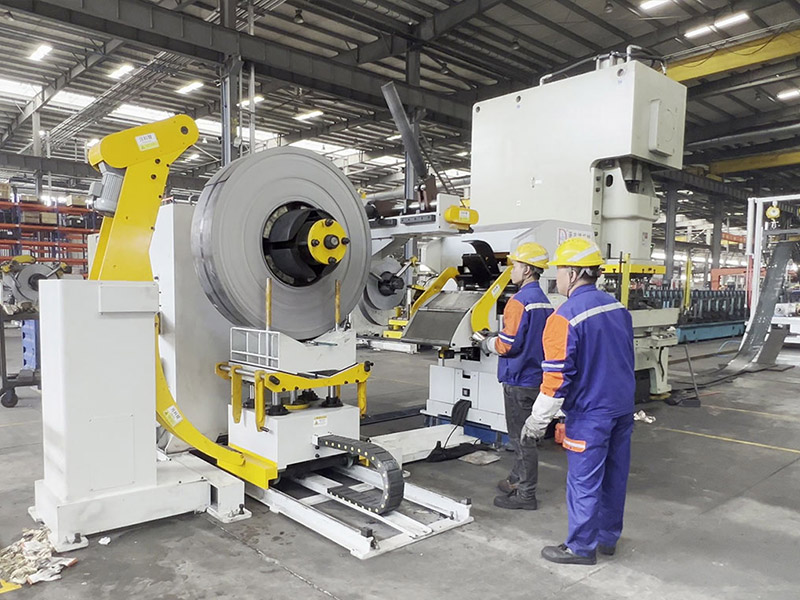
Paceliet locīšanas sviru un atveriet izlīdzināšanas veltņus saskaņā ar mašīnas darbības procedūru. Pielāgojiet ievades vadotņu veltņu atstarpi, lai materiāls varētu vienmērīgi iziet cauri. Pagrieziet materiāla rāmi uz priekšu vai atpakaļ, lai padotu materiālu zem locīšanas sviras, pēc tam nolaidiet sviru, lai vadītu lenti izlīdzināšanas veltņos. Precīzi noregulējiet veltņu iestatījumus un locīšanas sviras pozīciju, līdz materiāls ir pareizi izlīdzināts ar padeves ceļu un materiāla platumu. Nolaidiet atbalsta sviras, lai izveidotu materiāla cilpu, pēc tam pārslēdziet rāmi no manuālā uz automātisko režīmu, kā norādīts lietošanas instrukcijā. Izmantojiet lēnās kustības funkciju, lai novērotu padeves kustību, un pēc nepieciešamības noregulējiet korekcijas rokratu, līdz materiāls iziet vienmērīgi un vienmērīgi.
Pareiza vītņošana un izlīdzināšana ir būtiska 3-in-1 attinēja taisnotāja padevēja stabilai darbībai. Iestatīšanas un regulēšanas laikā pirms automātiskās padeves pāriešanas pārbaudiet, vai materiāls virzās pa paredzēto ceļu caur vadotnēm un izlīdzināšanas rullīšiem.
3. Automātiska darbība ar perforatoru
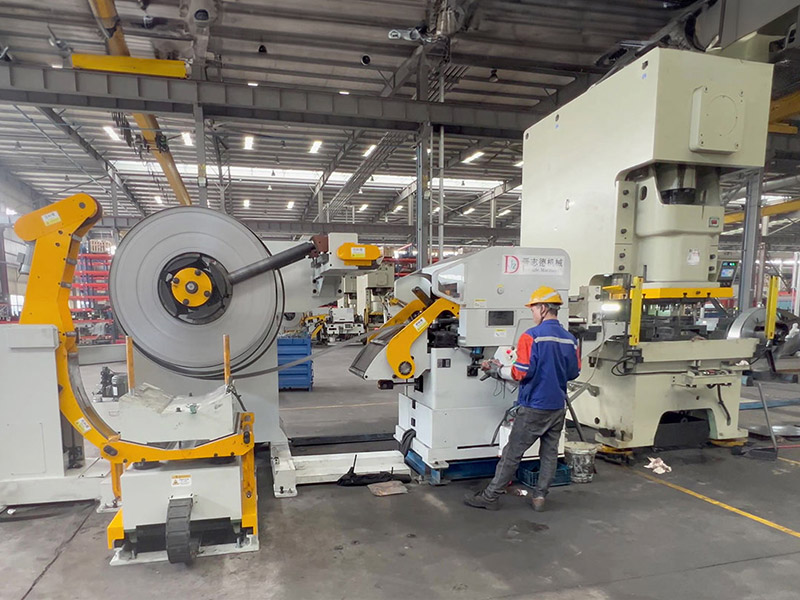
Pirms automātiskās darbības uzsākšanas pārbaudiet nepieciešamo padeves garumu un citus ražošanas parametrus atbilstoši sagataves rasējumam, instrumentu prasībām un mašīnas dokumentācijai. Konfigurējiet vai apstipriniet šos iestatījumus, izmantojot uzstādītajam modelim norādīto vadības procedūru. Pārslēdziet padevēju automātiskajā režīmā. Kad štancēšanas prese ir gatava un padevējs ir pareizi novietots, OK indikatoram vajadzētu iedegties, kā aprakstīts mašīnas instrukcijās. Ieslēdziet presi saskaņā ar apstiprināto darbības procedūru, un padevējs darbosies automātiski sinhronizēti ar presi. Lietojumiem, kas ietver integrētusautomobiļu štancēšanas līniju risinājumiIr svarīgi nodrošināt pareizu padeves aprīkojuma un štancēšanas preses koordināciju. Drošības apsvērumu dēļ pirms pārslēgšanās uz nepārtrauktu darbību pārbaudiet padeves kustību vientakta režīmā. Pirms stabilas ražošanas uzsākšanas pārliecinieties, vai materiāls virzās pareizi.
Pareizi padeves garuma iestatījumi un sinhronizācija palīdz uzturēt vienmērīgu materiāla pozicionēšanu štancēšanas laikā. Ja faktiskais padeves attālums atšķiras no nepieciešamās vērtības, pirms pielāgojumu veikšanas apturiet ražošanas procesu un pārbaudiet attiecīgos iestatījumus un lietošanas instrukcijas.
4. Iestatīšanas un regulēšanas kontrolsaraksts
Pirms ražošanas partijas palaišanas pārskatiet ruļļu padeves iekārtas galvenos uzstādīšanas un regulēšanas punktus. Atbilstošs iekārtu izvietojums un padeves virziens var ietekmēt arī uzstādīšanas ērtības un ikdienas darbību. Plašāku informāciju skatiet mūsu ceļvedī partrīs izkārtojuma iespējas dekolera taisnotāja padevējam.
Spoles izlīdzināšana:Pārliecinieties, ka spole ir pareizi novietota un nostiprināta uz attinēja rāmja saskaņā ar ierīces instrukcijām.
Materiāla vītne:Pārbaudiet, vai materiāls iziet cauri paredzētajiem vadotņu veltņiem, locīšanas svirai un izlīdzināšanas veltņiem.
Līmeņošanas regulēšana:Pārbaudiet izlīdzināšanas veltņa iestatījumus un materiāla izlīdzināšanu, izmantojot apstrādājamajam materiālam noteikto procedūru.
Padeves garums un parametri:Apstipriniet nepieciešamo padeves garumu un citus vadības iestatījumus atbilstoši ražošanas prasībām un iekārtas dokumentācijai.
Darbības režīms:Pirms attiecīgās darbības sākšanas pārbaudiet manuālo vai automātisko režīmu, preses gatavības statusu un statusa indikatorus.
Precīzas regulēšanas vērtības un vadības procedūras var atšķirties atkarībā no iekārtas modeļa, materiāla biezuma un ražošanas iestatījumiem. Vienmēr skatiet piemērojamo lietošanas instrukciju, nevis paļaujieties uz vispārīgajiem iestatījumiem.
5. 3-in-1 padevēja pamata problēmu novēršana
Izmantojot 3-in-1 attinēja taisnotāja padevēju, ražošanu var ietekmēt tādas problēmas kā nevienmērīga materiāla izsekošana, pārtraukta padeve vai neizdevusies sinhronizācija. Šīs pārbaudes nodrošina sākumpunktu problēmu novēršanai. Papildu uz simptomiem balstītas pārbaudes skatiet mūsu detalizētajā rakstā.spoles padevēja problēmu novēršanas rokasgrāmata.
Nevienmērīga materiāla padeve:Pirms pārbaudes apturiet iekārtu un ievērojiet nepieciešamo drošības izolācijas procedūru. Pārbaudiet materiāla ceļu, spoles izlīdzinājumu un virzošo veltņu iestatījumu atbilstoši lietošanas instrukcijai.
Materiāla šķība vai nekonsekventa izlīdzināšana:Apturiet iekārtu un pārbaudiet spoles pozīciju, vadotnes rullīšu izlīdzinājumu un izlīdzināšanas iestatījumus, izmantojot iekārtai specifisko regulēšanas procedūru.
Nepareizs padeves garums:Salīdziniet nepieciešamo padeves garumu ar konfigurētajiem vadības parametriem un ražošanas specifikācijām. Pirms ražošanas atsākšanas pārbaudiet kontrollera iestatījumus saskaņā ar rokasgrāmatu.
Padevējs nesinhronizējas ar perforatoru:Pārbaudiet darbības režīmu, preses gatavības statusu un attiecīgos statusa indikatorus. Ja sinhronizācija netiek atjaunota, skatiet iekārtas un preses dokumentāciju.
Nekad neaiztieciet rokas veltņos un neregulējiet mašīnas detaļas, kamēr iekārta darbojas. Ja problēma joprojām pastāv vai ir nepieciešams veikt darbus ar elektriskajām, hidrauliskajām vai vadības sistēmām, pārtrauciet darbību un sazinieties ar kvalificētu servisa personālu.
Secinājums
Šīs lietošanas rokasgrāmatas ievērošana palīdz operatoriem pārvaldīt spoļu ielādi, vītņošanu, izlīdzināšanu, iestatīšanu un regulēšanu, kā arī automātisko padevi 3 vienā attinēja un taisnotāja padevējā. Pareiza padeves garuma pārbaude, rūpīga materiāla izlīdzināšana un atbilstošas drošības pārbaudes nodrošina uzticamu ražošanu un nemainīgu materiāla kvalitāti. Lai veiktu konkrētam modelim paredzētas procedūras un novērstu problēmas, vienmēr ievērojiet iekārtas dokumentāciju un kvalificēta tehniskā personāla norādījumus.
Changzhou Jinzhide Machinery Technology Co., Ltd. nodrošina metāla štancēšanas iekārtas un ruļļu padeves risinājumus, kas paredzēti efektīvas materiālu apstrādes un automatizētas ražošanas atbalstam. Iepazīstieties ar mūsu3-in-1 dekolētāja taisnotāja padevēja produktilai uzzinātu vairāk par pieejamajām iekārtu konfigurācijām un pielietojumiem.