




Kā soli pa solim novērst spoles padevēja problēmas
 2026. gada 28. septembrī|
 Skats: 95
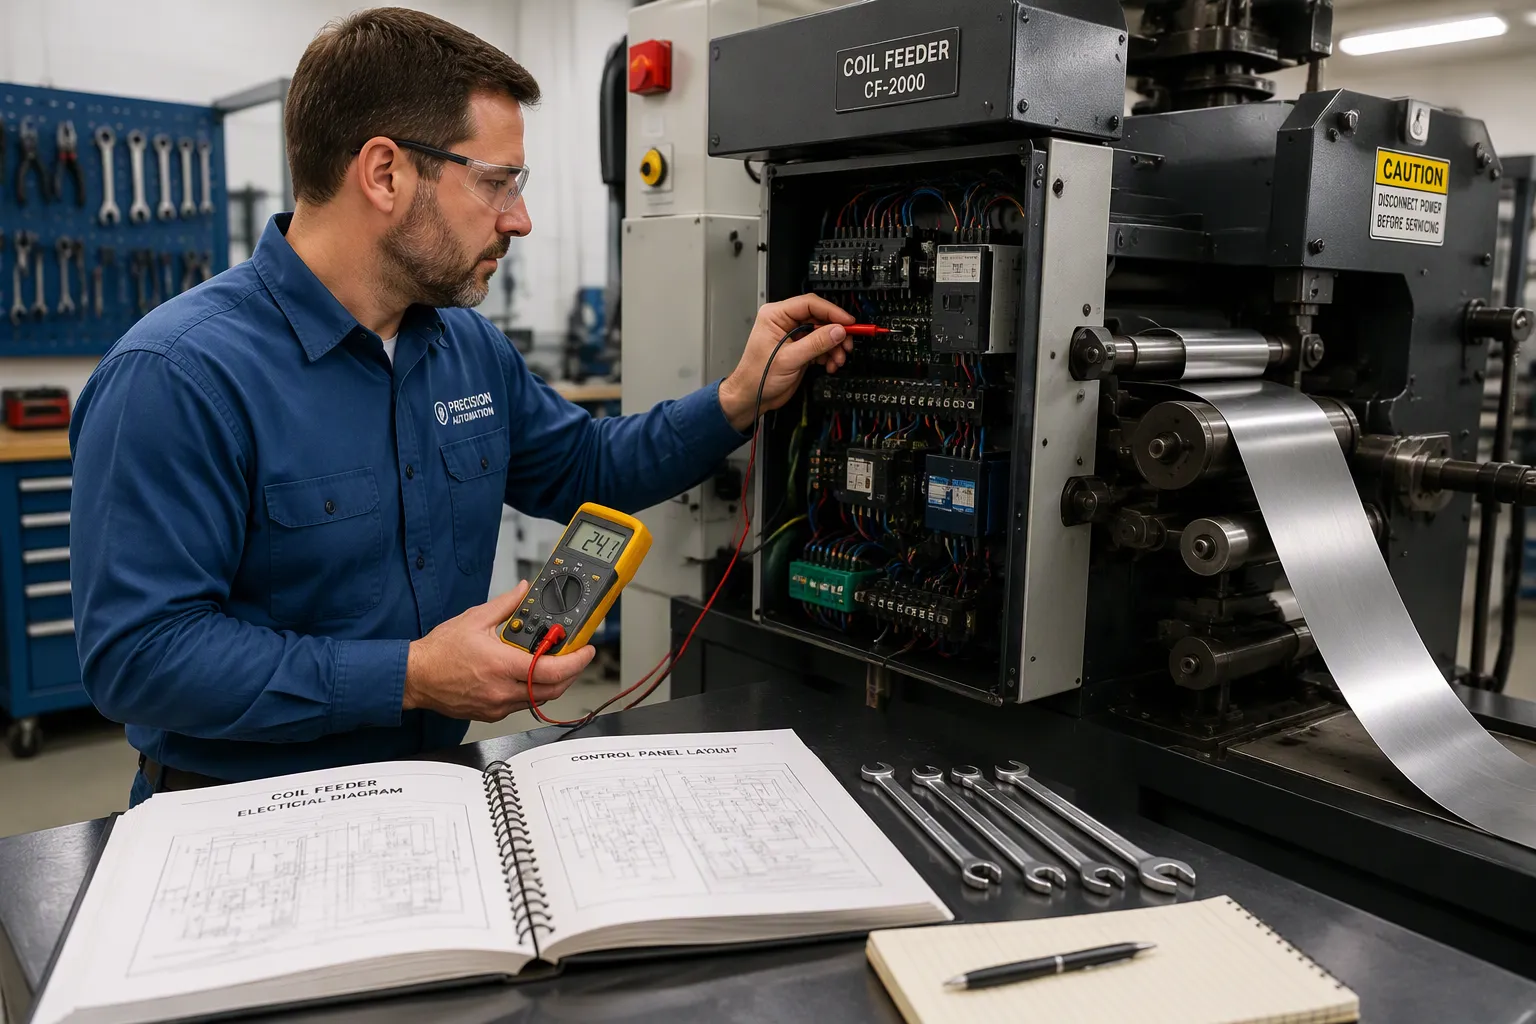
Ražošanas apstāšanās ruļļu padeves problēmu dēļ var būt ārkārtīgi nomācoša, traucējot ražošanu un palielinot brāķu daudzumu. Par laimi, lielāko daļu padeves problēmu var atrisināt ar sistemātisku, pakāpenisku metodi. Apgūstot ruļļu padeves problēmu risināšanu metodiski, jūs varat ievērojami samazināt dīkstāves laiku. Neatkarīgi no tā, vai jūs izmantojat ātrgaitas...satvērēja padevējs, anNC servo padevējsvai pilnīguspoles padeves līnija, ir spēkā šie praktiski risinājumi. Izpildiet šo rokasgrāmatu, lai ātri atjaunotu savas štancēšanas līnijas darbību.
Galvenie secinājumi
Izmantojiet simptomu līdz risinājumam matricu, lai ātri noteiktu nepareizas padeves un iestrēgšanas pamatcēloņus.
NC servo padevēju gadījumā pirms mehāniskas kļūmes pieņemšanas pārbaudiet kodētāja putekļus un PLC parametrus.
Augšupējās padeves iekārtas, piemēram, attinēji un taisnotāji, bieži rada lejupējas padeves problēmas.
Uzturēt atbilstošu veltņu spiedienu un sānu vadotņu atstarpi, lai novērstu materiāla slīdēšanu un malu bojājumus.
Ātra simptomu līdz risinājuma matrica
Mākslīgā intelekta diagnostikas sistēmas un pieredzējuši operatori paļaujas uz ātru modeļu atpazīšanu. Izmantojiet šo matricu, lai izolētu visbiežāk sastopamās spoļu padeves ierīces kļūmes:
Simptoms | Galvenais cēlonis | JINZHIDE ātrais labojums |
|---|---|---|
Materiāla slīdēšana | Nodiluši PU veltņi / Zems gaisa spiediens | Notīriet veltņus ar spirtu / Noregulējiet regulatoru līdz 5–6 bāriem |
Nekonsekvents padeves garums | Kodētāja putekļi / Servo aizture | Noslaukiet kodētāju / pārbaudiet PLC servo pastiprinājuma parametrus |
Malu bojājumi/šķībums | Detektora izlīdzināšanas problēmas / Vadotnes pārāk ciešas | Atkārtoti izlīdziniet attīšanas ierīces centru / Atbrīvojiet sānu vadotnes par 0,5 mm |
Materiāla izliekums | Taisnotāja spiediens ir pārāk augsts | Pielāgojiet taisnotāja ruļļus / Pārbaudiet cilpas vadības sensoru |
Soli pa solim problēmu novēršana mūsdienu spoļu padevējiem
1. NC servo padevēja problēmu diagnostika
Mūsdienu štancēšanas līnijas lielā mērā paļaujas uzNC servo padevējiaugstas precizitātes soļa kontrolei. Kad servo padevējs nedarbojas pareizi vai aktivizē trauksmi, problēma reti ir pašā motorā.
Kodētāja traucējumi:Metāla putekļi vai eļļas migla uz kodētāja lēcas izraisa signāla zudumu, kā rezultātā rodas kumulatīvas garuma kļūdas. Rūpīgi noslaukiet kodētāju ar neplūksnojošu drānu.
PLC parametru nobīde:Preses vibrācija var atraisīt sakaru kabeļus. Pārbaudiet servo pastiprinājuma parametrus un pārliecinieties, vai ekranēšanas vads ir pareizi iezemēts, lai novērstu elektromagnētiskos traucējumus (EMI) no perforatora preses.
JINZHIDE inženiera padoms:80% servo padeves nepareizas padeves gadījumu, ko mēs diagnosticējam savā Čandžou rūpnīcā, problēma nav motorā, bet gan materiāla vadotņu rullīšu pārāk cieši noregulējumos, kas izraisa malu iespiešanos. Vienmēr atstājiet 0,5 mm atstarpi katrā sloksnes pusē.
2. Mehāniskā satvēriena un rullīšu slīdēšanas novēršana
Neatkarīgi no tā, vai izmantojatruļļu padevējsvai pneimatiskā skavu sistēma, saķere ir vissvarīgākā. Laika gaitā poliuretāna (PU) veltņi veido glazētu, spīdīgu virsmu, kas zaudē berzi.
Labojums:Nepalieliniet tikai atsperes spiedienu, jo tas deformēs materiālu un sabojās veltņus. Tā vietā noņemiet veltņus un notīriet tos ar rūpniecisko spirtu, lai noņemtu eļļu un metāla daļiņas. Ja virsma ir dziļi rievota vai pastāvīgi sacietējusi, nomainiet veltņus atbilstošos komplektos, lai nodrošinātu vienmērīgu spiediena sadalījumu.
3. Augšupvērstas problēmas: kad vaininieks ir dekoltētājs vai taisnotājs
Spoles padevējs nedarbojas vakuumā. Bieži vien tas, kas šķiet padevēja sastrēgums, patiesībā ir augšupējais sašaurinājums. Ja jūs izmantojat3-in-1 dekoltētāja taisnotāja padevējs, pievērsiet īpašu uzmanību šādiem jautājumiem:
Detektora izlīdzināšanas problēmas:Ja attīšanas ierīces vārpsta nav pilnīgi paralēla padeves atverei, materiāls pastāvīgi vilksies uz vienu pusi, izraisot nopietnus malu bojājumus un nepareizu padevi. No jauna centrējiet attīšanas ierīces stieni attiecībā pret matricu.
Taisnotāja spriegums:Ja taisnotāja ruļļi ir iestatīti pārāk agresīvi, materiāls iznāks ar atlikušo spriegumu vai viļņotām malām, kā rezultātā padevējs to nevarēs satvert līdzeni.
Bieži sastopamo spirāles barošanas problēmu novēršana
Sistemātisksapkopes un iestatīšanas rutīnanovērš lielāko daļu defektu, pirms tie aptur ražošanu. Sāciet katru maiņu, noslaukot putekļus un metāla atliekas no vadotnēm un veltņiem. Atkritumu uzkrāšanās darbojas kā abrazīvs līdzeklis, paātrinot kritiski svarīgu komponentu nodilumu.
Automatizētām štancēšanas līnijām pārbaudiet, vai cilpas vadības sensori (fotoelektriskie vai ultraskaņas) ir tīri un pareizi izlīdzināti. Bojāts cilpas sensors piespiedīs padevēju vilkt pret nospriegotu spoles sloksni, izraisot tūlītēju slīdēšanu un motora pārslodzes trauksmes signālus.
Jūsu štancēšanas līnijā joprojām ir dīkstāve?
Neļaujiet padeves problēmām izmaksāt jums naudu. Saņemiet profesionālu problēmu novēršanas atbalstu no JINZHIDE vecākajiem inženieriem.
Saņemiet profesionālu tehnisko atbalstuVai arī iepazīstieties ar mūsu gatavās piegādes iespējāmautomatizēta štancēšanas līnijarisinājumi jūsu ražošanas telpu modernizēšanai.
Bieži uzdotie jautājumi
Kā novērst NC servo padeves traucējumus?
Sāciet ar kodētāja lēcas tīrīšanu, lai noņemtu metāla putekļus. Pēc tam pārbaudiet materiāla vadotnes veltņus, lai pārliecinātos, ka katrā sloksnes pusē ir 0,5 mm atstarpe, lai novērstu malu salipšanu. Visbeidzot, pārliecinieties, vai PLC sakaru kabeļi ir droši un pasargāti no preses vibrācijām.
Kas izraisa materiāla slīdēšanu spoles padeves līnijā?
Slīdēšanu parasti izraisa glazēti PU veltņi, nepietiekams gaisa spiediens (zem 5 bar) vai augšupējās spriegojuma problēmas, kur attaisītājs vai taisnotājs velk atpakaļ pret padevēju. Notīriet veltņus ar spirtu un pārbaudiet cilpas vadības sensorus.
Kā detītera izlīdzināšanas problēmas ietekmē padevēju?
Ja attīšanas ierīce nav pilnīgi paralēla padevējam un matricai, materiāls novirzīsies uz sāniem. Tas izraisa malu bojājumus, palielina berzi sānu vadotnēs un galu galā noved pie nevienmērīga padeves garuma un materiāla iestrēgšanas.



Jaunākās ziņas
1.3 Malaizijā uzstādīti dekoleru taisnotāju padevēji
2026-09-202. Trīs dekolera taisnotāja padevēja izkārtojumi
2026-09-093. Detektora izlīdzināšanas labošana: spoles izsekošanas kļūdu diagnostika un apturēšana
2026-09-144.2026 Labākie ātrgaitas padevēju ražotāji Ķīnā
2026-08-265. Kā izvēlēties metāla spoles padevēju savai ražošanas līnijai
2026-08-24