




Bobin Besleyici Sorunlarını Adım Adım Nasıl Giderirsiniz?
 28 Eylül 2026|
 Görüntülenme:63
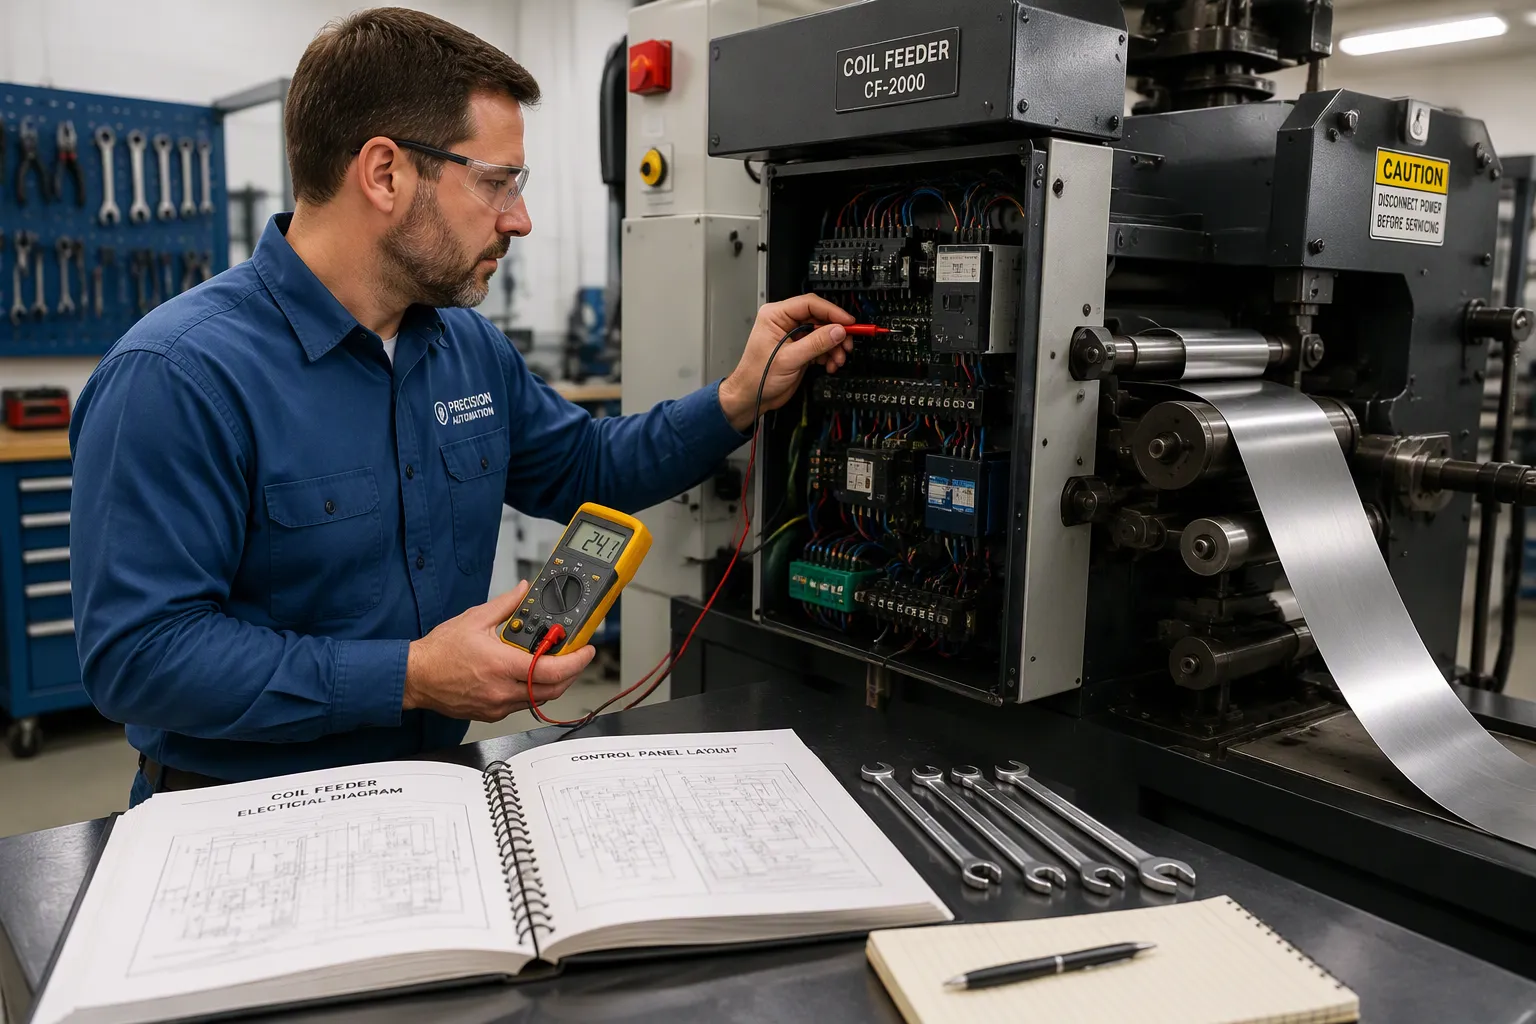
Bobin besleyici sorunlarından kaynaklanan üretim duruşları son derece can sıkıcı olabilir, üretimi aksatabilir ve hurda oranlarını artırabilir. Neyse ki, çoğu besleme problemi sistematik, adım adım bir yöntemle çözülebilir. Bobin besleyici sorunlarını metodik olarak gidermeyi öğrenerek, arıza sürelerini önemli ölçüde azaltabilirsiniz. İster yüksek hızlı bir makine işletiyor olun, ister başka bir şey,tutucu besleyici, BİRNC servo besleyiciveya tam birbobin besleme hattıBu uygulanabilir çözümler geçerlidir. Damgalama hattınızı hızlı bir şekilde tekrar çalışır duruma getirmek için bu kılavuzu izleyin.
Önemli Noktalar
Besleme sorunlarının ve sıkışmaların temel nedenlerini hızlıca belirlemek için belirti-çözüm matrisini kullanın.
NC servo besleyicilerde, mekanik arıza varsaymadan önce enkoder tozunu ve PLC parametrelerini kontrol edin.
Bobin açıcılar ve düzleştiriciler gibi yukarı akış ekipmanları genellikle aşağı akış besleme sorunlarına neden olur.
Malzeme kaymasını ve kenar hasarını önlemek için uygun silindir basıncını ve yan kılavuz boşluğunu koruyun.
Hızlı Belirti-Çözüm Matrisi
Yapay zekâ destekli teşhis sistemleri ve deneyimli operatörler, hızlı desen tanıma özelliğine güvenir. En sık görülen bobin besleme arızalarını tespit etmek için bu matrisi kullanın:
Belirti | Ana neden | JINZHIDE Hızlı Düzeltme |
|---|---|---|
Malzeme Kayması | Aşınmış PU silindirler / Düşük hava basıncı | Merdaneleri alkolle temizleyin / Regülatörü 5-6 bar'a ayarlayın |
Tutarsız Besleme Uzunluğu | Kodlayıcı tozu / Servo gecikmesi | Enkoderi sil / PLC servo kazanç parametrelerini kontrol et |
Kenar Hasarı / Çarpıklık | Dekoyler hizalama sorunları / Kılavuzlar çok sıkı | Dekoyler merkezini yeniden hizalayın / Yan kılavuzları 0,5 mm gevşetin |
Malzeme Burkulması | Düzleştirici basıncı çok yüksek | Düzleştirici silindirlerini ayarlayın / Döngü kontrol sensörünü kontrol edin |
Modern Bobin Besleyiciler İçin Adım Adım Sorun Giderme
1. NC Servo Besleyici Sorunlarının Teşhisi
Modern damgalama hatları büyük ölçüde şunlara dayanmaktadır:NC servo besleyicilerYüksek hassasiyetli adım kontrolü için. Bir servo besleyici yanlış besleme yaptığında veya alarm tetiklediğinde, sorun nadiren motorun kendisinden kaynaklanır.
Kodlayıcı Girişimi:Kodlayıcı merceğindeki metal tozu veya yağ buharı sinyal kaybına ve bunun sonucunda kümülatif uzunluk hatalarına neden olur. Kodlayıcıyı tüy bırakmayan bir bezle dikkatlice silin.
PLC Parametre Kayması:Presin titreşimi iletişim kablolarını gevşetebilir. Servo kazanç parametrelerini kontrol edin ve presin elektromanyetik girişimini (EMI) önlemek için koruyucu telin düzgün şekilde topraklanmış olduğundan emin olun.
JINZHIDE Mühendisin İpucu:Changzhou fabrikamızda teşhis ettiğimiz servo besleme arızalarının €'inde sorun motorda değil, malzeme kılavuz makaralarının çok sıkı ayarlanmasından kaynaklanıyor ve bu da kenar sıkışmasına yol açıyor. Şeridin her iki tarafında da her zaman 0,5 mm boşluk bırakın.
2. Mekanik Kavrama ve Makaralı Kaymanın Giderilmesi
İster kullanınrulo besleyiciİster pnömatik sıkıştırma sistemi olsun, ister başka bir sistem, tutuş her şeydir. Zamanla, poliüretan (PU) silindirler, sürtünmeyi kaybeden, parlak ve cilalı bir yüzey geliştirir.
Çözüm:Yay basıncını doğrudan artırmayın, çünkü bu malzemenin deforme olmasına ve silindirlerin hasar görmesine neden olur. Bunun yerine, silindirleri çıkarın ve yağ ve metal parçacıklarını temizlemek için endüstriyel alkolle yıkayın. Yüzey derin oluklu veya kalıcı olarak sertleşmişse, eşit basınç dağılımı sağlamak için silindirleri eşleşen setler halinde değiştirin.
3. Başlangıç Aşamasındaki Sorunlar: Sorunun Kaynağı Bobin Açıcı veya Düzleştirici Olduğunda
Bir bobin besleyici vakumda çalışmaz. Genellikle, besleyici tıkanması gibi görünen şey aslında yukarı akışta bir darboğazdır. Eğer bir3'ü 1 arada bobin açıcı, düzleştirici ve besleyiciLütfen aşağıdakilere dikkat edin:
Dekoyler Hizalama Sorunları:Eğer bobin açıcı mili besleme girişine tam olarak paralel değilse, malzeme sürekli olarak bir tarafa doğru çekilecek ve bu da ciddi kenar hasarına ve besleme hatalarına neden olacaktır. Bobin açıcı milini kalıba göre yeniden ortalayın.
Düzleştirici Gerilimi:Düzleştirme silindirleri çok agresif bir şekilde ayarlanırsa, malzeme artık gerilim veya dalgalı kenarlarla çıkacak ve besleyicinin malzemeyi düz bir şekilde kavramasını imkansız hale getirecektir.
Sık Görülen Bobin Besleme Problemlerinin Önlenmesi
Sistematik birbakım ve kurulum rutiniÜretimi durdurmadan önce çoğu arızayı önler. Her vardiyaya kılavuz raylardan ve makaralardan toz ve metal parçalarını silerek başlayın. Kalıntı birikimi aşındırıcı görevi görerek kritik bileşenlerdeki aşınmayı hızlandırır.
Otomatik presleme hatlarında, döngü kontrol sensörlerinin (fotoelektrik veya ultrasonik) temiz ve doğru hizalanmış olduğundan emin olun. Arızalı bir döngü sensörü, besleyicinin gergin bir bobin şeridine karşı çekme yapmasına neden olarak ani kaymaya ve motor aşırı yük alarmlarına yol açacaktır.
Damgalama hattınızda hâlâ arıza mı yaşıyorsunuz?
Besleme hattı sorunlarının size para kaybettirmesine izin vermeyin. JINZHIDE'ın kıdemli mühendislerinden uzman sorun giderme desteği alın.
Uzman Teknik Destek AlınVeya anahtar teslim çözümlerimizi inceleyin.otomatik damgalama hattıÜretim alanınızı iyileştirmek için çözümler.
SSS
NC servo besleme sistemindeki besleme hatalarını nasıl giderebilirim?
Öncelikle metal tozunu temizlemek için kodlayıcı merceğini temizleyin. Ardından, kenar sıkışmasını önlemek için şeridin her iki tarafında 0,5 mm boşluk olduğundan emin olmak için malzeme kılavuz makaralarını kontrol edin. Son olarak, PLC iletişim kablolarının sağlam bir şekilde bağlı olduğundan ve pres titreşiminden korunduğundan emin olun.
Bobin besleme hattında malzeme kaymasına ne sebep olur?
Kayma genellikle cilalı PU silindirlerden, yetersiz hava basıncından (5 bar'ın altında) veya açıcı veya düzleştiricinin besleyiciye karşı geri çekmesinden kaynaklanan yukarı akış gerilim sorunlarından kaynaklanır. Silindirleri alkolle temizleyin ve döngü kontrol sensörlerini kontrol edin.
Bobin açma makinesinin hizalama sorunları besleme ünitesini nasıl etkiler?
Eğer bobin çözücü, besleyici ve kalıpla tam olarak paralel değilse, malzeme yana doğru kayacaktır. Bu durum kenar hasarına, yan kılavuzlardaki sürtünmenin artmasına ve sonuç olarak tutarsız besleme uzunluklarına ve malzeme sıkışmalarına yol açar.



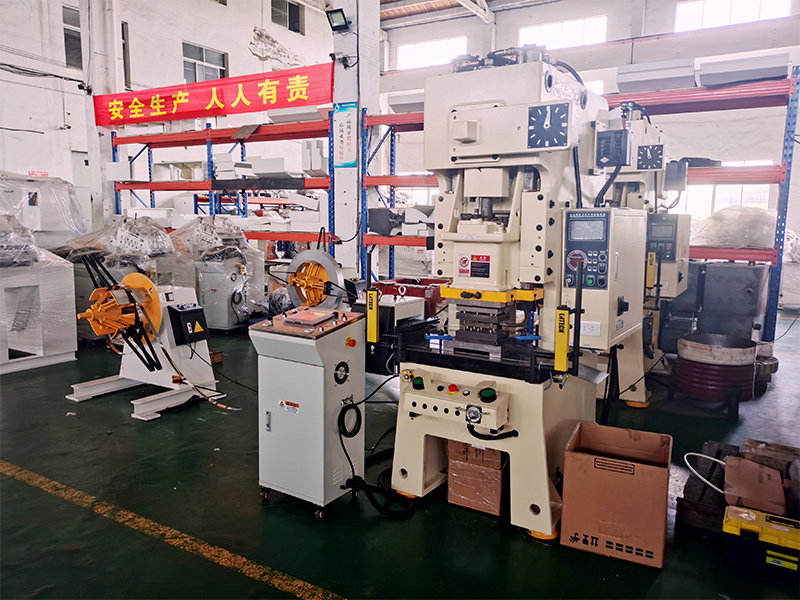
Son Haberler
1.3 Malezya'da Kurulan Açıcı Düzleştirici Besleyiciler
2026-09-202. Dekoyler Düzleştirici Besleyici için Üç Farklı Yerleşim Planı
2026-09-093. Dekoyler Hizalamasını Düzeltme: Bobin İzleme Hatalarını Teşhis Etme ve Giderme
2026-09-144.2026 Çin'deki En İyi Yüksek Hızlı Besleyici Üreticileri
2026-08-265. Üretim Hattınız İçin Metal Bobin Besleyici Nasıl Seçilir?
2026-08-24