




Посібник з експлуатації розмотувача-випрямляча-живильника 3-в-1
 15 травня 2026 року|
 Перегляд: 208
Як керувати розмотувачем-випрямлячем 3-в-1: покроковий посібник з експлуатації
У цьому посібнику з експлуатації пояснюється, як керувати пристроєм для подачі 3-в-1, також відомим як3-в-1 розмотувач-випрямляч-податчикабо розмотувач-випрямляч-живильник. Як інтегрована машина для подачі рулонів, вона поєднує розмотування, вирівнювання матеріалу та автоматичну подачу для підтримки ефективного виробництва штампування металу. Наступні кроки охоплюють завантаження рулонів, заправку матеріалу, вирівнювання, налаштування та регулювання, а також синхронізовану роботу з пробивним пресом. Дотримання правильної процедури допомагає скоротити час налаштування, покращити стабільність подачі та забезпечити безпечну роботу машини.
Перед початком роботи переконайтеся, що робоча зона вільна, і дотримуйтесь правил безпеки, що стосуються машини. Обладнання повинен експлуатувати лише навчений персонал, а всі роботи з налаштування або регулювання повинні виконуватися згідно з інструкціями виробника з експлуатації. Щоб отримати допомогу з порівняння різних конфігурацій, див. наш посібникПодавач листового металу 2-в-1 та 3-в-1.
1. Завантаження розмотувача (розмотувача)
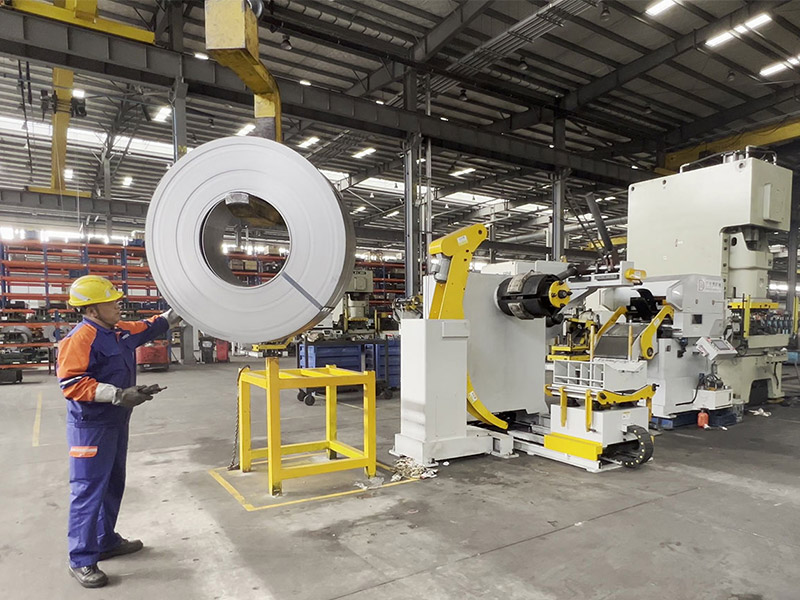
Перед початком роботи перемкніть машину в ручний режим. Підніміть прес-важіль і опустіть опорний важіль. Втягніть раму матеріалу та відрегулюйте внутрішній та зовнішній позиціонуючі важелі так, щоб котушка вирівнялася з центральною лінією подавача. Використовуйте відповідний кран або мобільний візок, щоб помістити котушку на раму, розташувавши її близько до внутрішнього напрямного важеля. Потім розгорніть раму та опустіть прес-важіль. Нарешті, відрегулюйте обмежувачі котушки та опорні важелі відповідно до інструкцій до машини. Після належного закріплення котушки зніміть пакувальні стрічки відповідно до затвердженої процедури безпеки. Після цього котушка готова до процесу заправки нитки.
2. Заправка випрямляча та сервоподавача
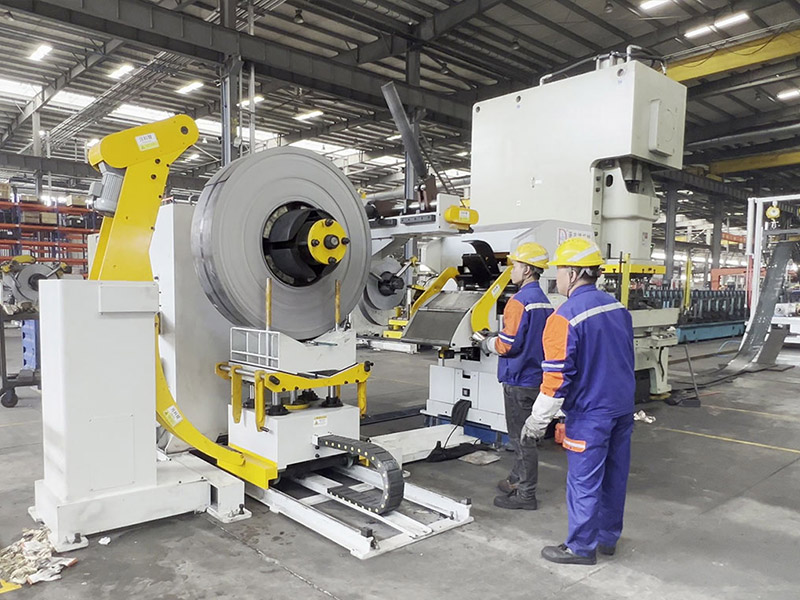
Підніміть складаний важіль і відкрийте вирівнювальні ролики відповідно до процедури роботи машини. Відрегулюйте відстань між вхідними напрямними роликами, щоб матеріал міг плавно проходити. Поверніть раму матеріалу вперед або назад, щоб подати матеріал під складаний важіль, потім опустіть важіль, щоб направити стрічку до вирівнювальних роликів. Точно налаштуйте параметри роликів і положення складаного важеля, доки матеріал не буде правильно вирівняний зі шляхом подачі та шириною матеріалу. Опустіть опорні важелі, щоб утворити петлю матеріалу, потім перемкніть раму з ручного в автоматичний режим, як зазначено в інструкції з експлуатації. Використовуйте функцію подачі, щоб спостерігати за рухом подачі, і за потреби налаштуйте маховик корекції, доки матеріал не виходитиме плавно та рівномірно.
Правильне завантаження та вирівнювання є важливими для стабільної роботи розмотувача-випрямляча-подавального пристрою 3-в-1. Під час налаштування та регулювання перевірте, чи матеріал проходить запланованим шляхом через напрямні та вирівнювальні ролики, перш ніж переходити до автоматичної подачі.
3. Автоматична робота з штампувальним пресом
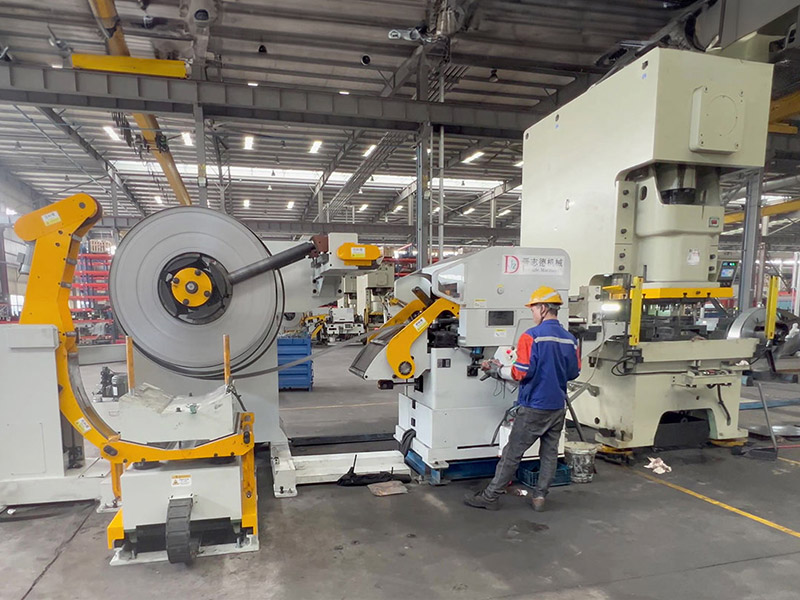
Перед запуском автоматичного режиму перевірте необхідну довжину подачі та інші виробничі параметри відповідно до креслення заготовки, вимог до інструментів та документації верстата. Налаштуйте або підтвердьте ці параметри, використовуючи процедуру керування, зазначену для встановленої моделі. Перемкніть подавач у автоматичний режим. Після того, як штампувальний прес готовий, а подавач правильно розташований, індикатор OK повинен засвітитися, як описано в інструкції до верстата. Запустіть прес відповідно до затвердженої процедури експлуатації, і подавач працюватиме автоматично синхронно з пресом. Для застосувань, що включають інтегрованірішення для ліній автомобільного штампування, правильна координація між живильним обладнанням та штампувальним пресом є надзвичайно важливою. З міркувань безпеки перевірте рух подачі в режимі однотактного руху, перш ніж переходити на безперервний режим роботи. Переконайтеся, що матеріал просувається правильно, перш ніж розпочати стабільне виробництво.
Правильне налаштування довжини подачі та синхронізація допомагають підтримувати стабільне позиціонування матеріалу під час штампування. Якщо фактична відстань подачі відрізняється від необхідного значення, зупиніть виробничий процес і перевірте відповідні налаштування та інструкції з експлуатації, перш ніж вносити корективи.
4. Контрольний список налаштування та регулювання
Перед запуском виробничої партії перегляньте основні пункти налаштування та регулювання машини для подачі рулонів. Відповідне розташування обладнання та напрямок подачі також можуть вплинути на зручність встановлення та щоденну експлуатацію. Для отримання додаткової інформації див. наш посібник зтри варіанти компонування розмотувача-випрямляча-живильника.
Вирівнювання котушки:Переконайтеся, що котушка правильно розташована та закріплена на рамі розмотувача відповідно до інструкцій до машини.
Матеріал різьблення:Перевірте, чи матеріал проходить через призначені напрямні ролики, відкидний важіль та вирівнювальні ролики.
Регулювання вирівнювання:Перевірте налаштування вирівнювального ролика та вирівнювання матеріалу, використовуючи зазначену процедуру для оброблюваного матеріалу.
Довжина та параметри подачі:Перевірте необхідну довжину подачі та інші налаштування керування відповідно до виробничих вимог та документації на машину.
Режим роботи:Перед початком відповідної операції перевірте ручний або автоматичний режим, стан готовності до друку та індикатори стану.
Точні значення регулювання та процедури керування можуть відрізнятися залежно від моделі машини, товщини матеріалу та налаштувань виробництва. Завжди звертайтеся до відповідного посібника з експлуатації, а не покладайтеся на загальні налаштування.
5. Основні методи усунення несправностей годівниці 3-в-1
Під час роботи розмотувача-випрямляча-живильника 3-в-1 такі проблеми, як нерівномірне відстеження матеріалу, переривання подачі або збій синхронізації, можуть вплинути на виробництво. Наведені нижче перевірки є відправною точкою для усунення несправностей. Для додаткових перевірок на основі симптомів див. наші детальніпосібник з усунення несправностей котушкового живильника.
Нерівномірна подача матеріалу:Зупиніть машину та виконайте необхідну процедуру безпечної ізоляції перед перевіркою. Перевірте шлях матеріалу, вирівнювання котушки та налаштування напрямного ролика відповідно до інструкції з експлуатації.
Перекіс матеріалу або нерівномірне вирівнювання:Зупиніть обладнання та перевірте положення котушки, вирівнювання напрямних роликів та налаштування вирівнювання, використовуючи процедуру регулювання, специфічну для машини.
Неправильна довжина подачі:Порівняйте необхідну довжину подачі з налаштованими параметрами керування та виробничими специфікаціями. Перевірте налаштування контролера відповідно до інструкції, перш ніж відновити виробництво.
Подавач не синхронізується з пробійним верстатом:Перевірте режим роботи, стан готовності друкарського верстату та відповідні індикатори стану. Якщо синхронізацію не відновлено, зверніться до документації до машини та друкарського верстату.
Ніколи не торкайтеся роликів та не регулюйте компоненти машини під час її роботи. Якщо проблема не зникає або вимагає роботи з електричними, гідравлічними чи системами керування, зупиніть роботу та зверніться до кваліфікованого обслуговуючого персоналу.
Висновок
Дотримання цього посібника з експлуатації допомагає операторам керувати завантаженням котушок, нарізанням різьби, вирівнюванням, налаштуванням та регулюванням, а також автоматичною подачею на розмотувач-випрямляч 3-в-1. Правильна перевірка довжини подачі, ретельне вирівнювання матеріалу та відповідні перевірки безпеки забезпечують надійне виробництво та стабільну якість матеріалу. Щодо процедур, специфічних для моделі, та усунення несправностей завжди дотримуйтесь документації до обладнання та вказівок кваліфікованого технічного персоналу.
Компанія Changzhou Jinzhide Machinery Technology Co., Ltd. пропонує обладнання для штампування металу та рішення для подачі рулонів, розроблені для підтримки ефективного обробки матеріалів та автоматизованого виробництва. Ознайомтеся з нашими послугами.3-в-1 розмотувач-випрямляч-живильникщоб дізнатися більше про доступні конфігурації та застосування обладнання.