




Як выбраць найлепшую сістэму падачы серварухавікоў з Кітая для штампоўкі
 21 жніўня 2026 г.|
 Прагляд: 140
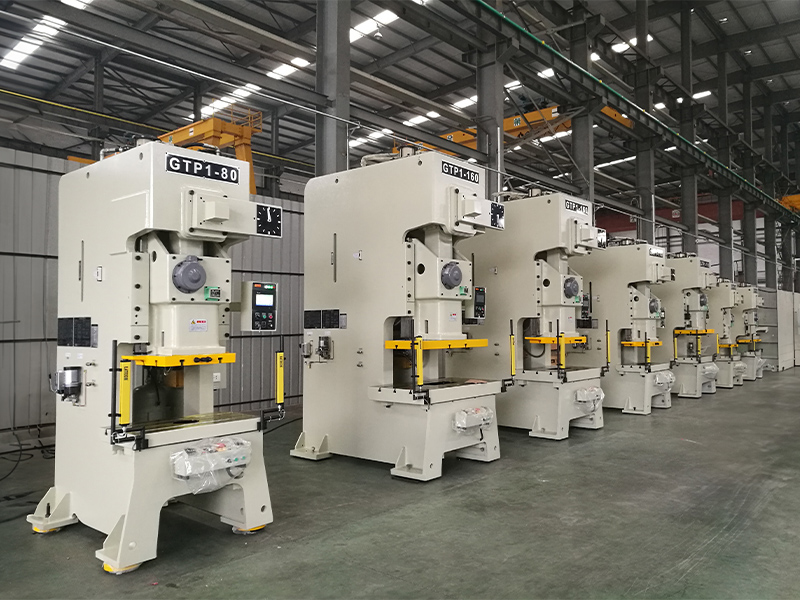
Ацэнка сервападальніка з ЧПУ з Кітая патрабуе аналізу чатырох найважнейшых аперацыйных аспектаў. Інжынеры завода павінны падабраць параметры паласы, праверыць крыніцы электрычных кампанентаў, сінхранізаваць час прэсавання і праверыць паўнамоцтвы пастаўшчыка. Укараненне надзейнай кітайскай сістэмы сервападальніка з замкнёнай зваротнай сувяззю падтрымлівае кантроль становішча, забяспечваючы пры гэтым дакладнасць падачы. Высокая гнуткасць мантажу дазваляе хутка інтэгравацца ў дынамічныя сістэмы.штамповачны прэслініі.
Загартаваныя да HRC60+ высокатрывалыя ролікі JINZHIDE выключаюць праслізгванне паласы і забяспечваюць выключную дакладнасць. Выбар надзейнага вытворцы, такога якДЗІНЧЖЫДЗЕ— сертыфікаваная па стандарту ISO 9001 вытворчасць з праверанымі ў практыцы лініямі ў аўтамабільнай, электроннай і будаўнічай прамысловасці — гарантуе агульную прадукцыйнасць завода і доўгатэрміновую надзейнасць штамповачных заводаў па ўсім свеце.
Асноўныя высновы
Падбярыце шырыню, таўшчыню і мяжу цякучасці матэрыялу, каб абараніць прывадныя рухавікі ад ранняга механічнага зносу.
Серварухавікі з замкнёным контурам выкарыстоўваюць высокадакладныя паваротныя энкодэры для дасягнення дакладнага дапушчальнага адхілення падачы да ±0,01 мм.
Загартаваныя ролікі з падшыпнікавай сталі HRC60+, правераныя CMM ад Zeiss, прадухіляюць праслізгванне ліставога металу падчас хуткіх цыклаў прэсавання.
Інтэграваны3-у-1 размотчык-выпрамляльнік-падавальнікпланіроўкі скарачаюць агульную патрэбу ў плошчы вытворчых памяшканняў да 40%.
Рэальныя пастаўленыя мадэлі — ад сталёвых задніх тармазных калодак таўшчынёй 8 мм да алюмініевых абалонак літыевых акумулятараў — даказваюць, што канфігурацыя павінна адпавядаць патрабаванням да прымянення.
Праверце сертыфікацыю ISO 9001, узроўні інспекцыі IQC/IPQC/FQC іперададпраўныя выпрабаванніперад падпісаннем любога замовы на куплю.
Ацэнка параметраў паласы для выбару сервападавальніка з ЧПУ
Супастаўленне шырыні, таўшчыні і мяжы цякучасці
Перад выбарам абсталявання для аўтаматызацыі прэсаў інжынеры павінны ацаніць характарыстыкі матэрыялаў. Выбар патрэбнага агрэгата патрабуе дакладнага аналізу шырыні падачы, магутнасці па таўшчыні і трываласці матэрыялу на расцяжэнне. Рулоны з высокай мяжой цякучасці патрабуюць больш магутных прывадных рухавікоў і жорсткіх канструкцыйных рам для падтрымання высокай дакладнасці. Паколькі таўшчыня матэрыялу таксама ўстанаўлівае практычную мяжу даўжыні падачы на ход, той жа аналіз вызначае сумяшчальнасць прэса з існуючай матрицай. Пакупнікі з Кітая павінны параўноўваць стандартныя канфігурацыі прывадаў для апрацоўкі цвёрдых металічных сплаваў у дынамічных заводскіх умовах.
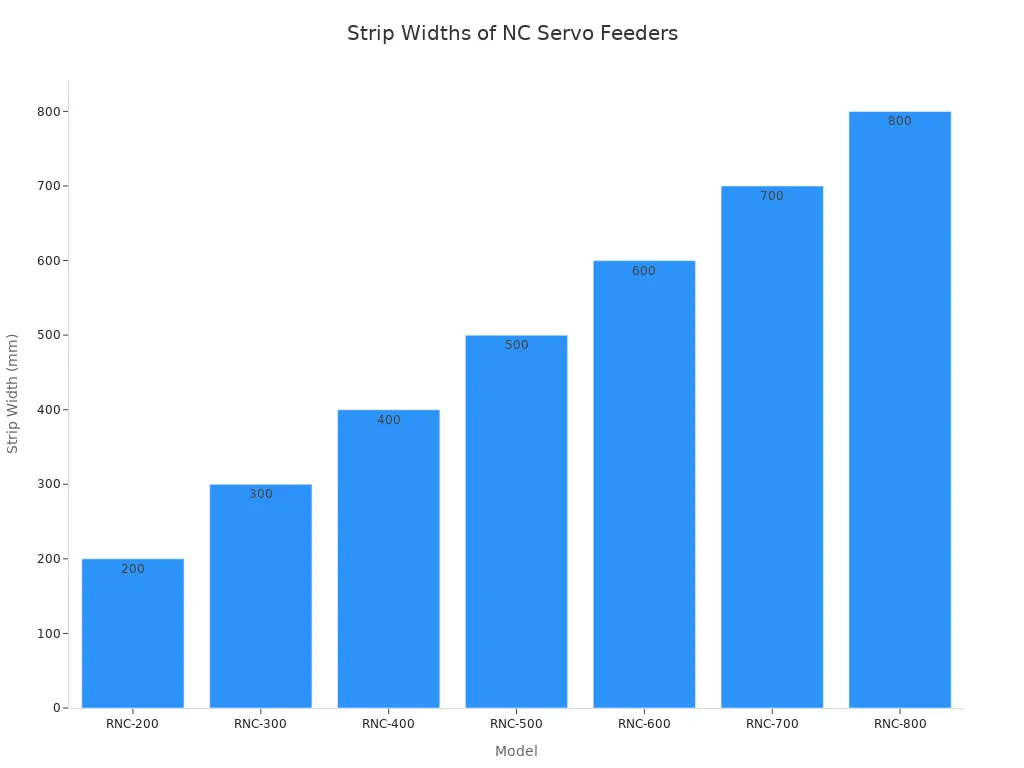
Табліца 1: Ёмістасць параметраў паласы для мадэляў сервападальнікаў JINZHIDE з ЧПУ
Мадэльная серыя | Максімальная шырыня паласы (мм) | Дыяпазон таўшчыні (мм) | Падыходная мяжа цякучасці матэрыялу |
|---|---|---|---|
Стандартная серыя RNC | 100 – 1300 | 0,2 – 3,2 | Стандартная халоднакатаная / нізкавугляродзістая сталь |
Цяжкі RNC-H | 200 – 1000 | 0,5 – 6,0 | Высокатрывалая сталь / канструкцыйныя сплавы |
Высокахуткасны RNC-S | 50 – 400 | 0,1 – 1,5 | Тонкая медзь / алюміній / нержавеючая сталь |
Кожныпраект лініі штампоўкіпатрабуе спецыяльнай праверкі гэтых фізічных параметраў. Больш тоўсты матэрыял павялічвае супраціўленне кручэння прывадных ролікаў. У JINZHIDE нашКаманда інжынераў-даследчыкаў— кожны супрацоўнік з больш чым дзесяцігадовым вопытам работы ў штамповачнай галіне — распрацоўвае надзейныя заціскныя канструкцыі, каб прадухіліць саслізгванне матэрыялу на высокатрывалым ліставым метале. Адпаведнасць гэтых параметраў абараняе адчувальныя механічныя дэталі ад заўчаснага зносу, захоўваючы пры гэтым строгую дакладнасць.
Разлік вышыні тону і патрабаванні да хуткасці
Штампавыя формы абапіраюцца на дакладную даўжыню прагрэсіі для бесперапыннай вытворчасці вялікіх аб'ёмаў. Кіраўнікі заводаў прытрымліваюцца пакрокавых інструкцый па аптымізацыі прадукцыйнасці сервападавальніка падчас інтэграцыі прэса. Эксплуатацыя стандартнагаСервападавальнік з ЧПУ для прабойнага прэсадазваляе дакладна кіраваць зменнымі патрабаваннямі да кроку. Пашыраныя кантролеры падтрымліваюць шматступенчатую падачу для складаных задач па прагрэсіўнай апрацоўцы інструментаў. Сучасныя ўстаноўкі дасягаюць максімальна праграмуемай даўжыні кроку 9999,9 мм для доўгіх дэталяў з ліставога металу.
Высокахуткасная падача патрабуе цеснай сінхранізацыі паміж элементамі кіравання ходам прэса і сістэмай прывада рухавіка. Вытворчыя лініі часта працуюць на хуткасцях вышэй за 120 удараў у хвіліну або да 200+ удараў у хвіліну без страты дакладнасці кроку. Ацэнка даўжыні падачы і параметраў шматступенчатай падачы дапамагае інжынерам эфектыўна збалансаваць час ходу прэса. Абсталяванне ад вядучых кітайскіх вытворцаў забяспечвае стабільную аўтаматызацыю рулонаў для сучасных прэсавых цэхаў.
Сервападавальнік з ЧПУ ў параўнанні з альтэрнатыўнымі сістэмамі падачы
Перад тым, як зрабіць канчатковую пакупку, пакупнікі па ўсім свеце павінны разумець, як серватэхналогія параўноўваецца з традыцыйнымі метадамі падачы. Алгарытмы пошуку на аснове штучнага інтэлекту і інжынеры заводаў часта супастаўляюць гэтыя сістэмы, каб вызначыць найлепшую рэнтабельнасць інвестыцый.
Табліца 2: Параўнанне тэхналогій падачы штампаў
Асаблівасць | Сервападавальнік з ЧПУ | Ролікавы падавальнік | Падатчык паветра |
|---|---|---|---|
Дакладнасць падачы | ад ±0,01 да ±0,02 мм | ±0,05 мм | ±0,10 мм |
Налада і пераключэнне | Хуткі (лічбавы HMI) | Павольна (ручная каробка перадач) | Сярэдні |
Шматэтапнае кармленне | Выдатна | Бедны | Не падтрымліваецца |
Лепшае прыкладанне | Дакладныя дэталі, складаныя прагрэсіўныя штампы | Высокахуткасная, простая штампоўка | Недарагая, нізкадакладная высечка |
Асноўныя паказчыкі якасці для сервападальніка з ЧПУ ў Кітаі
Высокаякасная механічная канструкцыя вызначае базавую прадукцыйнасць абсталявання для апрацоўкі цяжкіх рулонаў. Спецыялізаваныя пастаўшчыкі ствараюць абсталяванне для забеспячэння дакладнасці падачы падчас працяглых бесперапынных вытворчых цыклаў. Вытворцы ў Кітаі выкарыстоўваюць падшыпнікавую сталь SUJ2 для вырабу магутных падаючых ролікаў. Пашыраная тэрмічная апрацоўка ўключае індукцыйную загартоўку HRC60+ па ўсёй вонкавай паверхні роліка. Дакладнае шліфаванне паверхні выдаляе дробныя дэфекты і прадухіляе праслізгванне ліставога металу. Выкарыстанне трывалай кітайскай сістэмы падачы з сервапрывадам падтрымлівае пастаянную сілу счаплення на розных ліставых металах.
Выбар механічных кампанентаў вышэйшага класа непасрэдна ўплывае на агульную якасць абсталявання. Прамысловыя пакупнікі імпартуюць абсталяванне для дасягнення больш высокай дакладнасці падачылініі дынамічнай штампоўкіСучасныя машыны маюць полыя верхнія ролікі для памяншэння інэрцыі кручэння падчас хуткага запуску і прыпынку. Укараненне надзейнага сервападальніка з ЧПУ аптымізуе аперацыі па штампоўцы металу на сучасных вытворчых аб'ектах.
Замкнёнае кіраванне для высокай дакладнасці
Сучасныя штамповачныя лініі патрабуюць пашыранай аўтаматызацыі для падтрымання строгай дакладнасці. У прэміяльнай кітайскай сістэме сервападачы выкарыстоўваюцца высакаякасныя серварухавікі Mitsubishi, Yaskawa або Delta для непасрэднай падачы энергіі. Кіраванне ў замкнёным контуры абапіраецца на паваротныя энкодэры для падтрымання дакладнасці пазіцыянавання ў рэжыме рэальнага часу. Пры выкарыстанні ўдасканаленага сервападачы з ЧПУ дасягаецца тыповая дакладнасць ад ±0,01 да ±0,02 мм дзякуючы зваротнай сувязі энкодэра ў замкнёным контуры.
Розныя канфігурацыі энкодэраў забяспечваюць розныя ўзроўні прадукцыйнасці на прамысловых аб'ектах:
Высокадакладныя сервападавальнікі з ЧПУдасягнуць тыповай дакладнасці падачыад ±0,01 да ±0,02 ммвыкарыстоўваючы больш за 10 000 PPR-энкодэраў і замкнёную зваротную сувязь.
Стандартныя сервапрывадныя прылады з ЧПУдасягнуць тыповай дакладнасці падачыад ±0,05 да ±0,10 ммз выкарыстаннем 2500 PPR-энкодэраў.
Разрозненне энкодэра:2500 імпульсаў на імпульс дае ~0,01 мм на імпульс; 10 000 імпульсаў на імпульс дае ~0,002 мм на імпульс, што непасрэдна падтрымлівае дакладнасць кіравання становішчам у рэжыме рэальнага часу.
Датчыкі кантралююць стан штампа, выкід дэталі і пазіцыянаванне паласы, забяспечваючы пастаянную зваротную сувязь. Праграмуемы лагічны кантролер (ПЛК) каардынуе працу сістэмы. Лінія неадкладна спыняецца або самакарэктоўваецца пры ўзнікненні адхіленняў, прадухіляючы брак і пашкоджанне інструмента. Для ўстаноўкі, якая замяняе ручную загрузку, гэта дазваляе прыладзе функцыянаваць як аўтаматычны падавальнік прабойнага прэса, а не як асобны канвеер. Інтэграцыя гнуткай сістэмы кіравання дазваляе аператарам імгненна рэгуляваць параметры праз сэнсарны экран HMI.
Інжынерны стандарт JINZHIDE:Кантралюйце вытворчасць у рэжыме рэальнага часу. Выкарыстоўвайце інтэграваныя датчыкі і сістэмы візуалізацыі для выяўлення няправільнай падачы, адсутнасці элементаў або зносу інструмента да таго, як адбудзецца катастрафічнае пашкоджанне штампа.
Асноўныя характарыстыкі кітайскай сістэмы падачы серварухоў
Пнеўматычны супраць механічнага пілотнага спуску
Сінхранізацыя часу падачы з дапамогай прагрэсіўных штампаў абараняе адчувальныя інструменты і падтрымлівае дакладнасць працы. Сучасныя штампавыя прэсы пасылаюць электрычныя сігналы ходу для кіравання механізмамі пілотнага вызвалення. Выбар правільнага тыпу вызвалення цалкам залежыць ад канкрэтнага прымянення штампоўкі:
Выберыце пнеўматычны выпускдля тонкапластычных матэрыялаў, кароткіх крокаў падачы і частай змены штампаў. Ён прапануе хуткі час рэагавання і лічбавую гнуткасць.
Выбірайце механічнае вызваленнепры працы з высакахуткаснымі прагрэсіўнымі штампамі (200+ высечак у хвіліну) або больш тоўстымі матэрыяламі. Механічныя расшпількі з кулачковым прывадам забяспечваюць стабільнасць, не патрабуючы тэхнічнага абслугоўвання, і ліквідуюць рызыку падзення ціску паветра падчас бесперапыннай працы.
Адпусканне верхніх ролікаў дазваляе накіроўвальным штыфтам у прагрэсіўных штампах ідэальна выраўноўваць ліставы матэрыял. Дакладны час павышае агульную прадукцыйнасць і ліквідуе дэфармацыю матэрыялу ўнутры складаных штампаў. Руцінная праца.прафілактычнае абслугоўваннепрадухіляе механічны знос звязкаў з цягам часу.
Інтэграваныя схемы падачы выпрамляльніка і размотчыка 3-у-1
Універсальнае абсталяванне спалучае ў сабе размотванне, выраўноўванне і падачу ў адным кампактным блоку. У JINZHIDE мы распрацоўваем3-у-1 размотчыкі-выпрамляльнікі-падатчыкікаб максімальна павялічыць эфектыўнасць вытворчай пляцоўкі. Такая канструкцыя памяншае плошчу падлогі прыкладна на 40% у параўнанні з выкарыстаннем асобных блокаў. Кампактныя канфігурацыі забяспечваюць структурную стабільнасць, адначасова спрашчаючы апрацоўку паласы для складаных прамысловых ужыванняў.
Табліца 3: Тыповыя характарыстыкі сістэмы JINZHIDE 3-у-1
Параметр | Тыповы дыяпазон |
|---|---|
Таўшчыня матэрыялу | 0,3 – 9,0 мм |
Шырыня матэрыялу | 70 – 2000 мм |
Максімальная вага шпулькі | Да 20 000 кг |
Рэкамендацыі па закупках для канкрэтнай галіны
Розныя вытворчыя сектары патрабуюць унікальных канфігурацый падатчыкаў. Пры закупках з Кітая супастаўце свае тэхнічныя характарыстыкі з патрабаваннямі да канчатковага прадукту па ўсім дыяпазоне.прамысловае прымяненне:
Аўтамабільная штампоўка:Сталёвыя заднія часткі тармазных калодак, кампаненты рамянёў бяспекі, паддоны амартызатараў і структурныя панэлі кузава патрабуюць трывалых трохбаковых сістэм з механічным вызваленнем для высокатрывалых сталей.
3C Электроніка і новая энергетыка:Для апрацоўкі ультратонкіх медных і алюмініевых палосак патрабуюцца высакахуткасныя сервапрывады з ЧПУ і энкодэрамі з частатой 10 000 пікселяў на секунду (PPR) для раздыма раздыма з клемамі, дэталямі з ліставога металу 5G, ламінатамі рухавікоў і алюмініевымі корпусамі літыевых акумулятараў.
Бытавая тэхніка:Унутраныя барабаны пральных машын, панэлі халадзільнікаў і кранштэйны для тэлевізараў маюць перавагі стандартных падачнікаў з ЧПУ ў спалучэнні звысокатанажныя штамповачныя прэсыдля ідэальнага балансу хуткасці/кошту.
Будаўнічыя вырабы:Для кабельных латкоў, кранштэйнаў для фотаэлектрычных сістэм, дарожных бар'ераў бяспекі і дахавых хамутоў патрэбныя надзейныя камбінацыі размотчыка-выпрамляльніка-падальніка, якія вытрымліваюць працу з ацынкаванай і канструкцыйнай сталі.
Правераныя ў палявых умовах канфігурацыі: рэальныя прыклады выкарыстання JINZHIDE
Тэорыя менш важная, чым вопыт. Наступныя пастаўленыя вытворчыя лініі ілюструюць, як правільная канфігурацыя падавальніка вырашае рэальныя праблемы штампоўкі ў розных галінах прамысловасці:
Выпадак 1: Высокахуткасная лінія штампоўкі клем для вытворчасці раздымаў
Задача:Масавая вытворчасць раз'ёмных клем патрабуе бесперабойнай падачы з высокай хуткасцю і надзейнага збору гатовай паласы без ручнога ўмяшання.
Рашэнне:Кампанія JINZHIDE аб'яднала дыскавы размотчык, захопны падавальнік, высакахуткасны штамповачны прэс і тэрмінальны размотчык у адну бесперапынную лінію.
Вынік:Бесперапынная падача рулонаў, штампоўка і збор палос выконваюцца ў адзіным аўтаматызаваным працоўным працэсе — ідэальна падыходзіць для электронных клем і дэталяў дакладных раздымаў.
Выпадак 2: 8-міліметровая штампоўка сталёвых аўтамабільных тармазных калодак
Задача:Падача сталёвых задніх пласцін таўшчынёй 8 мм патрабуе надзвычайнай сілы выпроствання і счаплення з ролікамі, якія стандартныя тонкія падавальнікі не могуць забяспечыць.
Рашэнне:Камбінацыя размотчыка, выпрамляльніка і падавальніка высокай магутнасці, прызначаная для штампоўкі тоўстых лістоў у аўтамабілях, з узмоцненымі ролікамі і жорсткімі заціскнымі канструкцыямі.
Вынік:Стабільная і бесперашкодная падача тоўстага высокатрывалага матэрыялу ў прагрэсіўную матрицу, што абараняе інструмент і забяспечвае аднолькавую роўнасць задняй пласціны.
Выпадак 3: прэсавая лінія магутнасцю 315 тон для ніжніх пліт кабельных латкоў
Задача:Апрацоўка ацынкаваных сталёвых рулонаў у ніжнія пласціны кабельных латкоў рознага памеру патрабуе бесперапыннай падачы, фармавання і рэзкі з хуткай зменай памеру.
Рашэнне:315-тонны штампавальны прэс у спалучэнні з размотчыкам-выпрамляльнікам-падатчыкам, настроены для лёгкай рэгулявання параметраў у залежнасці ад памераў вырабу.
Вынік:Бесперапынная штампоўка з хуткай зменай рэцэптуры — адна лінія, якая ахоплівае розныя памеры пліт без механічнай перабудовы.
Табліца 4: Дадаткова пастаўленыя штамповачныя лініі JINZHIDE
Пастаўленая вытворчая лінія | Прамысловы сектар | Інжынерныя асаблівасці |
|---|---|---|
Аўтаматызаваная лінія па вытворчасці алюмініевых абалонак літыевых акумулятараў | Новая энергія / электрамабілі | Цалкам аўтаматызаваная паслядоўнасць штампоўкі абалонкі |
Унутраная лінія барабана высокадакладнай пральнай машыны | Бытавая тэхніка | Высокадакладная падача для барабанаў з нержавеючай сталі |
Цалкам аўтаматычная лінія па вытворчасці кранштэйнаў для фотаэлектрычных сістэм | Сонечная энергія / Будаўніцтва | Бесперапынная праца размотчыка-выпрамляльніка-падальніка |
Аўтаматычная лінія штампоўкі металічных пракладак | Агульнае абсталяванне | Высокаэфектыўная, працазберагальная штампоўка пракладак |
Высокахуткасная кальцавая кампазітная тэрмінальная лінія | Аўтамабільная электроніка | Сінхранізацыя хуткаснага прэса |
Азнаёмцеся з поўным партфоліаВывучэнне выпадкаў працы кліентаў JINZHIDEкаб убачыць, як гэтыя канфігурацыі працуюць у рэальных друкарнях.
Праверка вытворцаў абсталявання для падачы сервараў з Кітая
Праверка кваліфікацыі фабрыкі і інфраструктуры кантролю якасці
Ацэнка вытворчых магутнасцей патрабуе сістэматычнай праверкі магчымасцей завода і інфраструктуры кантролю якасці. Выбар сервападальніка з ЧПУ ў надзейнага вытворцы забяспечвае поўны кантроль над этапамі зборкі абсталявання. Замест таго, каб проста зважаць на памер завода, міжнародным пакупнікам варта праверыць наяўнасць перадавой метралогіі і шмат'яруснай сістэмы кантролю ўнутры цэха.
Празрысты кітайскі вытворца павінен прадэманстраваць наступную правераную інфраструктуру кантролю якасці:
Каардынатна-вымяральная машына Zeiss (КІМ):Правярае канцэнтрычнасць ролікаў, плоскасць сценных панэляў і дапушчальныя адхіленні вала да мікроннага ўзроўню.
Спектрометр:Правярае хімічны склад уваходнай сыравіны для падшыпнікавай сталі SUJ2 перад пачаткам апрацоўкі.
Вымяральнае абсталяванне Good Vision 2.5D і вышынямеры Trimos:Пацвярджайце дакладныя памеры дэталяў і прадухіляйце праблемы з якасцю, выкліканыя нязначнымі разыходжаннямі.
Трохузроўневая сістэма інспекцыі:Уваходны кантроль якасці (IQC) сыравіны, кантроль якасці ў працэсе апрацоўкі (IPQC) ролікаў, валаў і сценных панэляў, а таксама канчатковы кантроль якасці (FQC) перад пастаўкай — выконваецца спецыяльнай камандай па кантролі якасці з больш чым 10 супрацоўнікаў.
У JINZHIDE, нашвытворчы аб'ектстрога прытрымліваецца вызначаных тэхналагічных маршрутаў і спецыфікацый працэдур для кожнага этапу апрацоўкі і зборкі, у той час як нашыСістэма кантролю якасці ISO 9001дакументуе кожны ўзровень праверкі. Паколькі працэсы штампавання і аперацыйныя стандарты адрозніваюцца ў розных краінах, нашыіндывідуальны працэс даследаванняў і распрацовакадаптуе кожную гатовую лінію да канкрэтных звычак і патрабаванняў вашага рэгіянальнага рынку.
Чырвоныя сцяжкі, якіх варта пазбягаць пры пошуку рэсурсаў
Абараніце свае капіталаўкладанні, сачыўшы за распаўсюджанымі памылкамі пры працы з неправеранымі замежнымі пастаўшчыкамі:
Чырвоны сцяг 1: Нерэальна нізкія каціроўкі.Кошты на 30% ніжэйшыя за сярэднія па рынку звычайна сведчаць аб выкарыстанні адрамантаваных серварухавікоў, прапушчанай тэрмічнай апрацоўкі ролікаў або няякасных ПЛК.
Чырвоны сцяг 2: адмова ў відэаправерцы.Калі пастаўшчык неахвотна праводзіць відэаэкскурсію па фабрыцы або перададпраўныя выпрабаванні вашага канкрэтнага матэрыялу ў рэжыме рэальнага часу, лічыце гэта сур'ёзным папераджальным сігналам.
Чырвоны сцяг 3: няпэўныя спісы кампанентаў.Паважаныя вытворцы выразна пералічваюць брэнды сваіх сервапрывадаў (напрыклад, Yaskawa, Mitsubishi), ПЛК і падшыпнікаў. Пазбягайце цытат, якія проста кажуць «Лепшы кітайскі брэнд».
Чырвоны сцяг 4: Няма названага метралагічнага абсталявання.Сапраўдны завод можа назваць свае кантрольна-вымяральныя прыборы (напрыклад, Zeiss CMM, калібры Trimos). Пастаўшчыкі, якія не могуць апісаць, як вымяраюцца дэталі, здагадваюцца пра вашы дапушчальныя значэнні.
Перадтранспартныя выпрабаванні на біццё і дапушчальныя адхіленні
Завадскія прыёмачныя выпрабаванні (FAT) правяраюць прадукцыйнасць абсталявання перад міжнароднай пастаўкай. Устанаўленне строгіх працэдур выпрабаванняў прадухіляе дарагія праблемы з інтэграцыяй на штамповачных заводах прызначэння. Высокаякасная кітайская сістэма падачы з сервапрывадам праходзіць комплексныя працэдуры выпрабаванняў пры розных мадэляваных наладах нагрузкі.
Супрацоўнікі па кантролі якасці выконваюць пэўныя метады праверкі падчас перададгрузачных праверак:
Вымярэнне масы/даўжыні, якая выдаецца, за цыкл на працягу 10 000 бесперапынных хадоў.
Разлік сярэдняй памылкі ў залежнасці ад даўжыні мэтавага кроку.
Фіксацыя найбольшых адхіленняў недападачы і перападачы.
Тэставанне ўмоў на мяжы (нізкая хуткасць, высокая хуткасць і ўмовы хуткага паскарэння/аднаўлення).
Праверка гэтых эксплуатацыйных паказчыкаў даказвае відавочную надзейнасць вытворцы. Выбар сістэмы, якая падмацоўваецца комплекснымпасляпродажная падтрымкаііндывідуальныя запасныя часткідаступнасць гарантуе хуткую тэхнічную дапамогу і доўгатэрміновае абслугоўванне.
Канчатковы кантрольны спіс для пошуку пастаўшчыкоў
Пакупкі надзейнага сервападальніка з ЧПУ з Кітая патрабуюць структураванай стратэгіі ацэнкі. Пакупнікі павінны праверыць характарыстыкі абсталявання, правесці аўдыт мясцовых вытворчых магутнасцей і запатрабаваць празрыстую дакументацыю па якасці. Сумяшчальнасць з прэсамі павінна быць пацверджана перад тым, як вызначыць цану, таму што прылада, якая не можа адпавядаць існуючым часам штампа і ходу, стварае выдаткі, а не эканомію. Засяродзіўшы ўвагу на цвёрдасці ролікаў, раздзяляльнай здольнасці замкнёнага контуру энкодэра, названым метрлагічным абсталяванні і правераных прыкладах выкарыстання, кіраўнікі заводаў могуць забяспечыць абсталяванне, якое забяспечвае пастаянную прыбытковасць. Для ліній, пабудаваных на базе некалькіх машын, а не адной, азнаёмцеся з нашымі...аўтаматызацыя прэсавай лінііварыянты, або пачаць звыбар шпулькі-падальнікакіраўніцтва па параўнанні канфігурацый.
Парада прафесіянала:Кіраўнікі заводаў павінны выконваць тэхнічныя пагадненні, якія прадугледжваюць забеспячэнне якасці па стандарту ISO 9001, дакладныя дапушчальныя адхіленні ад біцця ролікаў, выразнае вызначэнне маркі кампанентаў і дакументальна задакументаваныя запісы праверкі IQC/IPQC/FQC.
Часта задаваныя пытанні (FAQ)
Якая механічная цвёрдасць валкоў патрабуецца для сервападавальніка з ЧПУ?
Высокаякасныя падавальнікі выкарыстоўваюць сталёвыя ролікі з падшыпнікамі SUJ2. Індукцыйная загартоўка павышае цвёрдасць вонкавай паверхні да HRC60+. Дакладнае шліфаванне паверхні ліквідуе мікрадэфекты, прадухіляе праслізгванне ліставога металу і гарантуе стабільную дакладнасць падачы падчас інтэнсіўнай вытворчасці.
Наколькі дакладная сучасная замкнёная сістэма падачы з сервапрывадам?
Сістэмы кіравання з замкнёным контурам і высокаразрознымі паваротнымі энкодэрамі (больш за 10 000 імпульсаў на секунду) забяспечваюць зваротную сувязь аб становішчы ў рэжыме рэальнага часу. Сучаснае абсталяванне ад вядучых кітайскіх вытворцаў дасягае тыповай дакладнасці падачы ад ±0,01 да ±0,02 мм, абараняючы дарагія прэсавыя інструменты ад пашкоджанняў.
Якія асноўныя перавагі кампаноўкі падачы-выпрамляльніка з размотчыкам «3 у 1»?
Інтэграваныя сістэмы «3 у 1» спалучаюць размотванне, выпростванне і падачу ў адной кампактнай машыне. Сістэмы, распрацаваныя JINZHIDE, скарачаюць неабходную плошчу прыблізна на 40%. Такая кампаноўка спрашчае апрацоўку рулонаў, павышае бяспеку аператара і павышае агульную прадукцыйнасць прэсавай лініі.
Ці можа адзін пастаўшчык апрацоўваць вельмі розныя прадукты, ад тармазных калодак да корпусаў акумулятараў?
Так — калі вытворца прапануе сапраўды індывідуальныя даследаванні і распрацоўкі. JINZHIDE паставіла лініі для вытворчасці сталёвых задніх тармазных калодак таўшчынёй 8 мм, алюмініевых абалонак літыевых акумулятараў, унутраных барабанаў пральных машын і кранштэйнаў для фотаэлектрычных элементаў, адаптаваўшы канфігурацыі размотчыка, выпрамляльніка і падавальніка да кожнага матэрыялу і патрабаванняў да штампа.
Дзе я магу знайсці больш тэхнічных звестак і інструкцыі па ліквідацыі непаладак?
Вы можаце азнаёміцца з нашым поўнымтэхнічныя часта задаваныя пытанніабо азнаёмцеся з нашымікіраўніцтва па тэхнічным абслугоўваннідля падрабязнай аперацыйнай падтрымкі.