




Guide d'installation et de configuration du servo-alimentateur
 17 juillet 2026|
 Vues : 192
Guide d'installation et de configuration du servo-alimentateur pour presses
L'installation et le réglage d'un servo-alimentateur sur une presse constituent une étape essentielle pour un fonctionnement optimal. Changzhou Jinzhide a élaboré un guide pratique pour aider les entreprises à installer et régler leurs servo-alimentateurs de manière efficace et sécurisée.
Comment installer un servo-alimentateur : procédure étape par étape
Avant de commencer, positionnez la plaque de montage sous la table de travail de la presse et marquez clairement les points de perçage. Percez ensuite les trous aux emplacements marqués, puis taraudez-les pour y insérer les vis. Une fois prêt, fixez la plaque de montage à la presse à l'aide de vis à six pans creux M16 afin d'assurer sa bonne tenue.
Après l'installation de la base, installez les vis de réglage en hauteur afin de préparer la fixation et le réglage de la tête d'alimentation. À l'aide d'un palan ou d'un chariot élévateur, soulevez la tête d'alimentation servo et placez-la sur la plaque de montage, puis fixez-la avec des vis hexagonales M12 et des rondelles plates. Cette étape garantit une fixation solide de la tête d'alimentation à la presse pour un fonctionnement stable.
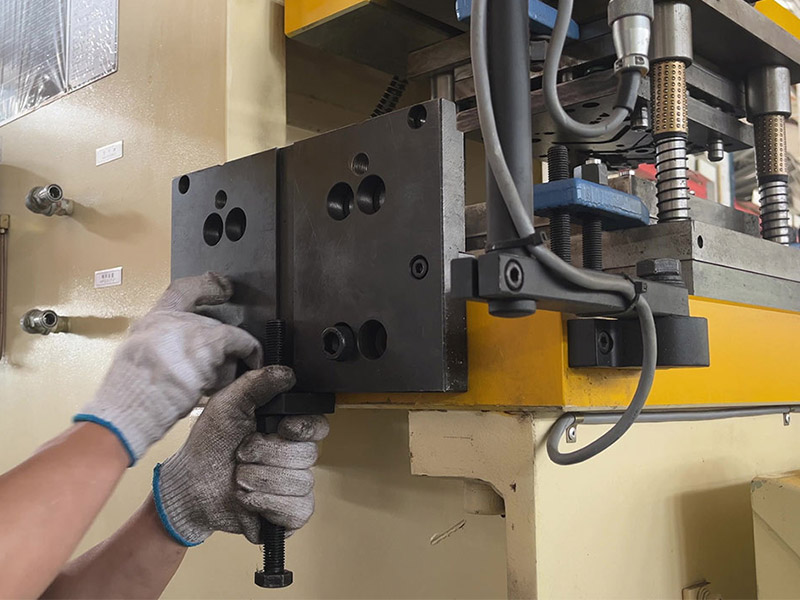
Les composants électriques nécessitent également une installation soignée. Placez le boîtier de commande du distributeur près de la tête de distribution et raccordez la prise du servomoteur, le câble d'impulsion et les conduites de l'électrovanne conformément aux instructions. Veillez à la propreté du câblage en ouvrant les conduits et en les clipsant dans les emplacements prévus à cet effet afin de garantir une installation organisée et sécurisée.
Le câble d'impulsions transmet le signal de course de la presse ; c'est donc cette connexion qui assure la synchronisation. Si le signal parvient en retard à l'alimentateur, chaque course démarre à partir d'une position incorrecte et aucun réglage mécanique ne permettra de corriger la précision.

Enfin, raccordez les conduites d'air pour terminer la configuration et l'étalonnage de base du servo-alimentateur. Chaque étape de ce processus respecte les consignes de sécurité et exige un alignement précis, garantissant ainsi un fonctionnement optimal et facilitant la maintenance ultérieure.

Réglage des paramètres du servo-alimentateur et étalonnage de la longueur d'alimentation
Une fois la machine montée et câblée, l'étape suivante consiste à paramétrer l'alimentateur servo. Le premier paramètre à régler est l'étalonnage de la longueur d'avance, car toutes les autres valeurs en dépendent. Saisissez la longueur d'avance cible sur l'IHM, faites fonctionner l'alimentateur à vide, puis mesurez le déplacement réel par rapport à la consigne et ajustez le facteur d'étalonnage jusqu'à ce que les deux valeurs correspondent.
Le tableau ci-dessous récapitule les paramètres qui influencent le plus le résultat.
Paramètre | Ce qu'il contrôle | Vérification avant production |
|---|---|---|
Longueur d'alimentation | Distance parcourue par la bande par coup | Le déplacement mesuré correspond à la valeur saisie |
Pression de roulement | L'adhérence entre les rouleaux d'alimentation et la bande | Aucune trace de glissement ni de rouleau sur la surface |
Date de sortie | Lorsque les rouleaux supérieurs s'ouvrent pour les goupilles de guidage | Le largage commence avant que les pilotes n'entrent dans la piste |
Profil de vitesse | Accélération et décélération au sein de chaque coup de bélier | Le flux se termine dans la fenêtre disponible |
La précision d'alimentation dépend de la somme de ces réglages plutôt que d'un seul. Une longueur d'alimentation correcte, associée à une pression de rouleau excessive, marquera toujours la bande, et un profil de vitesse correct, avec un relâchement tardif, tirera toujours le matériau contre les guides. Réglez-les dans l'ordre indiqué, puis vérifiez lors de la première production.
Cette procédure s'applique à toutServo-alimentateur NCavec une commande numérique. Les modèles diffèrent par la disposition du panneau et le nombre de programmes enregistrés, mais la séquence sous-jacente de paramétrage, de vérification et de correction est la même, ce qui permet également de standardiser le réglage de l'alimentation des presses à poinçonner sur l'ensemble des machines.
Dépannage de la première exécution
La plupart des problèmes rencontrés sur un alimentateur neuf proviennent de trois sources principales. Une alimentation incomplète indique généralement une pression excessive des rouleaux ou un facteur d'étalonnage réglé sans matériau dans la machine. Une variation aléatoire de la longueur de la bande signale un problème de signal d'impulsion plutôt que de mécanique ; il convient donc de vérifier le cheminement des câbles et le signal de la presse. Des marques de rouleaux sur la bande indiquent une pression excessive, et non une adhérence insuffisante.
Si la précision d'alimentation continue de dériver après ces vérifications, enregistrez l'erreur mesurée sur un poste complet avant d'effectuer tout autre réglage. Un écart persistant qui suit un schéma précis est un problème de réglage, tandis qu'un écart qui varie avec la vitesse ou la température est généralement dû à l'usure mécanique. Les procédures de maintenance des rouleaux et des entraînements usés sont décrites dans le manuel.service d'entretien des enrouleurs de bobines.
En suivant une procédure d'installation standardisée, les entreprises peuvent déployer les servo-alimentateurs plus facilement, améliorant ainsi la stabilité et la productivité des presses. Pour les opérateurs, la compréhension de ces étapes permet de réduire les erreurs et de garantir des conditions de travail plus sûres.
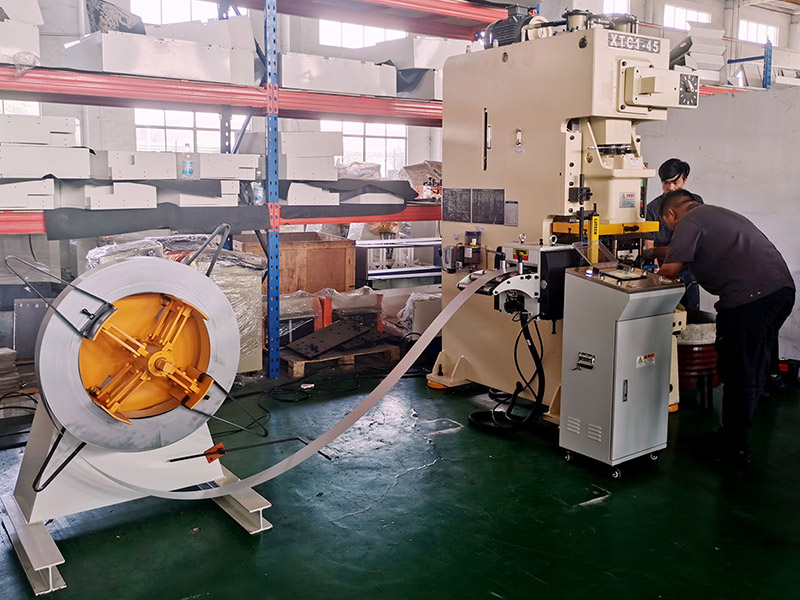
Ce guide d'installation convient à différents types de presses. Grâce à des étapes claires et simples, même les utilisateurs novices peuvent suivre les instructions et mener à bien l'installation. Pour comparer les modèles d'alimentateurs avant l'installation, commencez par legamme de servo-alimentateurs, ou consultez leguide de sélection des servo-alimentateurssi la machine n'a pas encore été commandée.