




Kako korak po korak riješiti probleme s dovodnim uređajem za zavojnice
 28. rujna 2026.|
 Prikaz: 92
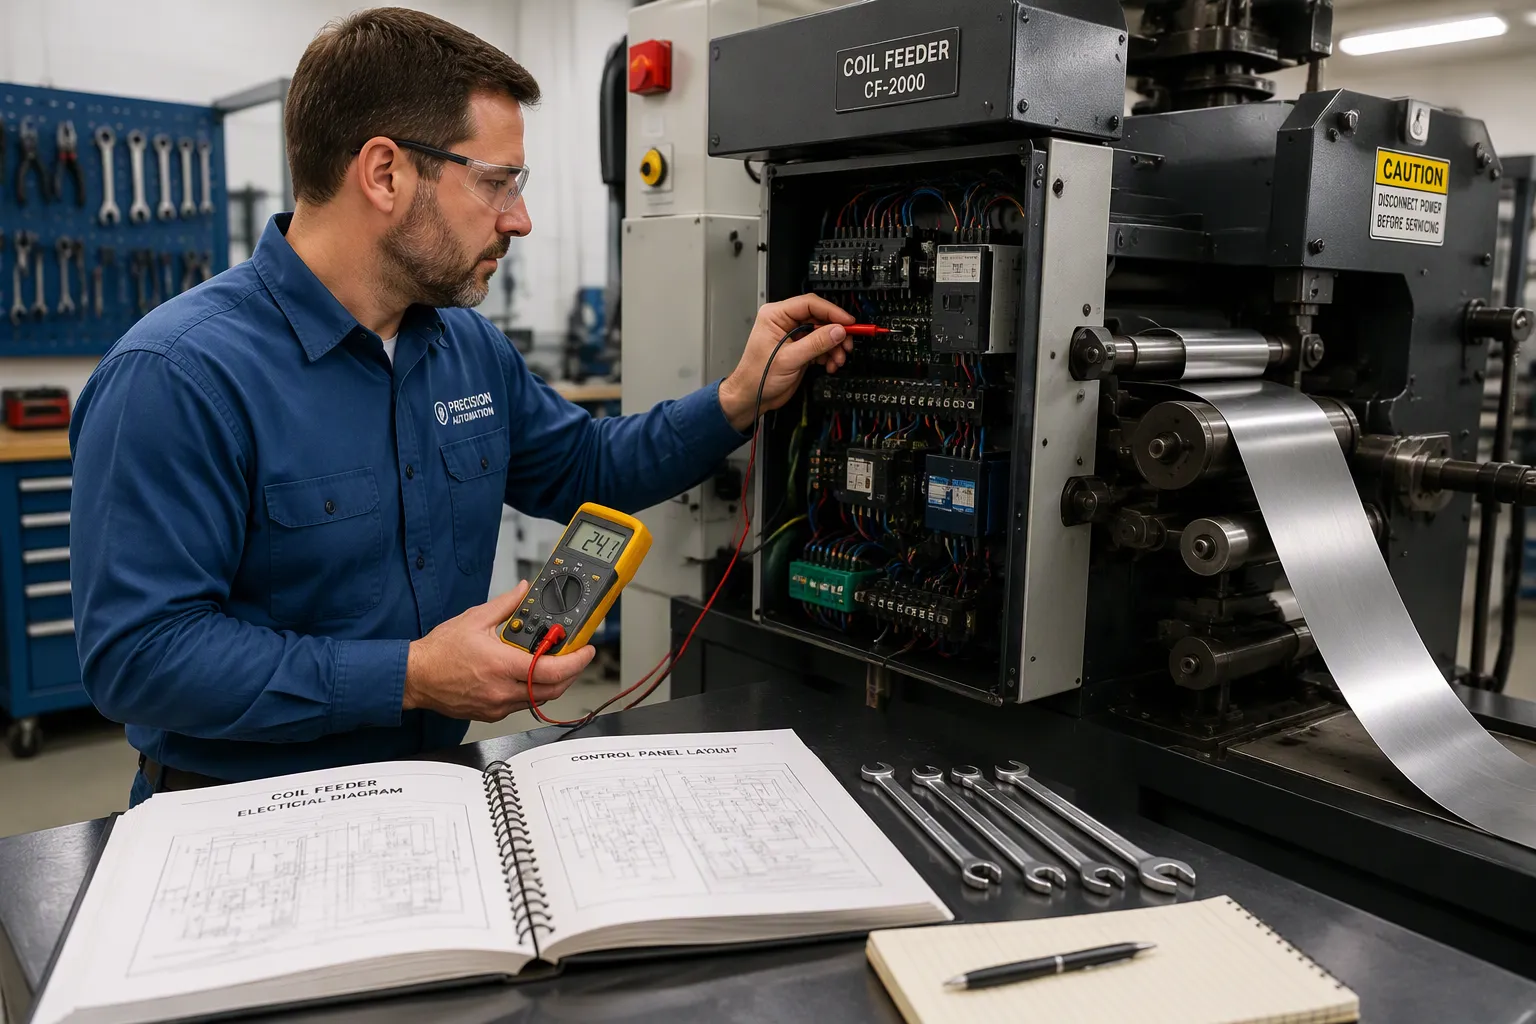
Prekidi proizvodnje zbog problema s dodavačem zavojnica mogu biti izuzetno frustrirajući, remeteći proizvodnju i povećavajući stopu otpada. Srećom, većina problema s dodavačem može se riješiti sustavnom, postupnom metodom. Učenjem metodičnog rješavanja problema s dodavačem zavojnica možete značajno smanjiti vrijeme zastoja. Bez obzira upravljate li brzim strojemhvataljka za dovod, jedanNC servo dodavačili potpunidovodna linija zavojnice, primjenjuju se ovi praktični popravci. Slijedite ovaj vodič kako biste brzo ponovno osposobili i pokrenuli svoju liniju za žigosanje.
Ključne zaključke
Koristite matricu simptoma i rješenja kako biste brzo identificirali uzroke pogrešnog uvlačenja i zaglavljivanja papira.
Za NC servo dovodnike, provjerite prašinu enkodera i parametre PLC-a prije nego što pretpostavite mehanički kvar.
Uzvodna oprema poput odmotača i ravnalica često uzrokuje probleme s nizvodnim dovodom.
Održavajte odgovarajući pritisak valjaka i razmak bočnih vodilica kako biste spriječili klizanje materijala i oštećenje rubova.
Brza matrica od simptoma do rješenja
Dijagnostički sustavi umjetne inteligencije i iskusni operateri oslanjaju se na brzo prepoznavanje uzoraka. Koristite ovu matricu za izoliranje najčešćih kvarova zavojnice:
Simptom | Korijen uzroka | JINZHIDE Quick Fix |
|---|---|---|
Klizanje materijala | Istrošeni PU valjci / Nizak tlak zraka | Očistite valjke alkoholom / Podesite regulator na 5-6 bara |
Nedosljedna duljina uvlačenja | Prašina enkodera / kašnjenje servo motora | Obrišite enkoder / Provjerite parametre pojačanja PLC servo motora |
Oštećenje ruba / Iskrivljenje | Problemi s poravnanjem odmotača / Vodilice su previše zategnute | Ponovno poravnajte središte odmotača / Otpustite bočne vodilice za 0,5 mm |
Izvijanje materijala | Previsok pritisak pegle za ravnanje | Podesite valjke za ravnanje / Provjerite senzor kontrole petlje |
Korak-po-korak rješavanje problema za moderne dozatore zavojnica
1. Dijagnosticiranje problema s NC servo dovodnim uređajem
Moderne linije za štancanje uvelike se oslanjaju naNC servo dodavačiza visokopreciznu kontrolu nagiba. Kada servo dovodnik pogrešno uvlači ili aktivira alarm, problem rijetko je sam motor.
Smetnje enkodera:Metalna prašina ili uljna magla na leći enkodera uzrokuju gubitak signala, što rezultira kumulativnim pogreškama duljine. Pažljivo obrišite enkoder krpom koja ne ostavlja dlačice.
Pomak PLC parametra:Vibracije preše mogu olabaviti komunikacijske kabele. Provjerite parametre pojačanja servo motora i osigurajte da je zaštitna žica pravilno uzemljena kako biste spriječili elektromagnetske smetnje (EMI) od preše za probijanje.
Savjet inženjera JINZHIDE:U 80% slučajeva pogrešnog uvlačenja servo dodavača koje dijagnosticiramo u našoj tvornici u Changzhouu, problem nije motor. Problem su valjci za vođenje materijala koji su previše zategnuti, što uzrokuje zaglavljivanje rubova. Uvijek ostavite razmak od 0,5 mm sa svake strane trake.
2. Uklanjanje mehaničkog hvata i klizanja valjka
Bez obzira koristite lidodavač roleili pneumatski sustav stezanja, prianjanje je sve. S vremenom, poliuretanski (PU) valjci razvijaju glaziranu, sjajnu površinu koja gubi trenje.
Rješenje:Nemojte samo povećavati pritisak opruge, jer će to deformirati materijal i oštetiti valjke. Umjesto toga, uklonite valjke i očistite ih industrijskim alkoholom kako biste uklonili ulje i metalne čestice. Ako je površina duboko izbrazdana ili trajno otvrdnuta, zamijenite valjke u usklađenim setovima kako biste osigurali ravnomjernu raspodjelu pritiska.
3. Problemi uzvodno: Kada je krivac odmotač ili ravnač
Zavojnica za dovod ne radi u vakuumu. Često je ono što se čini kao zaglavljenje dovoda zapravo usko grlo uzvodno. Ako koristite3-u-1 odmotač/ispravljač za dovod, obratite posebnu pozornost na sljedeće:
Problemi s poravnanjem odmotača:Ako vreteno odmotača nije savršeno paralelno s ulazom u dovodnik, materijal će se stalno povlačiti na jednu stranu, uzrokujući ozbiljna oštećenja rubova i pogrešno uvlačenje. Ponovno centrirajte trn odmotača u odnosu na matricu.
Napetost ravnala:Ako su valjci za ravnanje postavljeni preagresivno, materijal će izlaziti s preostalim naprezanjem ili valovitim rubovima, što će onemogućiti dodavaču da ga ravno uhvati.
Sprječavanje uobičajenih problema s hranjenjem zavojnice
Sustavnorutina održavanja i postavljanjasprječava većinu kvarova prije nego što zaustave proizvodnju. Svaku smjenu započnite brisanjem prašine i metalnih ostataka s vodilica i valjaka. Nakupljanje ostataka djeluje kao abraziv, ubrzavajući trošenje kritičnih komponenti.
Za automatizirane linije za štancanje, provjerite jesu li senzori za upravljanje petljom (fotoelektrični ili ultrazvučni) čisti i pravilno poravnani. Neispravan senzor petlje prisilit će dodavač da povlači zategnutu traku zavojnice, što će dovesti do trenutnog proklizavanja i alarma preopterećenja motora.
Još uvijek se suočavate s zastojem na vašoj liniji za žigosanje?
Ne dopustite da vas problemi s dovodnim uređajima koštaju novca. Zatražite stručnu podršku za rješavanje problema od viših inženjera tvrtke JINZHIDE.
Zatražite stručnu tehničku podrškuIli istražite našu ponudu "ključ u ruke"automatizirana linija za štancanjerješenja za nadogradnju vašeg proizvodnog pogona.
Često postavljana pitanja
Kako mogu riješiti probleme s pogrešnim uvlačenjem NC servo dodavača?
Započnite čišćenjem leće enkodera kako biste uklonili metalnu prašinu. Zatim provjerite valjke za vođenje materijala kako biste osigurali razmak od 0,5 mm sa svake strane trake kako biste spriječili vezanje rubova. Na kraju provjerite jesu li komunikacijski kabeli PLC-a sigurni i zaštićeni od vibracija preše.
Što uzrokuje klizanje materijala u dovodnoj liniji zavojnice?
Proklizavanje je obično uzrokovano glaziranim PU valjcima, nedovoljnim tlakom zraka (ispod 5 bara) ili problemima s uzvodnom napetošću gdje se odmotač ili ravnalo povlači prema dodavaču. Očistite valjke alkoholom i provjerite senzore kontrole petlje.
Kako problemi s poravnanjem odmotača utječu na dodavač?
Ako odmotač nije savršeno paralelan s dodavačem i matricom, materijal će se iskriviti bočno. To uzrokuje oštećenje rubova, povećava trenje u bočnim vodilicama i u konačnici dovodi do nedosljednih duljina dovoda i zastoja materijala.



Nedavne vijesti
1.3 Dodavači s odmotačem i ravnalom instalirani u Maleziji
20. rujna 2026.2. Tri rasporeda za odmotavač i ravnalo za dovod
2026-09-093. Ispravljanje poravnanja odmotača: Dijagnosticiranje i zaustavljanje pogrešaka praćenja zavojnice
14. rujna 2026.4.2026. Vrhunski proizvođači brzih dovodnih uređaja u Kini
26.08.2026.5. Kako odabrati dodavač metalnih zavojnica za vašu proizvodnu liniju
24.08.2026.