




Instrukcja obsługi rozwijarki-prostownicy-podajnika 3 w 1
 15 maja 2026 r.|
 Widok: 209
Jak obsługiwać prostownico-rozwijarkę 3 w 1: Instrukcja obsługi krok po kroku
W tej instrukcji obsługi wyjaśniono, jak obsługiwać podajnik 3 w 1, znany również jako3 w 1 rozwijarka-prostownica-podajniklub rozwijarka z prostownicą. Jako zintegrowana maszyna do podawania blachy w kręgach, łączy rozwijanie, poziomowanie materiału i automatyczne podawanie, aby wspierać wydajną produkcję tłoczenia blach. Poniższe kroki obejmują ładowanie blachy w kręgach, gwintowanie materiału, poziomowanie, konfigurację i regulację oraz synchronizację z prasą wykrawającą. Przestrzeganie prawidłowej procedury pomaga skrócić czas konfiguracji, poprawić spójność podawania i zapewnić bezpieczną obsługę maszyny.
Przed rozpoczęciem pracy upewnij się, że miejsce pracy jest wolne i postępuj zgodnie z procedurami bezpieczeństwa obowiązującymi dla danej maszyny. Sprzęt powinien być obsługiwany wyłącznie przez przeszkolony personel, a wszelkie prace konfiguracyjne i regulacyjne muszą być zgodne z instrukcją obsługi producenta. Aby uzyskać pomoc w porównaniu różnych konfiguracji, zapoznaj się z naszym przewodnikiem.Podajniki blachy 2 w 1 i 3 w 1.
1. Załadunek rozwijarki (decoilera)
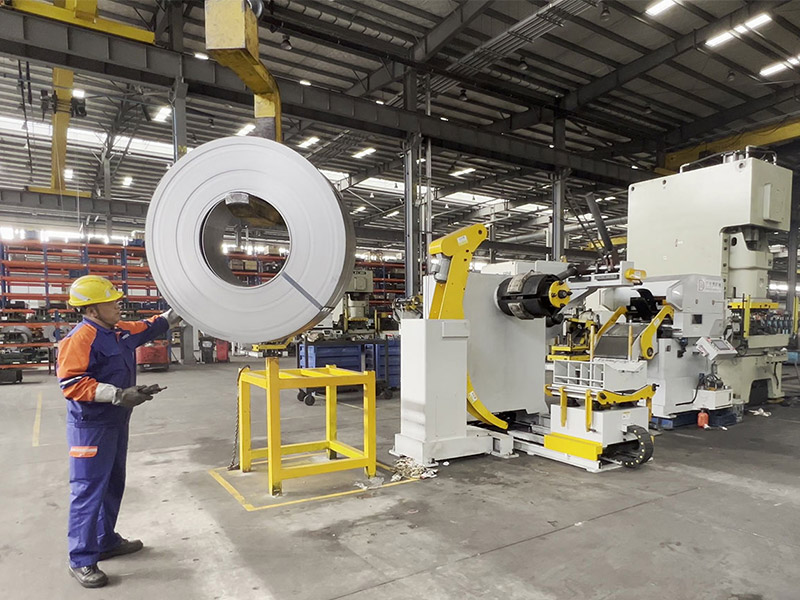
Przed rozpoczęciem pracy przełącz maszynę w tryb ręczny. Podnieś ramię prasy i opuść ramię podporowe. Cofnij ramę materiału i wyreguluj wewnętrzne i zewnętrzne ramiona pozycjonujące, aby zwój był wyrównany z linią środkową podajnika. Użyj odpowiedniego dźwigu lub wózka jezdnego, aby umieścić zwój na ramie, ustawiając go blisko wewnętrznego ramienia prowadzącego. Następnie rozłóż ramę i opuść ramię prasy. Na koniec wyreguluj ograniczniki zwoju i ramiona podporowe zgodnie z instrukcją obsługi maszyny. Po prawidłowym zabezpieczeniu zwoju zdejmij pasy mocujące zgodnie z zatwierdzoną procedurą bezpieczeństwa. Zwój jest gotowy do nawlekania.
2. Nawlekanie prostownicy i podajnika serwo
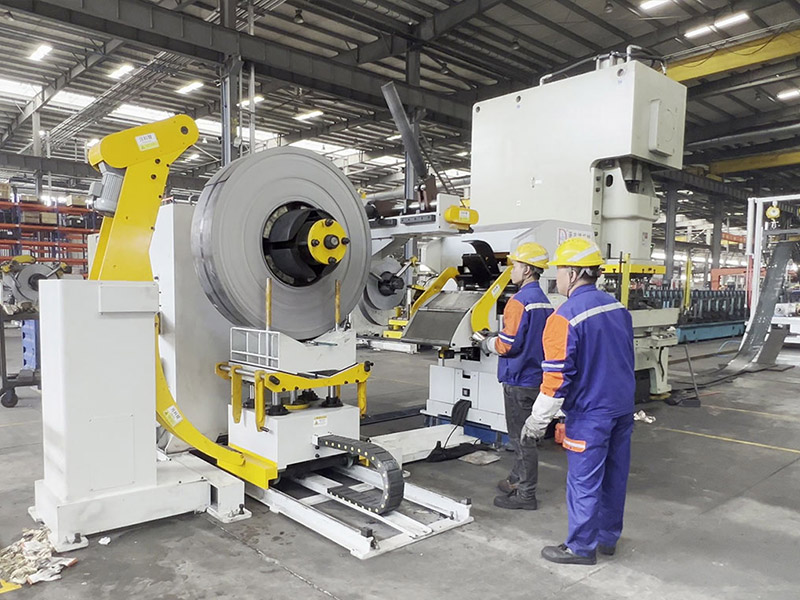
Podnieś ramię składane i otwórz rolki wyrównujące zgodnie z procedurą obsługi maszyny. Wyreguluj rozstaw rolek prowadzących, aby materiał mógł płynnie przechodzić. Obróć ramę materiału do przodu lub do tyłu, aby podać materiał pod ramię składane, a następnie opuść ramię, aby wprowadzić taśmę do rolek wyrównujących. Dopasuj ustawienia rolek i pozycję ramienia składanego, aż materiał będzie prawidłowo wyrównany ze ścieżką podawania i szerokością materiału. Opuść ramiona podporowe, aby utworzyć pętlę materiału, a następnie przełącz ramę z trybu ręcznego na automatyczny, zgodnie z instrukcją obsługi. Użyj funkcji jog, aby obserwować ruch podawania i wyreguluj pokrętło korekcyjne w razie potrzeby, aż materiał będzie wychodził płynnie i równomiernie.
Prawidłowe nawlekanie i poziomowanie są niezbędne do stabilnej pracy podajnika-rozwijarki 3 w 1. Podczas ustawiania i regulacji należy sprawdzić, czy materiał podąża za zamierzonym torem przez rolki prowadzące i rolki poziomujące, zanim przejdzie się do automatycznego podawania.
3. Praca automatyczna z prasą dziurkującą
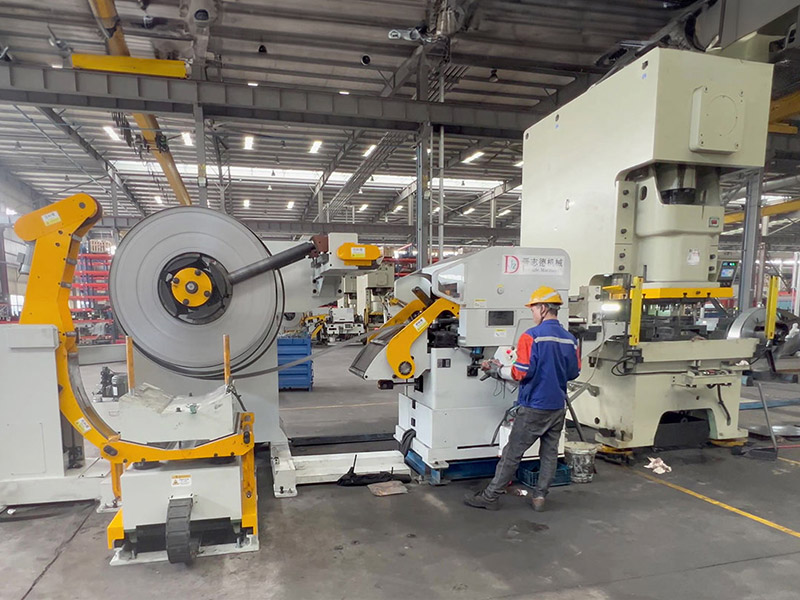
Przed rozpoczęciem pracy automatycznej należy sprawdzić wymaganą długość posuwu i inne parametry produkcji, porównując je z rysunkiem przedmiotu obrabianego, wymaganiami dotyczącymi narzędzi oraz dokumentacją maszyny. Skonfiguruj lub potwierdź te ustawienia za pomocą procedury sterowania określonej dla zainstalowanego modelu. Przełącz podajnik w tryb automatyczny. Gdy prasa tłocząca będzie gotowa do pracy, a podajnik prawidłowo ustawiony, powinna zapalić się kontrolka OK, zgodnie z opisem w instrukcji obsługi maszyny. Uruchom prasę zgodnie z zatwierdzoną procedurą obsługi, a podajnik będzie pracował automatycznie, synchronicznie z prasą. W przypadku zastosowań obejmujących zintegrowanerozwiązania dla linii tłoczenia samochodówPrawidłowa koordynacja między podajnikiem a prasą tłoczącą jest niezbędna. Ze względów bezpieczeństwa, przed przełączeniem na pracę ciągłą, należy sprawdzić ruch podajnika w trybie pojedynczego skoku. Przed rozpoczęciem stabilnej produkcji należy upewnić się, że materiał przesuwa się prawidłowo.
Prawidłowe ustawienia długości podawania i synchronizacja pomagają utrzymać spójne położenie materiału podczas tłoczenia. Jeśli rzeczywista odległość podawania różni się od wartości wymaganej, należy przerwać proces produkcji i sprawdzić odpowiednie ustawienia oraz instrukcję obsługi przed dokonaniem regulacji.
4. Lista kontrolna konfiguracji i regulacji
Przed uruchomieniem partii produkcyjnej należy sprawdzić główne punkty konfiguracji i regulacji podajnika kręgów. Prawidłowe rozmieszczenie sprzętu i kierunek podawania mogą również wpływać na wygodę instalacji i codzienną obsługę. Więcej informacji można znaleźć w naszym przewodniku.trzy opcje układu podajnika prostownicy rozwijającej.
Wyrównanie cewek:Sprawdź, czy cewka jest prawidłowo umieszczona i zabezpieczona na ramie rozwijarki, zgodnie z instrukcją obsługi maszyny.
Gwintowanie materiału:Sprawdź, czy materiał przechodzi przez przeznaczone do tego rolki prowadzące, ramię składające i rolki poziomujące.
Regulacja poziomowania:Sprawdź ustawienia wałka wyrównującego i wyrównanie materiału, stosując określoną procedurę dla przetwarzanego materiału.
Długość i parametry podawania:Potwierdź wymaganą długość posuwu i inne ustawienia sterowania w odniesieniu do wymagań produkcyjnych i dokumentacji maszyny.
Tryb pracy:Przed rozpoczęciem odpowiedniej operacji należy sprawdzić tryb ręczny lub automatyczny, stan gotowości prasy oraz wskaźniki stanu.
Dokładne wartości regulacji i procedury sterowania mogą się różnić w zależności od modelu maszyny, grubości materiału i konfiguracji produkcji. Zawsze należy zapoznać się z odpowiednią instrukcją obsługi, a nie polegać na ogólnych ustawieniach.
5. Podstawowe rozwiązywanie problemów z podajnikiem 3 w 1
Podczas pracy z rozwijarko-prostownicą 3 w 1, problemy takie jak nierównomierne prowadzenie materiału, przerwane podawanie lub brak synchronizacji mogą wpływać na produkcję. Poniższe kontrole stanowią punkt wyjścia do rozwiązywania problemów. Aby uzyskać dodatkowe informacje o objawach, zapoznaj się z naszą szczegółową instrukcją.przewodnik rozwiązywania problemów z podajnikiem cewek.
Nierównomierne podawanie materiału:Przed inspekcją należy zatrzymać maszynę i wykonać wymaganą procedurę odłączenia bezpieczeństwa. Sprawdzić ścieżkę przepływu materiału, wyrównanie zwoju i konfigurację rolki prowadzącej zgodnie z instrukcją obsługi.
Przekrzywienie materiału lub nierównomierne poziomowanie:Zatrzymaj urządzenie i sprawdź położenie cewki, wyrównanie rolki prowadzącej oraz ustawienia poziomowania, korzystając z procedury regulacji właściwej dla danej maszyny.
Nieprawidłowa długość podawania:Porównaj wymaganą długość podawania z skonfigurowanymi parametrami sterowania i specyfikacją produkcji. Przed wznowieniem produkcji sprawdź ustawienia sterownika zgodnie z instrukcją.
Podajnik nie jest zsynchronizowany z prasą dziurkującą:Sprawdź tryb pracy, stan gotowości prasy i odpowiednie wskaźniki stanu. Jeśli synchronizacja nie zostanie przywrócona, zapoznaj się z dokumentacją maszyny i prasy.
Nigdy nie dotykaj rolek ani nie reguluj podzespołów maszyny, gdy jest ona uruchomiona. Jeśli problem nie ustąpi lub jeśli konieczna będzie naprawa układów elektrycznych, hydraulicznych lub sterowania, należy przerwać pracę i skontaktować się z wykwalifikowanym personelem serwisowym.
Wniosek
Poniższa instrukcja obsługi ułatwia operatorom zarządzanie ładowaniem zwojów, nawlekaniem, poziomowaniem, konfiguracją i regulacją oraz automatycznym podawaniem na podajniku prostownicy i rozwijarki 3 w 1. Prawidłowa weryfikacja długości podawania, staranne wyrównanie materiału i odpowiednie kontrole bezpieczeństwa zapewniają niezawodną produkcję i stałą jakość materiału. W przypadku procedur specyficznych dla danego modelu i rozwiązywania problemów należy zawsze postępować zgodnie z dokumentacją urządzenia oraz wskazówkami wykwalifikowanego personelu technicznego.
Changzhou Jinzhide Machinery Technology Co., Ltd. dostarcza urządzenia do tłoczenia metali i rozwiązania do podawania kręgów, zaprojektowane z myślą o efektywnym transporcie materiałów i automatyzacji produkcji. Poznaj naszeProdukty 3 w 1: rozwijarka, prostownica i podajnikaby dowiedzieć się więcej o dostępnych konfiguracjach sprzętu i zastosowaniach.