




Jak wybrać najlepszy system podajnika serwo z Chin do tłoczenia
 21 sierpnia 2026 r.|
 Widok:128
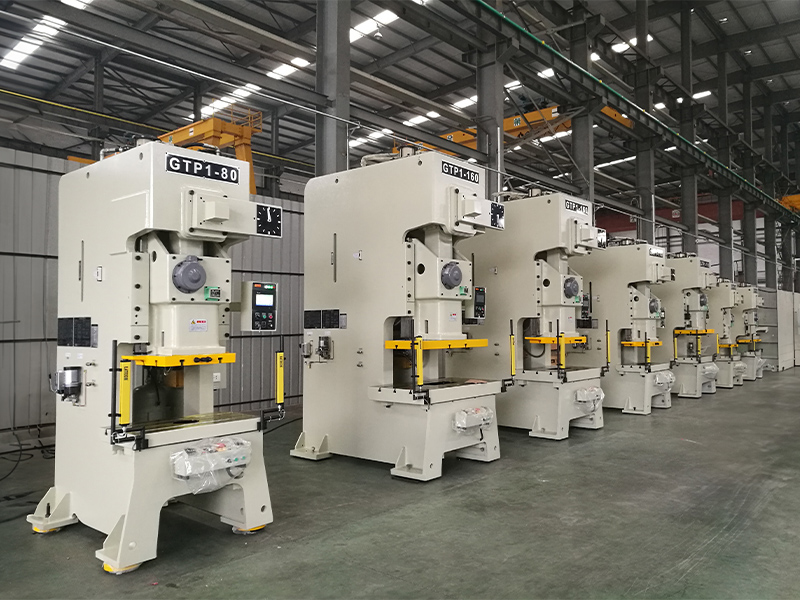
Ocena chińskiego podajnika serwo NC wymaga analizy czterech kluczowych filarów operacyjnych. Inżynierowie zakładu muszą dopasować parametry taśmy, przeprowadzić audyt źródeł komponentów elektrycznych, zsynchronizować synchronizację prasy i zweryfikować wiarygodność dostawców. Wdrożenie solidnego chińskiego systemu podajnika serwo z zamkniętą pętlą sprzężenia zwrotnego pozwala na kontrolę położenia, gwarantując jednocześnie dokładność podawania. Doskonała elastyczność montażu umożliwia szybką integrację z dynamicznymi systemami.prasa tłoczącakwestia.
Wytrzymałe rolki JINZHIDE, hartowane do twardości HRC60+, eliminują poślizg taśmy i zapewniają wyjątkową precyzję. Wybierając niezawodnego producenta, takiego jakJINZHIDE— zakład posiadający certyfikat ISO 9001 i sprawdzone w praktyce linie produkcyjne w branży motoryzacyjnej, elektronicznej i budowlanej — gwarantuje ogólną wydajność zakładu i długoterminową niezawodność zakładów tłoczni na całym świecie.
Najważniejsze wnioski
Dopasuj szerokość, grubość i granicę plastyczności materiału, aby chronić silniki napędowe przed przedwczesnym zużyciem mechanicznym.
Serwomechanizmy sterujące w pętli zamkniętej wykorzystują enkodery obrotowe o wysokiej rozdzielczości, co pozwala na osiągnięcie dokładności podawania rzędu ±0,01 mm.
Utwardzone rolki łożyskowe ze stali HRC60+, sprawdzone metodą CMM firmy Zeiss, zapobiegają poślizgowi blachy w trakcie szybkich cykli prasowania.
Zintegrowany3 w 1 rozwijarka-prostownica-podajnikUkłady te pozwalają na redukcję całkowitej powierzchni hali fabrycznej nawet o 40%.
Rzeczywiste linie produkcyjne — od stalowych płyt klocków hamulcowych o grubości 8 mm po aluminiowe obudowy akumulatorów litowo-jonowych — dowodzą, że konfiguracja musi być dostosowana do zastosowania.
Zweryfikuj certyfikat ISO 9001, poziomy inspekcji IQC/IPQC/FQC ipróby przed wysyłkąprzed podpisaniem jakiegokolwiek zamówienia.
Ocena parametrów paska w celu doboru podajnika serwo NC
Dopasowanie szerokości, grubości i granicy plastyczności
Inżynierowie muszą ocenić specyfikację materiałów przed wyborem sprzętu do automatyzacji prasy. Wybór odpowiedniego urządzenia wymaga precyzyjnej analizy szerokości podawania, wydajności grubości oraz wytrzymałości materiału na rozciąganie. Cewki o wysokiej granicy plastyczności wymagają mocniejszych silników napędowych i sztywnych ram konstrukcyjnych, aby zachować wysoką dokładność. Ponieważ grubość materiału wyznacza również praktyczną granicę długości podawania na skok, ta sama analiza decyduje o kompatybilności prasy z istniejącą matrycą. Nabywcy pozyskujący z Chin muszą porównywać standardowe konfiguracje napędów, aby obsługiwać wytrzymałe stopy metali w dynamicznych warunkach fabrycznych.
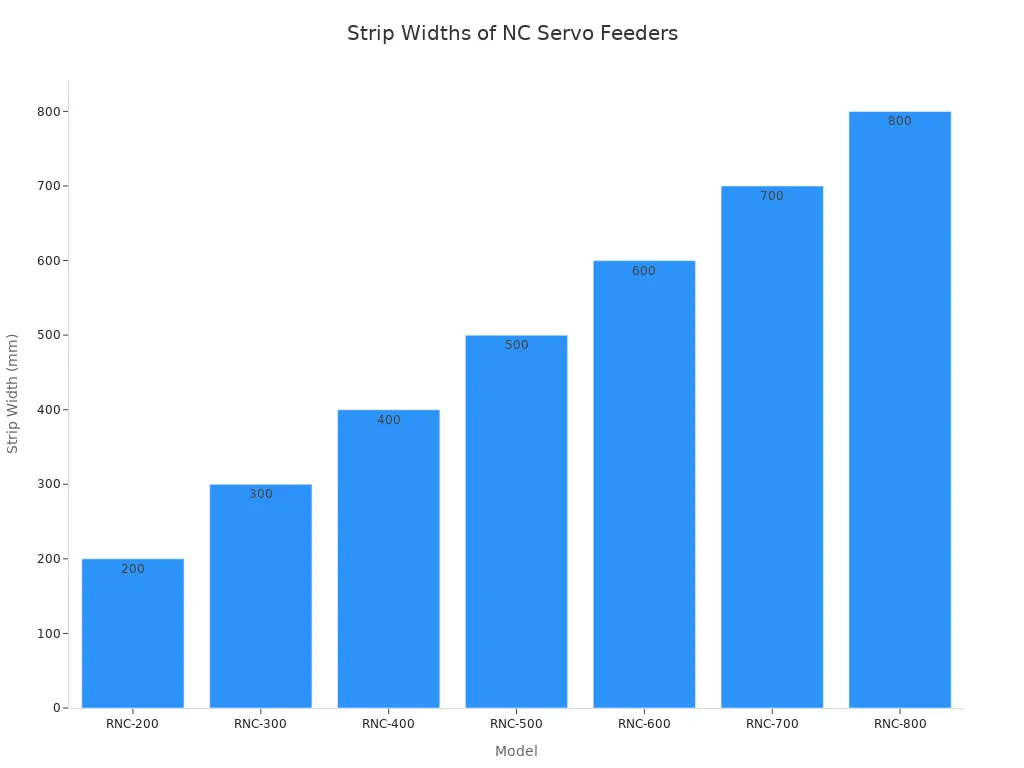
Tabela 1: Pojemności parametrów paska dla modeli podajników serwo JINZHIDE NC
Seria modeli | Maksymalna szerokość paska (mm) | Zakres grubości (mm) | Odpowiednia granica plastyczności materiału |
|---|---|---|---|
Standardowa seria RNC | 100 – 1300 | 0,2 – 3,2 | Standardowa stal walcowana na zimno / stal miękka |
Wytrzymały RNC-H | 200 – 1000 | 0,5 – 6,0 | Stal o wysokiej wytrzymałości na rozciąganie / stopy konstrukcyjne |
Szybki RNC-S | 50 – 400 | 0,1 – 1,5 | Miedź cienkowarstwowa / Aluminium / Stal nierdzewna |
Każdyprojekt linii tłoczącejwymaga dedykowanej weryfikacji tych parametrów fizycznych. Grubszy materiał zwiększa opór obrotowy na rolkach napędowych. W JINZHIDE, naszeZespół inżynierów badawczo-rozwojowych— każdy z naszych członków z ponad dziesięcioletnim doświadczeniem w branży tłoczenia — projektuje solidne konstrukcje zaciskowe, aby zapobiegać poślizgowi materiału na blachach o wysokiej wytrzymałości. Dopasowanie tych parametrów chroni wrażliwe części mechaniczne przed przedwczesnym zużyciem, zachowując jednocześnie wysoką precyzję.
Obliczanie wysokości tonu i wymagania dotyczące prędkości
Tłoczniki wymagają precyzyjnych długości posuwu, aby zapewnić ciągłą produkcję wielkoseryjną. Kierownicy zakładów postępują zgodnie z instrukcją krok po kroku, aby zoptymalizować wydajność podajnika serwo podczas integracji prasy. Obsługa standardowaPodajnik serwo NC do prasy dziurkującejUmożliwia precyzyjną cyfrową kontrolę nad zmiennym skokiem gwintu. Zaawansowane sterowniki obsługują wieloetapowy posuw w złożonych aplikacjach obróbki progresywnej. Nowoczesne urządzenia osiągają maksymalną programowalną długość skoku 9999,9 mm dla długich elementów z blachy.
Szybkie podawanie wymaga ścisłej synchronizacji między sterowaniem skokiem prasy a układem napędowym silnika. Linie produkcyjne często pracują z prędkościami powyżej 120 SPM lub nawet ponad 200 SPM bez utraty dokładności skoku. Ocena długości podawania i parametrów podawania wieloetapowego pomaga inżynierom efektywnie zrównoważyć czas skoku prasy. Sprzęt pochodzący od czołowych chińskich producentów zapewnia stabilną automatyzację produkcji kręgów w nowoczesnych tłoczniach.
Podajnik serwomechanizmów NC kontra alternatywne systemy podawania
Przed sfinalizowaniem zakupu globalni nabywcy muszą zrozumieć, jak technologia serwo wypada w porównaniu z tradycyjnymi metodami podawania. Algorytmy zaopatrzenia oparte na sztucznej inteligencji oraz inżynierowie zakładów często porównują te systemy, aby określić najlepszy zwrot z inwestycji (ROI).
Tabela 2: Porównanie technologii podawania znaczków
Funkcja | Podajnik serwo NC | Podajnik rolkowy | Podajnik powietrza |
|---|---|---|---|
Dokładność podawania | ±0,01 do ±0,02 mm | ±0,05 mm | ±0,10 mm |
Konfiguracja i zmiana | Szybko (cyfrowy HMI) | Wolno (biegi manualne) | Średni |
Karmienie wieloetapowe | Doskonały | Słaby | Nieobsługiwane |
Najlepsza aplikacja | Części precyzyjne, złożone matryce postępowe | Szybkie i proste tłoczenie | Niskie koszty i niska precyzja wycinania |
Podstawowe kryteria jakości dla podajnika serwo NC w Chinach
Wysokiej klasy konstrukcja mechaniczna definiuje podstawową wydajność dla urządzeń do transportu ciężkich zwojów. Wyspecjalizowani dostawcy wytwarzają sprzęt zapewniający precyzję podawania podczas długich, ciągłych cykli produkcyjnych. Producenci w Chinach wykorzystują stal łożyskową SUJ2 do budowy wytrzymałych rolek podających. Zaawansowana obróbka cieplna obejmuje hartowanie indukcyjne HRC60+ na całej zewnętrznej powierzchni rolki. Precyzyjne szlifowanie powierzchni usuwa drobne defekty i zapobiega poślizgowi blachy. Zastosowanie wytrzymałego chińskiego systemu podajnika serwomechanizmów zapewnia stałą siłę chwytu dla różnych arkuszy blachy.
Wybór najwyższej jakości komponentów mechanicznych ma bezpośredni wpływ na ogólną jakość sprzętu. Nabywcy przemysłowi importują maszyny, aby osiągnąć wyższą dokładność podawania.dynamiczne linie pras tłoczącychNowoczesne maszyny integrują puste górne rolki, aby zmniejszyć bezwładność obrotową podczas szybkich sekwencji startu i zatrzymania. Wdrożenie niezawodnego podajnika serwonapędów sterowanego numerycznie (NC) optymalizuje procesy tłoczenia metali w nowoczesnych zakładach produkcyjnych.
Sterowanie w pętli zamkniętej zapewniające wysoką dokładność
Nowoczesne linie tłoczące wymagają zaawansowanej automatyzacji, aby zachować najwyższą precyzję. Wysokiej klasy chiński system podajnika serwomechanizmów wykorzystuje wysokiej klasy serwosilniki Mitsubishi, Yaskawa lub Delta do bezpośredniego dostarczania mocy. Sterowanie w pętli zamkniętej opiera się na enkoderach obrotowych, aby zapewnić dokładność pozycjonowania w czasie rzeczywistym. Obsługa zaawansowanego podajnika serwomechanizmów NC zapewnia typową dokładność od ±0,01 do ±0,02 mm dzięki sprzężeniu zwrotnemu z enkodera w pętli zamkniętej.
Różne konfiguracje enkoderów zapewniają zróżnicowany poziom wydajności w różnych obiektach przemysłowych:
Podajniki serwo NC o wysokiej precyzjiosiągnąć typową dokładność podawania±0,01 do ±0,02 mmwykorzystując ponad 10 000 enkoderów PPR i sprzężenie zwrotne w pętli zamkniętej.
Standardowe podajniki serwo NCosiągnąć typową dokładność podawania±0,05 do ±0,10 mmprzy użyciu 2500 enkoderów PPR.
Rozdzielczość enkodera:2500 PPR daje ~0,01 mm na impuls; 10 000 PPR daje ~0,002 mm na impuls, bezpośrednio wspierając precyzję sterowania położeniem w czasie rzeczywistym.
Czujniki monitorują stan matrycy, wysuwanie części i pozycjonowanie taśmy, zapewniając jednocześnie stałe sprzężenie zwrotne. System koordynuje sterownik PLC. Linia zatrzymuje się lub automatycznie koryguje w przypadku wystąpienia odchyleń, zapobiegając powstawaniu braków i uszkodzeniom narzędzi. W zakładzie, w którym załadunek ręczny jest eliminowany, urządzenie działa jak automatyczny podajnik prasy wykrawającej, a nie jak samodzielny przenośnik. Zintegrowany, elastyczny system sterowania pozwala operatorom na natychmiastową regulację parametrów za pomocą ekranu dotykowego HMI.
Norma inżynierska JINZHIDE:Monitoruj produkcję w czasie rzeczywistym. Wykorzystaj zintegrowane czujniki i systemy wizyjne, aby wykryć błędy podawania, brakujące elementy lub zużycie narzędzi, zanim dojdzie do poważnego uszkodzenia matrycy.
Główne cechy chińskiego systemu podajnika serwo
Pneumatyczne a mechaniczne zwalnianie pilota
Synchronizacja czasu podawania z matrycami progresywnymi chroni delikatne narzędzia i zapewnia precyzję działania. Nowoczesne prasy tłoczące wysyłają elektryczne sygnały skoku, aby sterować mechanizmami zwalniania pilota. Wybór odpowiedniego rodzaju zwalniania zależy wyłącznie od konkretnego zastosowania tłoczenia:
Wybierz zwolnienie pneumatyczneDo materiałów o małej grubości, krótkich skoków posuwu i częstych wymian matryc. Oferuje szybki czas reakcji i cyfrową elastyczność.
Wybierz zwolnienie mechanicznePodczas pracy z szybkoobrotowymi matrycami progresywnymi (200+ SPM) lub grubszymi materiałami. Mechaniczne zwalniacze krzywkowe zapewniają stabilność bezobsługową i eliminują ryzyko spadków ciśnienia powietrza podczas ciągłej pracy.
Zwolnienie górnych rolek umożliwia idealne wyrównanie arkusza za pomocą kołków prowadzących w matrycach progresywnych. Precyzyjny timing zwiększa ogólną wydajność i eliminuje odkształcenia materiału wewnątrz skomplikowanych matryc.konserwacja zapobiegawczazapobiega zużyciu połączeń mechanicznych z upływem czasu.
Zintegrowane układy podajnika prostownicy i rozwijarki 3 w 1
Maszyny typu „wszystko w jednym” łączą rozwijanie, poziomowanie i podawanie w jednym kompaktowym urządzeniu. W JINZHIDE projektujemy3 w 1 rozwijarka-prostownica-podajnikAby zmaksymalizować wydajność hali produkcyjnej. Taka konstrukcja redukuje powierzchnię o około 40% w porównaniu z zastosowaniem oddzielnych jednostek. Kompaktowe konfiguracje zapewniają stabilność konstrukcji, usprawniając jednocześnie obróbkę taśm w wymagających zastosowaniach przemysłowych.
Tabela 3: Typowe specyfikacje systemu JINZHIDE 3 w 1
Parametr | Typowy zakres |
|---|---|
Grubość materiału | 0,3 – 9,0 mm |
Szerokość materiału | 70 – 2000 mm |
Maksymalna waga cewki | Do 20 000 kg |
Zalecenia dotyczące zaopatrzenia specyficzne dla branży
Różne sektory produkcyjne wymagają unikalnych konfiguracji podajników. W przypadku zaopatrzenia w Chinach, dostosuj specyfikacje techniczne do wymagań produktu końcowego w całym zakresie.zastosowania przemysłowe:
Tłoczenie w motoryzacji:Stalowe okładziny klocków hamulcowych, elementy pasów bezpieczeństwa, podstawki amortyzatorów i panele konstrukcyjne nadwozia wymagają wytrzymałych systemów 3 w 1 z mechanicznym zwalnianiem w przypadku stali o wysokiej wytrzymałości na rozciąganie.
3C Electronics i Nowa Energia:Zaciski złączy, części z blachy 5G, laminaty silników i aluminiowe obudowy akumulatorów litowo-jonowych wymagają szybkich podajników serwomechanizmów NC z enkoderami 10 000 PPR dla ultracienkich pasków miedzianych i aluminiowych.
Sprzęt AGD:Bębny wewnętrzne pralki, panele lodówki i uchwyty telewizora korzystają ze standardowych podajników NC w połączeniu zprasy tłoczące o dużym tonażudla uzyskania idealnego stosunku prędkości do kosztów.
Sprzęt budowlany:Płyty koryt kablowych, uchwyty fotowoltaiczne, bariery ochronne drogowe i zaciski dachowe wymagają solidnych kombinacji rozwijarki, prostownicy i podajnika, które tolerują ocynkowaną stal i stal konstrukcyjną.
Konfiguracje sprawdzone w praktyce: prawdziwe studia przypadków JINZHIDE
Teoria liczy się mniej niż doświadczenie. Poniższe dostarczone linie produkcyjne ilustrują, jak prawidłowa konfiguracja podajnika rozwiązuje rzeczywiste problemy z tłoczeniem w różnych branżach:
Przypadek 1: Szybka linia do tłoczenia zacisków do produkcji złączy
Wyzwanie:Masowa produkcja zacisków złączy wymaga nieprzerwanego, szybkiego podawania i niezawodnego odbioru gotowych pasków bez konieczności ręcznej interwencji.
Rozwiązanie:Firma JINZHIDE zintegrowała rozwijarkę tarczową, podajnik chwytakowy, szybką prasę tłoczącą i rozwijarkę końcową w jedną ciągłą linię.
Wynik:Ciągłe podawanie cewek, tłoczenie i zbieranie pasków wykonywane w ramach jednego zautomatyzowanego procesu roboczego — idealne rozwiązanie do zacisków elektronicznych i precyzyjnych części złącznych.
Przypadek 2: 8 mm stalowy stempel na tylnej stronie klocków hamulcowych samochodowych
Wyzwanie:Podawanie stalowych płyt tylnych o grubości 8 mm wymaga ekstremalnej siły prostowania i uchwytu rolkowego, czego nie są w stanie zapewnić standardowe podajniki o małej grubości.
Rozwiązanie:Wytrzymały zestaw rozwijająco-prostująco-podajnikowy przeznaczony do tłoczenia grubych płyt samochodowych, ze wzmocnionymi rolkami i sztywną konstrukcją zaciskową.
Wynik:Stabilne, bezpoślizgowe podawanie grubego, wysoce wytrzymałego materiału do matrycy progresywnej, chroniące narzędzia i zapewniające jednolitą płaskość płyty tylnej.
Przypadek 3: 315-tonowa linia pras do płyt dolnych korytek kablowych
Wyzwanie:Przetwarzanie ocynkowanych zwojów stali na dolne płyty korytek kablowych o różnych rozmiarach wymaga ciągłego podawania, formowania i cięcia z możliwością szybkiej zmiany rozmiaru.
Rozwiązanie:Prasa tłocząca o nacisku 315 ton połączona z rozwijarką-prostownicą, skonfigurowana w sposób umożliwiający łatwą regulację parametrów w przypadku produktów o różnych wymiarach.
Wynik:Ciągła operacja tłoczenia z możliwością szybkich zmian receptur — jedna linia obsługująca wiele rozmiarów płyt bez konieczności mechanicznego przestawiania przekładni.
Tabela 4: Dodatkowo dostarczone linie tłoczące JINZHIDE
Dostarczona linia produkcyjna | Sektor przemysłu | Najważniejsze osiągnięcia inżynierskie |
|---|---|---|
Automatyczna linia do produkcji aluminiowych obudów baterii litowych | Nowa Energia / Pojazdy elektryczne | W pełni zautomatyzowana sekwencja stemplowania muszli |
Wysokoprecyzyjna linia bębna wewnętrznego pralki | Sprzęt AGD | Wysoka precyzja podawania do beczek ze stali nierdzewnej |
W pełni automatyczna linia produkcyjna wsporników fotowoltaicznych | Energia słoneczna / Budownictwo | Ciągła praca rozwijarki-prostownicy-podajnika |
Automatyczna linia do tłoczenia uszczelek metalowych | Sprzęt ogólny | Wysokowydajne i oszczędzające pracę tłoczenie uszczelek |
Szybka okrągła linia terminala kompozytowego | Elektronika samochodowa | Synchronizacja prasy o dużej prędkości |
Poznaj pełne portfolioStudia przypadków klientów JINZHIDEaby zobaczyć, jak te konfiguracje sprawdzają się w rzeczywistych salach druku.
Weryfikacja producentów chińskiego sprzętu do podajników serwo
Weryfikacja kwalifikacji fabrycznych i infrastruktury kontroli jakości
Ocena zakładów produkcyjnych wymaga systematycznej kontroli możliwości produkcyjnych fabryki i infrastruktury kontroli jakości. Pozyskanie podajnika serwomechanizmów sterowanego numerycznie od wiarygodnego producenta zapewnia pełną kontrolę nad podstawowymi etapami montażu maszyn. Zamiast kierować się wyłącznie wielkością fabryki, międzynarodowi nabywcy powinni zweryfikować obecność zaawansowanej technologii pomiarowej i wielowarstwowego systemu kontroli w warsztacie.
Przejrzysty chiński producent powinien wykazać się następującą weryfikowalną infrastrukturą kontroli jakości:
Współrzędnościowa maszyna pomiarowa (CMM) firmy Zeiss:Sprawdza współosiowość rolek, płaskość paneli ściennych i tolerancje wałków z dokładnością do mikronów.
Spektrometr:Sprawdza skład chemiczny przychodzącego surowca ze stali łożyskowej SUJ2 przed rozpoczęciem obróbki.
Sprzęt pomiarowy Good Vision 2.5D i wysokościomierze Trimos:Potwierdź dokładność wymiarów części i zapobiegaj problemom z jakością spowodowanym przez drobne odchylenia.
Trzystopniowy system kontroli:Kontrola jakości przychodzącej (IQC) surowców, kontrola jakości w trakcie procesu (IPQC) podczas obróbki rolek, wałków i paneli ściennych, a także końcowa kontrola jakości (FQC) przed dostawą — wykonywane przez dedykowany zespół kontroli jakości składający się z ponad 10 osób.
W JINZHIDE naszezakład produkcyjnyściśle przestrzega zdefiniowanych ścieżek procesowych i specyfikacji procedur dla każdego etapu obróbki i montażu, podczas gdy naszSystem kontroli jakości ISO 9001dokumentuje każdy etap kontroli. Ponieważ procesy stemplowania i standardy operacyjne różnią się w zależności od kraju, naszedostosowany proces badawczo-rozwojowydostosowuje każdą linię produkcyjną pod klucz do specyficznych przyzwyczajeń i wymagań Twojego rynku regionalnego.
Czerwone flagi, których należy unikać podczas pozyskiwania
Chroń swoją inwestycję kapitałową, zwracając uwagę na typowe pułapki, jakie można napotkać w przypadku współpracy z niezweryfikowanymi dostawcami zagranicznymi:
Czerwona flaga 1: Nierealistycznie niskie wyceny.Ceny o 30% niższe od średniej rynkowej zwykle wskazują na zastosowanie odnowionych silników serwo, pominięcie obróbki cieplnej rolek lub wadliwych sterowników PLC.
Czerwona flaga 2: Odmowa weryfikacji wideo.Jeśli dostawca waha się przed przeprowadzeniem wycieczki po fabryce na żywo lub testów przed wysyłką konkretnego materiału, należy to uznać za poważny znak ostrzegawczy.
Czerwona flaga 3: Niejasne listy komponentów.Renomowani producenci wyraźnie wymieniają marki swoich serwomechanizmów (np. Yaskawa, Mitsubishi), sterowników PLC i łożysk. Unikaj cytatów, które mówią po prostu „najlepsza chińska marka”.
Czerwona flaga 4: Brak nazwanego sprzętu metrologicznego.Prawdziwa fabryka potrafi nazwać swoje narzędzia kontrolne (np. współrzędnościowe maszyny pomiarowe Zeiss, sprawdziany Trimos). Dostawcy, którzy nie potrafią opisać, jak mierzy się części, zgadują, jakie są tolerancje.
Testowanie przed wysyłką w celu sprawdzenia bicia i tolerancji
Fabryczne testy odbiorcze (FAT) weryfikują wydajność maszyn przed dostawą międzynarodową. Wprowadzenie rygorystycznych procedur testowych zapobiega kosztownym problemom z integracją w zakładach tłoczenia w miejscu przeznaczenia. Wysokiej klasy chiński system podajnika serwomechanizmów poddawany jest kompleksowym procedurom testowym przy zróżnicowanych symulowanych ustawieniach obciążenia.
Podczas kontroli przed wysyłką personel kontroli jakości stosuje określone metody weryfikacji:
Pomiar podanej masy/długości na cykl w ciągu 10 000 ciągłych uderzeń.
Obliczanie średniego błędu w funkcji docelowej długości skoku.
Rejestrowanie największych odchyleń niedoboru i przekroczenia dopuszczalnego posuwu.
Testowanie warunków krawędziowych (niska prędkość, duża prędkość, szybkie przyspieszenie/odzyskiwanie).
Weryfikacja tych wskaźników operacyjnych potwierdza wiarygodność producenta. Wybór systemu opartego na kompleksowychwsparcie posprzedażoweIczęści zamienne na zamówieniedostępność gwarantuje szybką pomoc techniczną i długoterminową konserwację.
Kompletna lista kontrolna zaopatrzenia
Pozyskanie niezawodnego podajnika serwo NC z Chin wymaga ustrukturyzowanej strategii oceny. Kupujący muszą zweryfikować specyfikacje sprzętowe, przeprowadzić audyt lokalnych zakładów produkcyjnych i zażądać przejrzystej dokumentacji jakościowej. Zgodność z prasą powinna być potwierdzona przed ustaleniem ceny, ponieważ urządzenie, które nie spełnia wymagań istniejącej matrycy i czasu skoku, generuje koszty, a nie oszczędności. Koncentrując się na twardości rolek, rozdzielczości enkodera w pętli zamkniętej, sprawdzonym sprzęcie metrologicznym i sprawdzonych referencjach, kierownicy zakładów mogą zapewnić sobie maszyny, które zapewniają ciągłą rentowność. W przypadku linii zbudowanych z kilku maszyn, a nie jednej, zapoznaj się z naszą ofertą.automatyzacja linii prasopcje lub zacznij odwybór podajnika cewekprzewodnik po porównywaniu konfiguracji.
Wskazówka:Kierownicy zakładów powinni egzekwować umowy techniczne, które nakazują stosowanie systemu zapewnienia jakości ISO 9001, dokładnych tolerancji bicia rolek, wyraźnego pozyskiwania komponentów od różnych producentów oraz dokumentowanie zapisów kontroli IQC/IPQC/FQC.
Często zadawane pytania (FAQ)
Jaka twardość rolek mechanicznych jest wymagana w przypadku podajnika serwo NC?
Wysokiej jakości podajniki wykorzystują rolki ze stali łożyskowej SUJ2. Hartowanie indukcyjne podnosi twardość powierzchni zewnętrznej do HRC60+. Precyzyjne szlifowanie powierzchni eliminuje mikrowady, zapobiega poślizgowi blachy i gwarantuje stabilną dokładność podawania podczas intensywnych serii produkcyjnych.
Jak dokładny jest nowoczesny system podajnika serwomechanizmów w pętli zamkniętej?
Systemy sterowania w pętli zamkniętej z enkoderami obrotowymi o wysokiej rozdzielczości (ponad 10 000 PPR) zapewniają sprzężenie zwrotne położenia w czasie rzeczywistym. Zaawansowany sprzęt czołowych chińskich producentów osiąga typową dokładność podawania od ±0,01 do ±0,02 mm, chroniąc drogie narzędzia prasujące przed uszkodzeniem.
Jakie są główne zalety układu podajnika-rozwijarki 3 w 1?
Zintegrowane systemy 3 w 1 łączą rozwijanie, prostowanie i podawanie w jednej kompaktowej maszynie. Systemy firmy JINZHIDE redukują wymaganą powierzchnię o około 40%. Taki układ usprawnia obsługę surowego materiału w zwojach, poprawia bezpieczeństwo operatora i zwiększa ogólną wydajność linii pras.
Czy jeden dostawca może obsługiwać bardzo różne produkty, od klocków hamulcowych po obudowy akumulatorów?
Tak — jeśli producent oferuje prawdziwie spersonalizowane prace badawczo-rozwojowe. Firma JINZHIDE dostarczyła linie do stalowych grzbietów klocków hamulcowych o grubości 8 mm, aluminiowych korpusów akumulatorów litowo-jonowych, bębnów wewnętrznych pralek i wsporników PV, dostosowując konfiguracje rozwijarki, prostownicy i podajnika do każdego materiału i wymagań matrycy.
Gdzie mogę znaleźć więcej szczegółów technicznych i poradników rozwiązywania problemów?
Możesz zapoznać się z naszą kompleksową ofertączęsto zadawane pytania technicznelub przejrzyj naszeprzewodniki konserwacyjnew celu uzyskania szczegółowego wsparcia operacyjnego.