




Installations- och konfigurationsguide för servomatare
 17 juli 2026|
 Visningar: 193
Installations- och konfigurationsguide för servomatningsdrift för pressmaskiner
Att installera och konfigurera en servodrivning på en pressmaskin är ett avgörande steg för att säkerställa smidig drift. Changzhou Jinzhide har utarbetat en praktisk guide för att hjälpa företag att installera och konfigurera servodrivningar effektivt och säkert.
Så här installerar du en servodriven matare: En steg-för-steg-guide
Innan arbetet påbörjas, placera monteringsplattan under pressarbetsbordet och markera tydligt borrplatserna. Använd sedan en borr för att borra hål på de markerade platserna och gänga skruvhålen. Fäst slutligen monteringsplattan på pressen med M16 sexkantsskruvar för att säkerställa en säker passform.
Efter montering av basen, montera de höjdjusterbara skruvstängerna för att förbereda för att fästa och justera matarhuvudet. Lyft det servodrivna matarhuvudet med hjälp av en lyft eller gaffeltruck upp på monteringsplattan och fäst det sedan med M12 sexkantsskruvar och plana brickor. Detta steg säkerställer att matarhuvudet är ordentligt fäst vid pressen för stabil drift.
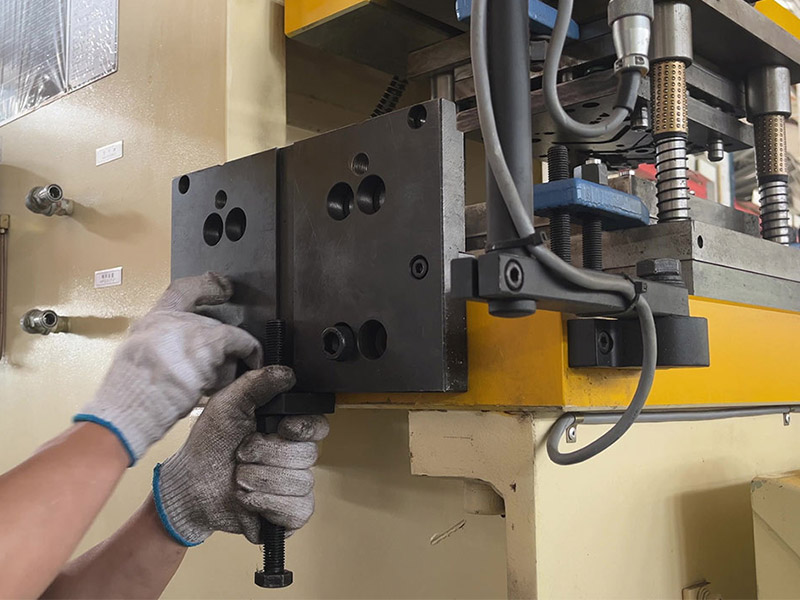
Elektriska komponenter kräver också noggrann konfiguration. Placera matarens styrenhet bredvid matarhuvudet och anslut servomotorns kontakt, pulskabel och magnetventilens ledningar enligt anvisningarna. Se till att kablarna är snygga genom att öppna kabelkanalerna och säkra ledningarna i de avsedda spåren för att hålla allt organiserat och säkert.
Pulskabeln överför pressslagets signal, så det är denna anslutning som säkerställer presssynkroniseringen. Om signalen anländer till mataren med en fördröjning kommer varje slag att börja från fel position, och ingen mekanisk justering kommer att återställa noggrannheten.

Slutligen ansluter du luftslangarna och slutför därmed den grundläggande installationen och kalibreringen av matningsservon. Varje steg i denna process uppfyller säkerhetsföreskrifterna och kräver exakt justering, vilket säkerställer smidig drift och förenklar efterföljande underhåll.

Ställa in matningsservoparametrar och kalibrera matningslängd
När utrustningen är installerad och ansluten är nästa steg att konfigurera parametrarna för matningsservodriften. Den första parametern att ställa in är kalibreringen av matningslängden, eftersom alla andra värden jämförs med den. Ange målmatningslängden på HMI:t, kör matningsmekanismen utan material, mät sedan den faktiska rörelsen i förhållande till målvärdet och justera kalibreringskoefficienten tills resultaten matchar.
Tabellen nedan ger en kort beskrivning av de parametrar som har störst inverkan på resultatet.
Parameter | Vad kontrollerar den? | Förproduktionstestning |
|---|---|---|
Matningslängd | Den sträcka remsan rör sig i ett drag | Den uppmätta förskjutningen matchar det inmatade värdet. |
rulltryck | Greppet mellan matningsrullarna och tejpen. | Inga glid- eller rullmärken på ytan. |
Utgivningsdatum | När de övre rullarna öppnas mot styrstiften | Utsläppet börjar innan piloterna går ut på banan. |
Hastighetsprofil | Acceleration och retardation i varje slag | Nedladdningen av flödet slutförs inom det tillgängliga tidsfönstret. |
Matningsnoggrannheten bestäms av summan av dessa inställningar, inte av någon av dem. En felaktig matningslängd i kombination med för högt rulltryck kommer fortfarande att lämna märken på remsan, medan en felaktig hastighetsprofil med en sen frigöringstid fortfarande kommer att dra materialet mot styrningarna. Ställ in dem i den ordning som visas och testa dem sedan under den första produktionsomgången.
Denna procedur gäller allaCNC-servomatareMed en digital styrenhet. Modellerna skiljer sig åt i panellayout och antalet lagrade program, men den grundläggande sekvensen för att ställa in, kontrollera och justera parametrar är densamma, vilket också standardiserar installationen av stanspressens matningsmekanism på olika maskiner.
Felsökning av problem vid första uppstart
De flesta problem med en nyinstallerad matare beror på en av tre orsaker. Ofullständig matning indikerar vanligtvis rulltryck eller en kalibreringsfaktor inställd utan material i maskinen. Slumpmässiga längdfluktuationer indikerar en pulssignal, inte ett mekaniskt problem, så dubbelkolla kabeldragningen och presssignalen. Rullmärken på remsan indikerar för högt tryck, inte otillräcklig vidhäftning.
Om matningsnoggrannheten fortsätter att minska efter dessa kontroller, registrera det uppmätta felet för hela skiftet innan ytterligare justeringar görs. En konsekvent, mönsterbaserad avvikelse indikerar ett inställningsproblem, medan en avvikelse som varierar med hastighet eller temperatur vanligtvis är ett resultat av mekaniskt slitage. Underhållsprocedurer för slitna rullar och drivningar beskrivs i relevant avsnitt.serviceunderhåll av rullmatare.
Genom att följa en standardiserad installationsprocedur kan företag driftsätta servodrivningar smidigare, vilket förbättrar stabiliteten och produktiviteten hos pressmaskiner. För operatörer kan förståelse för dessa steg minska fel och säkerställa säkrare arbetsförhållanden.
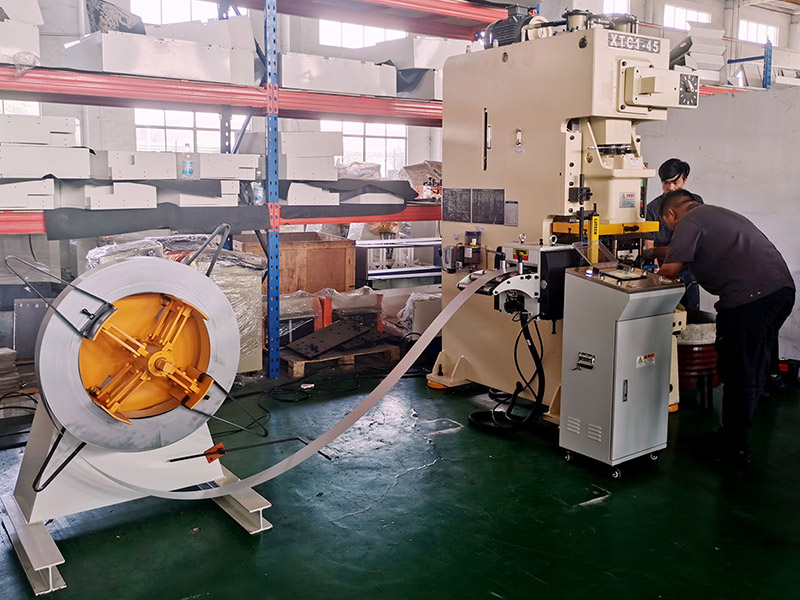
Denna installationsguide är lämplig för olika typer av pressmaskiner. Tydliga och enkla steg gör att även nybörjare kan följa instruktionerna och slutföra installationen. För att jämföra matarmodeller före installation, börja med...Servomatningsområdeeller bläddraGuide för val av servomatningsdriftom maskinen inte ännu är beställd.