




Handleiding voor installatie en configuratie van de servotoevoer
 17 juli 2026|
 Weergave: 196
Installatie- en instelhandleiding voor servotoevoersystemen voor drukpersen
Het installeren en instellen van een servotoevoer op een drukpers is een belangrijke stap voor een soepele werking. Changzhou Jinzhide heeft een praktische handleiding samengesteld om bedrijven te helpen bij de installatie en het instellen van servotoevoeren op een efficiënte en veilige manier.
Een servoaanvoerder installeren: stapsgewijze procedure
Voordat u begint, plaatst u de montageplaat onder de werktafel van de pers en markeert u de boorpunten duidelijk. Gebruik vervolgens een boor om gaten te maken op de gemarkeerde plaatsen en tap de gaten vervolgens in de juiste schroefdraad voor de schroeven. Zodra alles klaar is, bevestigt u de montageplaat aan de pers met M16 zeskantschroeven om ervoor te zorgen dat deze stevig op zijn plaats blijft.
Na de basisinstallatie monteert u de in hoogte verstelbare schroefstangen ter voorbereiding op het bevestigen en afstellen van de invoerkop. Gebruik een takel of heftruck om de servo-invoerkop op de montageplaat te tillen en bevestig deze vervolgens met M12 zeskantschroeven en platte ringen. Deze stap zorgt ervoor dat de invoerkop stevig aan de pers is bevestigd voor een stabiele werking.
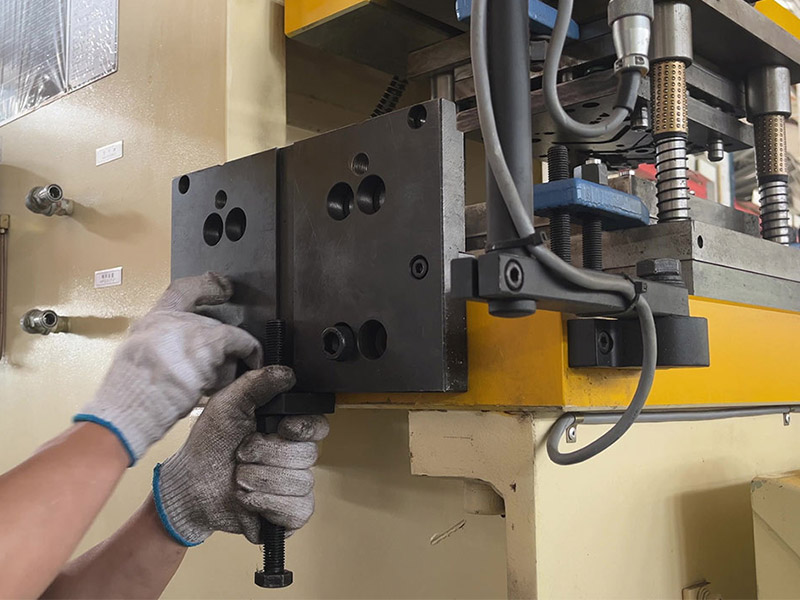
Ook de elektrische componenten vereisen een zorgvuldige installatie. Plaats de besturingskast van de doseerunit in de buurt van de doseerkop en sluit de servomotorstekker, de pulskabel en de leidingen van de magneetklep aan volgens de instructies. Zorg ervoor dat de bedrading netjes is door de kabelgoten te openen en de kabels in de daarvoor bestemde sleuven te klikken, zodat alles georganiseerd en veilig blijft.
De pulskabel transporteert het persslagsignaal, dus deze verbinding zorgt voor de synchronisatie van de pers. Als het signaal te laat bij de aanvoerunit aankomt, begint elke slag vanuit de verkeerde positie en kan geen enkele mechanische aanpassing de nauwkeurigheid herstellen.

Sluit tot slot de luchtleidingen aan, waarmee de basisconfiguratie en kalibratie van de servotoevoer is voltooid. Elke stap in dit proces volgt de veiligheidsrichtlijnen en nauwkeurige uitlijning, wat een soepele werking garandeert en toekomstig onderhoud vereenvoudigt.

Parameterinstellingen en kalibratie van de invoerlengte van de servoaanvoerder
Nadat de machine is gemonteerd en aangesloten, is de volgende stap het instellen van de parameters van de servotoevoer. De kalibratie van de toevoerlengte is de eerste parameter die moet worden ingesteld, omdat alle andere waarden daaraan worden gerelateerd. Voer de gewenste toevoerlengte in op de HMI, laat de toevoer zonder materiaal draaien en meet vervolgens de werkelijke verplaatsing ten opzichte van de ingestelde waarde. Pas de kalibratiefactor aan totdat de twee waarden overeenkomen.
De onderstaande tabel geeft een overzicht van de parameters die de uitkomst het meest beïnvloeden.
Parameter | Wat het beheert | Controle vóór productie |
|---|---|---|
Voedingslengte | Afstand die de strook per slag aflegt | De gemeten afstand komt overeen met de ingevoerde waarde. |
Roldruk | Grip tussen de aanvoerrollen en de strook | Geen slipgevaar en geen rolstrepen op het oppervlak. |
Release timing | Wanneer de bovenste rollen openen voor de geleidepennen | De lancering begint voordat de piloten de landingsbaan betreden. |
Snelheidsprofiel | Versnellen en vertragen binnen elke slag | De feed wordt binnen het beschikbare venster voltooid. |
De nauwkeurigheid van de materiaaltoevoer is de som van deze instellingen, niet van één enkele. Een correcte toevoerlengte in combinatie met een te hoge roldruk zal nog steeds sporen op de strip achterlaten, en een correct snelheidsprofiel met een te late lossing zal het materiaal nog steeds tegen de geleiders trekken. Stel ze in de aangegeven volgorde in en controleer de instellingen tijdens de eerste productierun.
Deze procedure is van toepassing op alleNC servo-aanvoermet een digitale controller. Modellen verschillen in paneelindeling en het aantal opgeslagen programma's, maar de onderliggende volgorde van parameterinstelling, verificatie en correctie is hetzelfde. Dit is ook de manier waarop de instelling van de ponsmachine-aanvoer is gestandaardiseerd voor alle machines.
Problemen oplossen tijdens de eerste keer opstarten
De meeste problemen met een nieuw geïnstalleerde aanvoerband zijn terug te voeren op een van de volgende drie oorzaken: Te korte aanvoer wijst meestal op te hoge roldruk of op een kalibratiefactor die is ingesteld zonder materiaal in de machine. Willekeurige lengtevariatie wijst op een probleem met het pulssignaal in plaats van met de mechanica, dus controleer de kabelgeleiding en het perssignaal opnieuw. Rolsporen op de strip duiden op te hoge druk, niet op onvoldoende grip.
Als de nauwkeurigheid van de invoer na deze controles nog steeds afwijkt, registreer dan de gemeten fout over een volledige dienst voordat u verdere aanpassingen doet. Aanhoudende afwijkingen die een vast patroon volgen, duiden op een instellingsprobleem, terwijl afwijkingen die veranderen met de snelheid of temperatuur meestal wijzen op mechanische slijtage. Onderhoudsprocedures voor versleten rollen en aandrijvingen worden beschreven in de documentatie.onderhoudsservice voor spoeltoevoersystemen.
Door een gestandaardiseerde installatieprocedure te volgen, kunnen bedrijven servotoevoersystemen soepeler installeren, wat de stabiliteit en productiviteit van de persmachine verbetert. Voor operators kan inzicht in deze stappen fouten verminderen en veiligere werkomstandigheden bevorderen.
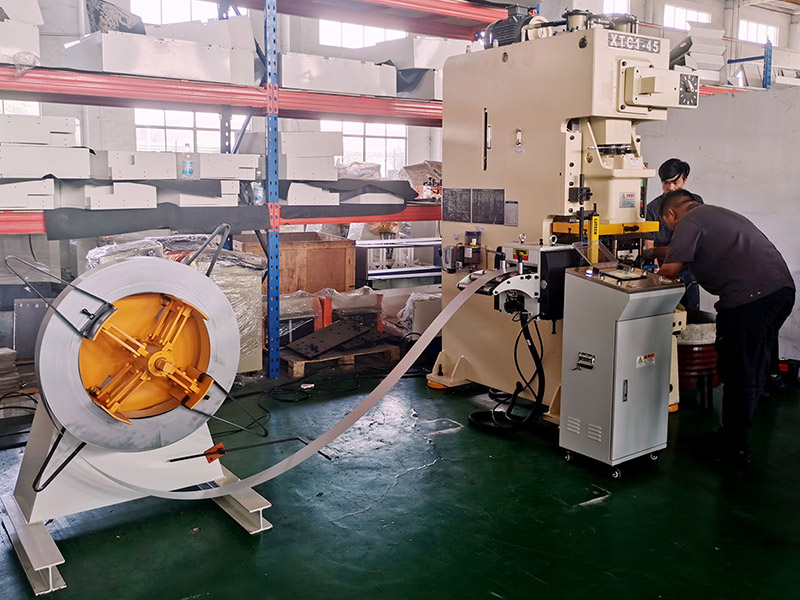
Deze installatiehandleiding is geschikt voor verschillende soorten persen. Dankzij de duidelijke en eenvoudige stappen kunnen zelfs onervaren gebruikers de instructies volgen en de installatie succesvol voltooien. Om de verschillende invoermodellen vóór de installatie te vergelijken, begint u bij deservotoevoerassortiment, of bekijk deHandleiding voor het selecteren van een servotoevoerals de machine nog niet besteld is.