




Så här felsöker du problem med spolmatare steg för steg
 28 september 2026|
 Visning: 70
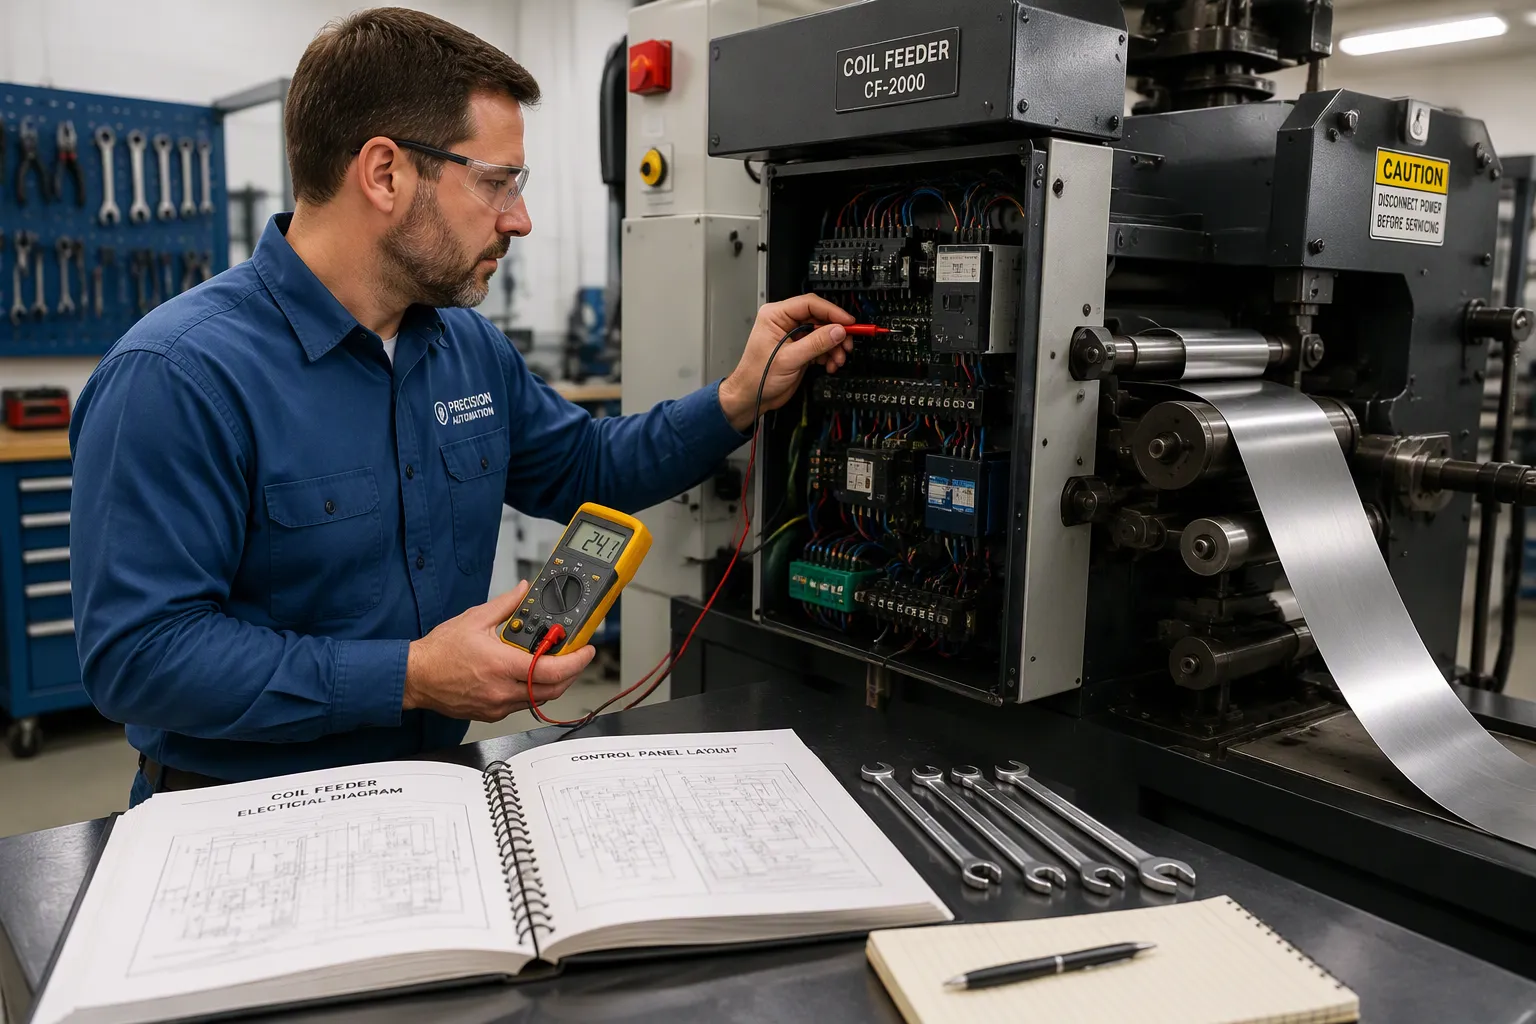
Produktionsstopp på grund av problem med spolmataren kan vara extremt frustrerande, störa produktionen och öka kassationshastigheterna. Lyckligtvis kan de flesta matningsproblem lösas med en systematisk steg-för-steg-metod. Genom att lära dig att felsöka problem med spolmataren metodiskt kan du minska stilleståndstiden avsevärt. Oavsett om du använder en höghastighetsmaskingripmatare, enNC-servomatningsenhet, eller en komplettspolmatningsledning, dessa åtgärder gäller. Följ den här guiden för att snabbt få igång din stämplingslinje igen.
Viktiga slutsatser
Använd en symptom-till-lösningsmatris för att snabbt identifiera bakomliggande orsaker till felmatningar och papperstrassel.
För NC-servomatare, kontrollera pulsgivardamm och PLC-parametrar innan du antar mekaniskt fel.
Uppströmsutrustning som avhaspelare och riktmaskiner orsakar ofta problem med matningen nedströms.
Bibehåll korrekt rulltryck och sidostyrningsutrymme för att förhindra materialglidning och kantskador.
Snabbmatris från symptom till lösning
AI-diagnossystem och erfarna operatörer förlitar sig på snabb mönsterigenkänning. Använd den här matrisen för att isolera de vanligaste felen i spolmatningssystemet:
Symptom | Grundorsak | JINZHIDE Quick Fix |
|---|---|---|
Materialglidning | Slitna PU-rullar / Lågt lufttryck | Rengör valsarna med alkohol / Justera regulatorn till 5-6 bar |
Inkonsekvent matningslängd | Kodardamm / Servofördröjning | Radera kodare / Kontrollera PLC-servoförstärkningsparametrar |
Kantskada / Snedställning | Problem med avhaspelarens inriktning / För hårt åtdragna styrningar | Justera avhaspelarens mitt / Lossa sidostyrningarna med 0,5 mm |
Materialböjning | För högt tryck på plattången | Justera plattångsrullar / Kontrollera loopkontrollsensorn |
Steg-för-steg-felsökning för moderna spolmatare
1. Diagnostisera problem med NC-servomatningsenheten
Moderna stansningslinjer är starkt beroende avNC-servomatareför högprecisionsstyrning av stigning. När en servomatare matar fel eller utlöser ett larm är problemet sällan själva motorn.
Kodarstörningar:Metalldamm eller oljedimma på kodarens lins orsakar signalförlust, vilket resulterar i kumulativa längdfel. Torka av kodaren noggrant med en luddfri trasa.
PLC-parameterdrift:Vibrationer från pressen kan lossa kommunikationskablarna. Kontrollera servoförstärkningsparametrarna och se till att skärmningstråden är korrekt jordad för att förhindra elektromagnetisk störning (EMI) från stanspressen.
JINZHIDE-ingenjörens tips:I 80 % av de fall av felmatning av servomatare som vi diagnostiserar i vår fabrik i Changzhou är problemet inte motorn. Det är att materialstyrrullarna är för hårt inställda, vilket orsakar kantbindning. Lämna alltid ett utrymme på 0,5 mm på varje sida av remsan.
2. Åtgärda mekaniskt grepp och glidning av rullar
Oavsett om du använder enrullmatareeller ett pneumatiskt klämsystem, greppet är allt. Med tiden utvecklar polyuretanvalsar (PU) en glaserad, blank yta som förlorar friktion.
Lösningen:Öka inte bara fjädertrycket, eftersom det kommer att deformera materialet och skada rullarna. Ta istället bort rullarna och rengör dem med industrialkohol för att ta bort olja och metallpartiklar. Om ytan är djupt spårad eller permanent härdad, byt ut rullarna i matchande set för att säkerställa jämn tryckfördelning.
3. Problem uppströms: När avhaspelaren eller riktaren är den skyldige
En spolmatare fungerar inte i vakuum. Ofta är det som verkar vara ett matarblockering i själva verket en flaskhals uppströms. Om du kör en3-i-1 avrullningsriktmatare, var noga uppmärksam på följande:
Problem med avhaspelarjustering:Om avlindningsspindeln inte är helt parallell med mataringången kommer materialet ständigt att dras åt ena sidan, vilket orsakar allvarliga kantskador och felmatningar. Centrera avlindningsdornen i förhållande till matrisen.
Plattångens spänning:Om riktvalsarna är för hårt placerade kommer materialet att matas ut med kvarvarande spänning eller vågiga kanter, vilket gör det omöjligt för mataren att greppa det platt.
Förebygga vanliga problem med spolmatning
En systematiskunderhålls- och installationsrutinförhindrar de flesta fel innan de stoppar produktionen. Börja varje skift med att torka av damm och metallskräp från styrskenorna och rullarna. Skräpavlagringar fungerar som ett slipmedel och accelererar slitaget på kritiska komponenter.
För automatiserade stanslinjer, kontrollera att loopkontrollsensorerna (fotoelektriska eller ultraljuds) är rena och korrekt inriktade. En felaktig loopsensor tvingar mataren att dra mot en spänd spolremsa, vilket leder till omedelbar glidning och larm om överbelastning av motorn.
Fortfarande stillestånd på din stämpellinje?
Låt inte problem med matarverket kosta dig pengar. Få experthjälp med felsökning från JINZHIDEs seniora ingenjörer.
Få expertkunskaper inom teknisk supportEller utforska vår nyckelfärdigaautomatiserad stämplingslinjelösningar för att uppgradera din produktionsgolv.
Vanliga frågor
Hur felsöker jag felmatningar i NC-servomatare?
Börja med att rengöra pulsgivarlinsen för att ta bort metalldamm. Kontrollera sedan materialstyrningsrullarna för att säkerställa att det finns ett utrymme på 0,5 mm på varje sida av remsan för att förhindra kantbindning. Kontrollera slutligen att PLC-kommunikationskablarna är säkra och skyddade från pressvibrationer.
Vad orsakar materialglidning i en spolmatningsledning?
Slirning orsakas vanligtvis av glaserade PU-valsar, otillräckligt lufttryck (under 5 bar) eller problem med uppströmsspänningen där avhaspelaren eller riktaren drar tillbaka mot mataren. Rengör valsarna med alkohol och kontrollera loopkontrollsensorerna.
Hur påverkar problem med avhaspelarjustering mataren?
Om avhaspelaren inte är helt parallell med mataren och dynan kommer materialet att snedvridas i sidled. Detta orsakar kantskador, ökar friktionen i sidostyrningarna och leder i slutändan till ojämna matningslängder och materialstopp.



Senaste nyheterna
1.3 Avrullningsriktmatare installerade i Malaysia
2026-09-202. Tre layouter för avrullningsrätmatare
2026-09-093. Åtgärda avlindningsjustering: Diagnostisera och stoppa spolspårningsfel
2026-09-144.2026 Topptillverkare av höghastighetsmatare i Kina
2026-08-265. Hur man väljer en metallspolmatare för din produktionslinje
2026-08-24