




Як крок за крокам ліквідаваць праблемы з падавальнікам шпулькі
 28 верасня 2026 г.|
 Прагляд: 81
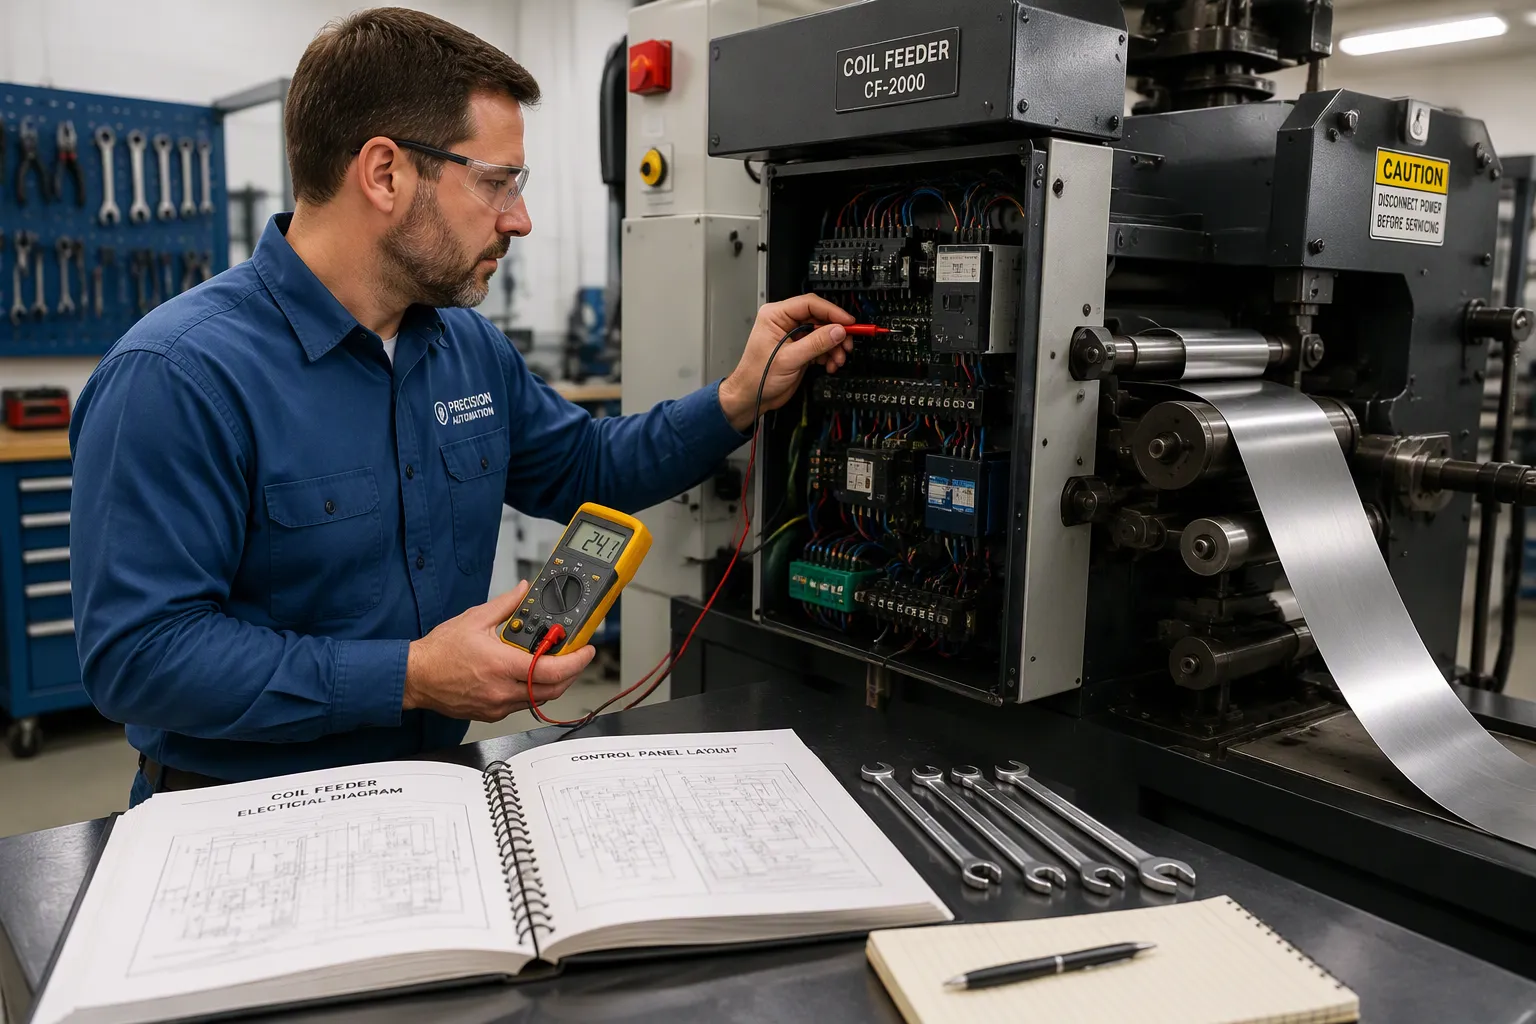
Спыненне вытворчасці з-за праблем з падавальнікам рулонаў можа быць надзвычай непрыемным, парушаючы аб'ём вытворчасці і павялічваючы ўзровень браку. На шчасце, большасць праблем з падачай можна вырашыць з дапамогай сістэматычнага пакрокавага метаду. Навучыўшыся метадычна вырашаць праблемы з падавальнікам рулонаў, вы можаце значна скараціць час прастою. Незалежна ад таго, працуеце вы на высакахуткасным...захватны падавальнік, анСервападавальнік з ЧПУ, або поўнылінія падачы шпулькі, прымяняюцца гэтыя практычныя рашэнні. Выканайце гэта кіраўніцтва, каб хутка аднавіць працу вашай штамповачнай лініі.
Асноўныя высновы
Выкарыстоўвайце матрыцу «ад сімптомаў да рашэння», каб хутка вызначыць першапрычыны няправільнай падачы і замяцця паперы.
Для сервапад'ёмнікаў з ЧПУ праверце наяўнасць пылу ў энкодэры і параметры ПЛК, перш чым меркаваць, што яны маюць механічную паломку.
Абсталяванне, якое знаходзіцца вышэй па плыні, такое як размотчыкі і выпрамляльнікі, часта выклікае праблемы з падачай матэрыялу пасля патоку.
Падтрымлівайце належны ціск ролікаў і зазор бакавых накіроўвалых, каб прадухіліць саслізгванне матэрыялу і пашкоджанне краю.
Хуткая матрыца «ад сімптомаў да рашэння»
Дыягнастычныя сістэмы са штучным інтэлектам і вопытныя аператары абапіраюцца на хуткае распазнаванне шаблонаў. Выкарыстоўвайце гэту матрыцу, каб вылучыць найбольш распаўсюджаныя няспраўнасці шпулькавага падачы:
Сімптом | Першапрычына | JINZHIDE Quick Fix |
|---|---|---|
Праслізгванне матэрыялу | Зношаныя поліўрэтанавыя ролікі / нізкі ціск паветра | Прачысціце ролікі спіртам / Усталюйце рэгулятар на 5-6 бар |
Непаслядоўная даўжыня падачы | Пыл ад энкодэра / затрымка сервапрывада | Ачысціць энкодэр / Праверка параметраў узмацнення сервапрывада ПЛК |
Пашкоджанне краёў / перакос | Праблемы з выраўноўваннем размотчыкаў / Накіроўвалыя занадта тугія | Выраўнаваць цэнтр размотчыка / Паслабіць бакавыя накіроўвалыя на 0,5 мм |
Выгіб матэрыялу | Занадта высокі ціск выпрамляльніка | Адрэгулюйце ролікі выпрамляльніка / Праверце датчык кіравання контурам |
Пакрокавае ўхіленне непаладак для сучасных шпулькавых падатчыкаў
1. Дыягностыка праблем з падавальнікам серварухавіка з ЧПУ
Сучасныя штамповачныя лініі ў значнай ступені залежаць адСервападавальнікі з ЧПУдля высокадакладнага кіравання крокам. Калі сервападавальнік няправільна падае матэрыял або спрацоўвае сігнал трывогі, праблема рэдка бывае ў самім рухавіку.
Перашкоды энкодэра:Металічны пыл або алейны туман на лінзе энкодэра прыводзяць да страты сігналу, што прыводзіць да сукупных памылак даўжыні. Старанна працярыце энкодэр тканінай без ворса.
Зрух параметраў ПЛК:Вібрацыя ад прэса можа аслабіць кабелі сувязі. Праверце параметры ўзмацнення сервапрывада і пераканайцеся, што экрануючы провад належным чынам зазямлены, каб прадухіліць электрамагнітныя перашкоды (EMI) ад прабойнага прэса.
Савет інжынера JINZHIDE:У 80% выпадкаў збою падачы матэрыялу з дапамогай сервападавальніка, якія мы дыягнастуем на нашым заводзе ў Чанчжоу, праблема не ў рухавіку. Праблема ў тым, што накіроўвальныя ролікі матэрыялу ўстаноўлены занадта туга, што прыводзіць да заціскання краю. Заўсёды пакідайце зазор 0,5 мм з кожнага боку паласы.
2. Выпраўленне механічнага счаплення і праслізгвання ролікаў
Незалежна ад таго, ці выкарыстоўваеце вырулонны падавальнікабо пнеўматычная сістэма заціску, счапленне — гэта ўсё. З часам поліўрэтанавыя (ПУ) ролікі набываюць глазураваную, бліскучую паверхню, якая губляе трэнне.
Выпраўленне:Не павялічвайце ціск спружыны толькі для таго, каб дэфармаваць матэрыял і пашкодзіць ролікі. Замест гэтага зніміце ролікі і ачысціце іх прамысловым спіртам, каб выдаліць алей і металічныя часціцы. Калі паверхня мае глыбокія рыфы або канчаткова зацвярдзела, замяняйце ролікі ў парных камплектах, каб забяспечыць раўнамернае размеркаванне ціску.
3. Праблемы вышэй па плыні: калі вінаваты размотчык або выпрамляльнік
Шпулькавы падавальнік не працуе ў вакууме. Часта тое, што здаецца захрасаючым у падавальніку, насамрэч з'яўляецца вузкім месцам вышэй па плыні. Калі вы выкарыстоўваеце3-у-1 размотчык-выпрамляльнік-падавальнік, звярніце пільную ўвагу на наступнае:
Праблемы з выраўноўваннем размотчыка:Калі шпіндзель размотчыка не ідэальна паралельны ўваходу падавальніка, матэрыял будзе пастаянна цягнуць у адзін бок, што прывядзе да сур'ёзных пашкоджанняў краёў і няспраўнасцяў падачы. Адцэнтруйце апраўку размотчыка адносна матрицы.
Нацяжэнне выпрамляльніка:Калі выпрамляльныя ролікі ўстаноўлены занадта моцна, матэрыял будзе выходзіць з рэшткавым напружаннем або хвалістымі краямі, што зробіць немагчымым яго роўным захопам падавальнікам.
Прадухіленне распаўсюджаных праблем з падачай шпулькі
Сістэматычнырэжым тэхнічнага абслугоўвання і наладыпрадухіляе большасць няспраўнасцей да таго, як яны спыняць вытворчасць. Пачынайце кожную змену з выцірання пылу і металічных адкладаў з накіроўвалых рэек і ролікаў. Назапашванне смецця дзейнічае як абразіў, паскараючы знос крытычна важных кампанентаў.
Для аўтаматызаваных ліній штампоўкі пераканайцеся, што датчыкі кіравання контурам (фотаэлектрычныя або ультрагукавыя) чыстыя і правільна выраўнаваныя. Няспраўны датчык контуру прымусіць падавальнік цягнуць нацягнутую стужку рулона, што прывядзе да неадкладнага праслізгвання і сігналізацыі аб перагрузцы рухавіка.
Усё яшчэ сутыкаецеся з прастоямі на вашай штамповачнай лініі?
Не дазваляйце праблемам з падачай матэрыялу каштаваць вам грошай. Атрымайце экспертную дапамогу ў ліквідацыі непаладак ад старэйшых інжынераў JINZHIDE.
Атрымайце экспертную тэхнічную падтрымкуАбо азнаёмцеся з нашымі паслугамі "пад ключ"аўтаматызаваная лінія штампоўкірашэнні для мадэрнізацыі вашай вытворчай пляцоўкі.
Часта задаваныя пытанні
Як ліквідаваць няспраўнасці падачы ў сервападавальніку з ЧПУ?
Пачніце з ачысткі лінзы энкодэра ад металічнага пылу. Затым праверце накіроўвальныя ролікі матэрыялу, каб пераканацца, што з кожнага боку паласы ёсць зазор 0,5 мм, каб прадухіліць зацісканне краёў. Нарэшце, пераканайцеся, што кабелі сувязі ПЛК надзейна падключаны і абаронены ад вібрацыі прэса.
Што выклікае праслізгванне матэрыялу ў лініі падачы рулона?
Праслізгванне звычайна выклікана глазураванымі поліўрэтанавымі ролікамі, недастатковым ціскам паветра (ніжэй за 5 бар) або праблемамі з нацяжэннем вышэй па плыні, калі размотчык або выпрамляльнік цягнецца назад да падавальніка. Ачысціце ролікі спіртам і праверце датчыкі кіравання контурам.
Як праблемы з выраўноўваннем размотчыка ўплываюць на падавальнік?
Калі размотчык не ідэальна паралельны падавальшчыку і матрицы, матэрыял будзе перакошвацца ўбок. Гэта прыводзіць да пашкоджання краёў, павелічэння трэння ў бакавых накіроўвалых і, у рэшце рэшт, да нераўнамернай даўжыні падачы і захрасання матэрыялу.



Апошнія навіны
1.3 Размотчыкі і выпрамляльнікі, устаноўленыя ў Малайзіі
2026-09-202. Тры макеты для падачы размотчыка і выпрамляльніка
2026-09-093. Выпраўленне выраўноўвання размотчыка: дыягностыка і спыненне памылак адсочвання шпулькі
2026-09-144.2026 Найбуйнейшыя вытворцы хуткасных падачы ў Кітаі
2026-08-265. Як выбраць падавальнік металічнай рулонавай стужкі для вашай вытворчай лініі
24 жніўня 2026 г.