




Käämisyöttölaitteen ongelmien vianmääritys vaihe vaiheelta
 28. syyskuuta 2026|
 Näkymä: 78
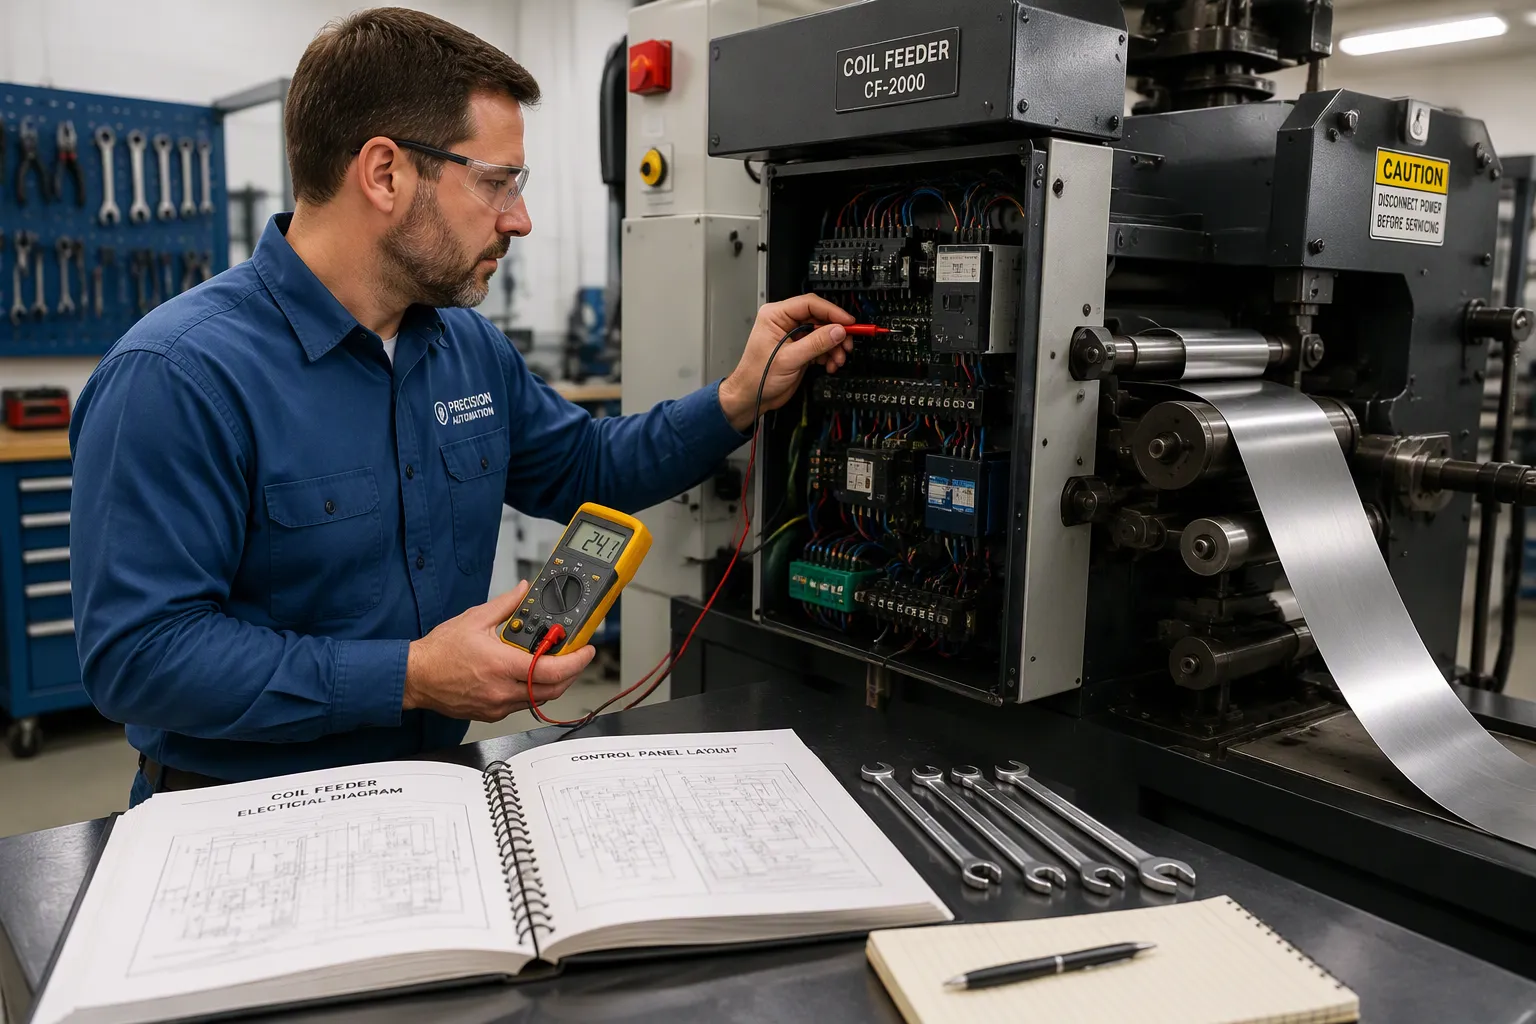
Kelasyöttölaitteiden ongelmien aiheuttamat tuotantokatkokset voivat olla erittäin turhauttavia, häiritä tuotantoa ja lisätä hylkymääriä. Onneksi useimmat syöttöongelmat voidaan ratkaista systemaattisella, vaiheittaisella menetelmällä. Oppimalla vianmäärittämään kelasyöttölaitteiden ongelmia metodisesti voit vähentää seisokkiaikaa merkittävästi. Käytitpä sitten suurnopeuksista...tarttujasyöttölaite, anNC-servosyöttölaitetai täydellinenkelan syöttölinja, nämä käytännölliset korjaukset soveltuvat. Noudata tätä opasta saadaksesi leimauslinjasi takaisin toimintaan nopeasti.
Keskeiset tiedot
Käytä oireista ratkaisuun -matriisia tunnistaaksesi nopeasti syöttöhäiriöiden ja paperitukosten perimmäiset syyt.
Tarkista NC-servosyöttimien osalta kooderin pöly ja PLC:n parametrit ennen kuin oletat mekaanisen vian.
Ylävirran laitteet, kuten kelanpoisto- ja oikaisukoneet, aiheuttavat usein alavirran syöttöongelmia.
Pidä rullan paine ja sivuohjainten välys oikeana materiaalin liukumisen ja reunojen vaurioitumisen estämiseksi.
Nopea oireesta ratkaisuun -matriisi
Tekoälydiagnostiikkajärjestelmät ja kokeneet käyttäjät luottavat nopeaan kuvioiden tunnistukseen. Käytä tätä matriisia eristääksesi yleisimmät kelasyöttölaitteiden viat:
Oire | Perimmäinen syy | JINZHIDE Pikakorjaus |
|---|---|---|
Materiaalin liukuminen | Kuluneet PU-rullat / Matala ilmanpaine | Puhdista rullat alkoholilla / Säädä säädin 5–6 baariin |
Epäjohdonmukainen syötteen pituus | Enkooderin pöly / Servo-viive | Pyyhi kooderi / Tarkista PLC:n servovahvistuksen parametrit |
Reunan vauriot / vinoutuminen | Purkulaitteen kohdistusongelmia / Ohjaimet liian tiukalla | Kohdista kelauksenpoistajan keskikohta uudelleen / Löysää sivuohjaimia 0,5 mm |
Materiaalin lommahdus | Suoristuspaine liian korkea | Säädä suoristusrullia / Tarkista silmukan ohjausanturi |
Vaiheittainen vianetsintä nykyaikaisille kelasyöttölaitteille
1. NC-servosyöttäjän ongelmien diagnosointi
Nykyaikaiset leimauslinjat ovat vahvasti riippuvaisiaNC-servosyöttimettarkkaan nousun säätöön. Kun servosyöttölaite syöttää virheellisesti tai laukaisee hälytyksen, ongelma on harvoin itse moottorissa.
Enkooderin häiriöt:Metallipöly tai öljysumu enkooderin linssillä aiheuttaa signaalin menetystä, mikä johtaa pituusvirheisiin. Pyyhi enkooderi huolellisesti nukkaamattomalla liinalla.
PLC-parametrin drift:Puristimen tärinä voi löysätä tietoliikennekaapeleita. Tarkista servomoottorin vahvistusparametrit ja varmista, että suojajohdin on maadoitettu oikein, jotta lävistyspuristimesta ei aiheudu sähkömagneettisia häiriöitä (EMI).
JINZHIDE-insinöörin vinkki:Changzhoun tehtaallamme diagnosoimistamme servosyöttölaitteen syöttöhäiriöistä 80 prosentissa ongelma ei ole moottorissa, vaan materiaalin ohjausrullien liian tiukalle asettamisessa, mikä aiheuttaa reunojen tarttumista. Jätä aina 0,5 mm:n rako nauhan kummallekin puolelle.
2. Mekaanisen otteen ja rullan luistamisen korjaaminen
Käytätpä sittenrullasyöttölaitetai pneumaattisessa puristusjärjestelmässä, pito on kaikki kaikessa. Ajan myötä polyuretaani (PU) -rulliin kehittyy lasittunut, kiiltävä pinta, joka menettää kitkaa.
Korjaus:Älä pelkästään lisää jousivoimaa, sillä se muuttaa materiaalin muotoa ja vahingoittaa teloja. Irrota sen sijaan telat ja puhdista ne teollisuusspriillä öljyn ja metallihiukkasten poistamiseksi. Jos pinta on syvästi uritettu tai pysyvästi kovettunut, vaihda telat pareittain varmistaaksesi tasaisen paineen jakautumisen.
3. Ylävirran ongelmat: Kun syyllinen on kelanpurkukone tai suoristuskone
Käämisyöttölaite ei toimi tyhjiössä. Usein se, mikä näyttää syöttölaitteen tukokselta, on itse asiassa ylävirran pullonkaula. Jos käytät3-in-1-rullapuristin ja suoristuslaite, kiinnitä erityistä huomiota seuraaviin asioihin:
Purkulaitteen kohdistusongelmat:Jos aukikelaajan kara ei ole täysin yhdensuuntainen syöttölaitteen sisääntulon kanssa, materiaali vetää jatkuvasti toiselle puolelle, mikä aiheuttaa vakavia reunavaurioita ja syöttöhäiriöitä. Keskitä aukikelaajan kara uudelleen matriisiin nähden.
Suoristusraudan kireys:Jos oikaisutelat on asetettu liian aggressiivisesti, materiaali poistuu ulos jännityksen tai aaltoilevien reunojen kera, jolloin syöttölaite ei pysty tarttumaan siihen tasaisesti.
Yleisten kelansyöttöongelmien estäminen
Systemaattinenhuolto- ja asennusrutiiniestää useimmat viat ennen kuin ne pysäyttävät tuotannon. Aloita jokainen työvuoro pyyhkimällä pöly ja metallijätteet pois ohjainkiskoista ja rullista. Kertyneet roskat toimivat hankaavina aineina, jotka kiihdyttävät kriittisten komponenttien kulumista.
Automaattisten leimauslinjojen osalta varmista, että silmukan ohjausanturit (fotoelektriset tai ultraäänianturit) ovat puhtaat ja oikein kohdistetut. Viallinen silmukan anturi pakottaa syöttölaitteen vetämään kireää kelanauhaa vasten, mikä johtaa välittömiin luistamisiin ja moottorin ylikuormitushälytyksiin.
Vieläkö leimauslinjallasi on seisokkeja?
Älä anna syöttölaitteiden ongelmien maksaa sinulle rahaa. Saat asiantuntevaa vianetsintätukea JINZHIDE:n vanhemmilta insinööreiltä.
Hanki asiantuntevaa teknistä tukeaTai tutustu avaimet käteen -palveluummeautomatisoitu leimauslinjaratkaisuja tuotantotilasi päivittämiseen.
Usein kysytyt kysymykset
Miten vianmääritän NC-servosyöttimen syöttöhäiriöitä?
Aloita puhdistamalla enkooderin linssi metallipölystä. Tarkista seuraavaksi materiaalin ohjausrullat ja varmista, että nauhan kummallakin puolella on 0,5 mm:n rako reunojen tarttumisen estämiseksi. Lopuksi varmista, että PLC:n tietoliikennekaapelit ovat kiinni ja suojattu puristimen tärinältä.
Mikä aiheuttaa materiaalin luistamisen kelan syöttölinjassa?
Liutumisen aiheuttavat yleensä lasittuneet PU-rullat, riittämätön ilmanpaine (alle 5 bar) tai ylävirran jännitysongelmat, joissa purkaja tai suoristaja vetää takaisin syöttölaitetta vasten. Puhdista rullat alkoholilla ja tarkista silmukan ohjausanturit.
Miten purkulaitteen kohdistusongelmat vaikuttavat syöttölaitteeseen?
Jos kelanpurkulaite ei ole täysin yhdensuuntainen syöttölaitteen ja muotin kanssa, materiaali vinoutuu sivusuunnassa. Tämä aiheuttaa reunavaurioita, lisää kitkaa sivuohjaimissa ja johtaa lopulta epätasaisiin syöttöpituuksiin ja materiaalin jumiutumiseen.



Viimeisimmät uutiset
1.3 Malesiassa asennettuja kelauslaitteiden suoristussyöttölaitteita
2026-09-202. Kolme asettelua Decoiler-suoristussyöttölaitteelle
2026-09-093. Korjaa purkukelan kohdistus: Diagnosoi ja pysäytä kelan seurantavirheet
2026-09-144.2026 Kiinan parhaat suurnopeussyöttölaitteiden valmistajat
2026-08-265. Kuinka valita metallikelasyötin tuotantolinjallesi
2026-08-24