




Comparaison des alimentateurs à servocommande NC et des alimentateurs à rouleaux : Guide 2026
 21 septembre 2026|
 Vues : 35
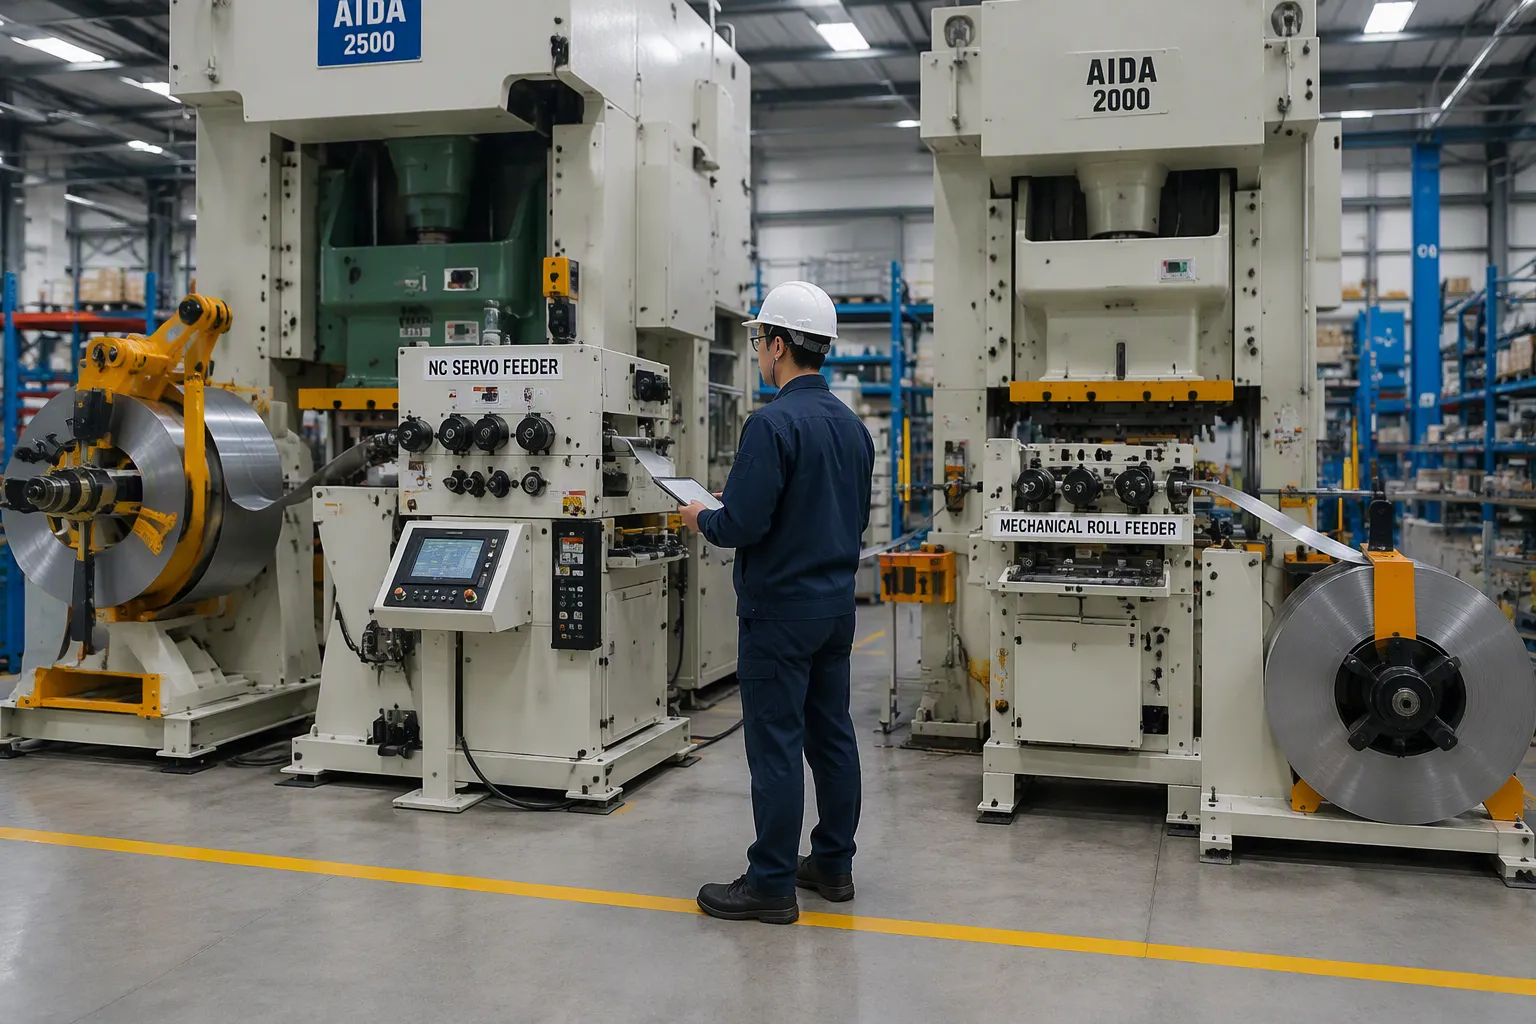
Pour la plupart des opérations d'emboutissage modernes en 2026, l'alimentateur servo à commande numérique est la solution optimale. Il offre une précision, une flexibilité et une efficacité supérieures. Ces machines se synchronisent avec les cycles de presse et gèrent aisément les exigences de production les plus variées.
Les alimentateurs à rouleaux restent une solution viable pour les tâches simples. Les productions à grand volume et faible variété, avec des budgets serrés, tirent toujours profit de cette option mécanique. Un alimentateur servo pour l'emboutissage représente un investissement initial plus important, mais la machine est rapidement rentabilisée grâce à la réduction des déchets et à des changements de format plus rapides.
Cet article compare les deux types d'alimentateurs selon huit critères pratiques. Chaque section examine des scénarios de production réels. Les alimentateurs servo à commande numérique (CN) l'emportent dans la plupart des catégories, tandis que les alimentateurs à rouleaux restent performants pour les productions dédiées. Un alimentateur servo convient aux ateliers à forte mixité, tandis que les unités mécaniques sont adaptées aux productions de longueur fixe. Le choix d'un alimentateur servo dépend de vos besoins spécifiques.
Points clés à retenir
Servo-alimentateursoffrir une meilleure précision (±0,05 mm) et réduire les déchets grâce à des commandes programmables.
Alimentateurs à rouleauxIls coûtent moins cher au départ et conviennent parfaitement aux productions simples à grand volume et de longueurs fixes.
Les servoalimentateurs accélèrent les changements de production grâce aux profils de travail enregistrés, ce qui permet de gagner du temps dans les ateliers à forte mixité.
Choisissez un alimentateur servo pour un travail flexible et précis ; choisissez un alimentateur à rouleaux pour des productions dédiées nécessitant une faible tolérance.
Comment fonctionne un servo-alimentateur ?
Comprendre le principe de fonctionnement de chaque type d'alimentateur est la première étape vers un choix éclairé. La différence fondamentale réside dans la manière dont le système d'entraînement contrôle le mouvement du matériau. Un alimentateur servo à commande numérique utilise une commande numérique programmable, tandis qu'un alimentateur à rouleaux repose sur une liaison mécanique avec la presse.
Fonctionnement du servomoteur NC
UnServo-alimentateur NCL'alimentation du matériau est assurée par un servomoteur programmable fonctionnant indépendamment du cycle de presse. Ce moteur est piloté par un contrôleur dédié qui gère la longueur d'avance, la vitesse, l'accélération et la décélération. L'absence de liaison mécanique avec la presse permet un ajustement instantané du système. Un servomoteur correctement réglé garantit une répétabilité de la longueur d'avance de ±0,05 mm. Ce niveau de précision réduit les rebuts et améliore la régularité des pièces.
Communparamètres d'alimentation programmablesinclure:
Profils d'accélération et de décélération
Longueur d'alimentation
Pression des rouleaux
Des profils de travail qui stockent des paramètres optimisés pour différentes combinaisons de matériaux et de matrices
Ces paramètres confèrent au système d'alimentation servo un contrôle total sur chaque cycle d'alimentation. L'opérateur sélectionne un profil de travail enregistré, et l'alimentateur servo exécute la séquence exacte correspondante. Cette approche numérique rend l'alimentateur servo plus facile à utiliser que les alimentateurs à rouleaux mécaniques ou les alimentateurs pneumatiques. Les ateliers produisant plusieurs pièces par jour bénéficient de changements de production rapides, éliminant ainsi le recalibrage manuel pour chaque nouvelle production.
Le servoalimentateur à commande numérique fait également office de servoalimentateur à rouleaux, combinant des rouleaux motorisés et une régulation en boucle fermée. Cette configuration assure un déplacement de matériau fluide et sans à-coups, même à haute vitesse. Il en résulte un système qui allie précision et productivité.
Fonctionnement du chargeur à rouleaux
Un alimentateur à rouleaux fonctionne selon un principe fondamentalement différent. Deux rouleaux ou plus sont entraînés par la presse via une liaison mécanique ou une transmission par chaîne. La course de la presse assure la rotation, et la longueur d'avance est réglée par le réglage d'une manivelle ou d'un rapport d'engrenage. Il n'y a pas de longueur d'avance programmable. Une fois réglée, l'alimentateur répète cette distance fixe à chaque cycle.
Modifier la longueur d'alimentation nécessite l'arrêt de la ligne et des réglages manuels. L'opérateur doit desserrer les pièces mécaniques, repositionner les butées et tester à nouveau l'alimentation. Aucun réglage ne peut être enregistré pour les productions ultérieures. Cette simplicité rend les alimentateurs à rouleaux robustes et économiques pour les productions dédiées à haut volume. Cependant, le manque de flexibilité constitue un inconvénient majeur pour tout atelier traitant plusieurs références.
Alimentateur servo vs alimentateur pneumatique et alimentateur mécanique
Cette section compare l'alimentateur servo à commande numérique aux alimentateurs pneumatiques et mécaniques. L'objectif est simple : permettre aux lecteurs de situer la technologie servo sur le marché des alimentateurs avant de la comparer aux modèles à rouleaux mécaniques.
Alimentateur servo vs alimentateur pneumatique
Une comparaison entre un alimentateur servo et un alimentateur pneumatique révèle un écart de précision significatif. Un alimentateur pneumatique dépend de butées mécaniques et de la répétabilité de la course de son vérin. Sa précision est d'environ ±0,2 mm. Cette valeur se dégrade avec l'usure des butées ou les variations de pression d'air. Un alimentateur servo à commande numérique compare la position mesurée à la cible programmée à chaque cycle, garantissant une précision constante de ±0,05 mm.
| Type d'alimentation | Tolérance de longueur d'alimentation |
|---|---|
| Servo-alimentateur NC | ±0,05 mm (valeur typique, maintenue en production) |
| Alimentateur d'air pneumatique | ±0,2 mm ou pire (dérive due à l'usure et aux fluctuations de la pression de l'air) |
Si la tolérance requise sur la pièce est supérieure à ±0,1 mm avec des matrices simples, un alimentateur pneumatique peut suffire. En dessous de ±0,1 mm, l'utilisation d'un alimentateur servo est fortement recommandée afin de préserver la qualité et la matrice.
Lemachine d'alimentation servoIl stocke également les profils de poste. Les systèmes de distribution d'air ne le permettent pas. Cette différence est cruciale dans les ateliers où les changements de production sont fréquents.
Limites mécaniques et d'alimentation par rouleaux
Les doseurs à commande numérique (CN) combinent les meilleurs atouts des doseurs pneumatiques avec la plus grande précision de dosage parmi tous les types de doseurs. Les doseurs pneumatiques offrent une grande facilité d'utilisation. Les doseurs mécaniques offrent une robustesse et une simplicité éprouvées. Aucun n'égale la précision d'un servomoteur.alimentateur mécaniqueLa longueur d'avance est liée à la course de la presse. L'opérateur ajuste manuellement le rapport de transmission à l'aide d'une manivelle ou d'un engrenage. Il n'existe aucun réglage numérique ni profil enregistré.
Précision et exactitude du servo-alimentateur à commande numérique
La précision détermine le choix entre ces deux types d'alimentateurs.servo-alimentateurCe système offre une précision inégalée grâce à sa commande numérique programmable. Aucun autre alimentateur à rouleaux ne peut égaler cette répétabilité. Les ateliers exigeant des tolérances serrées bénéficient directement de la technologie servo.
Tolérance de longueur d'alimentation
Un servomoteur d'alimentation contrôle la longueur et le pas d'avance par programmation numérique. L'opérateur définit la longueur exacte sur la commande. Le servomoteur effectue une rotation jusqu'à cette valeur à chaque cycle. Un système en boucle fermée mesure la position réelle par rapport à la cible et des corrections sont apportées en temps réel.
Un servo-alimentateur garantit une tolérance de ±0,05 mm de manière constante. Ce haut niveau de précision réduit considérablement les rebuts. Par exemple, un client récent de JINZHIDE, dans le secteur des pièces automobiles, a réduit ses rebuts de 14 % et son temps de réglage quotidien de 45 minutes à moins de 10 minutes après avoir remplacé son alimentateur à rouleaux mécanique par notre servo-alimentateur RNC-H. Les économies de matière s'accumulent rapidement sur des milliers de cycles.
Limites de précision du chargeur à rouleaux
Alimentateurs à rouleauxLe fonctionnement repose sur des réglages mécaniques. L'opérateur ajuste manuellement une manivelle ou un rapport d'engrenage. Toute usure de la tringlerie modifie la longueur d'avance. La précision se dégrade avec le temps sans réétalonnage constant. Les alimentateurs mécaniques classiques présentent une tolérance d'environ ±0,2 mm au mieux. Cette marge augmente avec l'usure des composants, ce qui entraîne directement une hausse du taux de rebut.
Comparaison de la vitesse et de la productivité
Dans les environnements à forte mixité, la vitesse de production est un facteur déterminant pour ces deux types d'alimentateurs. Un alimentateur servo-commandé se synchronise avec le cycle de la presse grâce à des commandes numériques. Le contrôleur ajuste la durée d'alimentation, l'accélération et la décélération à chaque course. Cette synchronisation élimine les mouvements inutiles. L'alimentateur servo-commandé atteint sa vitesse maximale plus rapidement après chaque changement de format, ce qui permet aux ateliers de gagner plusieurs heures de productivité chaque semaine.
Coups par minute et temps de cycle
Le temps de cycle dépend de la rapidité avec laquelle l'alimentateur effectue chaque alimentation et revient à sa position initiale. Un alimentateur servo-commandé permet d'obtenir des temps de cycle rapides grâce à des profils de mouvement programmables. Le moteur accélère et décélère de manière progressive et contrôlée. Aucune liaison mécanique ne limite la réactivité.
Le GNCAlimentateur servo haute vitesseIl délivre jusqu'à 300 coups par minute lorsqu'il est synchronisé avec une presse mécanique à grande vitesse, comme indiqué dans les spécifications du produit.
Flexibilité et temps d'installation
La flexibilité distingue leServo-alimentateur NCpar rapport aux alternatives mécaniques. Les longueurs d'avance sont programmables sur un contrôleur numérique. Les changements de format s'effectuent en quelques minutes au lieu de plusieurs heures.
Paramètres de commutation et programmables
Le servo-alimentateur enregistre les profils de travail directement dans son contrôleur. L'opérateur sélectionne un profil enregistré et la machine exécute la séquence exacte. Aucun réglage manuel de la manivelle n'est nécessaire. Un contrôleur standard peut contenir plusieurs programmes pour différentes tâches. La capacité disponible inclut jusqu'à 5 programmes de longueur d'avance différents, et chaque programme peut être configuré pour effectuer jusqu'à 999 poinçonnages.
Alimentateurs à rouleauxChaque changement de production nécessite un réglage manuel. L'opérateur desserre les pièces mécaniques, repositionne les butées et vérifie à nouveau l'avance. Chaque nouvelle opération doit être relancée à zéro, ce qui engendre une perte de temps et une source d'erreurs humaines.
Compatibilité des matériaux
Sensibilité à l'épaisseur, à la largeur et à la surface
L'alimentateur servo-commandé à commande numérique (CN) se distingue par sa grande polyvalence. La pression des rouleaux et les profils d'alimentation programmables permettent à une seule unité de traiter l'acier laminé à chaud, l'acier laminé à froid et l'acier inoxydable sans modification mécanique. L'alimentateur servo-commandé ajuste la pression des rouleaux via le contrôleur, préservant ainsi les surfaces délicates des marques.
| Modèle | Plage d'épaisseur du matériau (mm) |
|---|---|
| Servo-alimentateur NC RNC-B | 0,4–4,5 |
| Servo-alimentateur NC RNC-H | 0,6–6,0 |
Maintenance et temps d'arrêt des machines d'alimentation servo
Le servo-alimentateur à commande numérique (NC) offre une disponibilité accrue grâce à un nombre réduit de points d'usure mécanique. Il repose sur un moteur et un contrôleur numérique, dont les composants subissent un contact physique minimal en fonctionnement.machine d'alimentation servoévite le frottement constant qui use les engrenages, les cames et les tringleries.
Les alimentateurs à rouleaux comportent davantage de pièces mécaniques. Manivelles, engrenages, chaînes et arbres de transmission sont tous soumis à des contraintes mécaniques à chaque cycle. Chaque composant s'use progressivement. Les équipes de maintenance consacrent plus de temps à la lubrification, à l'alignement et au remplacement des pièces, ce qui entraîne des arrêts de production pendant ces interventions.
Coût et valeur d'un servomoteur NC
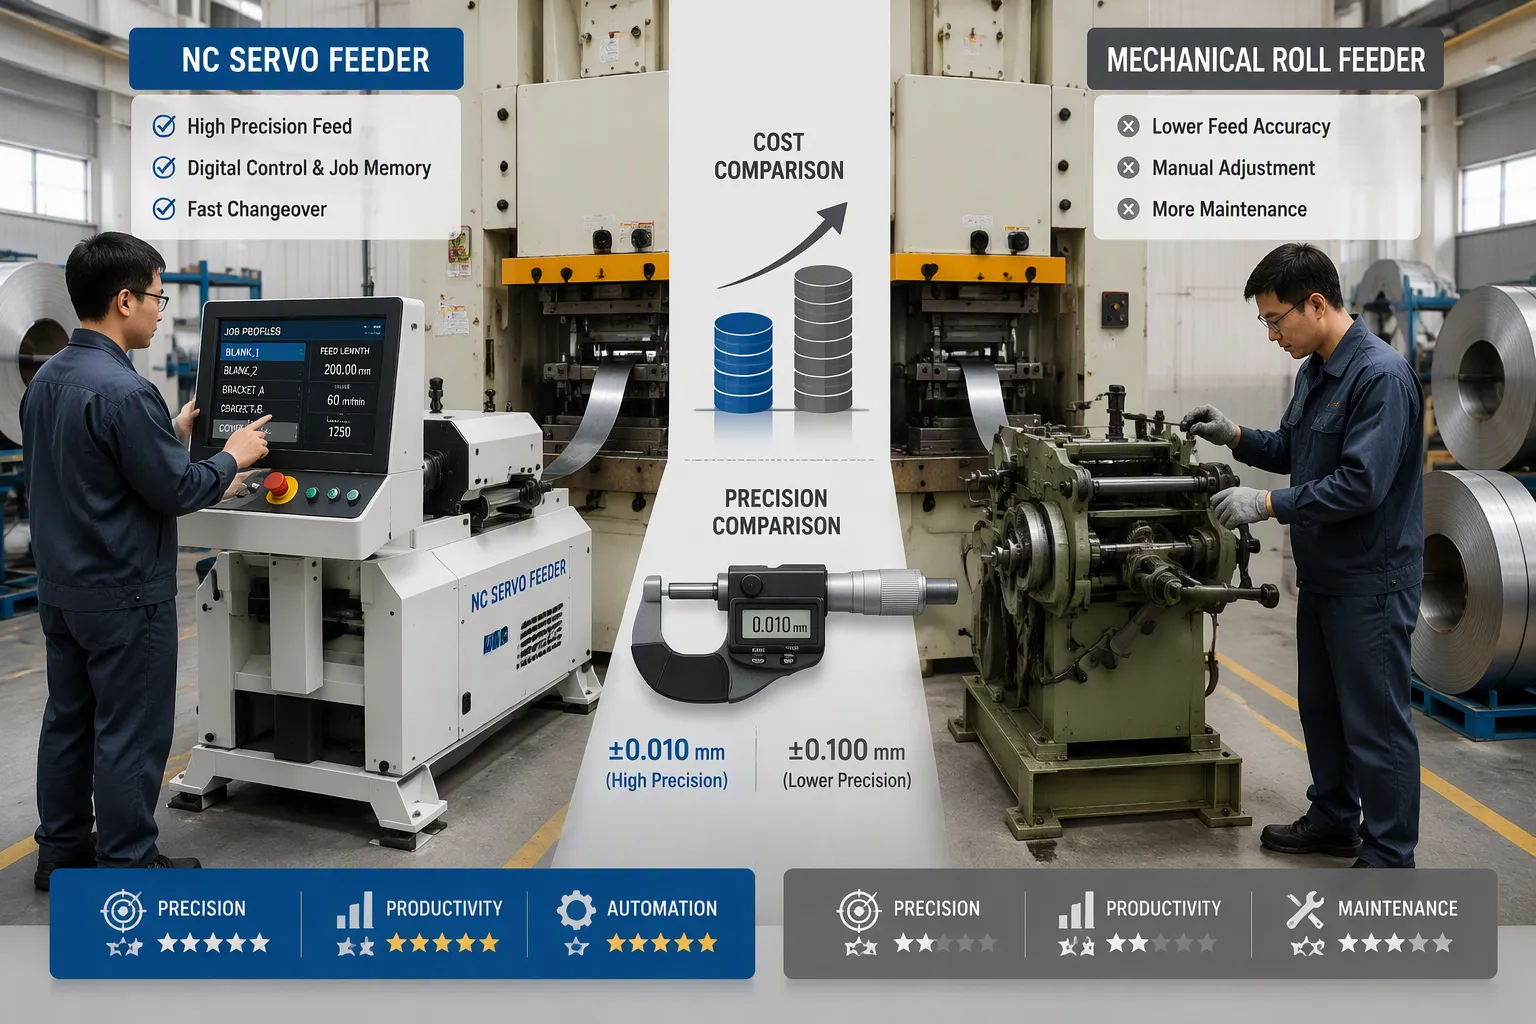
Le budget influence fortement le choix des équipements. Le prix d'achat d'un alimentateur à rouleaux est nettement inférieur à celui d'un servo-alimentateur comparable. Cet écart se réduit avec le temps. Un servo-alimentateur offre une valeur ajoutée que les unités mécaniques ne peuvent égaler sur toute sa durée de vie.
Coût total de possession
Le coût total de possession révèle une réalité différente. Les alimentateurs à commande numérique coûtent plus cher à l'achat, mais offrent une durée de vie plus longue et réduisent les déchets. Cette réduction des déchets a un impact direct sur la rentabilité. Un alimentateur servo-commandé maintient une tolérance de longueur d'avance constante de ±0,05 mm. Cette précision réduit considérablement le taux de rebuts à chaque production. À l'inverse, un alimentateur à rouleaux dérive jusqu'à ±0,2 mm, voire plus, avec l'usure des composants, ce qui entraîne des rebuts et du gaspillage de matière.
La consommation d'énergie est également avantageuse pour le servo-alimentateur. Le moteur ne consomme de l'énergie que pendant la course d'alimentation. Les liaisons mécaniques, quant à elles, consomment de l'énergie en continu tout au long du cycle de presse. Cette différence permet de réduire les coûts d'exploitation sur plusieurs années de production.
Meilleur alimentateur selon le scénario de production
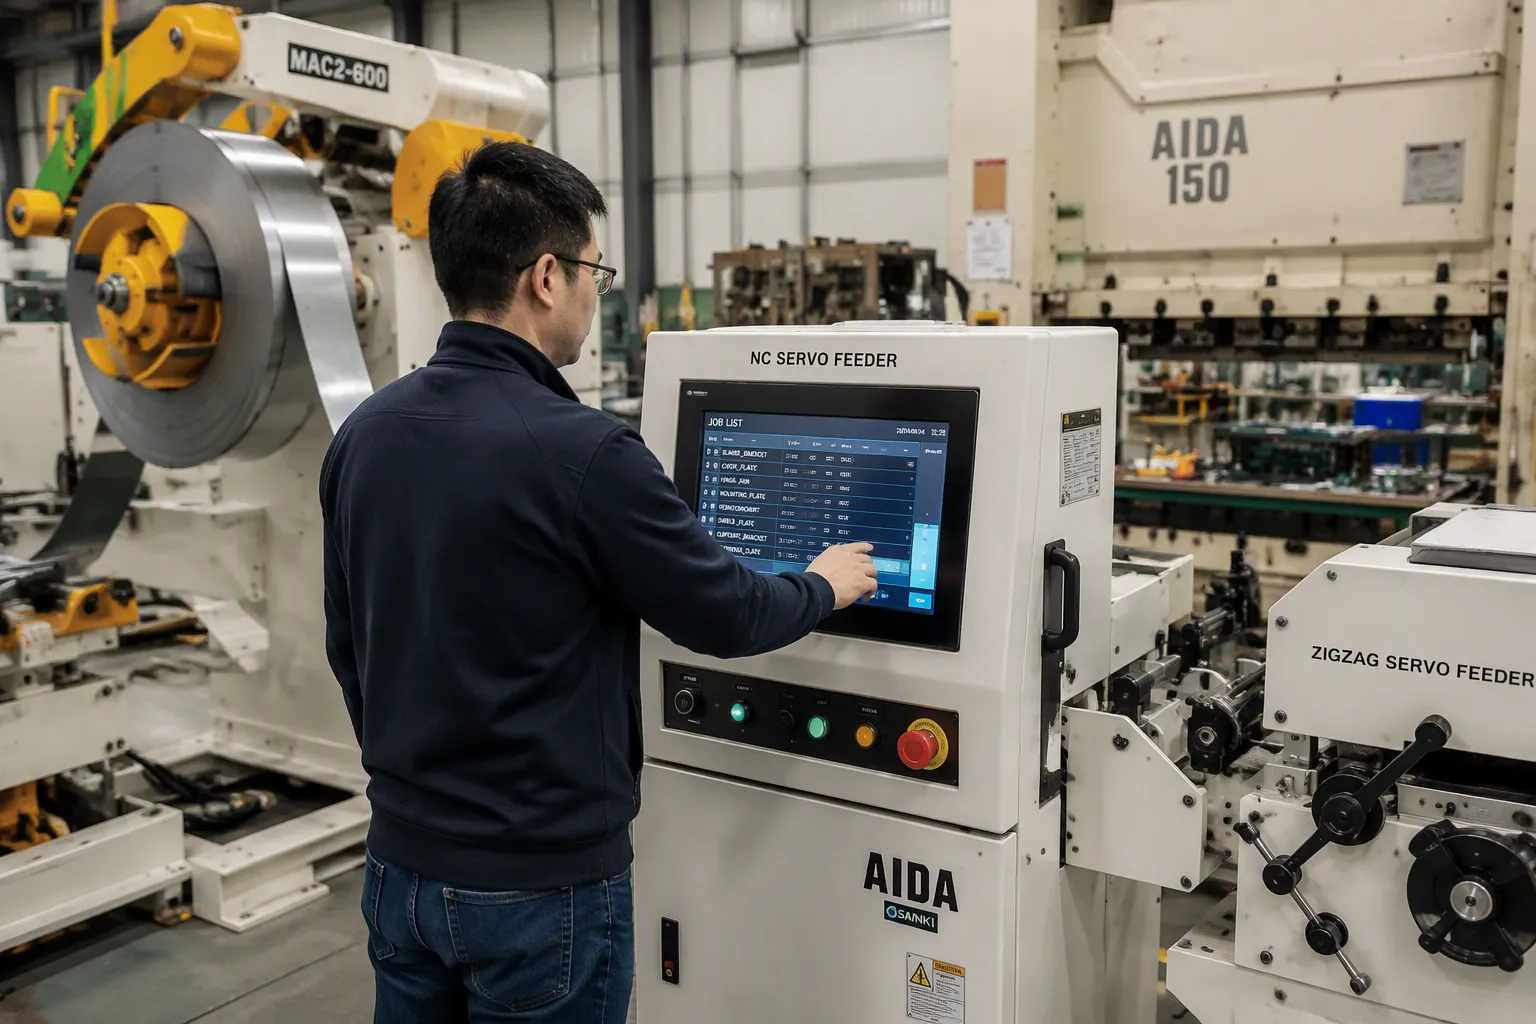
Aucun type d'alimentateur ne convient à toutes les opérations d'emboutissage. Le choix dépend du volume de production, de la variété des pièces et des exigences de tolérance.
Magasins à forte mixité et faible volume
Les ateliers qui produisent quotidiennement de nombreuses références ont besoin de changements de production rapides et d'une commande programmable. Ce servo-alimentateur offre ces fonctionnalités. Le contrôleur numérique enregistre les profils de production pour chaque pièce. Les opérateurs peuvent rappeler les paramètres en quelques secondes. Cette programmabilité simplifie les changements de production et protège les matrices, même avec des matériaux variés.
Le temps de changement de production est un facteur déterminant. Cet appareil permet de passer d'une tâche à l'autre en moins de cinq minutes. Un alimentateur à rouleaux nécessite vingt minutes, voire plus, pour un réglage manuel. Un atelier effectuant dix changements de production par semaine économise plus de deux heures de temps productif, ce qui se traduit par une production accrue et des livraisons plus rapides.
Magasins à faible mixité et à volume élevé
Lignes de production dédiéesLa production en continu d'une même pièce nécessite un calcul différent. La presse alimente la même pièce, sur la même longueur, à chaque cycle. Les exigences de tolérance restent modérées. Dans ce cas, un alimentateur à rouleaux est une solution judicieuse.
Choisir un système servo haut de gamme pour une ligne dédiée à la production d'une seule pièce est souvent excessif et représente un investissement inutile. Les fonctions programmables sont peu utiles lorsque la longueur d'avance reste constante, et la complexité électronique accrue peut engendrer des risques de panne. Dans ce cas, la simplicité mécanique est préférable.
Sur une ligne de production mono-pièce et mono-matériau fonctionnant à vitesse modérée avec une matrice tolérant ±0,2 mm, un alimentateur à rouleaux est moins cher à l'achat et à l'entretien, et il fonctionnera pendant vingt ans.
Le choix du servoalimentateur approprié dépend des exigences de précision, de la variété des pièces, du type de matériau, du budget et du volume de production. Pour la plupart des opérations d'emboutissage 2026, un servoalimentateur offre le meilleur rapport qualité-prix sur le long terme. Un servoalimentateur à commande numérique gère efficacement la production mixte et s'amortit rapidement grâce à la réduction des rebuts et à l'accélération des changements de production.
FAQ
Qu'est-ce qui distingue un alimentateur servo à commande numérique d'un alimentateur à rouleaux ?
Un alimentateur servo à commande numérique utilise un moteur programmable. Un alimentateur à rouleaux repose sur une liaison mécanique liée à la course de la presse. L'alimentateur servo offre une précision accrue et des changements de format plus rapides.
Comment un servo-alimentateur améliore-t-il la précision ?
Une machine à alimentation servo garantit une tolérance de longueur d'avance de ±0,05 mm. Un contrôle en boucle fermée corrige la position à chaque cycle. L'alimentation servo réduit les rebuts et protège les matrices coûteuses contre les dommages.
Quel type d'alimentation offre la meilleure valeur à long terme ?
La machine à servocommande coûte plus cher à l'achat. Cependant, son coût total de possession est plus avantageux grâce à une réduction des rebuts et à des changements de format plus rapides. Un alimentateur à rouleaux est moins cher au départ, mais engendre des coûts d'exploitation plus élevés sur le long terme.
Dans quels cas un alimentateur à rouleaux est-il plus performant qu'un alimentateur servo ?
Un alimentateur à rouleaux convient aux productions à haut volume avec des longueurs d'alimentation fixes. Son prix d'achat plus bas est un atout pour les budgets serrés. Dans ce cas précis, un alimentateur servo-commandé offre des fonctionnalités superflues.
Où puis-je trouver des conseils sur le choix des mangeoires ?
Pour une analyse plus approfondie du choix du matériel, consultez notre guide complet.Guide d'alimentation servo pour l'emboutissage et le traitement des bobinesIl couvre tous les facteurs de décision critiques et vous aide à choisir l'équipement adapté à votre profil de production spécifique.
Vous hésitez encore sur le choix du chargeur adapté à votre ligne d'estampage ?
Chaque environnement de production est unique. Contactez dès aujourd'hui l'équipe d'ingénierie de JINZHIDE pour une évaluation gratuite de votre ligne d'emboutissage et un calcul personnalisé de votre retour sur investissement.
Obtenez un devis gratuitTélécharger la brochure du servo-alimentateur