




NC szervoadagoló vs. tekercsadagoló: 2026-os útmutató
 2026. szeptember 21.|
 Nézet: 60
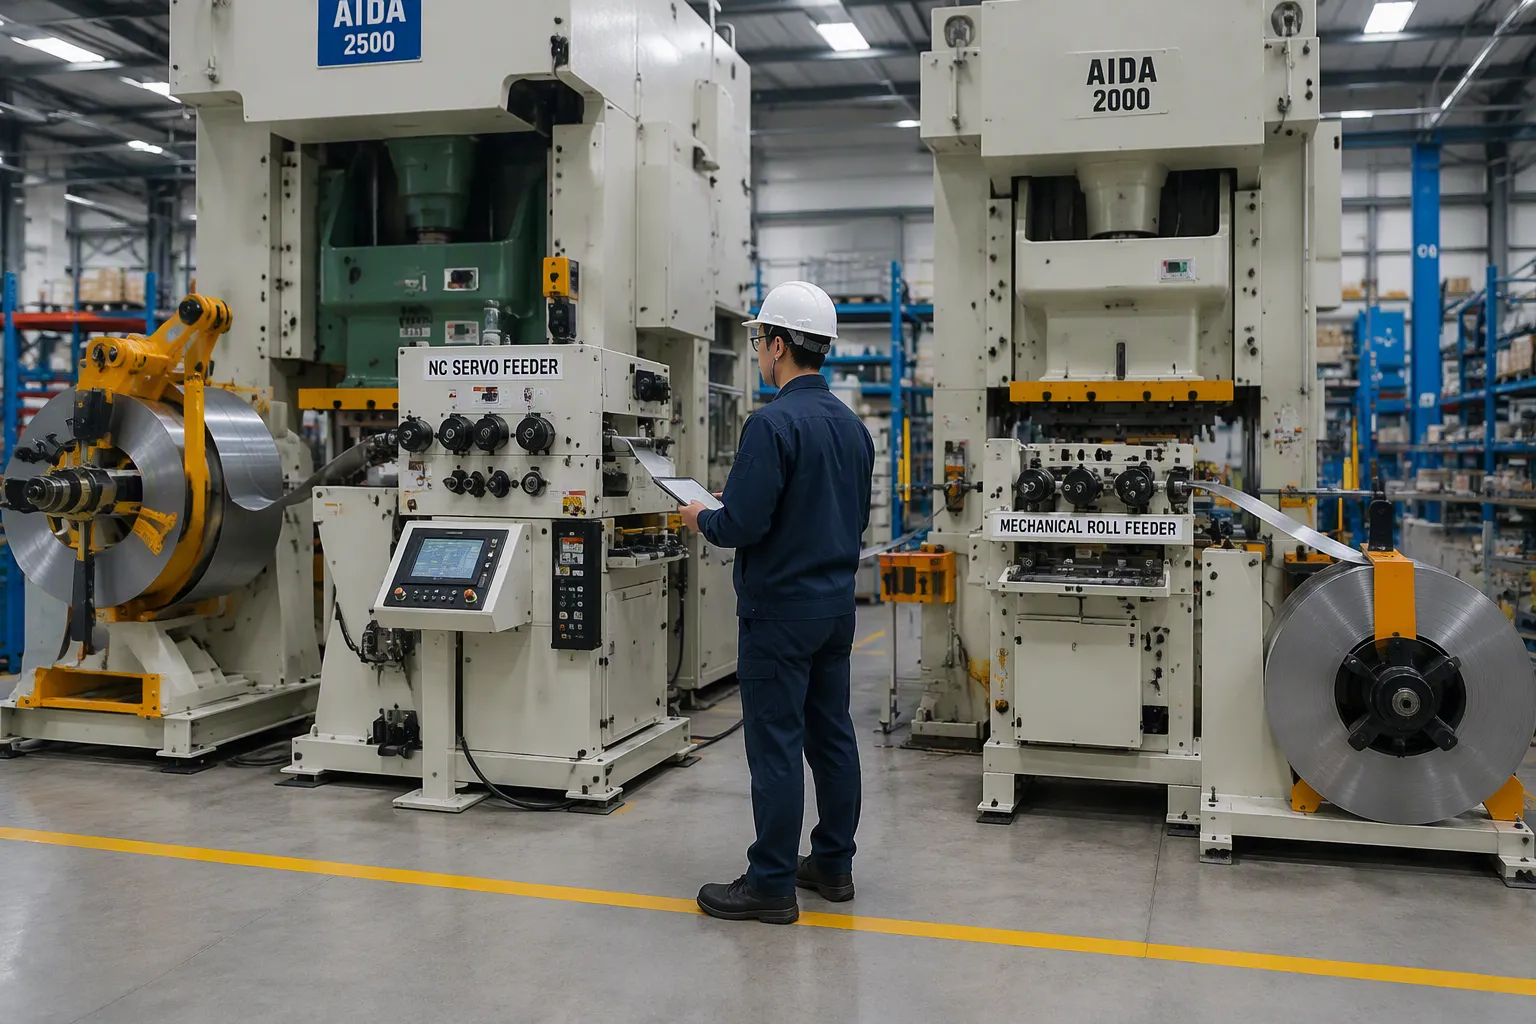
A legtöbb modern sajtolási művelethez 2026-ban az NC szervoadagoló a jobb választás. A szervoadagoló kiváló pontosságot, rugalmasságot és hatékonyságot biztosít. Ezek a gépek szinkronizálódnak a préselési ciklusokkal, és könnyedén kezelik a változatos termelési igényeket.
A tekercses adagolók továbbra is életképesek az egyszerűbb feladatokhoz. A nagy volumenű, kevés változatot igénylő, szűkös költségvetésű munkák továbbra is profitálnak ebből a mechanikus opcióból. A bélyegzéshez használt szervoadagoló kezdetben drágább, de a szervoadagoló gép megtérül a csökkentett hulladék és a gyorsabb átállás révén.
Ez a cikk nyolc gyakorlati tényező alapján hasonlítja össze a két adagolótípust. Minden rész valós termelési forgatókönyveket vizsgál. Az NC szervoadagolók a legtöbb kategóriában nyernek, de a görgős adagolók is tartják magukat a dedikált sorozatokban. A szervoadagoló a nagy mennyiségű anyagot tartalmazó műhelyeknek felel meg, míg a mechanikus egységek fix hosszúságú munkákhoz. A szervoadagoló kiválasztása az Ön konkrét igényeitől függ.
Főbb tanulságok
Szervoadagolóknagyobb pontosságot biztosítanak (±0,05 mm) és csökkentik a hulladékot a programozható vezérlők segítségével.
Tekercsadagolókkezdeti költsége alacsonyabb, és jól működnek egyszerű, nagy volumenű, fix hosszúságú gyártásoknál.
A szervoadagolók a tárolt munkaprofiloknak köszönhetően felgyorsítják az átállást, időt takarítva meg a nagy mennyiségű anyagot forgalmas műhelyekben.
Válasszon szervo adagolót a rugalmas és precíz munkához; görgős adagolót pedig az alacsony tűrésű, dedikált gyártásokhoz.
Hogyan működik egy szervoadagoló?
Az egyes adagolótípusok működési elveinek megértése az első lépés a megalapozott döntés felé. Az alapvető különbség abban rejlik, hogy a hajtásrendszer hogyan vezérli az anyagmozgást. Az NC szervoadagoló programozható digitális vezérlést használ, míg a tekercses adagoló a prés mechanikus összeköttetésére támaszkodik.
NC szervoadagoló működése
EgyNC szervoadagolóAz anyagot egy programozható szervomotor hajtja meg, amely a préselési ciklustól függetlenül működik. Ez a motor egy dedikált vezérlőtől kap parancsokat, amely meghatározza az adagolási hosszt, a sebességet, a gyorsulást és a lassulást. A présgéphez való mechanikus csatlakozások hiánya lehetővé teszi az adagoló menet közbeni beállítását. Egy megfelelően hangolt szervoadagoló ±0,05 mm-en belüli adagolási hossz ismétlési pontosságot ér el. Ez a pontossági szint csökkenti a selejtet és javítja az alkatrész állandóságát.
Közösprogramozható adagolási paraméterektartalmazzák:
Gyorsulási és lassulási profilok
Előtolás hossza
Görgőnyomás
Munkaprofilok, amelyek optimalizált beállításokat tárolnak a különböző anyagokhoz és szerszámkombinációkhoz
Ezek a paraméterek teljes kontrollt biztosítanak a szervoadagoló rendszer számára minden egyes adagolási ciklus felett. A kezelő kiválaszt egy tárolt munkaprofilt, és a szervoadagoló gép pontosan ezt a sorrendet hajtja végre. Ez a digitális megközelítés megkönnyíti a szervoadagoló kezelését, mint a mechanikus görgős adagolók vagy a pneumatikus levegős adagolók. A naponta több alkatrészt gyártó műhelyek profitálnak a gyors átállásokból, kiküszöbölve a manuális újrakalibrálást minden új futtatás előtt.
Az NC szervoadagoló szervo görgős adagolóként is funkcionál, a motorral hajtott görgőket zárt hurkú vezérléssel kombinálva. Ez az elrendezés sima, rángatásmentes anyagmozgást biztosít még nagy sebességnél is. Az eredmény egy olyan rendszer, amely a pontosságot és a termelékenységet egyaránt támogatja.
Tekercsadagoló működése
A görgős adagoló alapvetően más elven működik. A prés két vagy több görgőt hajt meg mechanikus összeköttetésen vagy lánchajtáson keresztül. A prés lökete biztosítja a forgást, az adagolási hosszt pedig egy hajtókar vagy egy áttétel beállításával lehet beállítani. Nincs programozható adagolási hossz. Beállítás után az adagoló minden ciklusban megismétli ezt a fix távolságot.
Az adagolási hossz módosításához le kell állítani a gyártósort, és manuálisan kell beállítani az adatokat. A kezelőnek meg kell lazítania a mechanikus alkatrészeket, át kell helyeznie az ütközőket, és újra kell tesztelnie az adagolást. A beállítások nem menthetők el a későbbi feladatokhoz. Ez az egyszerűség robusztussá és olcsóvá teszi a görgős adagolókat a nagy volumenű gyártásokhoz. A rugalmasság hiánya azonban egyértelmű hátrány minden olyan műhelyben, amely több alkatrészszámot kezel.
Szervoadagoló vs. levegős adagoló és mechanikus adagoló
Ez a rész az NC szervo adagolót a pneumatikus és a mechanikus adagolókkal összehasonlítva helyezi el. A cél egyszerű: az olvasóknak látniuk kell, hol helyezkedik el a szervo technológia a tágabb adagoló piacon, mielőtt a mechanikus görgős kialakítással összehasonlítanák.
Szervo adagoló vs. levegős adagoló
A szervoadagoló és a pneumatikus adagoló összehasonlítása egyértelmű pontossági különbséget mutat. A pneumatikus adagoló mechanikus ütközőktől és a hengerlöket ismételhetőségétől függ. Pontossága körülbelül ±0,2 mm. Ez az érték romlik az ütközők kopásával vagy a légnyomás változásával. Egy NC szervoadagoló minden ciklusban összehasonlítja a mért pozíciót a programozott céllal, és következetesen ±0,05 mm-t tart.
| Adagoló típusa | Előtolási hossz tolerancia |
|---|---|
| NC szervoadagoló | ±0,05 mm (tipikus, gyártás közben) |
| Pneumatikus levegőadagoló | ±0,2 mm vagy rosszabb (kopás és légnyomásingadozás okozta eltolódások) |
Ha az előírt alkatrész-tűrés ±0,1 mm felett van az egyszerű szerszámok esetében, akkor egy pneumatikus adagoló elegendő lehet. ±0,1 mm alatt a minőség és a szerszám védelme érdekében erősen ajánlott egy szervo adagoló.
Aszervo adagológépmunkaprofilokat is tárol. A levegős adagolók nem. Ez a különbség rendkívül fontos a gyakori cseréket végző műhelyekben.
Mechanikus és tekercsadagoló korlátai
Az NC adagolók a levegős adagolók legjobb tulajdonságait ötvözik a legnagyobb adagolási pontossággal az összes adagolótípus közül. A levegős adagolók könnyen használhatók. A mechanikus adagolók robusztus egyszerűséget kínálnak. Egyik sem ér fel a szervo szintű vezérléssel.mechanikus adagolóA gép az előtolás hosszát a préselési lökethez köti. A kezelő kézzel állítja be a hajtókar vagy a sebességfokozat áttételét. Nincsenek digitális beállítások vagy tárolt profilok.
NC szervoadagoló pontossága és precizitása
A pontosság határozza meg a két adagolótípus közötti választást.szervo adagolópáratlan pontosságot biztosít a programozható digitális vezérlésnek köszönhetően. Egyetlen tekercsadagoló sem éri el ezt az ismétlési pontosságot. A szűk tűréshatárokat igénylő műhelyek közvetlenül profitálnak a szervotechnológiából.
Előtolási hossz tolerancia
A szervoadagoló digitális programozással vezérli az előtolás hosszát és menetemelkedését. A kezelő a vezérlőn állítja be a pontos hosszúságot. A szervomotor minden ciklusban erre az értékre forog. Egy zárt hurkú rendszer méri a tényleges pozíciót a célhoz képest, és a korrekciók valós időben történnek.
Egy szervoadagoló következetesen ±0,05 mm-es tűréshatárokat ér el. Ez a nagy pontossági szint jelentősen csökkenti a selejtarányt. Például egy nemrégiben a JINZHIDE autóipari alkatrész szektorban működő ügyfele 14%-kal csökkentette az anyaghulladékot, és a napi beállítási időt 45 percről 10 perc alá csökkentette, miután egy mechanikus görgős adagolóról RNC-H szervoadagolóra váltott. Az anyagmegtakarítás gyorsan felhalmozódik több ezer ciklus alatt.
Tekercsadagoló pontossági korlátai
Görgős adagolókmechanikus beállításokkal működnek. A kezelő manuálisan állítja be a hajtókart vagy a sebességváltó áttételét. A rudazat bármilyen kopása megváltoztatja az adagolási hosszt. A pontosság állandó újrakalibrálás nélkül idővel romlik. A tipikus mechanikus adagolók legfeljebb ±0,2 mm körüli tűréshatárral rendelkeznek. Ez a különbség az alkatrészek kopásával növekszik, ami közvetlenül magasabb selejtarányt eredményez.
Sebesség és termelékenység összehasonlítása
A gyártási sebesség megkülönbözteti ezt a két adagolótípust a kevert anyagokkal teli környezetben. A szervoadagoló digitális parancsok segítségével szinkronizálódik a préselési ciklussal. A vezérlő minden löketnél beállítja az adagolás időzítését, gyorsulását és lassítását. Ez a szinkronizálás kiküszöböli a pazarló mozgást. A szervoadagoló gép minden átállás után gyorsabban éri el a teljes sebességet, így a műhelyek hetente több órányi produktív időt kapnak.
Percenkénti löketek és ciklusidő
A ciklusidő attól függ, hogy az adagoló milyen gyorsan fejezi be az egyes adagolásokat, és tér vissza a pozíciójába. A szervo adagoló programozható mozgásprofilok segítségével ér el gyors ciklusidőket. A motor simán gyorsul és szabályozottan lassul. A reakcióidőt semmilyen mechanikus összeköttetés nem korlátozza.
A GNCNagy sebességű szervoadagolóA termékleírásban foglaltak szerint nagy sebességű mechanikus préssel szinkronizálva percenként akár 300 löketet is biztosít.
Rugalmasság és beállítási idő
A rugalmasság elválasztja aNC szervoadagolómechanikus alternatíváktól. Az előtolási hossz digitális vezérlőn programozható. Az átállások percek alatt, nem pedig órák alatt történnek.
Átváltás és programozható beállítások
A szervoadagoló közvetlenül a vezérlőjében tárolja a munkaprofilokat. A kezelő előhív egy mentett profilt, és a gép pontosan végrehajtja a sorrendet. Nincs szükség kézi forgattyúállításra. Egy tipikus vezérlő több tárolt programot tartalmaz a különböző feladatokhoz. A rendelkezésre álló kapacitás akár 5 különböző adagolási hossz programot is magában foglal, és minden program akár 999 lyukasztásra is beállítható.
Tekercsadagolókminden átálláshoz manuális beállítást igényel. A kezelő meglazítja a mechanikus alkatrészeket, áthelyezi az ütközőket, és újraellenőrzi az előtolást. Minden új feladat nulláról indul, ami felemészti a termelési időt és emberi hibákat okoz.
Anyagkompatibilitás
Vastagság, szélesség és felületi érzékenység
Az NC szervoadagoló az anyagválaszték terén nyer. A programozható görgőnyomás és adagolási profilok lehetővé teszik, hogy egyetlen egység mechanikai változtatások nélkül dolgozzon melegen hengerelt acélon, hidegen hengerelt acélon és rozsdamentes acélon. A szervoadagoló a vezérlőn keresztül állítja be a görgőnyomást, így a kényes felületek nyommentesek maradnak.
| Modell | Anyagvastagság-tartomány (mm) |
|---|---|
| NC szervoadagoló RNC-B | 0,4–4,5 |
| NC szervoadagoló RNC-H | 0,6–6,0 |
Szervoadagoló gép karbantartása és leállása
Az NC szervoadagoló a kevesebb mechanikai kopási pont miatt a hasznos üzemidő tekintetében előnyösebb. A szervoadagoló egy motorra és egy digitális vezérlőre támaszkodik. Ezek az alkatrészek minimális fizikai érintkezéssel rendelkeznek működés közben.szervo adagológépelkerüli az állandó súrlódást, amely koptatja a fogaskerekeket, bütyköket és rudazatokat.
A görgős adagolók több mechanikus alkatrészt tartalmaznak. A forgattyús karok, fogaskerekek, láncok és hajtótengelyek minden ciklusban terhelés alatt mozognak. Minden alkatrész fokozatosan kopik. A karbantartó személyzet több időt tölt kenéssel, beállítással és alkatrészcserével, ami a javítások során a termelés leállását okozza.
NC szervoadagoló költsége és értéke
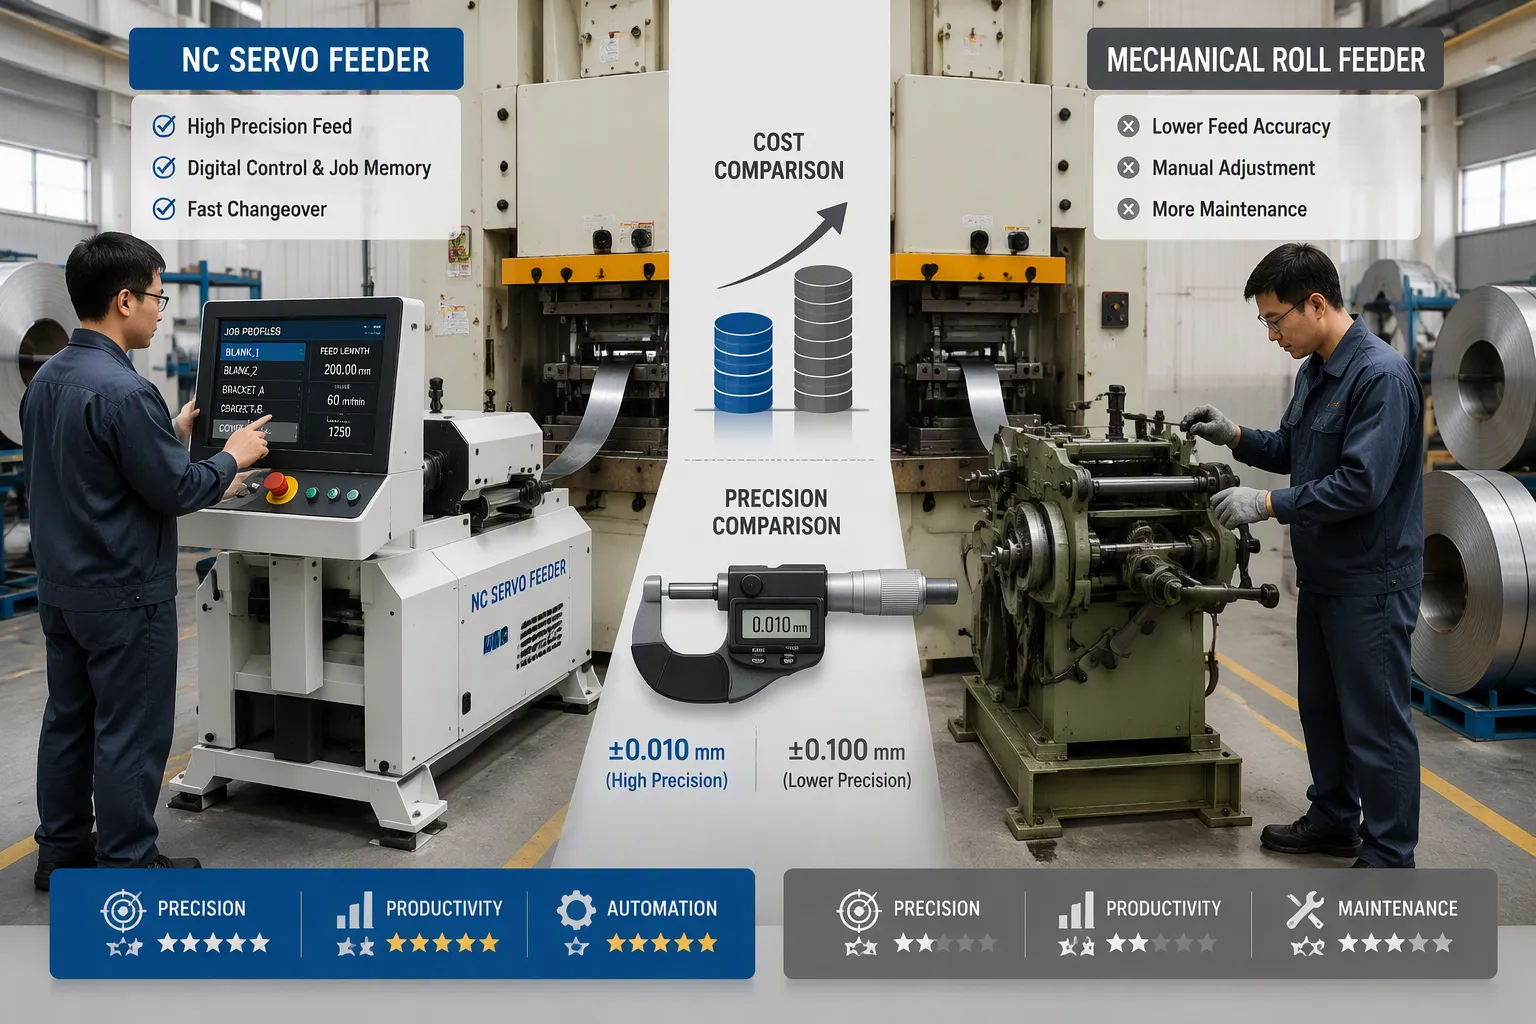
A költségvetés számos berendezéssel kapcsolatos döntést befolyásol. Egy tekercses adagoló vételára jóval a hasonló szervoegységek ára alatt van. Ez a különbség idővel csökken. Egy szervoadagoló olyan értéket képvisel, amelyet a mechanikus egységek nem tudnak a teljes gyártási élettartam alatt biztosítani.
Teljes birtoklási költség
A teljes birtoklási költség mást mutat. Az NC adagolók beszerzéskor drágábbak, de hosszabb élettartammal és kevesebb hulladékkal rendelkeznek. A hulladék csökkentése közvetlenül hozzájárul az eredményhez. A szervo adagoló következetesen ±0,05 mm-en belül tartja az adagolási hossz toleranciáját. Ez a pontosság drasztikusan csökkenti a selejtarányt minden futtatásnál. Ezzel szemben egy tekercses adagoló ±0,2 mm-re vagy még rosszabbra tolódik el az alkatrészek kopásával, ami selejtes alkatrészeket és hulladékot eredményez.
Az energiafogyasztás is a szervoadagolónak kedvez. A motor csak az előtolás során vesz fel energiát. A mechanikus összeköttetések folyamatosan fogyasztják az energiát a préselési ciklus alatt. Ez a különbség csökkenti az üzemeltetési költségeket a gyártási évek során.
Legjobb adagoló termelési forgatókönyv szerint
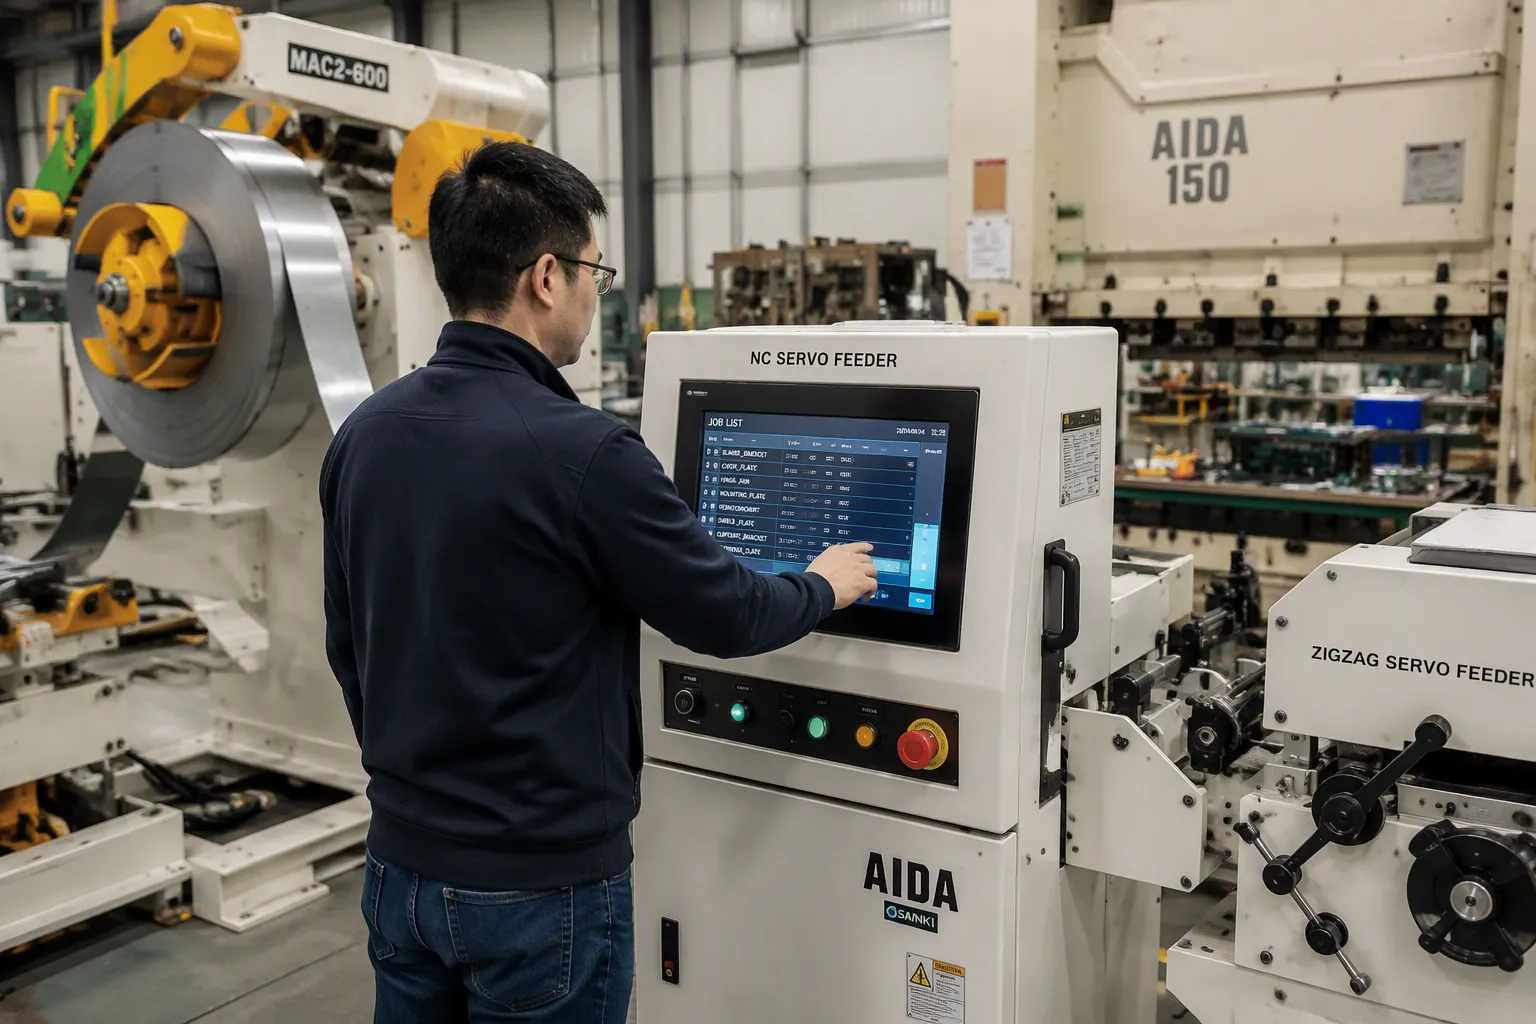
Nincs olyan adagolótípus, amely minden sajtolási művelethez megfelelő lenne. A választás a termelési mennyiségtől, az alkatrész fajtájától és a tűréshatároktól függ.
Nagy választékú, alacsony forgalmú üzletek
Azoknak a műhelyeknek, amelyek naponta több alkatrészszámot dolgoznak fel, gyors átállásra és programozható vezérlésre van szükségük. Ez a szervoadagoló ezeket a képességeket biztosítja. A digitális vezérlő minden alkatrészhez tárolja a munkaprofilokat. A kezelők másodpercek alatt előhívhatják a beállításokat. Ez a programozhatóság leegyszerűsíti az átállásokat és védi a szerszámokat a különböző anyagok használata esetén.
Az átállási idő határozza meg a döntést. Ez az eszköz öt percen belül vált a feladatok között. Egy tekercsadagoló húsz percet vagy többet igényel a kézi beállításhoz. Egy olyan műhely, ahol hetente tíz átállás történik, több mint két órányi produktív időt takarít meg, ami több alkatrészt és gyorsabb szállítást eredményez.
Alacsony választékú, nagy forgalmú üzletek
Dedikált gyártósorokEgy alkatrész folyamatos megmunkálása eltérő számításból profitálhat. A prés minden ciklusban ugyanazt az anyagot adagolja azonos hosszúságban. A tűréshatárok mérsékeltek maradnak. Ebben az esetben a tekercsadagoló gyakorlati szempontból hasznos.
Egy dedikált, egyetlen alkatrészt gyártó sorhoz egy csúcskategóriás szervorendszer specifikálása gyakran túlzás és szükségtelen tőkeráfordítás. A programozható funkcióknak kevés értelmük van, ha az előtolás hossza soha nem változik, és a hozzáadott elektronikai bonyolultság szükségtelen meghibásodási pontokat okozhat. Ebben az összefüggésben a mechanikai egyszerűség nyer.
Egy egyrészes, egyetlen anyagot feldolgozó, mérsékelt sebességgel futó, ±0,2 mm-es tűréshatárt toleráló szerszámmal működő gyártósoron egy tekercses adagoló olcsóbb megvenni és olcsóbb fenntartani, és húsz évig is működik.
A megfelelő szervoadagoló kiválasztása a precíziós igényektől, az alkatrész fajtájától, az anyagtípustól, a költségvetéstől és a mennyiségtől függ. A legtöbb 2026-os sajtolási művelethez a szervoadagoló biztosítja a legjobb hosszú távú értéket. Az NC szervoadagoló hatékonyan kezeli a vegyes termelést, a csökkent selejt és a gyorsabb átállás révén megtérül.
GYIK
Mi különbözteti meg az NC szervoadagolót a tekercsadagolótól?
Az NC szervoadagoló programozható motort használ a digitális vezérléshez. A görgős adagoló a préselési löket mechanikus összekapcsolására támaszkodik. A szervoadagoló gép nagyobb pontosságot és gyorsabb átállást biztosít.
Hogyan javítja a szervoadagoló a pontosságot?
A szervoadagoló gép ±0,05 mm-en belül tartja az adagolási hossz tűrését. A zárt hurkú vezérlés minden ciklusban korrigálja a pozíciót. A szervoadagoló csökkenti a selejtet és megvédi a drága szerszámokat a sérülésektől.
Melyik etetőtípus kínál jobb hosszú távú értéket?
A szervoadagoló gép kezdetben drágább. A teljes üzemeltetési költség a szervoadagoló gépet részesíti előnyben a kevesebb selejt és a gyorsabb átállás miatt. A tekercses adagoló kezdetben olcsóbb, de idővel magasabb üzemeltetési költségekkel jár.
Mikor teljesít jobban egy tekercses adagoló, mint egy szervo adagoló?
A görgős adagoló nagy volumenű, fix adagolási hosszúságú gyártásokhoz használható. A szűkös költségvetésűek számára előnyös az alacsonyabb vételár. Egy szervoadagoló gép ebben a rendkívül specifikus helyzetben felesleges funkciókat kínál.
Hol találok útmutatót az etető kiválasztásához?
A felszerelés kiválasztásának részletesebb megismeréséhez olvassa el teljes cikkünket.szervo adagolási útmutató sajtoláshoz és tekercsfeldolgozáshozMinden kritikus döntési tényezőt lefed, és segít a megfelelő berendezések kiválasztásában az adott termelési profilhoz.
Még mindig bizonytalan abban, hogy melyik adagoló a megfelelő a bélyegzősorához?
Minden gyártási környezet egyedi. Vegye fel a kapcsolatot a JINZHIDE mérnöki csapatával még ma egy ingyenes sajtolósor-felméréshez és egyedi megtérülési számításhoz.
Ingyenes árajánlat kéréseSzervoadagoló brosúra letöltése