




NC-Servo-Vorschubgerät vs. Rollenvorschubgerät: Leitfaden 2026
 21. September 2026|
 Aufrufe: 38
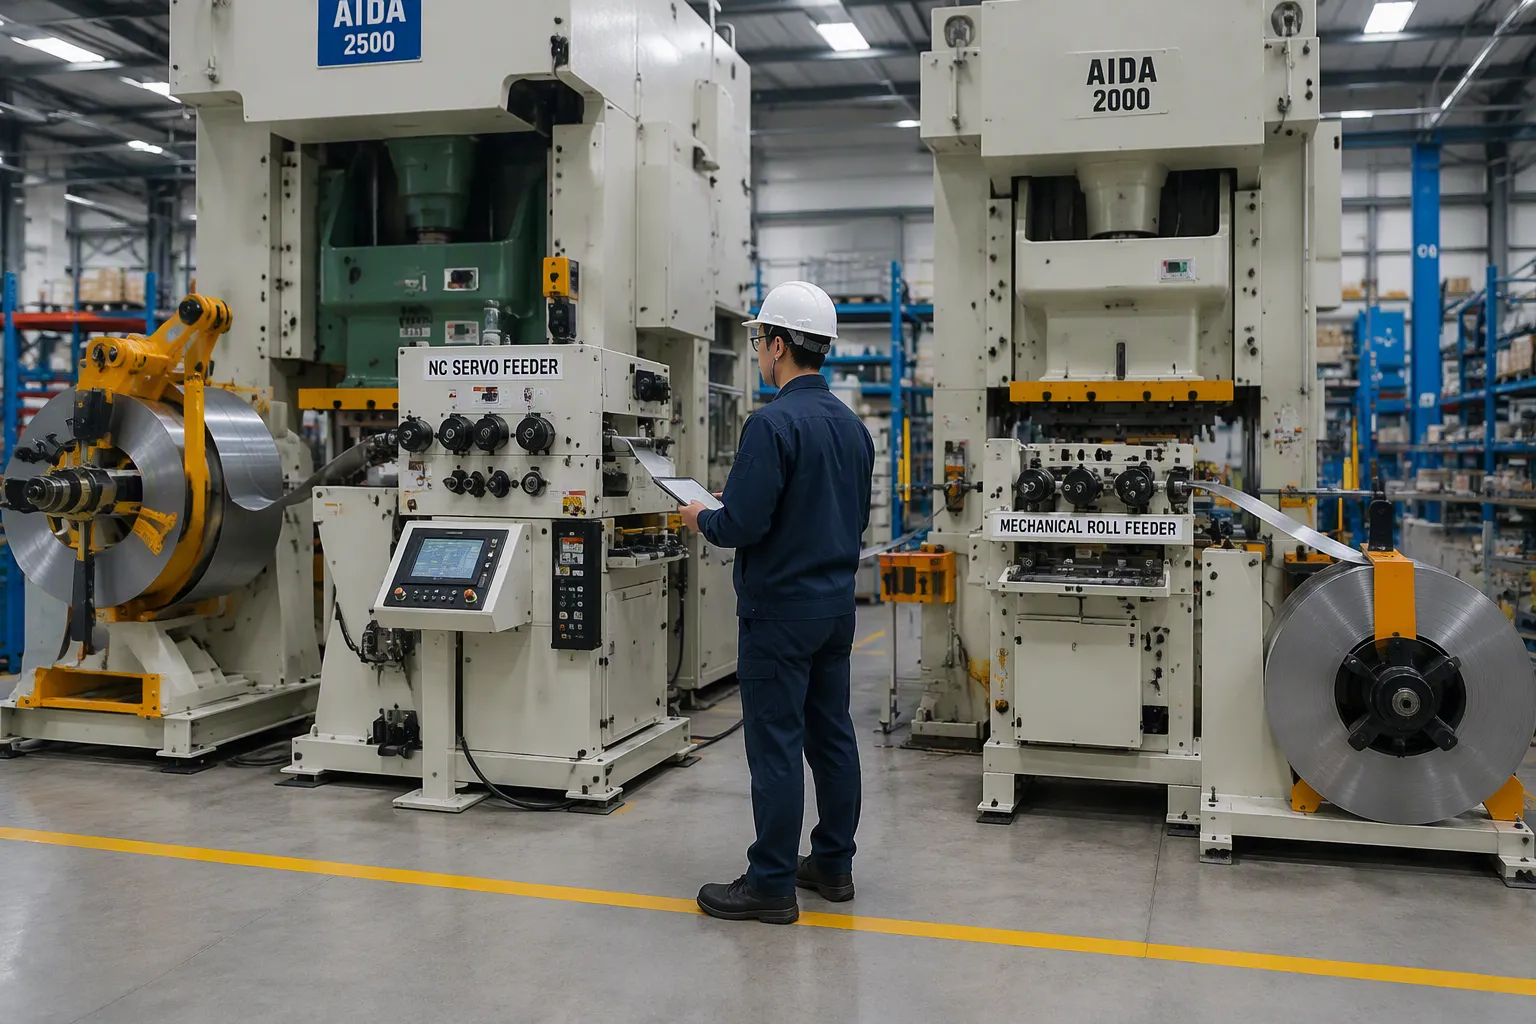
Für die meisten modernen Stanzprozesse im Jahr 2026 ist der NC-Servovorschub die bessere Wahl. Ein Servovorschub bietet höchste Präzision, Flexibilität und Effizienz. Diese Maschinen synchronisieren sich mit den Presszyklen und bewältigen mühelos unterschiedliche Produktionsanforderungen.
Rollenanleger sind für einfachere Aufgaben weiterhin eine gute Wahl. Aufträge mit hohem Durchsatz, geringer Variantenvielfalt und begrenztem Budget profitieren nach wie vor von dieser mechanischen Lösung. Ein Servoanleger für Stanzmaschinen ist zwar in der Anschaffung teurer, amortisiert sich aber durch weniger Ausschuss und schnellere Umrüstungen.
Dieser Artikel vergleicht beide Zuführgerätetypen anhand von acht praktischen Kriterien. Jeder Abschnitt untersucht reale Produktionsszenarien. Die NC-Servozuführgeräte sind in den meisten Kategorien führend, Rollenzuführgeräte behaupten sich jedoch bei Serienfertigungen. Ein Servozuführgerät eignet sich für Betriebe mit hoher Produktvielfalt, während mechanische Zuführgeräte für Werkstücke mit fester Länge geeignet sind. Die Entscheidung für ein Servozuführgerät hängt von Ihren spezifischen Anforderungen ab.
Wichtigste Erkenntnisse
Servo-ZuführungenDurch programmierbare Steuerungen wird eine höhere Präzision (±0,05 mm) erreicht und Abfall reduziert.
RollenzuführungenSie sind in der Anschaffung günstiger und eignen sich gut für einfache Serien mit hohem Durchsatz und festen Längen.
Servo-Zuführungen beschleunigen Umrüstungen durch gespeicherte Auftragsprofile und sparen so Zeit in Fertigungsbetrieben mit hohem Produktmix.
Wählen Sie einen Servo-Vorschub für flexible und präzise Arbeiten; wählen Sie einen Rollenvorschub für enge Toleranzen und spezielle Fertigungsläufe.
Funktionsweise eines Servoförderers
Das Verständnis der Funktionsprinzipien der verschiedenen Zuführsysteme ist der erste Schritt zu einer fundierten Entscheidung. Der grundlegende Unterschied liegt in der Steuerung des Materialtransports durch das Antriebssystem. Ein NC-Servozuführer nutzt eine programmierbare digitale Steuerung, während ein Rollenzuführer auf einer mechanischen Verbindung zur Presse basiert.
NC-Servo-Vorschubbetrieb
EinNC-ServovorschubDas Material wird über einen programmierbaren Servomotor zugeführt, der unabhängig vom Presszyklus arbeitet. Dieser Motor empfängt Befehle von einer separaten Steuerung, die Vorschublänge, Geschwindigkeit, Beschleunigung und Verzögerung vorgibt. Da keine mechanische Verbindung zur Presse besteht, kann der Zuführer dynamisch angepasst werden. Ein optimal eingestellter Servozuführer erreicht eine Wiederholgenauigkeit der Vorschublänge von ±0,05 mm. Diese Präzision reduziert Ausschuss und verbessert die Teilekonsistenz.
Gemeinsamprogrammierbare Zuführungsparameterenthalten:
Beschleunigungs- und Verzögerungsprofile
Zuführungslänge
Walzendruck
Jobprofile, die optimierte Einstellungen für verschiedene Materialien und Werkzeugkombinationen speichern
Diese Parameter ermöglichen dem Servozuführsystem die vollständige Kontrolle über jeden Zuführzyklus. Der Bediener wählt ein gespeichertes Auftragsprofil aus, und die Servozuführmaschine führt die exakte Abfolge aus. Dank dieses digitalen Ansatzes ist die Bedienung des Servozuführers einfacher als bei mechanischen Rollenzuführern oder pneumatischen Zuführern. Betriebe mit hohem Teileaufkommen profitieren von den schnellen Umrüstzeiten, da eine manuelle Neukalibrierung für jeden neuen Durchlauf entfällt.
Der NC-Servovorschub dient gleichzeitig als Servowalzenvorschub und kombiniert motorgetriebene Walzen mit einer Regelung. Diese Anordnung gewährleistet einen gleichmäßigen, ruckfreien Materialtransport auch bei hohen Geschwindigkeiten. Das Ergebnis ist ein System, das Präzision und Produktivität gleichermaßen unterstützt.
Walzenzuführungsbetrieb
Ein Rollenförderer arbeitet nach einem grundlegend anderen Prinzip. Zwei oder mehr Walzen werden von der Presse über ein mechanisches Gestänge oder einen Kettenantrieb angetrieben. Der Pressenhub erzeugt die Rotation, und die Förderlänge wird durch Verstellen eines Kurbelarms oder eines Übersetzungsverhältnisses eingestellt. Eine programmierbare Förderlänge ist nicht möglich. Einmal eingestellt, wiederholt der Förderer diese feste Strecke in jedem Zyklus.
Um die Vorschublänge zu ändern, muss die Produktionslinie angehalten und manuell nachjustiert werden. Der Bediener muss mechanische Teile lösen, Anschläge neu positionieren und den Vorschub erneut testen. Einstellungen können nicht für zukünftige Aufträge gespeichert werden. Diese Einfachheit macht Rollenvorschubgeräte robust und kostengünstig für dedizierte, große Produktionsläufe. Die mangelnde Flexibilität ist jedoch ein deutlicher Nachteil in jedem Betrieb, der mehrere Teilenummern bearbeitet.
Servoförderer vs. Luftförderer und mechanischer Förderer
In diesem Abschnitt werden NC-Servoförderer mit pneumatischen und mechanischen Förderern verglichen. Das Ziel ist einfach: Leser sollen die Position der Servotechnologie im breiteren Förderermarkt kennenlernen, bevor sie diese mit mechanischen Walzenförderern vergleichen.
Servoförderer vs. Luftförderer
Ein Vergleich zwischen Servo- und Luftförderer offenbart einen deutlichen Genauigkeitsunterschied. Ein pneumatischer Förderer ist auf mechanische Anschläge und die Wiederholgenauigkeit seines Zylinderhubs angewiesen. Seine Genauigkeit liegt bei etwa ±0,2 mm. Dieser Wert verschlechtert sich mit dem Verschleiß der Anschläge oder bei Schwankungen des Luftdrucks. Ein NC-Servoförderer vergleicht in jedem Zyklus die gemessene Position mit dem programmierten Sollwert und hält dabei konstant ±0,05 mm ein.
| Zuführungstyp | Toleranz der Zuführungslänge |
|---|---|
| NC-Servo-Vorschubgerät | ±0,05 mm (typisch, produktionsbedingte Abweichung) |
| Pneumatische Luftzufuhr | ±0,2 mm oder schlechter (Abweichungen durch Verschleiß und Luftdruckschwankungen) |
Bei einfachen Werkzeugen kann eine pneumatische Zuführung ausreichen, wenn die erforderliche Teiletoleranz über ±0,1 mm liegt. Unterhalb von ±0,1 mm wird zum Schutz der Qualität und des Werkzeugs dringend eine Servozuführung empfohlen.
DerServo-ZuführmaschineSpeichert auch Stellenprofile. Luftzufuhrsysteme können das nicht. Dieser Unterschied ist in Betrieben mit häufigen Personalwechseln von enormer Bedeutung.
Mechanische und Walzenzuführungsgrenzen
NC-Zuführer vereinen die besten Eigenschaften von Luftzuführern mit der höchsten Zuführgenauigkeit aller Zuführertypen. Luftzuführer sind benutzerfreundlich. Mechanische Zuführer zeichnen sich durch ihre robuste Einfachheit aus. Keiner von beiden erreicht die Präzision einer Servoregelung.mechanischer ZuführerDie Vorschublänge ist an den Pressenhub gekoppelt. Der Bediener stellt die Kurbel- oder Getriebeübersetzung manuell ein. Es gibt keine digitalen Einstellungen oder gespeicherten Profile.
Präzision und Genauigkeit von NC-Servo-Vorschubgeräten
Die Präzision ist ausschlaggebend für die Entscheidung zwischen diesen beiden Zuführtypen.Servo-ZuführungBietet unübertroffene Genauigkeit durch programmierbare digitale Steuerung. Kein anderer Rollenvorschub erreicht diese Wiederholgenauigkeit. Betriebe mit engen Toleranzanforderungen profitieren direkt von der Servotechnologie.
Toleranz der Zuführungslänge
Ein Servoförderer steuert Förderlänge und Steigung digital. Der Bediener stellt die exakte Länge am Controller ein. Der Servomotor dreht sich in jedem Zyklus auf diesen Wert. Ein geschlossenes Regelsystem misst die Ist-Position im Vergleich zum Sollwert, und Korrekturen erfolgen in Echtzeit.
Ein Servo-Vorschubgerät erreicht konstant Toleranzen von ±0,05 mm. Diese hohe Präzision reduziert den Ausschuss deutlich. So konnte beispielsweise ein JINZHIDE-Kunde aus der Automobilzulieferindustrie den Materialausschuss um 14 % senken und die tägliche Rüstzeit von 45 auf unter 10 Minuten reduzieren, nachdem er von einem mechanischen Rollenvorschubgerät auf unser Servo-Vorschubgerät RNC-H umgestiegen war. Die Materialeinsparungen summieren sich über Tausende von Zyklen hinweg schnell.
Genauigkeitsgrenzen von Rollenzuführungen
RollenfördererDie Bedienung erfolgt über mechanische Einstellungen. Der Bediener justiert manuell einen Kurbelarm oder ein Übersetzungsverhältnis. Jeglicher Verschleiß im Gestänge verändert die Vorschublänge. Ohne ständige Neukalibrierung nimmt die Genauigkeit mit der Zeit ab. Typische mechanische Vorschubsysteme weisen Toleranzen von bestenfalls ±0,2 mm auf. Diese Toleranz vergrößert sich mit zunehmendem Verschleiß der Komponenten, was direkt zu höheren Ausschussquoten führt.
Geschwindigkeit und Produktivität im Vergleich
Die Produktionsgeschwindigkeit ist in Umgebungen mit hohem Produktmix der entscheidende Unterschied zwischen diesen beiden Zuführsystemen. Ein Servozuführer synchronisiert sich über digitale Befehle mit dem Pressenzyklus. Die Steuerung passt Zuführzeitpunkt, Beschleunigung und Verzögerung bei jedem Hub an. Diese Synchronisierung eliminiert unnötige Bewegungen. Die Servozuführmaschine erreicht nach jedem Produktwechsel schneller ihre volle Drehzahl und ermöglicht so den Betrieben wöchentlich mehrere Stunden produktiver Zeit.
Hübe pro Minute und Zykluszeit
Die Zykluszeit hängt davon ab, wie schnell der Zuführer jeden Zuführungsvorgang abschließt und in die Ausgangsposition zurückkehrt. Ein Servozuführer erzielt kurze Zykluszeiten durch programmierbare Bewegungsprofile. Der Motor beschleunigt sanft und bremst kontrolliert ab. Die Reaktionsfähigkeit wird nicht durch mechanische Verbindungen eingeschränkt.
GNCHochgeschwindigkeits-ServovorschubgerätIn Verbindung mit einer Hochgeschwindigkeitspresse erreicht sie bis zu 300 Hübe pro Minute, wie in den Produktspezifikationen angegeben.
Flexibilität und Einrichtungszeit
Flexibilität trennt dieNC-ServovorschubIm Vergleich zu mechanischen Alternativen. Die Vorschublängen sind über eine digitale Steuerung programmierbar. Umrüstungen erfolgen in Minuten statt Stunden.
Umschaltung und programmierbare Einstellungen
Der Servo-Vorschubapparat speichert Auftragsprofile direkt in seiner Steuerung. Der Bediener ruft ein gespeichertes Profil auf, und die Maschine führt die exakte Abfolge aus. Manuelle Kurbeleinstellungen sind nicht erforderlich. Eine typische Steuerung speichert mehrere Programme für unterschiedliche Aufträge. Die Kapazität umfasst bis zu 5 verschiedene Vorschublängenprogramme, und jedes Programm kann bis zu 999 Mal gestanzt werden.
RollenzuführungenFür jeden Produktwechsel ist eine manuelle Justierung erforderlich. Der Bediener löst mechanische Teile, positioniert Anschläge neu und prüft den Vorschub erneut. Jeder neue Auftrag beginnt von vorn, was produktive Zeit kostet und menschliche Fehler begünstigt.
Materialverträglichkeit
Dicke, Breite und Oberflächenempfindlichkeit
Der NC-Servovorschub punktet mit seiner Materialvielfalt. Programmierbarer Walzendruck und Vorschubprofile ermöglichen die Verarbeitung von warmgewalztem Stahl, kaltgewalztem Stahl und Edelstahl mit nur einer Anlage – ganz ohne mechanische Umrüstung. Der Servovorschub passt den Walzendruck über die Steuerung an, sodass empfindliche Oberflächen unbeschädigt bleiben.
| Modell | Materialdickenbereich (mm) |
|---|---|
| NC-Servovorschubgerät RNC-B | 0,4–4,5 |
| NC-Servovorschubgerät RNC-H | 0,6–6,0 |
Wartung und Stillstandszeiten von Servo-Zuführmaschinen
Der NC-Servoförderer punktet mit höherer Verfügbarkeit, da er weniger mechanische Verschleißteile aufweist. Ein Servoförderer besteht aus einem Motor und einer digitalen Steuerung. Diese Komponenten haben während des Betriebs nur minimalen physischen Kontakt.Servo-ZuführmaschineDadurch wird die ständige Reibung vermieden, die Zahnräder, Nocken und Gestänge verschleißt.
Walzenförderanlagen enthalten mehr mechanische Teile. Kurbelarme, Zahnräder, Ketten und Antriebswellen bewegen sich in jedem Zyklus unter Last. Jedes Bauteil verschleißt mit der Zeit. Wartungsteams verbringen mehr Zeit mit Schmierung, Ausrichtung und Teileaustausch, was während dieser Reparaturen zu Produktionsstillständen führt.
Kosten und Wert von NC-Servo-Vorschubgeräten
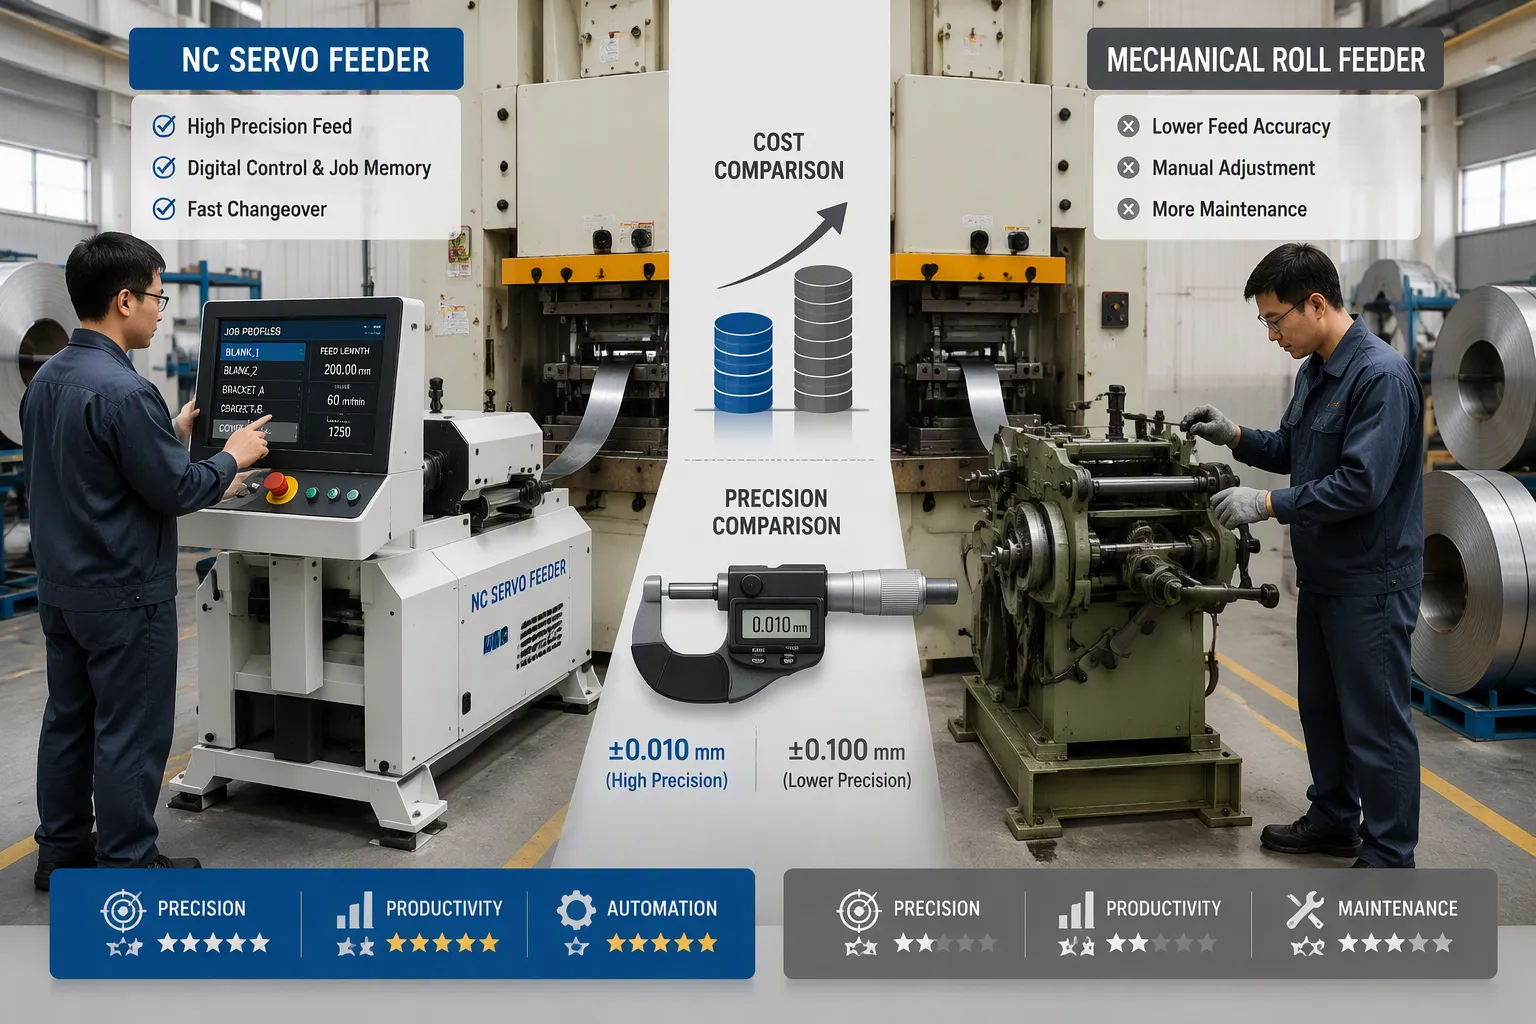
Das Budget beeinflusst viele Entscheidungen bei der Geräteauswahl. Der Anschaffungspreis eines Rollenanlegers liegt deutlich unter dem einer vergleichbaren Servoeinheit. Diese Differenz verringert sich im Laufe der Zeit. Ein Servoanleger bietet über die gesamte Produktionslebensdauer einen Mehrwert, den mechanische Anlagen nicht erreichen können.
Gesamtbetriebskosten
Die Gesamtbetriebskosten zeichnen ein anderes Bild. NC-Zuführsysteme sind in der Anschaffung zwar teurer, bieten aber eine längere Lebensdauer und weniger Ausschuss. Die Ausschussreduzierung wirkt sich direkt positiv auf das Betriebsergebnis aus. Ein Servozuführsystem hält die Zuführlängentoleranz konstant innerhalb von ±0,05 mm. Diese Präzision reduziert die Ausschussrate bei jedem Durchlauf drastisch. Im Gegensatz dazu driftet ein Rollenzuführsystem mit zunehmendem Verschleiß der Bauteile auf ±0,2 mm oder mehr ab, was zu Ausschuss und Materialverschwendung führt.
Der Servoförderer ist auch beim Energieverbrauch im Vorteil. Der Motor benötigt nur während des Förderhubs Strom. Mechanische Verbindungen hingegen verbrauchen kontinuierlich Energie während des gesamten Presszyklus. Dieser Unterschied senkt die Betriebskosten über viele Produktionsjahre hinweg.
Optimale Zuführung je nach Produktionsszenario
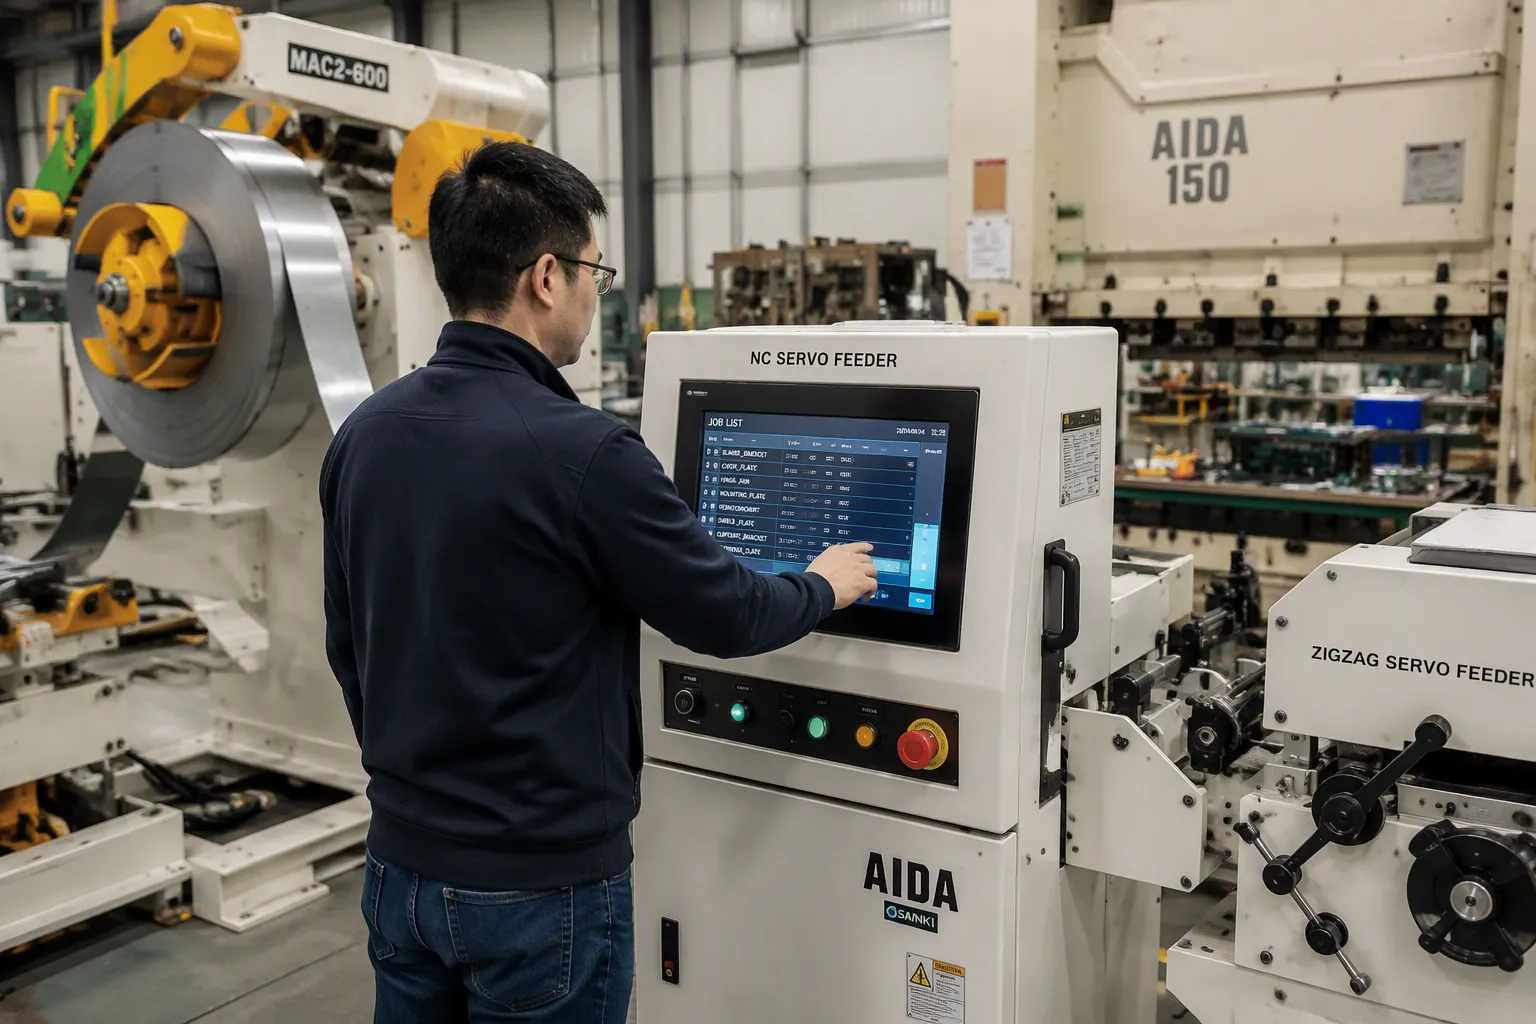
Kein einzelner Zuführtyp eignet sich für jeden Stanzvorgang. Die Wahl hängt vom Produktionsvolumen, der Teilevielfalt und den Toleranzanforderungen ab.
Läden mit hohem Sortimentsmix und niedrigem Umsatz
Betriebe, die täglich viele verschiedene Teile bearbeiten, benötigen schnelle Umrüstungen und eine programmierbare Steuerung. Dieser Servo-Vorschub bietet genau diese Funktionen. Die digitale Steuerung speichert Jobprofile für jedes Teil. Die Bediener können die Einstellungen innerhalb von Sekunden abrufen. Diese Programmierbarkeit vereinfacht Umrüstungen und schützt die Werkzeuge bei der Bearbeitung unterschiedlicher Materialien.
Die Rüstzeit ist ausschlaggebend. Dieses Gerät wechselt in weniger als fünf Minuten zwischen verschiedenen Aufträgen. Ein Rollenvorschubgerät benötigt hingegen zwanzig Minuten oder mehr für die manuelle Justierung. Ein Betrieb mit zehn Umrüstungen pro Woche spart über zwei Stunden produktiver Zeit, was zu mehr Teilen und schnelleren Lieferungen führt.
Läden mit geringem Sortiment und hohem Umsatz
Spezielle ProduktionslinienBei der kontinuierlichen Bearbeitung eines Teils ist eine andere Berechnungsmethode sinnvoll. Die Presse führt in jedem Zyklus dasselbe Material in derselben Länge zu. Die Toleranzanforderungen bleiben moderat. In diesem Fall ist ein Rollenvorschub sinnvoll.
Die Spezifizierung eines High-End-Servosystems für eine dedizierte Einzelteillinie ist oft überdimensioniert und eine unnötige Investition. Programmierbare Funktionen sind wenig sinnvoll, wenn sich die Vorschublänge nicht ändert, und die zusätzliche Elektronik kann unnötige Fehlerquellen schaffen. In diesem Fall ist mechanische Einfachheit die bessere Wahl.
Bei einer Fertigungslinie mit nur einem Teil und einem Material, die mit mäßiger Geschwindigkeit läuft und deren Werkzeug eine Toleranz von ±0,2 mm aufweist, ist ein Rollenförderer in der Anschaffung und im Unterhalt günstiger und hat eine Lebensdauer von zwanzig Jahren.
Die Wahl des richtigen Servo-Vorschubsystems hängt von den Präzisionsanforderungen, der Teilevielfalt, dem Materialtyp, dem Budget und dem Produktionsvolumen ab. Für die meisten Stanzprozesse im Jahr 2026 bietet ein Servo-Vorschubsystem den besten langfristigen Nutzen. Ein NC-Servo-Vorschubsystem bewältigt gemischte Fertigungsprozesse effizient und amortisiert sich durch weniger Ausschuss und schnellere Umrüstungen.
Häufig gestellte Fragen
Was unterscheidet einen NC-Servo-Vorschub von einem Rollenvorschub?
Ein NC-Servovorschubgerät nutzt einen programmierbaren Motor zur digitalen Steuerung. Ein Rollenvorschubgerät hingegen basiert auf einer mechanischen Verbindung mit dem Pressenhub. Die Servovorschubmaschine bietet höhere Präzision und schnellere Umrüstzeiten.
Wie verbessert ein Servo-Zuführer die Genauigkeit?
Eine Servozuführmaschine hält die Zuführlängentoleranz innerhalb von ±0,05 mm. Die Regelung korrigiert die Position in jedem Zyklus. Die Servozuführung reduziert Ausschuss und schützt teure Werkzeuge vor Beschädigungen.
Welcher Zuführsystemtyp bietet den besseren langfristigen Nutzen?
Die Servozuführmaschine ist in der Anschaffung teurer. Die Gesamtbetriebskosten sprechen jedoch für die Servozuführmaschine aufgrund geringeren Ausschusses und schnellerer Umrüstungen. Eine Rollenzuführmaschine ist zwar in der Anschaffung günstiger, verursacht aber im Laufe der Zeit höhere Betriebskosten.
Wann ist ein Rollenförderer einem Servoförderer überlegen?
Eine Rollenzuführung eignet sich für dedizierte, große Produktionsläufe mit festen Zuführungslängen. Dank des niedrigeren Anschaffungspreises profitieren Unternehmen mit begrenztem Budget. Eine Servozuführungsmaschine bietet in diesem speziellen Anwendungsfall unnötige Funktionen.
Wo finde ich Hinweise zur Auswahl von Futtertrögen?
Für einen detaillierteren Einblick in die Geräteauswahl lesen Sie unseren vollständigen Artikel.Servo-Zuführführung für Stanz- und SpulenbearbeitungEs deckt alle kritischen Entscheidungsfaktoren ab und hilft Ihnen, die richtige Ausrüstung für Ihr spezifisches Produktionsprofil auszuwählen.
Sie sind sich immer noch nicht sicher, welcher Anleger der richtige für Ihre Stanzlinie ist?
Jede Produktionsumgebung ist einzigartig. Kontaktieren Sie noch heute das Ingenieurteam von JINZHIDE für eine kostenlose Analyse Ihrer Stanzlinie und eine individuelle ROI-Berechnung.
Holen Sie sich ein kostenloses AngebotBroschüre zum Servo-Zuführer herunterladen